
Introducción: La importancia de una buena carga
Saber cómo introducir correctamente filamento en una impresora 3D FDM es el primer paso crítico para cualquier impresión exitosa y, a menudo, el origen de muchos dolores de cabeza si no se hace bien. Una carga incorrecta puede llevar a atascos, subextrusión o incluso daños en el extrusor, arruinando tanto el material como el tiempo invertido. En DunaTech, después de probar innumerables impresoras y filamentos, hemos comprobado que dominar esta técnica básica es fundamental para la fiabilidad y calidad de tus proyectos 3D.
Preparación esencial antes de cargar filamento
Una buena preparación es clave para evitar problemas al cargar filamento. Antes de siquiera pensar en insertar el material, asegúrate de que tu equipo y filamento estén en las condiciones óptimas.
- Filamento limpio y seco: Este es, sin duda, uno de los puntos más críticos. El filamento húmedo absorbe agua del ambiente, lo que provoca burbujas de vapor al calentarse, resultando en impresiones de baja calidad, filamento quebradizo y, lo que es peor, atascos. En DunaTech siempre recomendamos usar un desecador de filamento. Modelos como el Sovol SH01 son excelentes para mantener el filamento en perfectas condiciones. Si notas que tu filamento hace un sonido de «crepitar» al extruir, es una señal clara de humedad.
- Boquilla a la temperatura adecuada: La boquilla debe estar lo suficientemente caliente para fundir el filamento sin esfuerzo. La mayoría de los materiales, como el PLA, requieren una temperatura mínima de 190 °C. Si intentas introducir filamento con la boquilla fría, simplemente no pasará y podrías dañar el extrusor. Siempre consulta las especificaciones de temperatura de tu filamento y ajusta la impresora en su menú de control.
- Punta del filamento cortada en ángulo (bisel): Este pequeño truco marca una gran diferencia. Cortar la punta del filamento en un ángulo de 45 grados (como un lápiz afilado) crea una punta más fina que se desliza mucho más fácilmente a través del orificio de entrada del extrusor, el tubo Bowden (si tu impresora lo usa) y hasta la boquilla. Una punta roma o irregular es una receta segura para un atasco.
- Limpieza del extrusor y la boquilla: Antes de cargar un nuevo filamento, especialmente si cambias de material o color, es buena práctica asegurarse de que no haya residuos del filamento anterior. Una pequeña limpieza puede prevenir obstrucciones futuras.
Guía paso a paso para cargar filamento en tu impresora FDM
Cargar el filamento puede parecer intimidante al principio, pero siguiendo estos pasos detallados, lo harás como un profesional. Esta guía te ayudará a introducir correctamente filamento en una impresora 3D FDM, minimizando los problemas.
1. Precalentar el extrusor a la temperatura correcta
Este es el primer paso y fundamental. La temperatura debe ser la adecuada para el tipo de filamento que vas a usar. Puedes seleccionar la opción de precalentamiento en el menú de tu impresora o ajustar la temperatura manualmente.
- PLA: Generalmente entre 190-210 °C. Es el más permisivo.
- ABS: Requiere temperaturas más altas, entre 220-250 °C.
- PETG: Similar al ABS, entre 230-250 °C. En mi experiencia, con PETG, precalentar a 240 °C o incluso 245 °C reduce drásticamente los atascos y asegura un flujo suave.
- Otros materiales (TPU, Nylon, etc.): Consulta siempre las especificaciones del fabricante, ya que pueden variar mucho.
Espera a que la impresora alcance y mantenga la temperatura deseada antes de continuar.
2. Retirar el filamento antiguo (si lo hay)
Si ya tienes filamento cargado, es crucial retirarlo correctamente para evitar atascos. Con el extrusor ya caliente a la temperatura del material anterior, utiliza la función de «Retraer» o «Unload Filament» en el menú de tu impresora. Esto hará que el motor del extrusor tire del filamento hacia atrás. Si tu impresora no tiene esta función, tira suavemente del filamento hacia arriba mientras el motor lo expulsa. Nunca fuerces el filamento si sientes resistencia; si está atascado, es mejor calentar un poco más y probar de nuevo, o seguir los pasos de solución de problemas.
3. Insertar el filamento nuevo
Ahora es el momento de introducir el filamento nuevo. Asegúrate de que la punta esté cortada en bisel, como mencionamos en la preparación.
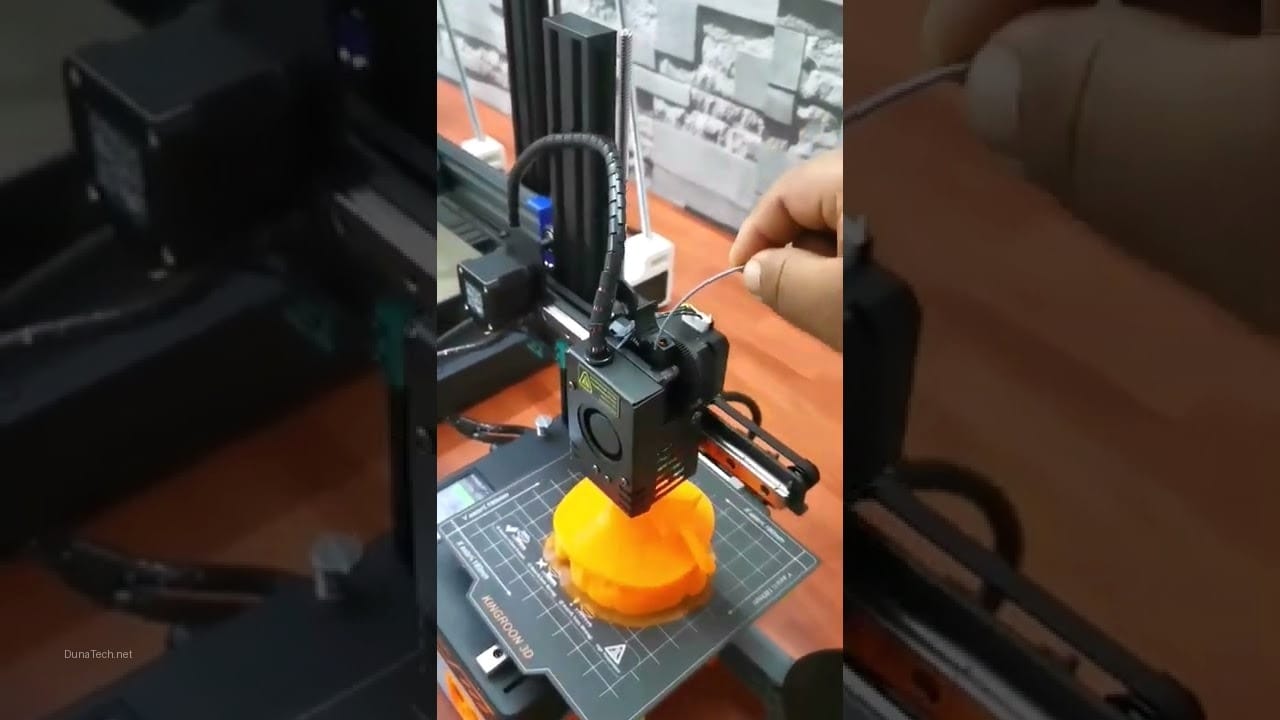
- Para impresoras con extrusor directo: Inserta el filamento directamente en el orificio de entrada del extrusor. Deberías sentir una ligera resistencia al pasar por los engranajes.
- Para impresoras con sistema Bowden: Primero, introduce el filamento en el orificio del extrusor (donde están los engranajes) y empújalo hasta que entre en el tubo Bowden. Luego, sigue empujando suavemente hasta que sientas que llega a la boquilla.
Una vez que el filamento esté en su lugar, utiliza la función de «Cargar Filamento» o «Extruir» en el menú de tu impresora. El motor del extrusor comenzará a empujar el filamento hacia la boquilla. Si tu impresora no tiene esta función, puedes girar manualmente la rueda dentada del extrusor (si es accesible) para ayudar a empujar el filamento. Mantén una ligera presión manual sobre el filamento mientras el motor lo empuja.
4. Asegurarse de un flujo continuo y limpiar la boquilla
Observa la boquilla. El filamento debe empezar a salir de forma continua y uniforme. Si sale de forma intermitente, con burbujas o no sale en absoluto, es posible que haya un problema. Una vez que veas un flujo constante, extruye unos 5-10 cm de material. Esto sirve para dos propósitos: asegurar que el nuevo filamento ha purgado completamente cualquier residuo del material anterior y confirmar que el flujo es suave y sin obstrucciones. Retira cualquier filamento que haya salido de la boquilla antes de iniciar tu impresión.
Consejos avanzados para una carga perfecta
Más allá de los pasos básicos, hay pequeños detalles que pueden optimizar aún más el proceso de cargar filamento y prevenir futuros problemas.
- Ajuste de la tensión del extrusor: Algunas impresoras permiten ajustar la tensión de los engranajes del extrusor. Si el filamento se desliza o no se agarra bien, puede que necesites aumentar la tensión. Si, por el contrario, ves marcas muy profundas en el filamento, la tensión podría ser excesiva y estar aplastándolo, lo que dificulta su paso.
- Purga de filamento «limpiador»: Si cambias de un material con alta temperatura de fusión (como ABS) a uno con baja (como PLA), o de un color oscuro a uno claro, considera usar un filamento de purga o «cleaning filament». Estos filamentos están diseñados para limpiar el hotend de residuos y evitar la mezcla de materiales o colores. Extruye unos 10-20 cm de este filamento antes de cargar el nuevo material.
- Almacenamiento del filamento: Una vez que hayas terminado de cargar, asegúrate de guardar el filamento restante correctamente. Utiliza las bolsas selladas con desecante en las que suelen venir los rollos. Esto es vital para mantener el filamento seco y evitar que absorba humedad, lo que te ahorrará problemas en la próxima carga.
- Conoce tu impresora: Cada impresora tiene sus peculiaridades. Algunas tienen un acceso más fácil al extrusor, otras un sistema Bowden más largo. Familiarízate con el manual de tu modelo específico para entender mejor cómo funciona su mecanismo de carga.
Errores comunes al cargar filamento y cómo solucionarlos
Incluso siguiendo todos los pasos, a veces surgen problemas. Aquí te detallamos los más frecuentes al introducir filamento en una impresora 3D FDM y cómo abordarlos.
1. Filamento no entra en el extrusor o se atasca al inicio
- Síntoma: El filamento no avanza más allá del orificio de entrada del extrusor o se dobla.
- Causa: La punta del filamento está mal cortada (roma), el diámetro es irregular, o hay residuos en la entrada.
- Solución: Retira el filamento, corta la punta en un ángulo agudo (bisel de 45°). Verifica que el filamento no esté deformado o tenga un diámetro inconsistente. Si el problema persiste, revisa visualmente el orificio de entrada del extrusor por si hay algún residuo y límpialo si es necesario.
2. Filamento atorado en el hotend o la boquilla
- Síntoma: El filamento no sale por la boquilla, o el motor del extrusor hace un ruido de «clic» o «salto» indicando que no puede empujar el filamento.
- Causa: Obstrucción en la boquilla, filamento húmedo que crea burbujas de vapor, o una temperatura de extrusión demasiado baja para el material.
- Solución: Primero, asegúrate de que la temperatura del hotend sea la correcta para el material. Si el filamento está húmedo, sécalo con un desecador. Para una obstrucción, puedes intentar una «cold pull» (tirada en frío) si tu impresora lo permite, o usar una aguja de limpieza de boquillas. Introduce la aguja por la punta de la boquilla mientras está caliente para desalojar cualquier residuo. En casos severos, puede ser necesario desmontar y limpiar el hotend o reemplazar la boquilla.
3. Filamento sale de forma irregular o con burbujas
- Síntoma: El filamento extruido no es uniforme, tiene burbujas o el flujo es intermitente.
- Causa: Filamento húmedo, boquilla parcialmente obstruida, o temperatura de extrusión incorrecta.
- Solución: La causa más común es el filamento húmedo; sécalo. Si no es eso, limpia la boquilla con una aguja. También, verifica que la temperatura de extrusión sea la recomendada para tu material; una temperatura ligeramente baja puede causar un flujo irregular.
4. El filamento se rompe dentro del tubo Bowden o en el extrusor
- Síntoma: El filamento se parte en el interior, impidiendo el avance.
- Causa: Filamento muy quebradizo (a menudo por humedad o vejez), o una tensión excesiva en el extrusor.
- Solución: Si el filamento es viejo o húmedo, sécalo o reemplázalo. Si la tensión del extrusor es ajustable, redúcela ligeramente para evitar que aplaste el filamento. Asegúrate de que el camino del filamento desde el carrete hasta el extrusor sea lo más suave posible, sin ángulos bruscos que puedan causar estrés.
Mantenimiento preventivo para evitar atascos
Prevenir es siempre mejor que curar, y esto es especialmente cierto con la carga de filamento y los atascos. Un buen mantenimiento preventivo te ahorrará tiempo y frustraciones.
- Secado regular del filamento: Como ya hemos mencionado, la humedad es el enemigo número uno. Invierte en un desecador de filamento o construye uno casero con una caja hermética y gel de sílice. Guarda tus rollos en estas condiciones cuando no los uses.
- Limpieza periódica de la boquilla: Incluso si no tienes un atasco visible, es buena práctica limpiar la boquilla cada cierto número de horas de impresión o al cambiar de filamento. Una aguja de limpieza o un «cold pull» pueden eliminar acumulaciones antes de que se conviertan en un problema.
- Inspección del tubo Bowden (si aplica): Con el tiempo, el tubo Bowden puede degradarse o acumular residuos en su interior, aumentando la fricción. Inspecciónalo regularmente y reemplázalo si ves signos de desgaste, decoloración o si el filamento no se desliza suavemente.
- Revisión de los engranajes del extrusor: Los engranajes que empujan el filamento pueden acumular pequeños trozos de plástico o polvo. Límpialos con un cepillo pequeño para asegurar un agarre óptimo del filamento.
- Calibración de la retracción: Una retracción excesiva o demasiado rápida puede causar que el filamento fundido se enfríe y se solidifique dentro del hotend, provocando atascos. Asegúrate de que tus ajustes de retracción estén optimizados para tu impresora y material.
Preguntas Frecuentes (FAQ)
¿Debo cortar el filamento cada vez que lo cambio?
Sí, siempre es recomendable cortar la punta del filamento en un ángulo de unos 45 grados (en bisel) antes de introducirlo. Esto facilita enormemente su entrada en el extrusor y el tubo Bowden, minimizando el riesgo de atascos.
¿Qué hago si el filamento está húmedo?
Si tu filamento está húmedo, la mejor solución es secarlo. Puedes usar un desecador de filamento específico como el Sovol SH01, o un horno de cocina a baja temperatura (¡con mucha precaución y supervisión!) para eliminar la humedad antes de cargarlo en la impresora.
¿Por qué mi impresora no extruye aunque el filamento está cargado?
Esto suele indicar una obstrucción en la boquilla o un problema con el motor del extrusor. Primero, asegúrate de que la boquilla esté a la temperatura correcta. Luego, intenta limpiar la boquilla con una aguja de limpieza. Si el problema persiste, revisa los engranajes del motor del extrusor por si están sucios o no giran correctamente.
¿Es normal que el filamento haga un ruido de «clic» al cargarlo?
Un ligero «clic» ocasional puede ser normal si el extrusor está intentando empujar el filamento y encuentra una resistencia momentánea. Sin embargo, si el «clic» es constante y el filamento no avanza, es una señal de que el extrusor no puede empujar el material, generalmente debido a un atasco o una boquilla obstruida.
¿Puedo usar cualquier filamento en mi impresora FDM?
La mayoría de las impresoras FDM son compatibles con filamentos estándar como PLA, ABS y PETG. Sin embargo, algunos materiales más avanzados (como filamentos con fibra de carbono o metal) pueden requerir boquillas especiales (más duras) o extrusores específicos. Siempre verifica la compatibilidad de tu impresora con el tipo de filamento que deseas usar.
Conclusión
Dominar cómo introducir correctamente filamento en una impresora 3D FDM es una habilidad fundamental que te ahorrará muchos quebraderos de cabeza. Desde la preparación adecuada del filamento y la boquilla hasta el seguimiento de los pasos de carga y la resolución de problemas comunes, cada detalle cuenta. Recuerda que la paciencia y la atención a estos pequeños aspectos, como cortar la punta en ángulo o mantener el filamento seco, pueden marcar una gran diferencia en la calidad y fiabilidad de tus impresiones. En DunaTech, esperamos que esta guía te ayude a disfrutar de una experiencia de impresión 3D más fluida y exitosa.
— El equipo de DunaTech