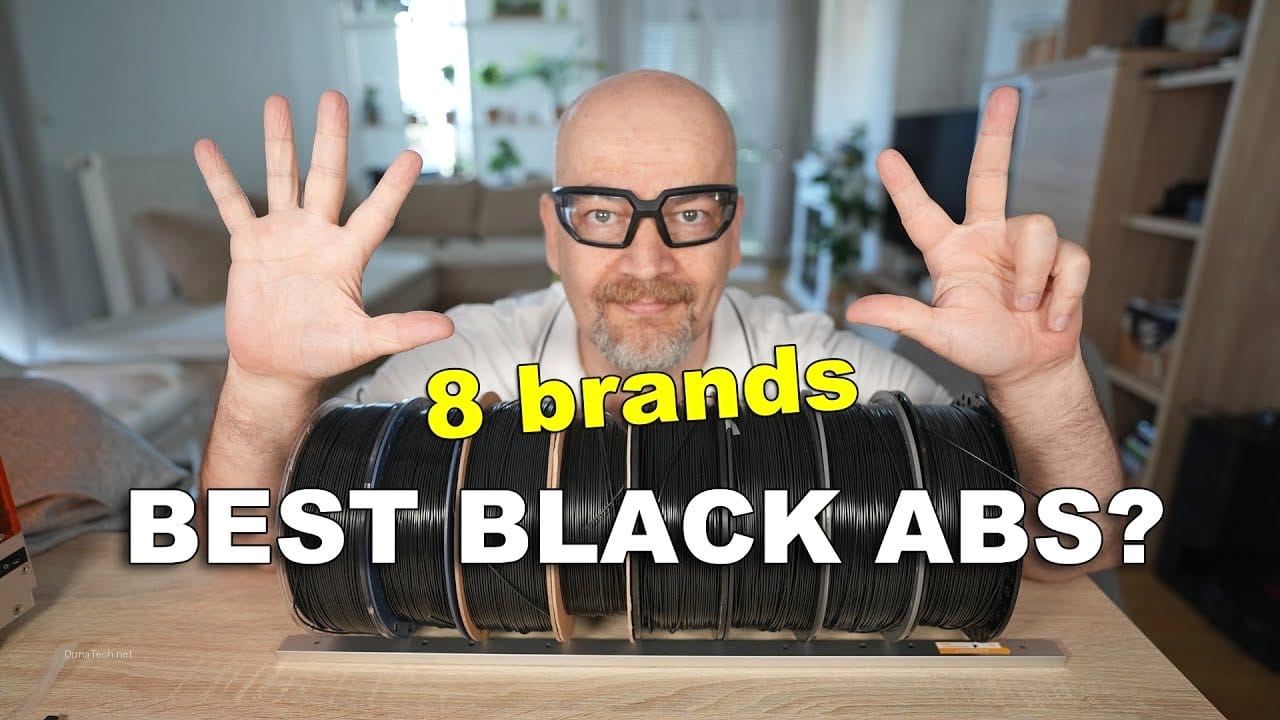
Mira, te voy a ser sincero. Cuando empecé en esto de la impresión 3D, el ABS me daba miedo. Literalmente. Había leído mil historias de warping, de piezas que se despegaban de la cama a mitad de impresión, de humos tóxicos… y sí, todo eso es cierto. Pero también es cierto que el ABS es, para muchas aplicaciones, el mejor filamento que puedes comprar. Es resistente, duradero, se puede lijar, pintar, y aguanta temperaturas que harían llorar al PLA.
Llevo más de 5 años calibrando y rompiendo impresoras en nuestro taller de DunaTech. Hemos visto de todo: desde piezas de drone que se derritieron al sol con PLA, hasta soportes de ventilador impresos en ABS que siguen intactos después de años. Y sí. Así de simple. Si necesitas funcionalidad real, el ABS es tu material. Pero hay que saber tratarlo. Vamos al lío.
¿Qué es el ABS y por qué es tan famoso?
ABS son las siglas de Acrilonitrilo Butadieno Estireno. Vaya trabalenguas, ¿eh? Básicamente es un termoplástico de uso común que se usa para fabricar desde piezas de Lego hasta carcasas de electrodomésticos. En el mundo de la impresión 3D, es el material de referencia para piezas funcionales.
Lo bueno:
- Resistencia mecánica: Aguanta golpes y torsiones mucho mejor que el PLA. No es frágil.
- Resistencia térmica: Soporta temperaturas de hasta 90-100°C sin deformarse. Ideal para piezas cerca del motor o la electrónica.
- Post-procesado: Se lija de maravilla, se pinta, y se puede alisar con acetona para darle un acabado profesional.
- Durabilidad: No se degrada con la humedad ni con los rayos UV tan rápido como otros materiales.
Lo malo (y hay que ser honestos):
- Warping: Se encoje al enfriarse. Si no tienes una cama caliente y una cámara cerrada, vas a sufrir.
- Humos: Desprende vapores de estireno. No es letal, pero no quieres estar oliendo esto 8 horas seguidas. Ventilación obligatoria.
- Adhesión: Es un poco prima donna. Necesita superficies específicas (PEI, vidrio con laca, cinta de poliimida) para pegarse bien.
- Velocidad: Generalmente se imprime más lento que el PLA para evitar defectos.
Propiedades Técnicas del ABS
Vamos con datos concretos, que aquí no valen cuentos. Estas son las propiedades típicas de un ABS de buena calidad (como el eSun ABS+ o el Sunlu ABS).
- Temperatura de impresión: 230°C – 260°C (depende del fabricante y del color).
- Temperatura de cama: 90°C – 110°C. Sí, necesitas una cama que llegue a esos números.
- Temperatura de transición vítrea (Tg): ~105°C. Esto es lo que lo hace útil para piezas que van a calentarse.
- Resistencia a la tracción: ~40-50 MPa. Comparable a un PLA de gama alta, pero con más flexibilidad antes de romperse.
- Densidad: ~1.04 g/cm³. Similar al PLA.
- Encogimiento: ~0.4-0.8%. Eso es el doble o triple que el PLA. Por eso el warping es tan agresivo.
Configuración Clave para Imprimir ABS
Aquí te voy a dar la configuración que usamos en DunaTech después de cientos de horas de prueba y error. No es la única, pero es la que funciona.
1. La Cama: La Base de Todo
Olvídate de la cama de cristal sin nada. El ABS necesita agarre. Nuestras recomendaciones:
- PEI (láminas de poliimida): La mejor opción. El ABS se pega como una lapa a 100°C. Busca las láminas de 3M o genéricas de AliExpress (salen un chollo).
- Vidrio con laca: Clásico. Aplica laca de pelo (sí, de la barata) sobre el vidrio caliente. Funciona, pero hay que re-aplicar cada pocas impresiones.
- Cinta Kapton (poliimida): La solución de los veteranos. Pega bien, pero es un coñazo de poner sin burbujas.
Truco: Usa un brim de 8-10 líneas. No es negociable para piezas con esquinas afiladas. El brim es tu seguro de vida contra el warping.
2. Temperatura y Velocidad
- Hotend: 240°C es un buen punto de partida para la mayoría de ABS. Si ves mala adhesión entre capas, sube a 250°C. Si hay mucho stringing, baja a 235°C.
- Cama: 100°C. Punto. No bajes de 95°C ni subas de 110°C.
- Velocidad: 40-60 mm/s para la primera capa. Luego puedes subir a 60-80 mm/s. No corras. El ABS no es un PLA para ir a 150 mm/s.
- Ventilador: Apagado o al 10-20% como máximo. El ABS odia el aire frío. Si tu impresora tiene un ventilador de capa, desconéctalo o ponlo al mínimo.
3. El Entorno: La Clave Olvidada
Esto es lo que separa a los profesionales de los que lloran en los foros. El ABS necesita un entorno estable.
- Cámara cerrada: Imprescindible. Si tu impresora no tiene cúpula, construye una. Una caja de cartón grueso con agujeros para los cables puede funcionar en un apuro, pero mejor usa paneles acrílicos o de madera.
- Temperatura ambiente: La cámara debe estar a 35-45°C. No más, no menos. Demasiado calor y el filamento se ablanda antes de tiempo; demasiado frío y el warping te comerá.
- Corrientes de aire: Cero. Nada de ventanas abiertas, ni aire acondicionado, ni ventiladores cerca. El ABS es alérgico al movimiento de aire.
Problemas Comunes y Cómo Solucionarlos
Aquí es donde realmente nos ganamos el sueldo. He visto a cientos de usuarios (y a mí mismo) caer en estos errores. Vamos a por ellos.
El Warping (o cómo tu pieza se convierte en un tazón)
Es el enemigo número 1. Las esquinas de la pieza se levantan de la cama porque el plástico se encoje al enfriarse.
Causas:
- Cama demasiado fría (menos de 90°C).
- Corrientes de aire en la habitación.
- Falta de adhesión en la cama (PEI sucio o laca gastada).
- Pieza con esquinas muy afiladas (el ABS odia los ángulos de 90°).
Soluciones:
- Sube la cama a 100-105°C.
- Añade un brim de 10 mm. Si el warping es muy agresivo, usa un mouse ears (discos redondos en las esquinas).
- Limpia la cama con alcohol isopropílico antes de cada impresión. La grasa de los dedos es veneno para el ABS.
- Si tu impresora no tiene cámara, pon una caja de cartón encima. Literalmente. Funciona.
Mala Adhesión entre Capas (Delaminación)
La pieza se parte por la mitad cuando la tocas. Parece fuerte, pero al mínimo esfuerzo… crack.
Causas:
- Temperatura del hotend demasiado baja (menos de 230°C).
- Velocidad de impresión demasiado alta (el plástico no tiene tiempo de fundirse bien con la capa anterior).
- Filamento húmedo. Sí, el ABS también absorbe humedad, aunque menos que el PETG.
Soluciones:
- Sube la temperatura del hotend a 245-250°C.
- Reduce la velocidad a 50 mm/s.
- Si el filamento tiene más de 2 semanas abierto, mételo en un deshidratador a 70°C durante 6 horas. Te sorprenderá la diferencia.
Stringing y Oozing (Hilos de araña)
La pieza parece una telaraña. El ABS es menos propenso a esto que el PETG, pero puede pasar.
Causas:
- Temperatura demasiado alta (el plástico está muy líquido).
- Retracción mal configurada.
- Distancia de retracción insuficiente para tu hotend (Bowden vs Direct Drive).
Soluciones:
- Baja la temperatura 5-10°C.
- Para Bowden: retracción de 5-7 mm a 40-50 mm/s.
- Para Direct Drive: retracción de 1-2 mm a 30-40 mm/s.
- Activa el «Wipe» o «Coasting» en tu slicer. Ayuda a limpiar la boquilla antes de moverse.
First Layer Horror (La primera capa no pega)
Pones a imprimir, la boquilla escupe plástico, pero no se adhiere. Parece un gusano muerto.
Causas:
- Z-offset demasiado alto (la boquilla está muy lejos de la cama).
- Cama sucia.
- Temperatura de cama insuficiente.
- Superficie equivocada (ABS sobre cristal limpio sin nada = desastre).
Soluciones:
- Re-calibra el Z-offset. La primera capa debe quedar ligeramente aplastada, no redondeada.
- Limpia la cama con alcohol isopropílico al 99%.
- Usa una lámina de PEI. Es la inversión más inteligente que harás.
- Imprime la primera capa a 10 mm/s. Lento, pero seguro.
ABS vs PLA vs PETG: ¿Cuál Elegir?
Vamos a simplificarlo. Si estás leyendo esto, seguramente te estás preguntando si merece la pena liarse con el ABS o mejor te quedas con el PLA o el PETG.
- PLA: Fácil, bonito, barato. Pero frágil y se derrite al sol. Úsalo para figuras, prototipos rápidos y piezas decorativas. No para piezas mecánicas que vayan a sufrir calor o golpes.
- PETG: El punto medio. Más fácil que el ABS, más resistente que el PLA. No huele tan mal, pero es más propenso a stringing y a la humedad. Ideal para piezas que necesitan resistencia pero no temperaturas extremas.
- ABS: El rey de la funcionalidad. Resistente al calor, a los golpes, y se puede post-procesar. Pero exige una impresora preparada (cámara, cama caliente, ventilación). Si tienes el equipo, es la mejor opción para piezas duraderas.
En DunaTech, para piezas que van a estar en el exterior o cerca del motor de la impresora, solo usamos ABS. Para el resto, PETG o PLA. Cada uno tiene su sitio.
Preguntas Frecuentes
1. ¿Necesito una impresora específica para ABS?
No necesariamente. Cualquier impresora FDM con cama caliente (que llegue a 100°C) y un hotend que alcance 250°C puede imprimir ABS. Pero te recomiendo que tenga una cámara cerrada o que puedas aislarla. Impresoras como la Creality K1, Bambu Lab X1C o la Prusa MK4 son ideales. Si tienes una Ender 3, puedes añadirle una cúpula de acrílico por unos pocos euros y te irá bien.
2. ¿Es tóxico el ABS?
El ABS desprende vapores de estireno, que no son saludables en altas concentraciones. No te va a matar por una impresión de 2 horas, pero no recomiendo tener la impresora en tu dormitorio sin ventilación. Mi consejo: imprime en una habitación con ventana abierta o usa un filtro de carbón activo (como el sistema BentoBox). En DunaTech, tenemos todas las impresoras en un cuarto separado con extractor. Prevención ante todo.
3. ¿Puedo mezclar ABS con otros filamentos?
Técnicamente sí, pero no es recomendable. El ABS y el PLA tienen temperaturas de impresión y coeficientes de contracción muy diferentes. Si intentas hacer una impresión multimaterial, lo más probable es que las capas se separen o la pieza se deforme. Si necesitas propiedades diferentes, mejor imprime las piezas por separado y luego únelas mecánicamente o con adhesivo epoxi.
Conclusión
El ABS no es un filamento para principiantes. Te va a exigir paciencia, calibración y un entorno controlado. Pero cuando lo dominas, te abre un mundo de posibilidades. Piezas que aguantan el calor del verano, soportes que no se rompen al apretar un tornillo, y un acabado profesional que puedes lijar y pintar como si fuera plástico de inyección.
En DunaTech, hemos impreso desde carcasas de drones hasta soportes de motor con ABS. Y aunque a veces nos ha hecho sudar (y maldecir), el resultado siempre ha valido la pena. Si estás listo para dar el salto, asegúrate de tener una cama caliente, una cámara cerrada y un buen sistema de ventilación. Y si te atascas, ya sabes dónde encontrarnos.
¿Tienes alguna experiencia con ABS? ¿Se te ha levantado alguna pieza? Cuéntamelo en los comentarios. Y si necesitas ayuda con la limpieza de boquillas, no te pierdas nuestra guía sobre los mejores kits para limpiar la boquilla. ¡Nos vemos en el próximo post!
Ver precio actual y cupones en AliExpress