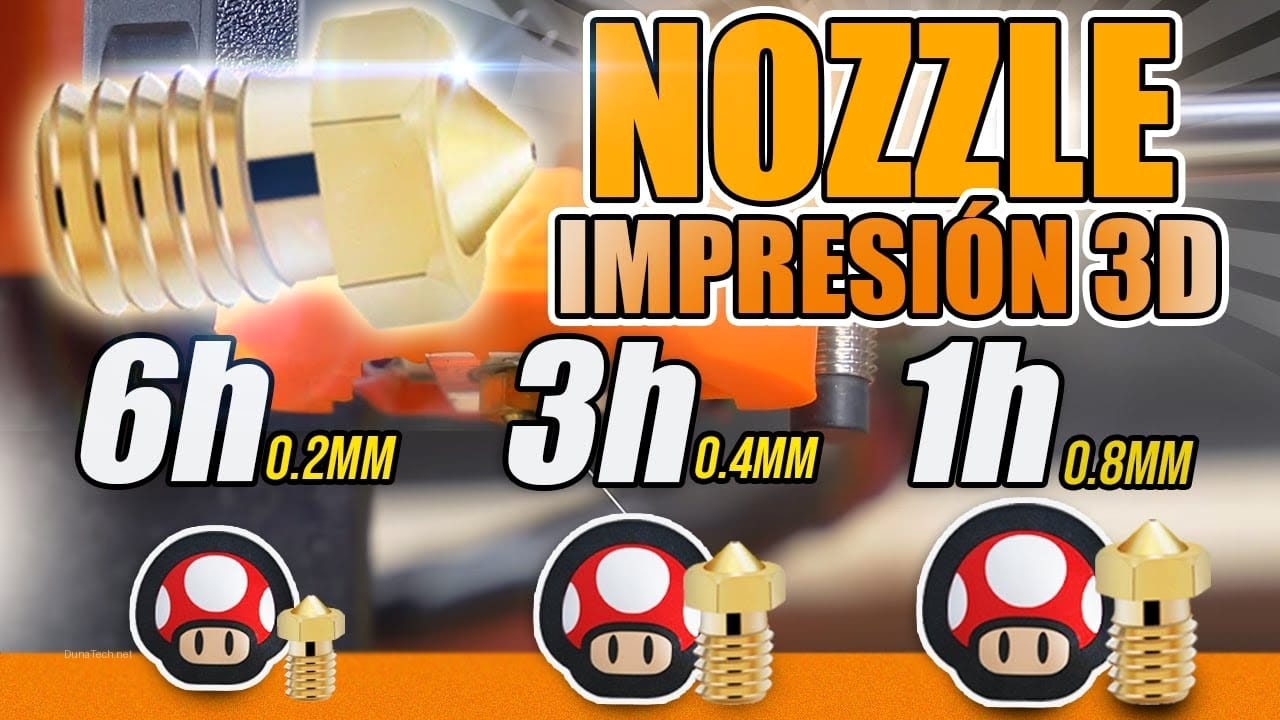

La elección de la boquilla correcta es un factor crítico que a menudo se subestima en la impresión 3D FDM. No solo afecta la calidad final de la pieza, sino también la velocidad de impresión y la vida útil de tus componentes. Después de probar más de 12 modelos de boquillas en nuestro taller DunaTech con una amplia gama de filamentos, puedo confirmar que no todas las boquillas sirven para todo tipo de material. Entender las diferencias entre boquillas para impresoras 3D es fundamental para optimizar tus impresiones y evitar frustraciones. En esta guía, desglosaremos los tipos, tamaños y materiales para que sepas cuál elegir para cada filamento.
Tipos de boquillas: materiales y tamaños
Las boquillas de las impresoras 3D se diferencian principalmente por el material del que están hechas y por su diámetro de salida. Cada combinación ofrece ventajas y desventajas que las hacen más adecuadas para ciertos filamentos y aplicaciones.
1. Boquillas de latón (Brass Nozzles)
Las boquillas de latón son las más comunes y económicas del mercado, siendo el estándar en la mayoría de las impresoras 3D FDM.
– **Ventajas**: Su principal fortaleza es su excelente conductividad térmica, lo que permite una transferencia de calor eficiente y un control preciso de la temperatura del filamento. Son muy asequibles y fáciles de encontrar, perfectas para filamentos estándar como PLA, ABS y PETG.
– **Desventajas**: Su baja dureza las hace muy susceptibles al desgaste. Se erosionan rápidamente si imprimes con materiales abrasivos, como filamentos cargados con fibra de carbono, fibra de vidrio, partículas metálicas o los populares filamentos Glow-in-the-Dark. Este desgaste no solo reduce la vida útil de la boquilla, sino que también puede afectar la calidad de impresión al alterar el diámetro de salida.
2. Boquillas de acero endurecido (Hardened Steel Nozzles)
Cuando la resistencia al desgaste es una prioridad, las boquillas de acero endurecido son la opción más equilibrada.
– **Ventajas**: Ofrecen una alta resistencia al desgaste, lo que las hace ideales para filamentos abrasivos como Nylon cargado con fibra de carbono, PETG con fibra de vidrio, o filamentos con partículas metálicas o de madera. Su durabilidad es significativamente mayor que la del latón, lo que te ahorrará cambios frecuentes y mantendrá la consistencia en tus impresiones con materiales exigentes.
– **Desventajas**: Su conductividad térmica es inferior a la del latón. Esto significa que pueden requerir un aumento en la temperatura de impresión (normalmente entre 5-15°C más) para compensar la menor transferencia de calor al filamento. Su precio es moderado, superior al latón pero mucho más económico que las boquillas de rubí.
3. Boquillas de acero inoxidable (Stainless Steel Nozzles)
Aunque menos comunes que las de latón o acero endurecido, las boquillas de acero inoxidable tienen su nicho.
– **Ventajas**: Son una excelente opción para aplicaciones donde la seguridad alimentaria o la biocompatibilidad son cruciales, ya que no contienen plomo ni otros metales pesados que puedan lixiviarse en el filamento. También ofrecen una resistencia a la corrosión superior.
– **Desventajas**: Al igual que el acero endurecido, su conductividad térmica es menor que la del latón, requiriendo ajustes de temperatura. Además, su resistencia al desgaste es mejor que el latón, pero inferior a la del acero endurecido, por lo que no son la mejor opción para filamentos altamente abrasivos.
4. Boquillas de rubí (Ruby Nozzles)
Las boquillas de rubí representan la cúspide en resistencia y durabilidad.
– **Ventajas**: Incorporan una punta de rubí incrustada en una base de latón o acero, ofreciendo la resistencia más alta del mercado. Son prácticamente inmunes al desgaste, perfectas para imprimir materiales ultraabrasivos de forma continua sin degradación.
– **Desventajas**: Su precio es un pastizal, lo que las convierte en una inversión considerable. No tiene sentido usarlas con filamentos estándar (PLA, ABS) ya que sus beneficios no justifican el coste. Están reservadas para usuarios que imprimen grandes volúmenes de materiales muy abrasivos o que buscan la máxima fiabilidad a largo plazo.
5. Tamaños comunes de boquillas: 0.2 mm, 0.4 mm, 0.6 mm y más
El diámetro de la boquilla es tan importante como su material, ya que determina la resolución y la velocidad de impresión.
– **0.2 mm**: Ideal para obtener detalles extremadamente finos, como en miniaturas, figuras pequeñas o piezas que requieren una alta precisión estética. Sin embargo, son más propensas a atascos y aumentan significativamente el tiempo de impresión.
– **0.4 mm**: Es el estándar de facto en la impresión 3D FDM. Ofrece un equilibrio excelente entre detalle y velocidad, siendo versátil y buena para la gran mayoría de aplicaciones. Es la boquilla con la que la mayoría de las impresoras vienen de fábrica.
– **0.6 mm o más (0.8 mm, 1.0 mm)**: Perfectas para impresiones rápidas y grandes, donde el detalle fino no es la prioridad principal. Reducen drásticamente el tiempo de impresión y son menos propensas a atascos con filamentos flexibles o con cargas. Son ideales para prototipos funcionales, piezas de gran formato o cuando se busca resistencia mecánica a expensas del detalle superficial. Ojo, al usar boquillas más grandes, es posible que necesites ajustar la altura de capa y el ancho de extrusión en tu laminador.

Cómo elegir la boquilla adecuada para cada filamento
La clave para una impresión 3D exitosa radica en emparejar la boquilla correcta con el filamento que estás utilizando. Una mala elección puede llevar a impresiones fallidas, desgaste prematuro de la boquilla o incluso daños en el hotend. Aquí te detallo las mejores combinaciones basadas en mi experiencia en DunaTech:
Filamentos estándar (PLA, ABS, PETG)
Para filamentos como el PLA, ABS y PETG, que no contienen partículas abrasivas, la mejor opción es una boquilla de latón de 0.4 mm.
– **Por qué**: Estos materiales no son abrasivos y se extruyen de manera óptima con la excelente conductividad térmica del latón. El diámetro de 0.4 mm es el estándar porque ofrece un buen equilibrio entre detalle y velocidad, siendo adecuado para la mayoría de las piezas. La mayoría de las impresoras 3D vienen con este tipo de boquillas por defecto, lo que facilita el inicio. Si buscas un poco más de velocidad para piezas grandes con estos materiales, puedes optar por un 0.6 mm de latón.
Filamentos abrasivos (Carbono, Glow-in-the-Dark, Nylon con partículas, Madera)
Cuando trabajas con filamentos que contienen partículas duras, como fibra de carbono (CF), fibra de vidrio (GF), polvo metálico o pigmentos que brillan en la oscuridad (Glow-in-the-Dark), necesitas una boquilla que resista el desgaste. La elección ideal es una boquilla de acero endurecido o de rubí, preferiblemente de 0.4 mm o 0.6 mm.
– **Por qué**: Los materiales abrasivos actúan como una lija dentro de la boquilla de latón, desgastándola rápidamente y alterando su diámetro interno. Esto lleva a inconsistencias en las capas, subextrusión y, eventualmente, a la necesidad de reemplazar la boquilla. El acero endurecido ofrece una resistencia significativamente mayor, mientras que el rubí es prácticamente inmune. Un diámetro de 0.6 mm puede ser beneficioso para estos filamentos, ya que reduce la presión interna y la probabilidad de atascos, especialmente si las partículas son grandes.
Filamentos flexibles (TPU, TPE)
Los filamentos flexibles como el TPU o TPE requieren un enfoque diferente debido a su naturaleza elástica, que puede causar problemas de extrusión y atascos si no se manejan correctamente. La recomendación es una boquilla de latón o acero endurecido de 0.6 mm o incluso 0.8 mm.
– **Por qué**: Los diámetros más grandes de la boquilla permiten un flujo más uniforme y con menos resistencia del filamento flexible. Esto minimiza la compresión del filamento dentro del hotend y reduce drásticamente las posibilidades de atascos. Aunque el latón funciona bien, si tu TPU tiene alguna carga (por ejemplo, TPU con fibra de carbono), el acero endurecido sería una mejor opción para evitar el desgaste. Además, es crucial reducir la velocidad de impresión y, si es posible, usar una impresora con extrusor de accionamiento directo (direct drive) para un mejor control del filamento flexible.
Filamentos técnicos (PC, Nylon puro, ASA)
Para filamentos técnicos que no son inherentemente abrasivos pero requieren altas temperaturas de impresión y a veces tienen propiedades de flujo particulares, las boquillas de latón suelen ser adecuadas, pero las de acero inoxidable o endurecido pueden ofrecer mayor estabilidad térmica y durabilidad a largo plazo.
– **Boquilla recomendada**: Latón de 0.4 mm para uso general, o acero inoxidable/endurecido de 0.4 mm para mayor durabilidad y resistencia a la corrosión a altas temperaturas.
– **Por qué**: Aunque no abrasivos, algunos filamentos técnicos se imprimen a temperaturas elevadas que pueden acelerar la degradación del latón con el tiempo. El acero inoxidable o endurecido ofrece una mayor resistencia a estas condiciones, aunque siempre deberás compensar su menor conductividad térmica con un ligero aumento de la temperatura del hotend.
Compatibilidad y consideraciones al comprar boquillas
Al elegir boquillas para tu impresora 3D, no solo debes considerar el material y el tamaño, sino también la compatibilidad con tu hotend y la calidad de fabricación. No todas las boquillas son universales, y una mala elección puede generar más problemas que soluciones.
Compatibilidad del hotend
El primer paso es verificar qué tipo de hotend tiene tu impresora. Los sistemas más comunes son:
– **Hotends tipo V6 (E3D V6)**: Utilizan boquillas con una rosca M6 y una longitud específica. Son muy populares en impresoras como Prusa i3, Ender 3 con upgrades, y muchos hotends de terceros.
– **Hotends tipo MK8**: También con rosca M6, pero con una geometría ligeramente diferente en la punta y la longitud del cuerpo. Son comunes en impresoras Creality (Ender 3, CR-10), Anet A8, y otras.
– **Hotends tipo Volcano**: Diseñados para una mayor velocidad de flujo, son más largos que los V6/MK8 y tienen una zona de fusión extendida. Requieren boquillas específicas más largas.
– **Hotends tipo CHT (High-Flow)**: Estas boquillas, como las de Bondtech o las de diseño CHT de terceros, están diseñadas para aumentar el caudal de filamento, permitiendo mayores velocidades de impresión. Suelen tener un diseño interno especial con múltiples orificios de fusión.
– **Hotends propietarios**: Algunas marcas como Bambu Lab o Raise3D utilizan hotends y boquillas con diseños propietarios que no son intercambiables con los estándares.
Ojo con esto: Comprar la boquilla con la rosca o longitud incorrecta puede provocar fugas de filamento, un mal asentamiento en el bloque calefactor o incluso dañar las roscas del hotend. Siempre consulta las especificaciones de tu impresora o hotend antes de comprar.
Calidad de fabricación
No todas las boquillas son iguales, incluso si son del mismo material y tamaño. La calidad de fabricación es crucial:
– **Acabado interno**: Una boquilla de baja calidad puede tener imperfecciones en el orificio de salida o en el canal interno, lo que provoca mayor fricción, atascos y una extrusión inconsistente. Las boquillas de buena calidad tienen un interior liso y pulido.
– **Precisión del diámetro**: El diámetro de salida debe ser lo más preciso posible. Desviaciones de unas pocas micras pueden afectar drásticamente la calidad de impresión y la calibración del flujo.
– **Concentricidad**: El orificio debe estar perfectamente centrado. Una boquilla descentrada puede causar problemas de adhesión de capas y una mala calidad superficial.
En mi experiencia, invertir un poco más en boquillas de marcas reconocidas (E3D, Micro Swiss, Phaetus, o incluso sets de calidad de AliExpress de vendedores con buenas reseñas) vale la pena a largo plazo. Los kits de boquillas baratos pueden ser tentadores, pero a menudo la calidad es una lotería.
Dónde comprar y tiempos de envío (para España)
Para los usuarios en España, existen varias opciones para adquirir boquillas:
– **Tiendas especializadas online en España**: Sitios como 3D Jake, FIlament2Print, o impresoras3d.com suelen tener stock de marcas de calidad y ofrecen envíos rápidos (24-72 horas) a cualquier punto de la península y Baleares. Los precios pueden ser ligeramente superiores, pero la rapidez y el soporte son una ventaja.
– **Amazon España**: Amplia variedad de marcas y precios, con opciones de envío rápido para suscriptores Prime. Es una buena opción para encontrar kits de boquillas o boquillas individuales de marcas populares.
– **AliExpress**: Es la opción más económica, especialmente para kits de boquillas de latón o acero endurecido. Sin embargo, los tiempos de envío pueden variar considerablemente (desde 7-10 días con «AliExpress Standard Shipping» hasta 3-4 semanas o más si eliges opciones más baratas). Para Madrid, Barcelona o Valencia, los tiempos suelen ser más cortos que para zonas rurales. Asegúrate de revisar las valoraciones del vendedor y los comentarios de otros compradores.
– **Tiendas físicas locales**: En ciudades grandes como Madrid o Barcelona, puedes encontrar tiendas de electrónica o de impresión 3D que vendan boquillas. Esto es ideal si necesitas una boquilla con urgencia, aunque la variedad puede ser limitada y los precios más altos.
Solución de problemas comunes con boquillas
Incluso con la boquilla adecuada, pueden surgir problemas. Aquí te presento los errores más frecuentes que hemos visto en el taller de DunaTech y cómo abordarlos eficazmente.
1. Atascos en la boquilla (Clogging)
Los atascos son uno de los problemas más frustrantes y comunes.
– **Síntomas**: El filamento deja de salir o sale de forma intermitente, la extrusora hace ruidos de «clic» o salta, y la impresión se detiene o muestra huecos.
– **Causas**:
a) **Filamento húmedo**: La humedad en el filamento se convierte en vapor a altas temperaturas, creando burbujas que impiden el flujo.
b) **Boquilla demasiado pequeña para el material**: Especialmente con filamentos con partículas o flexibles.
c) **Retracciones excesivas o demasiado rápidas**: Pueden causar «heat creep» (el calor sube por el hotend) y el filamento se expande antes de llegar a la zona de fusión.
d) **Restos de filamento quemado o suciedad**: Partículas que se acumulan en el interior de la boquilla.
e) **Temperatura de impresión insuficiente**: El filamento no se funde correctamente y no fluye.
– **Solución**:
a) **Secar el filamento**: Utiliza una caja secadora de filamento o un horno a baja temperatura.
b) **Cambiar a una boquilla de mayor diámetro**: Si usas filamentos especiales.
c) **Optimizar ajustes de retracción**: Reduce la distancia y/o la velocidad de retracción en tu laminador.
d) **Método «Cold Pull» o «Atomic Pull»**: Calienta el hotend a la temperatura de impresión, empuja un poco de filamento, luego baja la temperatura a unos 90-100°C (para PLA) y tira del filamento de golpe. Esto arrastra los residuos.
e) **Limpieza mecánica**: Utiliza una aguja de limpieza de boquillas (las que suelen venir con la impresora) para desatascar el orificio mientras el hotend está caliente.
f) **Aumentar la temperatura de impresión**: Prueba a subir la temperatura del hotend en incrementos de 5°C.
2. Desgaste prematuro de la boquilla
Este problema es común si no se elige el material de boquilla adecuado.
– **Síntomas**: El diámetro de extrusión es inconsistente, las líneas de capa son irregulares, la calidad superficial disminuye, y el filamento parece subextruirse a pesar de los ajustes correctos. Visualmente, la punta de la boquilla puede verse achatada o con un orificio ovalado.
– **Causa**: Usar boquillas de latón con filamentos abrasivos (fibra de carbono, glow-in-the-dark, metálicos).
– **Solución**: Cambia a una boquilla de acero endurecido o de rubí si trabajas regularmente con materiales abrasivos. Considera tener un juego de boquillas para cada tipo de filamento.
3. Mala adhesión de las capas (Layer Adhesion Issues)
Una boquilla sucia o mal calibrada puede afectar la unión entre capas.
– **Síntomas**: Las capas se separan fácilmente, la pieza es frágil y se rompe con facilidad, o las líneas de extrusión no se funden bien entre sí.
– **Causa**:
a) **Temperatura de impresión incorrecta**: Demasiado baja para el filamento.
b) **Boquilla sucia o parcialmente obstruida**: Reduce el flujo de material.
c) **Flujo (Flow Rate) mal calibrado**: La impresora no extruye suficiente material.
d) **Altura de capa excesiva**: Las capas son demasiado altas y no se presionan lo suficiente entre sí.
– **Solución**:
a) **Ajustar la temperatura**: Aumenta la temperatura del hotend en 5-10°C.
b) **Limpiar la boquilla**: Realiza un «cold pull» o usa una aguja de limpieza.
c) **Calibrar el flujo (e-steps y flow rate)**: Asegúrate de que tu extrusora esté empujando la cantidad correcta de filamento.
d) **Reducir la altura de capa**: Para una boquilla de 0.4 mm, una altura de capa de 0.2 mm es un buen punto de partida. Evita alturas de capa superiores al 75-80% del diámetro de la boquilla.
4. Stringing o Hilos (Oozing)
Pequeños hilos de filamento que aparecen entre las partes de la impresión.
– **Síntomas**: Filamentos finos que conectan diferentes secciones de la pieza impresa.
– **Causa**:
a) **Temperatura de impresión demasiado alta**: El filamento es demasiado líquido.
b) **Retracciones insuficientes o mal configuradas**: El filamento no se retrae lo suficiente para aliviar la presión en la boquilla.
c) **Boquilla sucia o con residuos**: Puede causar goteo.
– **Solución**:
a) **Reducir la temperatura de impresión**: Baja la temperatura en incrementos de 5°C.
b) **Ajustar los parámetros de retracción**: Aumenta la distancia de retracción y/o la velocidad.
c) **Asegúrate de que la boquilla esté limpia**: Limpia cualquier residuo externo o interno.
5. Subextrusión o Extrusión Inconsistente
El filamento no sale de manera uniforme o en cantidad suficiente.
– **Síntomas**: Líneas de impresión finas o discontinuas, huecos en las paredes o en el relleno, piezas débiles.
– **Causa**:
a) **Atasco parcial de la boquilla**.
b) **Filamento húmedo**.
c) **Diámetro del filamento inconsistente**.
d) **Problemas con el extrusor**: Engranajes sucios o desgastados, tensión incorrecta.
e) **Temperatura de impresión demasiado baja**.
– **Solución**:
a) **Limpiar o reemplazar la boquilla**.
b) **Secar el filamento**.
c) **Verificar el diámetro del filamento con un calibrador**.
d) **Limpiar y ajustar el extrusor**.
e) **Aumentar la temperatura del hotend**.
FAQ: Preguntas frecuentes sobre boquillas 3D
¿Puedo usar la misma boquilla de latón para PLA y luego para un filamento con fibra de carbono?
No es recomendable. Aunque técnicamente podrías, el filamento con fibra de carbono desgastará la boquilla de latón muy rápidamente, alterando su diámetro y afectando drásticamente la calidad de tus futuras impresiones con PLA. Es mejor tener boquillas separadas para cada tipo de material.
¿Cómo sé si debo cambiar mi boquilla?
Si observas inconsistencias en las capas, subextrusión a pesar de tener los ajustes correctos, atascos frecuentes, o si la punta de la boquilla se ve visiblemente desgastada o achatada, es una señal clara de que es hora de reemplazarla. Una boquilla desgastada nunca dará impresiones de calidad.
¿Qué tamaño de boquilla es mejor para piezas grandes y rápidas?
Para piezas grandes donde la velocidad es prioritaria sobre el detalle fino, una boquilla de 0.6 mm o incluso 0.8 mm es ideal. Permite extruir más material por unidad de tiempo, reduciendo drásticamente el tiempo de impresión. Asegúrate de ajustar la altura de capa y el ancho de extrusión en tu laminador para aprovechar el mayor diámetro.
¿Necesito calibrar algo al cambiar el tamaño de la boquilla?
Sí, absolutamente. Al cambiar el diámetro de la boquilla, deberás ajustar varios parámetros en tu laminador (slicer): la altura de capa (normalmente no más del 75-80% del diámetro de la boquilla), el ancho de extrusión (generalmente igual o ligeramente superior al diámetro de la boquilla), y potencialmente la velocidad de impresión y las retracciones. Es recomendable hacer una torre de temperatura y un cubo de calibración de flujo después de cada cambio significativo de boquilla.
¿Las boquillas de rubí valen la pena su alto precio?
Las boquillas de rubí valen la pena si imprimes grandes volúmenes de filamentos altamente abrasivos de forma continua y necesitas la máxima durabilidad y fiabilidad sin preocuparte por el desgaste. Para un uso ocasional de filamentos abrasivos, las boquillas de acero endurecido ofrecen una excelente relación calidad-precio. Para filamentos estándar, el latón es más que suficiente.
Conclusión
Elegir la boquilla adecuada para tu impresora 3D no es solo una cuestión de preferencia, sino una decisión técnica que impacta directamente en la calidad, velocidad y éxito de tus impresiones. Entender las diferencias entre boquillas para impresoras 3D en términos de material y tamaño es un conocimiento fundamental para cualquier entusiasta o profesional de la impresión 3D.
Mi recomendación, basada en años de pruebas en DunaTech, es que tengas siempre a mano un pequeño arsenal de boquillas: al menos un par de latón de 0.4 mm y 0.6 mm para tus filamentos estándar, y una o dos de acero endurecido de 0.4 mm o 0.6 mm para cuando te aventures con materiales abrasivos. Esta pequeña inversión te ahorrará muchos dolores de cabeza y te permitirá explorar un mundo de posibilidades en la impresión 3D. ¡Experimenta, aprende y sigue creando!
— El equipo de DunaTech