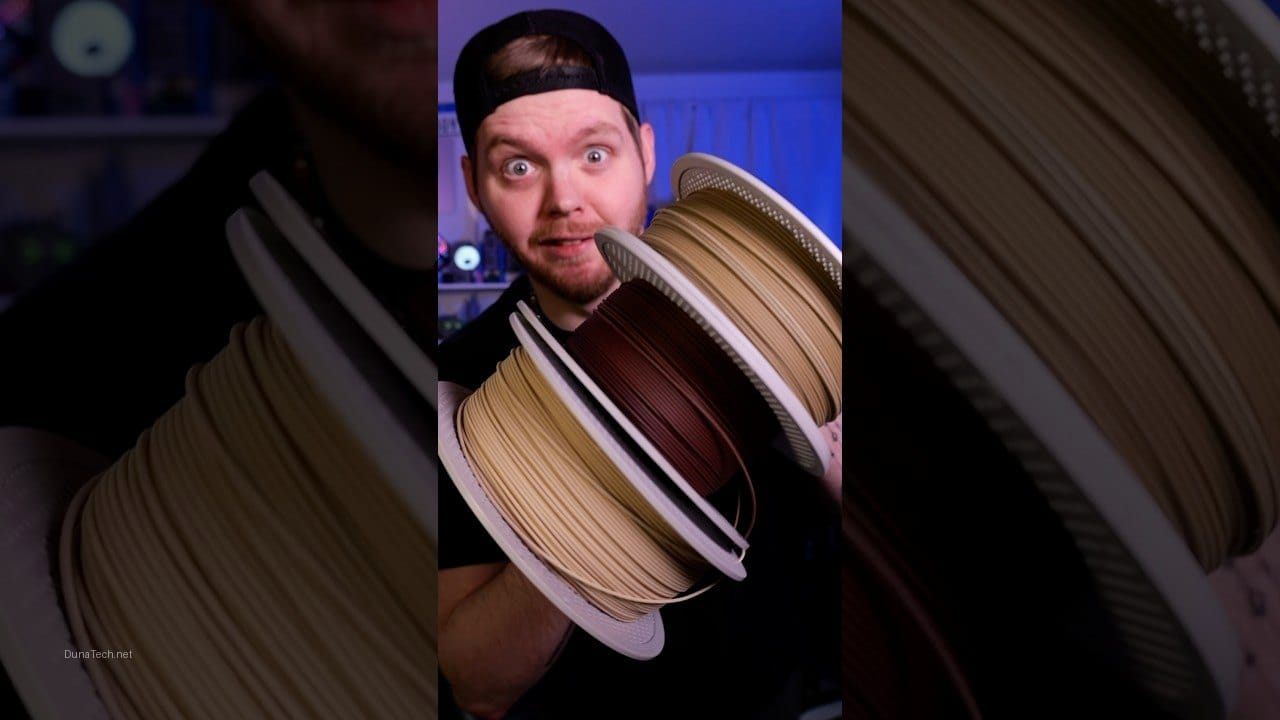

Introducción al filamento de madera
En DunaTech, siempre estamos buscando nuevas formas de llevar la impresión 3D al siguiente nivel, y el filamento de madera es, sin duda, uno de esos materiales que nos ha cautivado. Cuando lo probamos por primera vez en nuestro taller, nos encontramos con una mezcla de emociones: desde la fascinación por el aspecto increíblemente realista y la textura orgánica que ofrecía, hasta los retos técnicos que presentaba. Este tipo de filamento no es simplemente PLA con un color que imita la madera; su composición incluye fibras de madera reales que afectan profundamente la textura, el acabado, la sensación al tacto y, crucialmente, el flujo de material durante la impresión. Y sí, si se abordan correctamente estos desafíos, los resultados pueden ser verdaderamente espectaculares y dignos de cualquier exposición.
¿Qué es el filamento de madera y por qué usarlo?
El filamento de madera es un material compuesto, generalmente una mezcla de PLA (ácido poliláctico) y partículas finas de madera, como polvo de bambú, corcho o incluso cáscara de café. Esta combinación le otorga a las piezas impresas un aspecto, una textura y un olor sorprendentemente similares a la madera real. La principal razón para elegir este filamento es su capacidad para producir objetos con una estética natural y orgánica, ideal para maquetas arquitectónicas, figuras decorativas, prototipos de muebles, o cualquier proyecto donde se busque un acabado rústico y cálido. Además, su naturaleza compuesta permite un post-procesado único, como el lijado, teñido o barnizado, que no es posible con filamentos plásticos puros. Es una forma fantástica de añadir un toque artesanal y de alta calidad a tus creaciones 3D, diferenciándolas de las típicas piezas de plástico.
Preparación esencial para imprimir con filamento de madera
Una buena preparación es la clave para el éxito al trabajar con filamento de madera. Antes de siquiera pensar en cargar el filamento, asegúrate de tener todo el equipo y las condiciones adecuadas. Esto te ahorrará muchos dolores de cabeza y filamento desperdiciado. En mi experiencia, subestimar esta fase es el error más común entre los usuarios novatos.
- Boquillas de acero endurecido o rubí: Este es un punto crítico. El filamento de madera contiene partículas abrasivas que, con el tiempo, desgastarán rápidamente las boquillas de latón estándar. Una boquilla de latón puede perder su diámetro original en cuestión de pocas horas de impresión con filamento de madera, lo que lleva a una calidad de impresión inconsistente y, eventualmente, a atascos. Invertir en una boquilla de acero endurecido o de rubí es fundamental para garantizar la durabilidad y la calidad de tus impresiones. En DunaTech, hemos comprobado que una boquilla de 0.4 mm de acero endurecido es un buen punto de partida, aunque a veces optamos por 0.6 mm para reducir la probabilidad de atascos.
- Almacenamiento adecuado del filamento: Como cualquier filamento basado en PLA, el filamento de madera es higroscópico, lo que significa que absorbe la humedad del aire. La humedad en el filamento puede causar burbujas de vapor durante la extrusión, lo que se traduce en impresiones de baja calidad, piezas frágiles y, sí, más atascos. Utiliza un secador de filamento activo o, al menos, almacénalo en bolsas selladas al vacío con desecantes de sílice cuando no lo uses. Un filamento bien seco fluye mucho mejor y produce resultados superiores.
- Temperatura de impresión recomendada: La mayoría de los filamentos de madera trabajan mejor en un rango de temperatura ligeramente inferior al PLA puro, generalmente entre los 190°C y 220°C. Sin embargo, este rango puede variar significativamente entre marcas y tipos de madera (bambú, corcho, etc.). Siempre consulta las recomendaciones del fabricante. Empieza con la temperatura más baja recomendada y auméntala gradualmente si observas problemas de extrusión o adhesión entre capas.
- Velocidad de impresión: Ojo con esto. Aunque estamos acostumbrados a imprimir PLA a velocidades de 60-80 mm/s, el filamento de madera requiere un enfoque más pausado. Las fibras de madera no fluyen tan fácilmente como el plástico puro, y una velocidad excesiva puede provocar una presión excesiva en el extrusor, resultando en atascos. En mis pruebas con una Ender 3, noté que velocidades mayores a 50-60 mm/s pueden causar atascos frecuentes y una calidad de impresión deficiente. Es preferible sacrificar un poco de velocidad por la fiabilidad y la calidad del acabado.
Configuración ideal de tu impresora 3D para filamento de madera
Para obtener los mejores resultados con el filamento de madera, es vital ajustar bien los parámetros de tu laminador (slicer). Una configuración adecuada puede marcar la diferencia entre una pieza frustrante y un objeto de arte. Aquí te detallo las configuraciones que hemos encontrado más efectivas en DunaTech, basadas en innumerables horas de prueba y error:
- Altura de capa: Para el filamento de madera, una altura de capa entre 0.2 mm y 0.3 mm suele ser ideal. Capas más gruesas (0.25 mm o 0.3 mm) ayudan a que las fibras de madera fluyan mejor y reducen la probabilidad de atascos, además de acentuar la textura natural de la madera. Si buscas un detalle muy fino, puedes bajar a 0.2 mm, pero ten en cuenta que esto podría aumentar el riesgo de obstrucciones si no ajustas bien otros parámetros como la velocidad y la temperatura.
- Retracción: Este es un parámetro delicado con el filamento de madera. Una retracción excesiva puede hacer que las partículas de madera se acumulen dentro de la boquilla o el hot-end, provocando atascos. Si tienes un sistema Bowden, te recomiendo empezar con una retracción baja, alrededor de 2-4 mm, y una velocidad de retracción de 20-30 mm/s. Para extrusores direct drive, 0.5-1.5 mm a 15-25 mm/s suele ser suficiente. La clave es encontrar el punto óptimo donde se eviten los hilos (stringing) sin causar obstrucciones. Realiza pruebas de retracción para afinar este ajuste.
- Velocidad de impresión: Como mencioné antes, la paciencia es una virtud aquí. Una velocidad de impresión de 30-50 mm/s es un buen punto de partida. Si notas que la extrusión es inconsistente o que la impresora se atasca, reduce la velocidad. Para las primeras capas, baja la velocidad a 15-20 mm/s para asegurar una excelente adhesión a la cama.
- Temperatura de la cama: Una temperatura de cama de 50°C a 60°C es generalmente suficiente para asegurar una buena adhesión inicial sin causar deformaciones (warping). El PLA, base de este filamento, no es propenso a un warping severo, pero una cama caliente ayuda a que la primera capa se adhiera firmemente. Puedes usar laca para el pelo o pegamento en barra si tienes problemas de adhesión, especialmente en impresoras con camas de vidrio o PEI lisas.
- Flujo (Flow Rate): A veces, el filamento de madera puede ser un poco más denso o menos consistente que el PLA puro. Si notas que las capas no se unen bien o que hay huecos, puedes aumentar ligeramente el flujo (por ejemplo, a 105% o 110%) en tu laminador. Hazlo en pequeños incrementos y observa los resultados.
- Ventilador de capa: El ventilador de capa es importante para enfriar el filamento extruido y asegurar que las capas se asienten correctamente. Para el filamento de madera, un 100% de velocidad del ventilador suele ser adecuado después de las primeras capas. Sin embargo, para las primeras 2-3 capas, es mejor mantener el ventilador apagado o a una velocidad muy baja (0-20%) para mejorar la adhesión a la cama.
Sinceramente, me sorprendió lo bien que se manejó el filamento de madera en una impresora FDM básica como la Artillery Genius o una Creality Ender 3, siempre que usáramos una boquilla adecuada y ajustáramos estos parámetros con cuidado. No necesitas una máquina de gama alta para obtener resultados impresionantes.
Post-procesado: El toque final para piezas de madera 3D
Aquí es donde el filamento de madera realmente brilla y se diferencia de otros materiales. El post-procesado no solo mejora la estética, sino que también puede aumentar la durabilidad de tus piezas. Es la etapa que transforma una impresión 3D en un objeto con un acabado artesanal y profesional.
- Lijado: Una vez que la pieza ha terminado de imprimirse, el lijado es el primer paso para suavizar las imperfecciones de las capas y darle una sensación más orgánica. Puedes empezar con una lija de grano medio (por ejemplo, 120-180) para eliminar las líneas de capa más pronunciadas, y luego pasar a lijas de grano fino (240 o superior, hasta 400 o 600) para lograr un acabado suave al tacto. Lija siempre en una dirección consistente para imitar la veta de la madera. Verás cómo el color se vuelve más vibrante y la textura más agradable.
- Teñido y barnizado: Una de las mayores ventajas del filamento de madera es su capacidad para aceptar tintes y barnices, al igual que la madera natural.
- Tintes: Puedes usar tintes para madera a base de agua o aceite para cambiar el tono de tu pieza. Aplícalo con un paño o brocha, siguiendo las instrucciones del fabricante. Experimenta con diferentes tintes para lograr el color deseado. Esto es especialmente útil si quieres simular diferentes tipos de madera (roble, nogal, caoba, etc.).
- Barnizado: Para proteger la pieza y realzar su acabado, aplica un barniz. Un barniz mate o satinado es ideal para mantener la apariencia natural de la madera, mientras que un barniz brillante puede darle un aspecto más pulido. En nuestras pruebas, un barniz mate mejoró notablemente el acabado sin alterar la textura natural de la madera, además de proporcionar una capa protectora contra la humedad y el desgaste.
- Pulido: Para un acabado aún más suave y brillante (si es lo que buscas), puedes pulir la pieza después del lijado y barnizado con ceras para madera o aceites naturales. Esto no solo le dará un brillo sutil, sino que también nutrirá el material.
En mi experiencia, dedicar tiempo al post-procesado eleva la calidad de la pieza de una manera que pocos otros filamentos permiten. Una pieza bien lijada y barnizada con filamento de madera puede ser indistinguible de una tallada en madera real a simple vista.
Errores comunes al imprimir con filamento de madera y soluciones
A ver, imprimir con filamento de madera no es tan sencillo como cargar el filamento y darle a «Start». Es un material que exige atención y ajustes específicos. Aquí te detallo los problemas más típicos que hemos encontrado en DunaTech y cómo los hemos solucionado, con síntomas claros para que puedas identificarlos rápidamente.
-
Atascos frecuentes en el extrusor
Síntomas: El filamento deja de salir de la boquilla a mitad de la impresión, el extrusor hace un ruido de «clic» o «salto», o la pieza presenta capas incompletas o faltantes.
Causas:
- Boquilla desgastada o incorrecta: Las partículas de madera son abrasivas y desgastan rápidamente las boquillas de latón. Una boquilla con un diámetro interno irregular o ampliado causará problemas de flujo.
- Retracción excesiva: Una retracción demasiado larga o rápida puede hacer que las partículas de madera se acumulen y se solidifiquen dentro del hot-end, creando un tapón.
- Temperatura de impresión demasiado baja: Si el filamento no se funde correctamente, no fluirá bien y se atascará.
- Velocidad de impresión demasiado alta: El extrusor no puede empujar el material a través de la boquilla lo suficientemente rápido.
- Filamento húmedo: La humedad crea burbujas de vapor que pueden interrumpir el flujo del material.
Soluciones:
- Usa boquillas de acero endurecido o rubí: Imprescindible para este tipo de filamento. Considera una boquilla de 0.6 mm para reducir aún más la probabilidad de atascos.
- Ajusta la retracción: Reduce la distancia y la velocidad de retracción. Para extrusores Bowden, prueba con 2-4 mm y 20-30 mm/s. Para direct drive, 0.5-1.5 mm y 15-25 mm/s.
- Aumenta la temperatura de impresión: Incrementa la temperatura en incrementos de 5°C hasta que el flujo sea suave. No excedas las recomendaciones del fabricante.
- Reduce la velocidad de impresión: Baja la velocidad a 30-50 mm/s. Para las primeras capas, incluso a 15-20 mm/s.
- Seca el filamento: Utiliza un secador de filamento o un horno a baja temperatura (40-50°C) durante varias horas.
-
Textura inconsistente o granulosa
Síntomas: La superficie de la pieza se ve irregular, con pequeñas protuberancias o un acabado poco uniforme, como si el material no se hubiera fundido completamente.
Causas:
- Temperatura de impresión incorrecta: Demasiado baja para una fusión homogénea o demasiado alta, causando burbujas.
- Flujo de material inestable: El extrusor no empuja el material de manera constante.
- Filamento húmedo: Las burbujas de vapor causan irregularidades en la extrusión.
Soluciones:
- Ajusta la temperatura: Si parece granuloso, baja la temperatura unos 5 grados. Si parece que le falta material, súbela. Realiza una torre de temperatura para encontrar el punto óptimo.
- Verifica la tensión del extrusor: Asegúrate de que el engranaje del extrusor tenga suficiente agarre en el filamento sin aplastarlo.
- Seca el filamento: Siempre es una buena práctica si sospechas de humedad.
-
Adhesión inicial pobre a la cama
Síntomas: La primera capa no se adhiere a la cama, se despega durante la impresión, o las esquinas de la pieza se levantan (warping).
Causas:
- Cama desnivelada: La distancia entre la boquilla y la cama no es uniforme.
- Temperatura de la cama insuficiente: La cama no está lo suficientemente caliente para mantener el filamento adherido.
- Superficie de impresión sucia: Residuos de grasa o polvo impiden una buena adhesión.
- Velocidad de la primera capa demasiado alta: El filamento no tiene tiempo de adherirse correctamente.
Soluciones:
- Nivela la cama: Realiza una nivelación manual o automática meticulosa.
- Aumenta la temperatura de la cama: Prueba con 55-60°C.
- Limpia la superficie de impresión: Usa alcohol isopropílico para limpiar la cama antes de cada impresión.
- Usa adhesivos: Aplica una fina capa de laca para el pelo (tipo Nelly) o pegamento en barra (tipo Pritt) en la cama.
- Reduce la velocidad de la primera capa: Imprime la primera capa a 15-20 mm/s.
- Aumenta el ancho de línea de la primera capa: En tu laminador, puedes configurar un ancho de línea de 120-150% para la primera capa, lo que deposita más material y mejora la adhesión.
En DunaTech, hemos aprendido que la paciencia y la experimentación son tus mejores aliados con el filamento de madera. No te desanimes si los primeros intentos no son perfectos; cada error es una oportunidad para aprender y ajustar.
Preguntas frecuentes sobre la impresión 3D con filamento de madera
¿Puedo usar boquillas de latón para imprimir con filamento de madera?
No lo recomiendo en absoluto para un uso continuado. Las boquillas de latón se desgastan muy rápidamente debido a las partículas abrasivas de madera. Después de menos de 500 gramos de filamento, es probable que tu boquilla de latón ya esté dañada, lo que afectará la calidad de impresión y causará atascos. Opta siempre por boquillas de acero endurecido o rubí para garantizar durabilidad y consistencia.
¿Es necesario lijar todas las piezas impresas con filamento de madera?
No siempre es estrictamente necesario, pero si buscas un acabado profesional, suave al tacto y con un aspecto auténtico de madera, el lijado es imprescindible. Elimina las líneas de capa y prepara la superficie para tintes o barnices. Para piezas decorativas o maquetas, el lijado y un buen post-procesado marcan una gran diferencia en la percepción de calidad.
¿Qué impresoras 3D son compatibles con el filamento de madera?
Prácticamente cualquier impresora FDM moderna puede manejar filamento de madera, siempre y cuando cumpla con dos requisitos clave: un extrusor robusto y la capacidad de montar una boquilla de acero endurecido. No necesitas una impresora de gama alta; modelos populares como la Ender 3, Artillery Genius o Prusa Mini son perfectamente capaces con las configuraciones y boquillas adecuadas.
¿El filamento de madera huele a madera real durante la impresión?
¡Sí, y es una de sus características más agradables! Durante la impresión, el calor del hot-end libera los aceites y compuestos volátiles de las partículas de madera, lo que produce un aroma similar al de la madera quemada o al de un taller de carpintería. Es un olor sutil y natural que muchos usuarios encuentran muy agradable, añadiendo una experiencia sensorial única a tus proyectos de impresión 3D.
¿Cómo puedo lograr diferentes tonos de madera con el filamento?
Puedes lograr diferentes tonos de madera de varias maneras. Primero, algunos filamentos de madera vienen en variedades que imitan maderas más claras u oscuras. Segundo, la temperatura de impresión puede influir: temperaturas más altas tienden a «tostar» ligeramente las partículas de madera, resultando en un tono más oscuro. Finalmente, y lo más efectivo, es el post-procesado: el uso de tintes para madera (a base de agua o aceite) te permite personalizar completamente el color de tus piezas, desde un roble claro hasta un nogal oscuro.
Conclusión
El filamento de madera es un material fascinante que abre un mundo de posibilidades creativas en la impresión 3D, permitiendo crear piezas únicas con acabados sorprendentes y una estética natural inigualable. Siempre y cuando prestes atención a los detalles técnicos, como la elección de la boquilla, la configuración de la impresora y, crucialmente, el post-procesado, podrás obtener resultados dignos de exhibición. No es un filamento «plug and play», pero la recompensa de ver tus diseños cobrar vida con la calidez y textura de la madera bien vale el esfuerzo. Si estás buscando una manera de llevar tus proyectos de impresión 3D al siguiente nivel y añadir un toque artesanal, este filamento es una opción que no deberías pasar por alto. En DunaTech, estamos convencidos de que una vez que lo pruebes, te enganchará.
— El equipo de DunaTech


