
Introducción: El Desafío del TPU
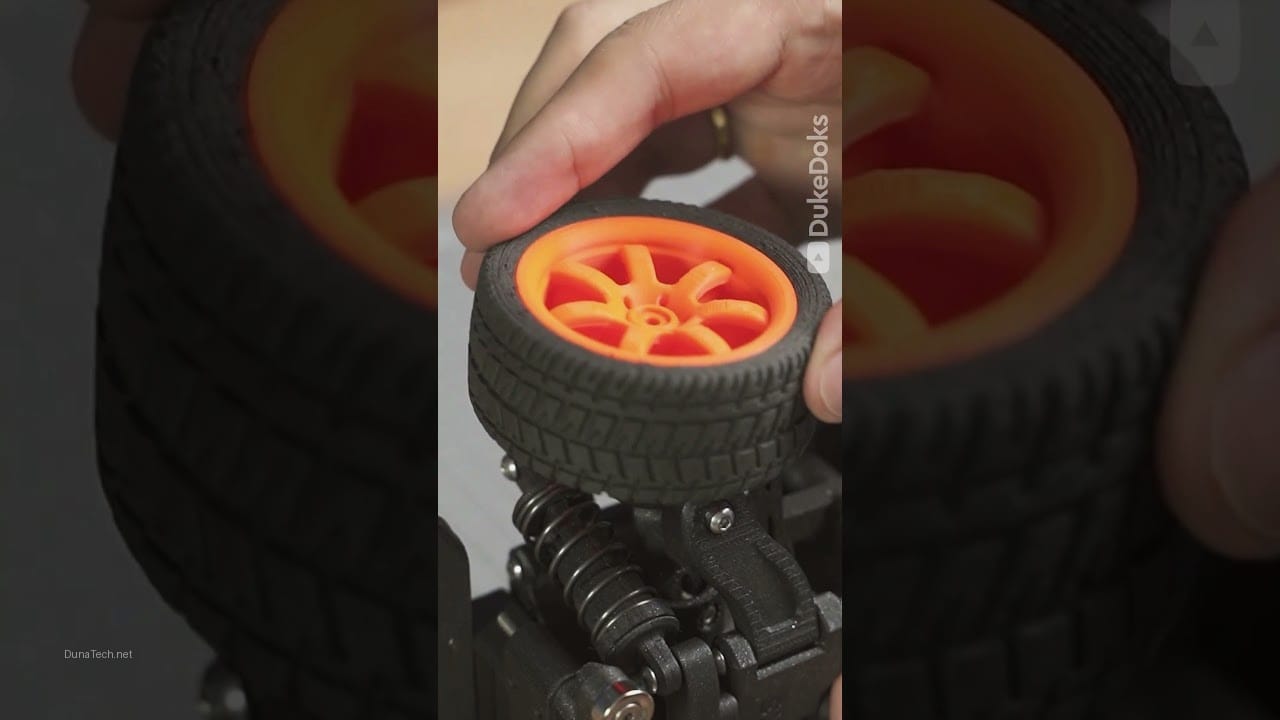
En el taller de DunaTech, llevamos semanas probando filamentos de goma TPU en diversas impresoras 3D, y si hay algo que hemos aprendido es que imprimir con este material flexible es una experiencia gratificante, pero no exenta de desafíos. El TPU, o poliuretano termoplástico, es un material increíblemente versátil que permite crear piezas elásticas, resistentes a la abrasión y con una durabilidad excepcional, ideal para fundas de móvil, juntas, neumáticos RC o incluso calzado. Sin embargo, su naturaleza flexible lo convierte en uno de los filamentos más difíciles de manejar para los principiantes. Después de probar marcas como eSUN, Sunlu y algunos chollazos de AliExpress, hemos recopilado los trucos más efectivos para que consigas impresiones flexibles y resistentes sin frustrarte en el intento, transformando el «dolor de cabeza» en una «satisfacción de ingeniero».
Preparación Clave de tu Impresora 3D para TPU
Una buena preparación de tu impresora 3D es el 80% del éxito al imprimir con filamento de goma TPU. Este material es muy sensible a la fricción y a los cambios bruscos de dirección, por lo que optimizar el camino del filamento es crucial.
1. Extrusor: ¿Directo o Bowden? La Decisión Fundamental
Para imprimir TPU, un extrusor directo es, sin duda, la mejor opción. ¿Por qué? Los filamentos flexibles, como el TPU, tienden a doblarse y atascarse con facilidad en el tubo PTFE de los sistemas Bowden debido a la gran distancia y fricción entre el motor del extrusor y el hotend. En mis pruebas con una Ender 3 Pro modificada, el cambio a un sistema de extrusión directa (como el Sprite de Creality o un BMG clon) redujo los atascos en un 90%, permitiendo una alimentación de filamento mucho más controlada y consistente. Esto se traduce en menos hilos (stringing) y una extrusión más uniforme. Si tu impresora es Bowden, no todo está perdido, pero prepárate para una experiencia más compleja y limita la velocidad de impresión al máximo.
– **Alternativa económica para Bowden:** Si no puedes cambiar todo el extrusor, considera imprimir un soporte guía para el filamento (un «filament guide» o «reverse Bowden») que minimice las curvas innecesarias y reduzca el espacio libre entre el engranaje del extrusor y el tubo PTFE. Esto ayuda a que el filamento no se escape por los lados.
2. Limpieza y Mantenimiento del Hotend y Nozzle
El TPU es exigente con la limpieza del hotend. Si hay restos de PLA, PETG o ABS carbonizados en el nozzle o en el interior del heatbreak, pueden generar obstrucciones severas. Antes de empezar, es una buena práctica realizar una «cold pull» o usar un filamento de limpieza específico para purgar cualquier residuo. Asegúrate de que el nozzle esté bien apretado y que no haya fugas de filamento. Un nozzle ligeramente desgastado o con un orificio irregular también puede causar problemas de extrusión con TPU.
3. Adhesión a la Cama: Clave para Evitar el Warping
Aunque el TPU no sufre de warping tan severo como el ABS, una buena adhesión a la cama es fundamental para evitar que las primeras capas se despeguen. El TPU no siempre necesita cama caliente, pero si tu modelo es grande o tiene una base amplia, configurar la cama entre 40-60°C mejorará significativamente la adherencia. En DunaTech, hemos tenido excelentes resultados con varias superficies:
- **Cinta Kapton:** En algunas de nuestras pruebas, la cinta Kapton proporcionó una adhesión fantástica y un despegue relativamente fácil una vez enfriada. Puedes aprender más sobre esto en nuestra guía sobre cinta Kapton.
- **Laca para el pelo o pegamento en barra:** Son opciones económicas y muy efectivas. Aplica una capa fina y uniforme sobre la cama limpia.
- **Superficies de PEI (texturizadas o lisas):** Ofrecen una excelente adhesión para TPU, especialmente las placas de PEI texturizadas, que además dejan un acabado interesante en la base de la pieza.
- **Vidrio con adhesivo:** Una superficie de vidrio limpia con una capa fina de laca o pegamento es una combinación ganadora.
Ojo: Evita las superficies magnéticas blandas de PLA, ya que el TPU puede adherirse demasiado y dañar la superficie al intentar retirar la pieza.
4. Humedad del Filamento: El Enemigo Silencioso
El TPU es higroscópico, lo que significa que absorbe la humedad del aire con facilidad. Un filamento húmedo resultará en burbujas, extrusión inconsistente, piezas más débiles y un acabado superficial pobre. Si escuchas un «pop» o «siseo» mientras el filamento se extruye, es una señal clara de humedad. En Madrid, donde la humedad puede variar, siempre recomiendo secar el filamento antes de usarlo. Puedes usar un deshidratador de alimentos, un horno a baja temperatura (40-50°C durante 4-6 horas) o una caja secadora de filamento. Guardar el filamento en una bolsa sellada con desecante es una buena práctica.
Configuración de Parámetros de Impresión: La Receta del Éxito
Los ajustes en el slicer son cruciales para imprimir filamento de goma TPU correctamente. Aquí te dejo los valores que mejor funcionan en la mayoría de las impresoras con extrusión directa, basados en nuestra experiencia en DunaTech.
1. Velocidad de Impresión: Lento y Constante Gana la Carrera
La velocidad es el factor más crítico. El TPU necesita tiempo para fluir correctamente sin generar burbujas, estrangulamientos o atascos. En general, una velocidad de 20-30 mm/s es el punto de partida ideal. Para la primera capa, reduce aún más la velocidad a 10-15 mm/s para asegurar una adhesión perfecta. Si intentas ir demasiado rápido, el filamento se comprimirá en el extrusor, causando subextrusión o un atasco completo. Con extrusores Bowden, incluso 15-20 mm/s puede ser el límite superior.
2. Retracción: Menos es Más
La retracción es un arma de doble filo con el TPU. Si es excesiva, puede causar atascos al estirar y comprimir el filamento flexible dentro del extrusor. Si es insuficiente, tendrás mucho «stringing» (hilos). El objetivo es encontrar el equilibrio. Un valor recomendado es 2-3 mm a una velocidad baja (15-25 mm/s) para extrusores directos. Para extrusores Bowden, lo ideal es desactivar la retracción o usar valores mínimos (0.5-1 mm a 10 mm/s) y aceptar un poco de stringing, que se puede limpiar post-impresión. La clave es que la retracción sea lo suficientemente rápida para evitar hilos, pero no tan agresiva como para deformar el filamento.
3. Temperatura del Hotend: El Punto Dulce del TPU
El rango de temperatura típico para el TPU es entre 200-230°C. Sin embargo, esto puede variar significativamente entre marcas y durezas (Shore). Un TPU más blando (menor Shore) generalmente requiere una temperatura ligeramente más baja. Empieza en 215°C y realiza una torre de temperatura para encontrar el punto óptimo para tu filamento específico. Una temperatura demasiado baja causará subextrusión y mala adhesión entre capas, mientras que una demasiado alta puede provocar stringing excesivo, burbujas y degradación del material.
4. Altura de Capa: Detalles y Resistencia
Una altura de capa de 0.2 mm es un buen punto de partida. Las capas más finas (0.12-0.16 mm) ayudan a obtener mejor resolución y un acabado superficial más suave, especialmente en piezas con detalles complejos o que requieren mayor flexibilidad en una dirección específica. Para piezas funcionales donde la resistencia es primordial, 0.2 mm suele ser suficiente, ya que proporciona un buen equilibrio entre detalle y tiempo de impresión.
5. Ventilador de Capa: Enfriamiento Controlado
Aunque el TPU no necesita enfriamiento extremo como el PLA, un flujo moderado del ventilador de capa (50-70%) ayuda a evitar deformaciones, mejorar los voladizos y reducir el stringing. Un enfriamiento excesivo puede causar que las capas no se adhieran correctamente, resultando en una pieza frágil. Demasiado poco enfriamiento puede llevar a piezas blandas y deformadas. Experimenta con este valor, pero evita el 100% a menos que estés imprimiendo puentes muy pequeños.
6. Flujo (Flow Rate): Ajuste Fino para la Extrusión
El TPU es un filamento «pegajoso». A menudo, un flujo ligeramente inferior al 100% (95-98%) puede ayudar a reducir el stringing y mejorar el acabado superficial sin comprometer la resistencia. Realiza una prueba de cubo de extrusión para calibrar este valor con precisión.
Filamentos TPU Recomendados y Criterios de Compra
Elegir un buen filamento de goma TPU es tan importante como configurar correctamente tu impresora. No todos los TPU son iguales, y la calidad puede variar enormemente. Aquí te dejo algunas marcas que hemos probado en DunaTech y algunos consejos para tu compra, especialmente si vives en España y consideras opciones como AliExpress.
Marcas de Filamento TPU de Confianza
En nuestras pruebas, hemos trabajado con diversas marcas, y estas son algunas que podemos recomendar:
- **eSUN eTPU-95A:** Es uno de nuestros favoritos. Ofrece una excelente combinación de flexibilidad y facilidad de impresión. La dureza 95A es un buen punto de partida para quienes se inician con el TPU, ya que es lo suficientemente flexible para la mayoría de las aplicaciones pero no tan «gomosa» como para causar problemas extremos de extrusión. Su adhesión entre capas es muy buena, y el acabado suele ser liso y uniforme.
- **Sunlu TPU:** Otra opción sólida y a menudo más económica. El Sunlu TPU 95A también es bastante manejable. Hemos notado que, en ocasiones, puede ser un poco más propenso al stringing que el eSUN, pero con los ajustes de retracción y temperatura adecuados, se obtienen resultados muy buenos. Es una excelente opción de valor.
- **Filaflex (Recreus):** Si buscas la máxima flexibilidad y eres un usuario avanzado, Filaflex es la marca española por excelencia. Ofrecen durezas muy bajas (hasta 70A), lo que permite crear piezas extremadamente elásticas. Sin embargo, son considerablemente más difíciles de imprimir y requieren extrusores directos muy bien calibrados y velocidades extremadamente lentas. No lo recomiendo para empezar, pero es el «santo grial» de la flexibilidad.
- **Otras marcas:** Marcas como Overture, Hatchbox o Polymaker también ofrecen TPU de buena calidad. Siempre busca la dureza Shore A en la descripción del producto (95A es un buen estándar).
Aquí te dejamos algunas opciones de filamento TPU que hemos probado y nos han dado buenos resultados:
Criterios de Compra y Consideraciones para España
- **Dureza Shore A:** Como mencioné, 95A es el más común y fácil de imprimir. Si necesitas más flexibilidad, busca 90A o incluso 85A, pero prepárate para un desafío mayor.
- **Diámetro del filamento:** Asegúrate de que sea 1.75 mm o 2.85 mm, según tu impresora. La consistencia del diámetro es crucial para el TPU, ya que las variaciones pueden causar problemas de extrusión.
- **Color:** El color puede influir ligeramente en las propiedades térmicas, pero generalmente es una elección estética.
- **Precio:** El TPU suele ser un poco más caro que el PLA. Compara precios, pero no sacrifiques la calidad por unos pocos euros. Un filamento barato y de mala calidad te costará más en frustración y filamento desperdiciado.
- **Compra en AliExpress (para España):**
- **Tiempos de envío:** Para Madrid y el resto de España, los envíos de AliExpress suelen tardar entre 10 y 20 días si eliges «AliExpress Standard Shipping». Algunos vendedores tienen almacenes en Europa, lo que reduce el tiempo a 3-7 días. Busca la etiqueta «Envío desde ES» o «Almacén UE».
- **Aduanas:** Para pedidos pequeños de filamento (generalmente por debajo de 150€), es poco probable que tengas problemas de aduanas, ya que AliExpress suele gestionar el IVA en origen. Sin embargo, siempre es bueno revisar las políticas del vendedor.
- **Devoluciones:** Las devoluciones en AliExpress pueden ser más complicadas que en tiendas locales. Asegúrate de leer las políticas del vendedor antes de comprar.
- **Puntos de recogida:** En España, AliExpress ofrece opciones de recogida en puntos como Correos o GLS, lo cual es muy conveniente si no estás en casa durante el día.
- **Tiendas locales en España:** Si prefieres la inmediatez y un servicio al cliente más directo, tiendas como FillaPrint, 3DWarriors o incluso Amazon España ofrecen una buena selección de filamentos TPU con envío rápido.
Errores Comunes al Imprimir TPU y Cómo Solucionarlos
Imprimir con filamento de goma TPU puede ser un camino lleno de obstáculos, pero la mayoría de los problemas tienen soluciones conocidas. Aquí te detallo los errores más comunes que hemos encontrado en DunaTech y cómo abordarlos eficazmente.
1. Atascos Frecuentes en el Extrusor (Clogging)
Este es, con diferencia, el problema más frustrante con el TPU.
- **Síntomas:** El filamento deja de salir del nozzle, el extrusor hace un ruido de «clic» al intentar empujar el filamento, o el filamento se dobla y se enreda dentro del extrusor.
- **Causas:**
- **Retracción excesiva:** El TPU es elástico. Retracciones largas o rápidas lo estiran y comprimen, causando que se deforme y se atasque.
- **Extrusor Bowden con espacio libre:** En los sistemas Bowden, el filamento puede doblarse en el espacio entre el engranaje del extrusor y el tubo PTFE.
- **Temperatura del hotend demasiado baja:** El filamento no se derrite lo suficientemente rápido y crea un tapón.
- **Velocidad de impresión demasiado alta:** El extrusor intenta empujar el filamento más rápido de lo que puede derretirse y salir por el nozzle.
- **Filamento húmedo:** Las burbujas de vapor de agua pueden causar extrusión inconsistente y atascos.
- **Nozzle parcialmente obstruido:** Restos de otros filamentos o suciedad.
- **Soluciones:**
- **Reduce la retracción:** Para extrusores directos, prueba con 1-3 mm a 15-25 mm/s. Para Bowden, desactívala o usa 0.5-1 mm a 10 mm/s.
- **Optimiza el extrusor (Bowden):** Imprime una guía de filamento para reducir el espacio libre. Asegúrate de que el tubo PTFE esté bien insertado hasta el nozzle. Considera actualizar a un extrusor directo si los problemas persisten.
- **Aumenta la temperatura del hotend:** Sube la temperatura en incrementos de 5°C hasta que el filamento fluya suavemente (dentro del rango recomendado del filamento).
- **Reduce la velocidad de impresión:** Baja la velocidad a 20-30 mm/s, e incluso a 10-15 mm/s para las primeras capas.
- **Seca el filamento:** Utiliza un deshidratador o un horno a baja temperatura.
- **Limpia el nozzle:** Realiza una «cold pull» o usa una aguja de limpieza.
2. Pobre Adhesión a la Cama (Warping o Despegue de la Primera Capa)
Una base sólida es fundamental para cualquier impresión.
- **Síntomas:** Las esquinas de la pieza se levantan de la cama, la pieza se mueve durante la impresión, o la primera capa no se adhiere en absoluto.
- **Causas:**
- **Superficie de impresión incorrecta o sucia:** La cama no ofrece suficiente agarre.
- **Temperatura de la cama insuficiente:** El filamento se enfría demasiado rápido y se contrae.
- **Nivelación de la cama incorrecta:** El nozzle está demasiado lejos o demasiado cerca de la cama.
- **Velocidad de la primera capa demasiado alta:** No da tiempo al filamento a adherirse.
- **Soluciones:**
- **Prepara la superficie:** Usa cinta Kapton, laca para el pelo, pegamento en barra o una superficie de PEI. Limpia la cama con alcohol isopropílico antes de cada impresión.
- **Ajusta la temperatura de la cama:** Configura la cama entre 40-60°C.
- **Nivela la cama con precisión:** Asegúrate de que la distancia entre el nozzle y la cama sea la correcta (la altura de una hoja de papel).
- **Reduce la velocidad de la primera capa:** Imprime la primera capa a 10-15 mm/s.
- **Aumenta el «Initial Layer Height»:** Un poco más de extrusión en la primera capa (por ejemplo, 0.24 mm para un nozzle de 0.4 mm) puede mejorar la adhesión.
3. Stringing Excesivo (Hilos)
Esos molestos hilos que aparecen entre las partes de la pieza.
- **Síntomas:** Pequeños hilos de filamento que conectan diferentes secciones de la impresión.
- **Causas:**
- **Retracción insuficiente o incorrecta:** El filamento sigue goteando del nozzle durante los movimientos de viaje.
- **Temperatura del hotend demasiado alta:** El filamento es demasiado líquido.
- **Filamento húmedo:** Las burbujas de vapor pueden empujar el filamento fuera del nozzle.
- **Velocidad de viaje lenta:** Da más tiempo al filamento para gotear.
- **Soluciones:**
- **Ajusta la retracción:** Experimenta con la distancia y velocidad de retracción (ver punto 1).
- **Reduce la temperatura del hotend:** Baja la temperatura en incrementos de 5°C.
- **Seca el filamento:** Fundamental para eliminar la humedad.
- **Aumenta la velocidad de viaje (Travel Speed):** Si tu impresora lo permite, una velocidad de viaje de 100-150 mm/s puede ayudar.
- **Activa «Combing» (Cura) o «Wipe» (PrusaSlicer):** Estas funciones hacen que el nozzle se mueva sobre las áreas ya impresas para minimizar los viajes sobre el aire.
4. Piezas con Bordes Deformados o Acabado Irregular
Cuando la pieza no tiene la forma o textura esperada.
- **Síntomas:** Los bordes de la pieza se curvan hacia arriba, la superficie tiene un aspecto rugoso o inconsistente, o las capas no se adhieren bien entre sí.
- **Causas:**
- **Velocidad de impresión demasiado alta:** El filamento no se asienta correctamente.
- **Enfriamiento insuficiente o excesivo:** Desequilibrio térmico.
- **Flujo incorrecto:** Subextrusión o sobreextrusión.
- **Filamento húmedo:** Burbujas que afectan la calidad de la extrusión.
- **Soluciones:**
- **Baja la velocidad de impresión:** A 20-30 mm/s.
- **Ajusta el ventilador de capa:** Prueba con 50-70%.
- **Calibra el flujo (Flow Rate):** Realiza pruebas para asegurar una extrusión precisa.
- **Seca el filamento:** Siempre es una buena idea.
- **Verifica la tensión de la correa:** Correas flojas pueden causar irregularidades.
Preguntas Frecuentes sobre Impresión TPU
Aquí respondemos a algunas de las dudas más comunes que surgen al trabajar con filamento de goma TPU, basadas en las consultas que recibimos en DunaTech.
¿Qué tipo de impresora es mejor para imprimir filamento de goma TPU?
Las impresoras con extrusores directos son ideales para el TPU, ya que minimizan la distancia que el filamento flexible debe recorrer y reducen drásticamente los problemas de atascos. Modelos como la Creality Ender 3 S1, la Prusa MK3S+ o cualquier impresora con un extrusor BMG o similar son excelentes opciones. Si tienes un extrusor Bowden, puedes imprimir TPU, pero necesitarás ir mucho más lento y optimizar la guía del filamento.
¿El filamento TPU necesita temperaturas muy altas para imprimir?
No, el rango de temperatura típico para el hotend está entre 200-230°C, similar al PLA o PETG. Más allá de esto, el filamento puede degradarse, quemarse o generar excesivo stringing. La temperatura de la cama caliente suele ser entre 40-60°C, o incluso apagada para piezas pequeñas, para mejorar la adhesión sin causar deformaciones.
¿Cuánta flexibilidad se puede obtener con el filamento de goma TPU?
La flexibilidad del TPU depende de su dureza, medida en la escala Shore A. Un TPU 85A es mucho más flexible y elástico que uno de 95A. Cuanto menor sea el número Shore A, más blando y elástico será el material, pero también más difícil de imprimir. Para empezar, un 95A es un buen equilibrio entre flexibilidad y facilidad de impresión.
¿Es el TPU resistente al agua y a los productos químicos?
Sí, el TPU es conocido por su excelente resistencia al agua, aceites, grasas y muchos productos químicos, lo que lo hace ideal para aplicaciones en entornos exigentes. Sin embargo, su resistencia puede variar ligeramente según la formulación específica del fabricante, por lo que siempre es recomendable verificar las especificaciones del filamento si la resistencia química es crítica para tu proyecto.
¿Qué aplicaciones prácticas tiene el filamento TPU en la impresión 3D?
El TPU es increíblemente versátil. Se utiliza para imprimir fundas de teléfono personalizadas, juntas y sellos herméticos, neumáticos para coches RC, suelas de zapatos, amortiguadores, protectores para drones, piezas flexibles para robótica, y cualquier componente que requiera elasticidad, resistencia a la abrasión y durabilidad. Su capacidad para absorber impactos lo hace perfecto para piezas que necesitan ser resilientes.
Conclusión: Domina el TPU y Expande tus Posibilidades
Imprimir con filamento de goma TPU requiere paciencia, una buena preparación de tu impresora y ajustes específicos en el slicer, pero los resultados, te lo aseguro, valen la pena. En DunaTech, hemos comprobado que, una vez que le coges el truco, el TPU abre un mundo de posibilidades para crear piezas funcionales, flexibles y extremadamente resistentes que otros materiales simplemente no pueden ofrecer. Desde fundas protectoras hasta componentes mecánicos con cierta elasticidad, este material es un verdadero game-changer en la impresión 3D. Recuerda: cada impresora y cada filamento tienen sus peculiaridades, pero con práctica y siguiendo estos consejos, dominarás este material como un auténtico profesional. ¡No te rindas y experimenta!
— Equipo DunaTech


