
Introducción
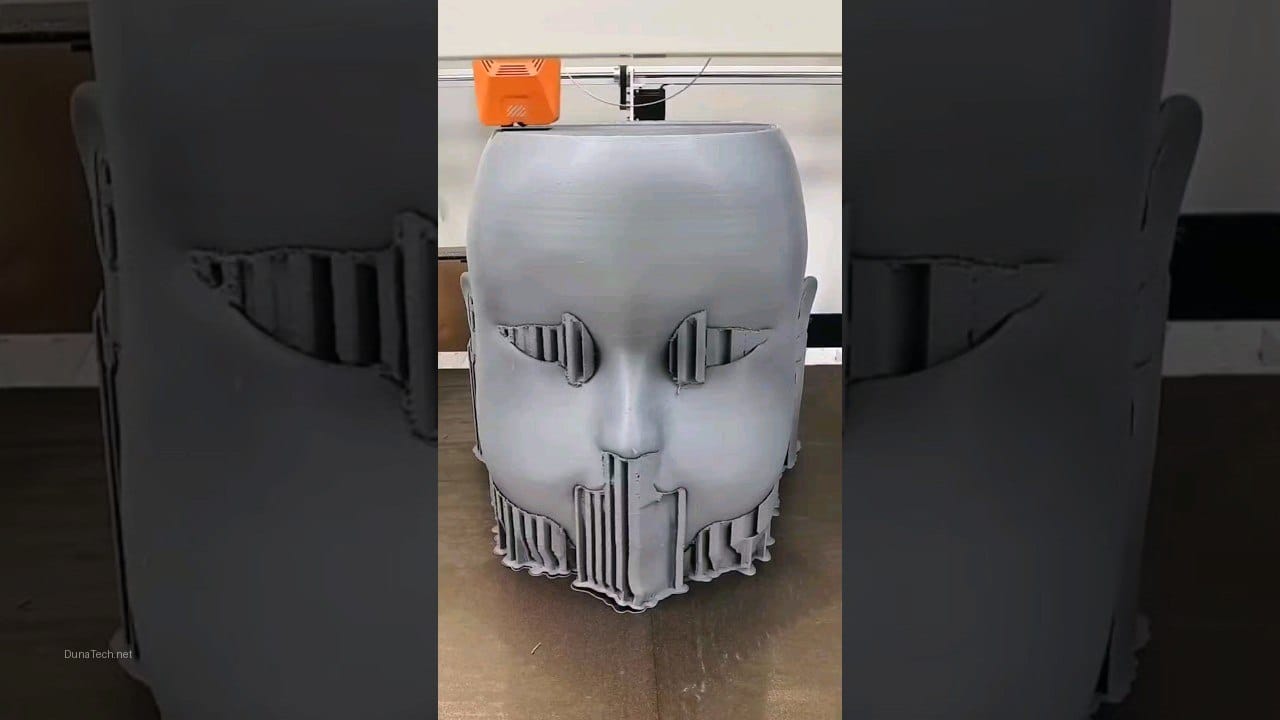
En DunaTech, nos encanta llevar la tecnología al límite y, sobre todo, hacerla accesible. Hemos probado de todo, desde impresoras 3D FDM de escritorio hasta modelos industriales que cuestan un ojo de la cara. Durante los últimos meses, nos propusimos un reto ambicioso: construir una impresora 3D de gran formato desde cero, con un volumen de impresión de 500x500x500 mm. ¿La razón? Las impresoras comerciales de este tamaño son prohibitivamente caras para muchos entusiastas y pequeños negocios. Aquí te comparto cómo lo hicimos paso a paso en nuestro laboratorio, detallando cada componente y cada decisión, para que tú también puedas embarcarte en este gratificante proyecto.
¿Por qué construir tu propia impresora 3D de gran formato?
Construir una impresora 3D de gran formato ofrece ventajas significativas sobre la compra de un modelo prefabricado, especialmente en términos de coste, personalización y aprendizaje. En primer lugar, el ahorro económico es sustancial: mientras que una impresora comercial de 500x500x500 mm puede superar fácilmente los 2.500-3.000 euros, un proyecto DIY bien planificado puede reducir ese coste a menos de la mitad. Además, al construirla tú mismo, tienes control total sobre cada componente, lo que te permite elegir piezas de mayor calidad o adaptarlas a tus necesidades específicas, como un extrusor para filamentos abrasivos o un hotend de alta temperatura. Finalmente, el proceso de montaje y calibración te proporciona un conocimiento profundo del funcionamiento de tu máquina, lo que facilita enormemente la resolución de problemas futuros y la optimización del rendimiento. Es una inversión de tiempo que se traduce en autonomía y capacidad de adaptación.
Materiales esenciales para tu impresora 3D de gran formato
Para abordar la construcción de una impresora 3D de gran formato, la selección de materiales es crítica, ya que la estabilidad y precisión dependen directamente de la calidad y compatibilidad de cada componente. Aquí te detallo los elementos clave que necesitarás y algunas consideraciones importantes al elegirlos:
- Estructura de aluminio: Para una impresora de este tamaño, la rigidez es fundamental. Nosotros usamos perfiles de aluminio 2020 y 2040 (20x20mm y 20x40mm) por su excelente relación resistencia-peso y facilidad de montaje. Los perfiles 2040 son ideales para el eje Z, donde se requiere mayor soporte para el peso de la cama y el cabezal. Asegúrate de que los cortes sean precisos y los conectores (escuadras internas o externas) sean robustos.
- Motores paso a paso: Son el corazón del movimiento. Los NEMA 17 son el estándar, pero para una impresora 3D de gran formato, especialmente en el eje Z o si planeas mover grandes masas, los NEMA 23 pueden ofrecer el torque extra necesario para evitar pérdidas de pasos. Es crucial que todos los motores sean de buena calidad para asegurar movimientos suaves y repetibles.
- Placa base o motherboard: Elegimos la BIGTREETECH SKR v1.4 (o versiones más recientes como la SKR 2 o SKR 3) por su versatilidad, capacidad para manejar múltiples controladores de motor (drivers) y su excelente compatibilidad con firmware como Marlin. Es importante que la placa soporte los drivers silenciosos (TMC2208, TMC2209 o TMC2226) para una experiencia de impresión más agradable.
- Extrusor y Hotend: La combinación de un extrusor Bondtech BMG (o un clon de calidad) y un hotend E3D V6 (o un hotend de alto flujo para impresiones rápidas y grandes) es una apuesta segura. El BMG ofrece una gran fuerza de empuje para filamentos flexibles, mientras que el E3D V6 es conocido por su fiabilidad y capacidad para trabajar con una amplia gama de materiales. Para grandes volúmenes, considera un hotend «volcano» o similar que permita mayores caudales de filamento.
- Fuente de alimentación: Una fuente de 24V y al menos 15A es lo mínimo para alimentar todos los componentes, especialmente la cama caliente que consume mucha energía. Para mayor seguridad y estabilidad, una fuente de 20A o incluso 30A es recomendable. Las fuentes de alimentación de tipo Mean Well son una excelente opción por su fiabilidad.
- Cama caliente: Una cama de silicona de 500×500 mm con un controlador PID externo (o integrado en la placa) es fundamental para evitar el warping en piezas grandes. La distribución uniforme del calor es clave.
- Superficie de impresión: Vidrio templado (borosilicato) de 4-5mm de grosor, una placa de acero magnético flexible (PEI) o incluso una lámina de FR4/Garolite son excelentes opciones. Cada una tiene sus ventajas en adherencia y facilidad de retirada de piezas.
- Varillas y correas: Para el movimiento en los ejes X e Y, las correas GT2 de fibra de vidrio o acero son robustas. Para el eje Z, varillas roscadas TR8x8 (con husillos de 8mm y paso de 8mm) son comunes, pero para este tamaño, husillos de bolas (ball screws) pueden ofrecer mayor precisión y suavidad, aunque a un coste superior.
- Ventiladores: Necesitarás ventiladores para la placa base, los drivers, el hotend (ventilador de capa y ventilador de disipador) y opcionalmente para la fuente de alimentación. Opta por modelos silenciosos y eficientes.
- Otros accesorios: Tornillos, tuercas (especialmente tuercas en T para los perfiles de aluminio), conectores JST, cables de silicona de alta temperatura, termistores, finales de carrera (endstops), un display táctil (TFT) para la interfaz de usuario, y un sensor de nivelación automática como el BLTouch o un clon de calidad.
Aquí te dejamos algunas opciones de componentes que hemos probado y nos han dado buenos resultados:


Pasos detallados para el ensamblaje de la impresora
El montaje de una impresora 3D de gran formato requiere paciencia y atención al detalle. Aquí te desglosamos los pasos clave, basándonos en nuestra experiencia en DunaTech:
1. Diseño y montaje del marco estructural
El marco es la base de todo. Después de probar varias configuraciones en nuestro taller, decidimos usar perfiles de aluminio 2020 para los ejes X e Y, y 2040 para el eje Z. Los perfiles T-slot son ideales porque permiten ajustes precisos y son fáciles de montar con conectores estándar (escuadras internas o externas, tuercas en T). Es crucial que el marco sea perfectamente cuadrado y nivelado para evitar problemas de alineación y vibraciones. Utiliza una escuadra de carpintero y un nivel para verificar cada unión. Recuerda que cualquier desviación aquí se magnificará en las impresiones grandes.
2. Instalación de la electrónica y cableado
La electrónica es el cerebro de la impresora. La placa base la montamos en una caja impresa en 3D para protegerla del polvo y facilitar el acceso a los conectores. Los motores paso a paso los configuramos con controladores silenciosos TMC2209, que reducen drásticamente el ruido de operación, algo muy apreciado en una máquina que puede estar funcionando durante horas. El cableado es un punto crítico: usamos cables de silicona de buena sección para evitar sobrecalentamientos, especialmente en la cama caliente y la fuente de alimentación. Ojo con esto: el orden de los cables en los motores es fundamental; si no coinciden con la configuración de la placa, el motor girará en sentido contrario o no funcionará. Siempre verifica los diagramas de tu placa y motores.
3. Montaje del sistema de movimiento (ejes X, Y, Z)
Aquí es donde la precisión se vuelve vital. Las correas GT2 deben estar tensadas correctamente: ni demasiado flojas (causan holgura y baja precisión) ni demasiado tensas (sobrecargan los motores y rodamientos). Un tensor de correa ajustable es muy útil. Para el eje Z, donde el peso de la cama y la pieza es considerable, es fundamental que las varillas roscadas (o husillos de bolas) estén perfectamente paralelas y sincronizadas. En nuestra experiencia, usar dos o tres motores para el eje Z, cada uno con su propio husillo, y acopladores flexibles, ayuda a distribuir la carga y minimizar la desalineación. Los rodamientos lineales (LM8UU o similares) deben deslizarse suavemente sin holguras.
4. Instalación del extrusor y el hotend
Elegimos el Bondtech BMG por su capacidad para manejar filamentos flexibles como TPU sin atascos, gracias a su doble engranaje que agarra el filamento firmemente. El hotend E3D V6 nos dio temperaturas estables incluso con filamentos de alta temperatura como PETG y ABS. Asegúrate de que el hotend esté bien sujeto al carro del eje X y que los ventiladores de capa y disipador estén correctamente orientados y funcionando. Un buen flujo de aire es esencial para evitar el «heat creep» (subida de calor no deseada al extrusor).
5. Configuración del firmware (Marlin)
Usamos Marlin, un firmware de código abierto ampliamente compatible y muy potente. Es imprescindible ajustar los pasos por milímetro (steps/mm) de cada eje (X, Y, Z y extrusor) para que los movimientos sean precisos. Esto se hace experimentalmente imprimiendo cubos de calibración. También es crucial calibrar el PID (Proporcional-Integral-Derivativo) del hotend y la cama caliente para evitar fluctuaciones de temperatura que puedan arruinar las impresiones. Este proceso asegura que la temperatura se mantenga constante y precisa durante toda la impresión. Hay muchas guías en línea para configurar Marlin, pero tómate tu tiempo para entender cada parámetro.
Ajustes finos y calibración avanzada
Una vez que la impresora 3D de gran formato está ensamblada, la fase de ajustes y calibración es crucial para asegurar impresiones de alta calidad. Este proceso puede llevar tiempo, pero cada minuto invertido se traduce en mejores resultados. Aquí te explicamos los pasos esenciales:
1. Nivelación de la cama de impresión
Para una cama de 500×500 mm, la nivelación manual es una pesadilla. Por eso, un sensor de nivelación automática como el BLTouch (o un clon de calidad) es indispensable. Este sensor mide múltiples puntos de la superficie de impresión y crea un mapa de compensación para ajustar automáticamente la altura del extrusor durante la impresión. Asegúrate de que el sensor esté montado correctamente y que su offset Z (la distancia entre la punta del sensor y la boquilla del extrusor) esté configurado con precisión en el firmware. Una cama perfectamente nivelada es el primer paso para una buena primera capa, especialmente en piezas grandes.
2. Calibración de los ejes (Steps/mm)
Los «steps/mm» (pasos por milímetro) indican cuántos pasos debe dar el motor para mover el eje un milímetro. Para calibrar esto, imprime un cubo de calibración de 20x20x20 mm y mide sus dimensiones con un calibre. Si el cubo mide 19.8 mm en el eje X, por ejemplo, deberás ajustar los steps/mm de ese eje en el firmware hasta que el cubo imprima exactamente 20 mm. Repite el proceso para los ejes Y y Z. Para el extrusor, mide la longitud de filamento que extruye la impresora cuando le pides que extruya 100 mm. Si extruye 95 mm, ajusta los steps/mm del extrusor proporcionalmente. Una calibración precisa de los steps/mm garantiza que tus piezas tengan las dimensiones correctas.
3. Ajuste de la extrusión (Flow Rate)
El «flow rate» o flujo de filamento controla la cantidad de material que el extrusor empuja a través de la boquilla. Una extrusión excesiva (sobreextrusión) causará capas abultadas y piezas con exceso de material, mientras que una extrusión insuficiente (subextrusión) resultará en capas débiles y huecos. Para ajustarlo, imprime un cubo de pared simple (sin relleno) y mide el grosor de la pared. Compara esta medida con el ancho de línea configurado en tu slicer. Ajusta el porcentaje de flujo en tu slicer hasta que el grosor de la pared coincida con el ancho de línea. Este ajuste es crucial para la calidad superficial y la resistencia de las piezas.
4. Calibración PID del Hotend y Cama Caliente
La calibración PID (Proporcional-Integral-Derivativo) es esencial para que el hotend y la cama caliente mantengan una temperatura estable sin oscilaciones. Si las temperaturas fluctúan, la calidad de impresión se verá afectada. La mayoría de los firmwares (como Marlin) tienen comandos para realizar una autocalibración PID (por ejemplo, M303 E0 S200 C10 para el hotend y M303 E-1 S60 C10 para la cama). Ejecuta estos comandos y guarda los valores resultantes en la EEPROM de la impresora. Esto garantizará que las temperaturas se mantengan constantes, lo que es vital para la adhesión de la capa y la calidad general de la impresión, especialmente en proyectos que requieren muchas horas.
Resolviendo problemas comunes en impresoras 3D de gran formato
Las impresoras 3D de gran formato, por su propia naturaleza, pueden presentar desafíos específicos. En DunaTech, hemos lidiado con varios de ellos. Aquí te comparto los problemas más comunes y las soluciones que hemos encontrado:
1. Vibraciones excesivas y «Ghosting»
Síntoma: Patrones repetitivos o «fantasmas» (ghosting) en la superficie de la pieza, especialmente cerca de esquinas o cambios bruscos de dirección. La impresora hace mucho ruido al moverse rápidamente.
Causa: Debido al mayor tamaño y peso de los componentes móviles (cama, extrusor), las impresoras de gran formato son más propensas a vibraciones. Esto se agrava si la estructura no es suficientemente rígida o si los motores no están bien amortiguados.
Solución:
- Refuerzo estructural: Asegúrate de que todos los perfiles de aluminio estén firmemente unidos y que no haya holguras. Añadir escuadras adicionales o incluso paneles de refuerzo puede mejorar la rigidez.
- Amortiguadores de motor: Instalar amortiguadores de goma o silicona entre los motores paso a paso y el marco reduce significativamente la transmisión de vibraciones.
- Controladores silenciosos: Los drivers TMC2209 o similares no solo reducen el ruido, sino que también suavizan el movimiento del motor, disminuyendo las vibraciones.
- Reducir la velocidad de impresión: Especialmente en las primeras capas o en zonas con detalles finos, reducir la velocidad puede mitigar el ghosting.
- Ajustar la aceleración y el «jerk»: En el firmware, reducir los valores de aceleración y jerk (cambio instantáneo de velocidad) puede hacer que los movimientos sean más suaves, aunque más lentos.
2. Atascos frecuentes en el extrusor
Síntoma: El filamento deja de salir por la boquilla, el extrusor hace un ruido de «clic» o el motor del extrusor salta pasos.
Causa: Las impresiones de gran formato consumen mucho filamento, y si este no está en óptimas condiciones, o si el sistema de extrusión no es robusto, pueden ocurrir atascos. Las causas comunes incluyen filamento húmedo, boquilla parcialmente obstruida, «heat creep» (el calor sube por el hotend y ablanda el filamento antes de tiempo) o una tensión incorrecta del extrusor.
Solución:
- Secado de filamento: El filamento húmedo es el enemigo número uno. Utiliza un secador de filamento como el Sovol SH01 antes de imprimir, especialmente con PLA, PETG o Nylon. Si no sabes usarlo, revisa nuestra guía: Cómo secar filamento PETG.
- Limpieza de boquilla: Realiza una «cold pull» (extracción en frío) o utiliza una aguja de limpieza para desobstruir la boquilla. Considera usar boquillas de acero endurecido si imprimes con filamentos abrasivos.
- Optimización del hotend: Asegúrate de que el ventilador del disipador del hotend funcione correctamente y que no haya fugas de calor. Un buen montaje del tubo PTFE (si es Bowden) o un heat break de titanio (si es direct drive) pueden prevenir el heat creep.
- Ajuste de la tensión del extrusor: Si el extrusor es de doble engranaje, ajusta la tensión para que agarre el filamento firmemente sin aplastarlo.
- Aumentar la temperatura de impresión: A veces, una temperatura ligeramente más alta puede ayudar a que el filamento fluya mejor.
3. Desalineación o «Z-Wobble» en el eje Z
Síntoma: Patrones de bandas horizontales o inconsistencias en las capas a lo largo del eje Z, que se hacen más evidentes en piezas altas.
Causa: Esto ocurre cuando las varillas roscadas (o husillos) del eje Z no están perfectamente rectas, no están bien alineadas con los motores, o los acopladores son demasiado rígidos y transmiten las imperfecciones de las varillas al carro del extrusor.
Solución:
- Varillas roscadas de calidad: Invierte en varillas roscadas TR8x8 de buena calidad, lo más rectas posible.
- Acopladores flexibles: Utiliza acopladores flexibles entre los motores del eje Z y las varillas roscadas. Estos permiten que las pequeñas imperfecciones de las varillas no se transfieran al movimiento vertical del extrusor.
- Alineación precisa: Asegúrate de que los motores del eje Z estén perfectamente alineados con las varillas. Puedes usar soportes impresos en 3D para ayudar a mantener la alineación.
- Soporte superior del husillo: Un soporte superior para las varillas roscadas (sin fijarlas rígidamente, solo guiándolas) puede ayudar a reducir el bamboleo.
- Revisar rodamientos: Asegúrate de que los rodamientos lineales del eje Z (si los hay) no tengan holgura y se deslicen suavemente.
4. Problemas de adhesión de la primera capa
Síntoma: La primera capa no se adhiere a la cama, se despega durante la impresión, o presenta «warping» (bordes que se levantan).
Causa: Una mala adhesión es un problema común, magnificado en camas grandes. Las causas incluyen una cama desnivelada, temperatura incorrecta de la cama, superficie de impresión sucia, distancia incorrecta entre la boquilla y la cama, o problemas con el material.
Solución:
- Nivelación perfecta: Como mencionamos, un sensor BLTouch es clave. Asegúrate de que el offset Z esté bien ajustado para que la primera capa quede ligeramente aplastada contra la cama.
- Temperatura de la cama: Ajusta la temperatura de la cama según el filamento. Para PLA, 60°C suele ser suficiente; para PETG, 70-80°C; para ABS, 90-110°C.
- Superficie de impresión limpia: Limpia la superficie de impresión con alcohol isopropílico antes de cada impresión para eliminar grasas y residuos.
- Adhesivos: Para filamentos difíciles, puedes usar laca para el pelo (tipo Nelly), pegamento en barra (tipo Pritt) o soluciones específicas como Magigoo.
- Borde (Brim) o Balsa (Raft): Utiliza un «brim» (borde ancho) en tu slicer para aumentar la superficie de contacto de la primera capa, o una «raft» (balsa) para piezas con bases pequeñas o complejas.
- Cámara cerrada: Para materiales como ABS o ASA, una cámara cerrada mantiene una temperatura ambiente más estable, reduciendo el warping.
Preguntas frecuentes
Aquí respondemos a algunas de las dudas más comunes que surgen al plantearse cómo construir una impresora 3D de gran formato.
¿Cuánto cuesta construir una impresora 3D de gran formato DIY en España?
En nuestra experiencia, construir una impresora 3D de gran formato con un volumen de 500x500x500 mm puede costar entre 800 y 1.200 euros, dependiendo de la calidad de los componentes que elijas. Esto es significativamente menos que los modelos comerciales equivalentes, que suelen superar los 2.500-3.000 euros. Comprar en tiendas como AliExpress puede reducir los costes, pero ten en cuenta los tiempos de envío a España (generalmente 2-4 semanas) y posibles aranceles aduaneros.
¿Qué filamentos son recomendables para impresoras de gran formato y dónde comprarlos en Madrid?
Para impresoras de gran formato, recomendamos usar filamentos PLA o PETG de buena calidad, ya que son fáciles de imprimir y ofrecen buena resistencia. Evita los filamentos baratos de marcas desconocidas, o asegúrate de secarlos muy bien antes de usarlos. En Madrid, puedes encontrar filamentos de calidad en tiendas especializadas como 3D Filamento o Filament2Print, que ofrecen una amplia gama de materiales y colores con envío rápido.
¿Qué tan difícil es configurar el firmware Marlin para una impresora 3D de gran formato?
Configurar Marlin puede parecer intimidante al principio, pero si sigues las instrucciones detalladas y las guías disponibles en línea, no es excesivamente complicado. Lo más importante es prestar atención a los parámetros de PID para el hotend y la cama caliente, y ajustar con precisión los pasos por milímetro (steps/mm) de cada eje. Hay muchas comunidades de usuarios y tutoriales en YouTube que te guiarán paso a paso. Requiere paciencia, pero es una parte fundamental del aprendizaje.
¿Es posible añadir un sistema de extrusión dual a una impresora 3D de gran formato DIY?
Sí, es totalmente posible añadir un sistema de extrusión dual a tu impresora 3D de gran formato DIY. Sin embargo, esto añade complejidad al montaje, la calibración y la configuración del firmware. Necesitarás una placa base que soporte más motores y extrusores, y deberás ajustar los offsets de las boquillas con mucha precisión. La ventaja es poder imprimir con dos colores o con materiales de soporte solubles, lo que abre un abanico de posibilidades para piezas más complejas.
Conclusión
Construir tu propia impresora 3D de gran formato es un proyecto ambicioso pero increíblemente gratificante. No solo te permite ahorrar una cantidad considerable de dinero en comparación con la compra de un modelo comercial, sino que también te brinda la oportunidad de personalizar cada aspecto de tu máquina para que se adapte perfectamente a tus necesidades. La curva de aprendizaje es empinada, pero el conocimiento que adquieres sobre el funcionamiento interno de la impresión 3D es invaluable. Con paciencia, los materiales correctos y una buena dosis de perseverancia, tendrás una impresora capaz de realizar trabajos impresionantes y dar vida a tus proyectos más ambiciosos. ¡En DunaTech estamos convencidos de que la satisfacción de imprimir tu primera pieza grande en tu propia máquina es inigualable!
— El equipo de DunaTech