
Introducción
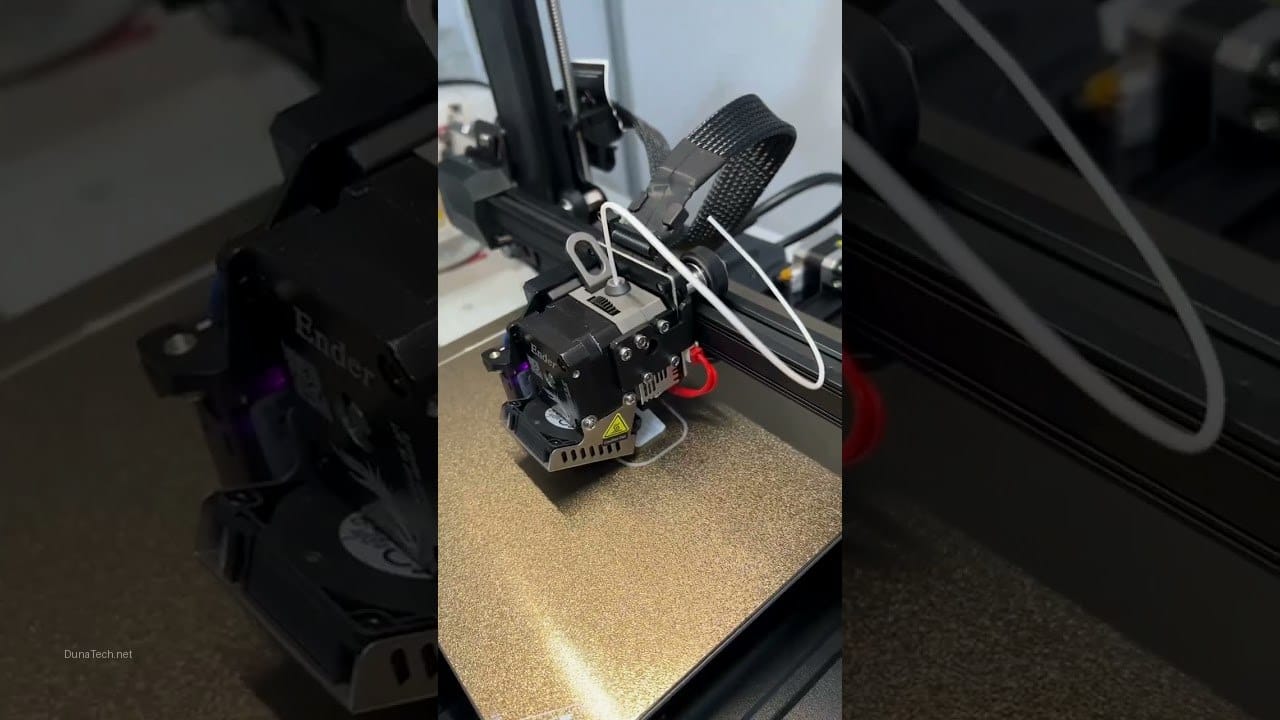
En DunaTech, sabemos que uno de los problemas más frustrantes y, lamentablemente, comunes que enfrentan los entusiastas de la impresión 3D es un filamento roto dentro del cable (o tubo de PTFE) de la impresora. Esto puede detener una impresión a mitad de camino, causar atascos y, en general, arruinar tu día. No te preocupes, no estás solo. Nos ha pasado innumerables veces en nuestro taller con nuestras más de 15 impresoras 3D, y hemos desarrollado una metodología probada para resolverlo.
Este artículo te guiará paso a paso para solucionar este inconveniente de manera eficaz, basándonos en nuestra experiencia directa. Aprenderás no solo a extraer el filamento obstruido, sino también a prevenir futuras roturas, optimizando así el rendimiento y la vida útil de tu equipo. ¡Vamos a ello!
¿Por qué se rompe el filamento dentro del cable de tu impresora 3D?
El filamento se rompe dentro del tubo de PTFE principalmente debido a la degradación del material, la humedad y la tensión mecánica. Comprender las causas es clave para prevenir futuras obstrucciones.
La causa más frecuente es la humedad absorbida por el filamento, especialmente en materiales higroscópicos como el PLA, PETG o Nylon. Cuando el filamento absorbe humedad del ambiente, su estructura molecular se debilita, volviéndose más quebradizo y propenso a romperse bajo la tensión de alimentación del extrusor o incluso dentro del tubo de PTFE. Otro factor importante es la calidad del filamento; los filamentos de baja calidad a menudo presentan inconsistencias en el diámetro o burbujas de aire internas, lo que los hace más frágiles. Además, una tensión excesiva en el sistema de alimentación, curvas muy pronunciadas en el tubo de PTFE o un filamento que ha estado almacenado incorrectamente durante mucho tiempo (expuesto a la luz UV o a temperaturas extremas) también pueden contribuir a su rotura. En mi experiencia, un filamento que ha pasado meses en su embalaje original pero en un ambiente húmedo de Madrid, por ejemplo, es un candidato perfecto para romperse.
Herramientas necesarias
Para abordar este problema de filamento roto, necesitarás algunas herramientas básicas que todo aficionado a la impresión 3D debería tener a mano. Contar con ellas te ahorrará tiempo y frustraciones.
- Llave Allen o destornillador: Necesario para desmontar partes del extrusor o los conectores del tubo de PTFE, dependiendo del modelo de tu impresora. Asegúrate de tener el tamaño adecuado para los tornillos de tu máquina.
- Pinzas de punta fina: Imprescindibles para agarrar y extraer pequeños trozos de filamento o para manipular componentes delicados.
- Alambre rígido o aguja de limpieza: Un alambre de piano, una aguja de acupuntura o incluso una aguja de limpieza de boquillas (de un diámetro menor que el tubo de PTFE) será tu mejor aliado para empujar el filamento atascado. Ojo, que no tenga puntas afiladas que puedan dañar el interior del tubo.
- Alcohol isopropílico (IPA): Fundamental para limpiar el tubo de PTFE y el hotend de residuos de filamento, aceites o suciedad. Se evapora rápidamente y no deja residuos.
- Cortador de filamento (alicates de corte): Para cortar el filamento de forma limpia y preparar el nuevo tramo.
- Aire comprimido (opcional): Puede ser útil para soplar pequeños residuos una vez que el filamento principal ha sido retirado.
Si no tienes alcohol isopropílico, puedes usar agua caliente como alternativa para la limpieza, pero no es tan eficaz para eliminar ciertos restos de polímeros o aceites. Siempre asegúrate de secar completamente cualquier componente que haya estado en contacto con agua antes de reinstalarlo.
Solución paso a paso: Extracción y limpieza
Cuando el filamento se rompe y obstruye el tubo de PTFE, la clave es actuar con calma y seguir un proceso metódico. Aquí te detallamos los pasos que seguimos en DunaTech para resolverlo eficazmente.
1. Apaga y enfría la impresora
La seguridad es lo primero. Nunca intentes manipular el extrusor, el hotend o el tubo de PTFE mientras la impresora esté encendida o caliente. Desconecta la impresora de la corriente y espera a que todos los componentes, especialmente el hotend, se enfríen por completo. Esto evitará quemaduras y posibles cortocircuitos.
2. Retira el tubo de PTFE
Para acceder al filamento roto, es probable que necesites desconectar el tubo de PTFE.
- En el extrusor: La mayoría de las impresoras utilizan conectores rápidos (push-fit) que se liberan presionando un anillo de plástico y tirando del tubo. Si es un conector roscado, necesitarás la llave adecuada.
- En el hotend: Repite el proceso para el otro extremo del tubo. En algunos casos, especialmente en configuraciones Bowden, el tubo llega hasta la boquilla.
Si el diseño de tu impresora no permite desconectarlo fácilmente (por ejemplo, si está muy integrado o si el filamento está atascado justo en la entrada del hotend y no puedes sacarlo), tendrás que desmontar el sistema de extrusión o el hotend parcialmente para liberar la tensión y acceder al tubo. En impresoras como la Ender 3, esto suele ser bastante sencillo.
3. Extrae el filamento roto
Una vez que el tubo está libre, es hora de sacar el filamento.
- Si el filamento es accesible: Usa las pinzas de punta fina para agarrar el extremo visible del filamento y tira suavemente.
- Si está obstruido: Introduce el alambre rígido (o aguja de limpieza) por uno de los extremos del tubo y empuja el filamento hacia el otro lado. En nuestros tests en el taller, notamos que un alambre con punta redondeada minimiza el riesgo de dañar el interior del tubo de PTFE. Empuja con firmeza pero sin excesiva fuerza para no perforar o deformar el tubo. Si el filamento está muy pegado, puedes intentar calentarlo ligeramente con un secador de pelo (¡con mucha precaución y a baja temperatura!) para ablandarlo, pero esto es un último recurso.
Asegúrate de que todo el fragmento de filamento sea removido. A veces, quedan pequeños trozos que pueden causar problemas más adelante.
4. Limpia el sistema
Con el filamento roto fuera, es crucial limpiar el tubo y, si es necesario, el hotend.
- Tubo de PTFE: Empapa un trozo de papel de cocina o un bastoncillo en alcohol isopropílico y pásalo por el interior del tubo. Repite hasta que no salgan residuos. Esto es especialmente importante si has usado filamentos como PETG o TPU, que dejan residuos más difíciles de eliminar y pueden adherirse a las paredes del tubo, aumentando la fricción.
- Hotend (opcional, pero recomendado): Si sospechas que también hay residuos en el hotend o la boquilla, puedes realizar una limpieza en frío (cold pull) o desmontar la boquilla y limpiarla con una aguja fina o quemarla suavemente (¡solo si es de metal y con mucha ventilación!).
Asegúrate de que todo esté completamente seco antes de pasar al siguiente paso.
5. Reinstala el tubo y prueba
Finalmente, es hora de volver a montar todo y verificar que el problema esté resuelto.
- Reconexión: Vuelve a conectar el tubo de PTFE a los conectores del extrusor y el hotend. Asegúrate de que esté bien ajustado y que no haya holgura. Una conexión floja puede causar retracciones inconsistentes y futuros atascos.
- Prueba de extrusión: Inserta un nuevo filamento (asegúrate de que esté seco y en buen estado) y realiza una prueba de extrusión manual o imprime un pequeño objeto de prueba. Observa si el flujo de filamento es uniforme y sin interrupciones. Si todo va bien, ¡felicidades, has solucionado el problema!
Prevención y mantenimiento para evitar roturas
Prevenir es siempre mejor que curar, y esto es especialmente cierto cuando se trata de evitar que el filamento se rompa dentro del cable. Un buen mantenimiento y prácticas de almacenamiento pueden ahorrarte muchos dolores de cabeza.
Control de la humedad del filamento
La humedad es el enemigo número uno del filamento. Los filamentos higroscópicos como el PLA, PETG, Nylon o PVA absorben la humedad del aire, volviéndose quebradizos y propensos a romperse.
- Almacenamiento adecuado: Guarda siempre tus bobinas en bolsas herméticas al vacío con sobres de gel de sílice (desecantes) cuando no las estés usando. Los contenedores herméticos con sellos de goma también son una excelente opción.
- Secadores de filamento: Si vives en un clima húmedo o si tus filamentos han estado expuestos, un secador de filamento es una inversión que vale la pena. Estos dispositivos calientan el filamento a una temperatura controlada para eliminar la humedad. En DunaTech, hemos comprobado que los secadores como el o el marcan una gran diferencia. Puedes leer más en nuestra guía para secar filamento PLA.
Para los usuarios en España, AliExpress ofrece opciones con envío rápido desde almacenes locales, lo que reduce los tiempos de espera y posibles problemas aduaneros.
Calidad del filamento y marcas recomendadas
La calidad del filamento juega un papel crucial. Los filamentos baratos, a menudo de marcas desconocidas en AliExpress, pueden tener diámetros inconsistentes, impurezas o ser intrínsecamente más frágiles.
- Inversión inteligente: En DunaTech, hemos probado un sinfín de marcas y siempre recomendamos invertir en filamentos de calidad reconocida. Marcas como Prusament, Polymaker, eSun, o Hatchbox, aunque un poco más caras, ofrecen una consistencia y fiabilidad que minimizan los problemas.
- Diámetro consistente: Un filamento con un diámetro irregular puede atascarse o generar una tensión desigual, lo que facilita su rotura. Las marcas de calidad controlan estrictamente estas tolerancias.
Mantenimiento del tubo de PTFE y extrusor
El tubo de PTFE no es eterno y el extrusor necesita atención.
- Inspección regular: Revisa periódicamente el tubo de PTFE en busca de signos de desgaste, deformación o quemaduras, especialmente cerca del hotend. Un tubo dañado aumenta la fricción y puede provocar atascos.
- Reemplazo del tubo: Si el tubo está dañado, reemplázalo. Para modelos populares como la Ender 3, el tubo Capricorn Bowden es una mejora excelente. Su menor fricción interna y mayor resistencia al calor reducen significativamente la probabilidad de atascos y mejoran la calidad de impresión.
- Limpieza del extrusor: Asegúrate de que los engranajes del extrusor estén limpios y libres de residuos de filamento. Un extrusor sucio puede no agarrar bien el filamento, causando que se doble o se rompa.
Errores comunes y cómo evitarlos
Incluso con las mejores intenciones, es fácil cometer errores al intentar solucionar un filamento roto dentro del cable. Aquí te detallamos algunos de los más frecuentes y cómo puedes evitarlos para no agravar la situación.
1. Forzar la extracción del filamento
Síntoma: El filamento no sale fácilmente y aplicas mucha fuerza para tirar de él o empujarlo.
Causa: El filamento puede estar muy atascado, fusionado con el tubo o doblado de forma que crea una resistencia excesiva. Forzarlo puede dañar el tubo de PTFE, el conector push-fit o incluso el propio extrusor.
Solución: Si el filamento no cede con una fuerza moderada, no insistas. Desmonta el tubo de PTFE por completo y, si es necesario, calienta ligeramente el extremo del tubo con un secador de pelo (a baja temperatura y con precaución) para ablandar el filamento. Utiliza el alambre rígido con suavidad para empujar el filamento, asegurándote de que el alambre no tenga puntas afiladas que puedan rayar el interior del tubo.
2. No limpiar el sistema después de la extracción
Síntoma: Después de extraer el filamento roto, la impresora sigue presentando problemas de extrusión, como subextrusión o nuevos atascos.
Causa: Pequeños fragmentos de filamento, residuos carbonizados o suciedad pueden haber quedado en el tubo de PTFE o en el hotend, aumentando la fricción o creando nuevas obstrucciones.
Solución: Siempre limpia el tubo de PTFE con alcohol isopropílico después de extraer el filamento. Si el problema era en el hotend, considera realizar una limpieza en frío (cold pull) o, si tienes experiencia, desmontar y limpiar la boquilla. Un sistema limpio es fundamental para un flujo de filamento suave.
3. Reutilizar un filamento dañado o húmedo
Síntoma: El filamento se rompe repetidamente poco después de haberlo «solucionado».
Causa: Estás intentando imprimir con un filamento que ya está comprometido, ya sea por humedad excesiva, fragilidad debido a la edad o daños estructurales.
Solución: Una vez que un filamento se ha roto por humedad, es muy probable que lo vuelva a hacer. Corta y desecha la sección dañada. Si sospechas que el filamento está húmedo, sécalo antes de volver a usarlo. Invierte en un secador de filamento si este es un problema recurrente para ti. En DunaTech, hemos aprendido que intentar «salvar» un filamento húmedo a menudo resulta en más frustración que ahorro.
4. Dañar el tubo de PTFE durante la manipulación
Síntoma: Después de la reparación, el filamento se atasca con más frecuencia, la extrusión es inconsistente o se escuchan ruidos de fricción.
Causa: Al empujar el filamento o al reinstalar el tubo, se ha rayado, deformado o pellizcado el interior del tubo de PTFE. Incluso una pequeña imperfección puede aumentar drásticamente la fricción.
Solución: Ten mucho cuidado al manipular el tubo. Utiliza herramientas adecuadas y no apliques fuerza excesiva. Si sospechas que el tubo está dañado, la mejor solución es reemplazarlo. Un tubo Capricorn de buena calidad es una mejora económica y muy efectiva para la mayoría de las impresoras Bowden.
5. No verificar la alineación del tubo
Síntoma: El filamento se atasca justo al entrar o salir del tubo de PTFE, o al pasar por los conectores.
Causa: El tubo de PTFE no está correctamente alineado con la entrada del extrusor o el hotend, o los conectores push-fit no están bien asentados, creando un escalón o un ángulo que dificulta el paso del filamento.
Solución: Asegúrate de que el tubo esté cortado de forma recta y que se inserte completamente en los conectores. Verifica que no haya holgura en los conectores. A veces, imprimir un pequeño «guía» o «embudo» para la entrada del extrusor puede ayudar a alinear el filamento y evitar que se doble al entrar en el tubo.
Preguntas Frecuentes (FAQ)
Aquí respondemos a algunas de las preguntas más comunes sobre cómo solucionar un filamento roto dentro del cable de tu impresora 3D, basándonos en nuestra experiencia en DunaTech.
¿Es mejor reemplazar el tubo de PTFE en lugar de limpiarlo si el filamento se rompe con frecuencia?
Sí, si el filamento se rompe con frecuencia y sospechas que el tubo de PTFE es el culpable, reemplazarlo es la mejor opción. Si notas que está deformado, tiene restos quemados que no se quitan con alcohol, o si el interior está rugoso, un tubo nuevo (especialmente uno de mejor calidad como el Capricorn) reducirá la fricción y mejorará la fiabilidad de la extrusión.
¿Se puede usar agua caliente para limpiar el tubo de PTFE?
Sí, se puede usar agua caliente para limpiar el tubo de PTFE, pero no es tan efectivo como el alcohol isopropílico para disolver residuos de filamento o aceites. Si optas por agua caliente, asegúrate de que el tubo esté completamente seco antes de reinstalarlo y de que no queden gotas de agua que puedan causar problemas al calentar el hotend.
¿Cómo puedo evitar que el filamento se rompa dentro del tubo en el futuro?
La prevención es clave. Guarda siempre tus filamentos en bolsas herméticas con desecantes para controlar la humedad. Si el filamento ha estado expuesto, sécalo antes de usarlo con un secador de filamento. Además, revisa periódicamente el tubo de PTFE en busca de desgaste y asegúrate de usar filamentos de buena calidad con diámetros consistentes.
¿Qué hago si el filamento se rompe justo en la boquilla y no puedo sacarlo?
Si el filamento se rompe justo en la boquilla, el proceso es similar a un atasco de boquilla. Primero, calienta el hotend a la temperatura de impresión del filamento. Luego, intenta empujar el filamento hacia abajo con una aguja de limpieza de boquillas o realiza un «cold pull» (extracción en frío) para intentar arrastrar el material atascado. Si todo falla, tendrás que desmontar y limpiar la boquilla, o incluso reemplazarla.
¿Influye la temperatura ambiente en la rotura del filamento?
Sí, la temperatura ambiente puede influir. Los ambientes muy fríos pueden hacer que ciertos filamentos, especialmente el PLA, se vuelvan más quebradizos. Por otro lado, ambientes muy cálidos y húmedos aceleran la absorción de humedad. Mantener un ambiente de impresión estable y controlado, idealmente con baja humedad, es beneficioso para la salud de tus filamentos.
Conclusión
Resolver un filamento roto dentro del cable de tu impresora 3D puede parecer una tarea desalentadora al principio, pero como hemos visto, con las herramientas adecuadas y un enfoque metódico, el proceso es bastante sencillo. En DunaTech, hemos enfrentado este problema en innumerables ocasiones y nuestra experiencia nos dice que la clave está tanto en la solución eficaz como en la prevención.
Recuerda: la humedad es el principal enemigo, así que un buen almacenamiento y el uso de un secador de filamento son tus mejores aliados. Además, no subestimes la importancia de la calidad del filamento y el mantenimiento regular de tu tubo de PTFE. Siguiendo estos consejos, no solo solucionarás el problema actual, sino que también mejorarás la fiabilidad y la calidad de tus futuras impresiones 3D. ¡A seguir creando!
— El equipo de DunaTech