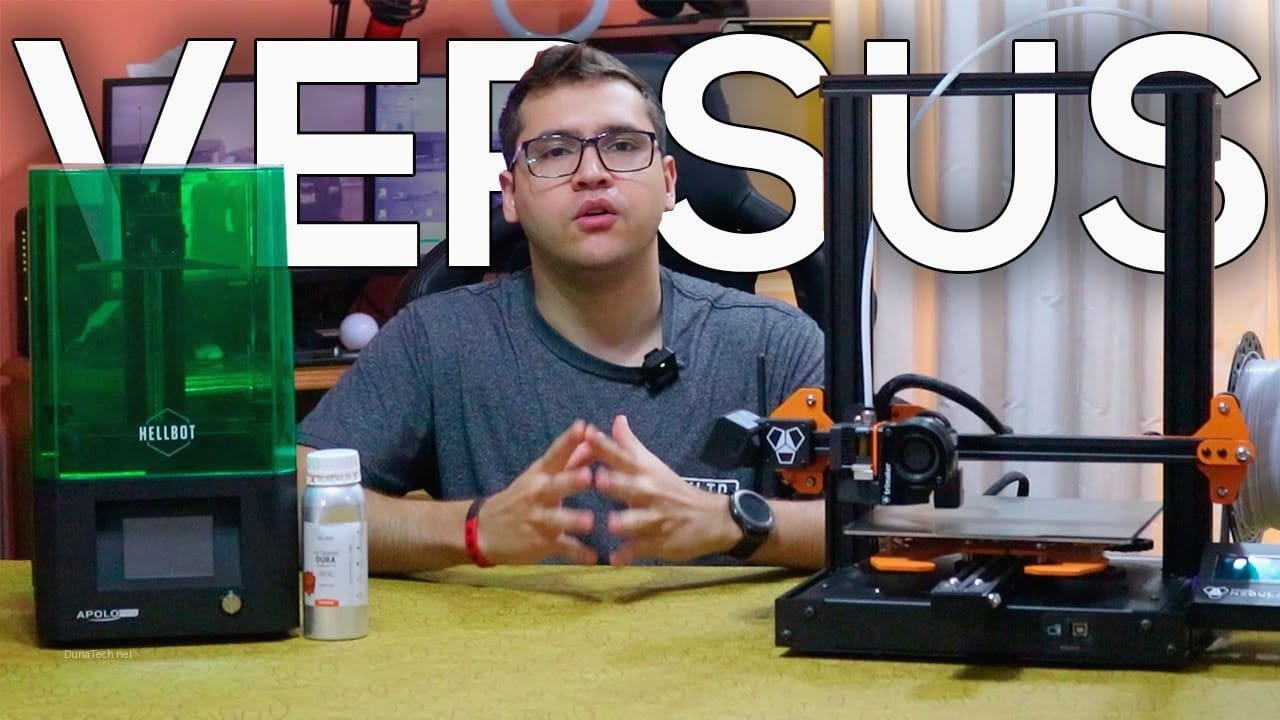

Introducción: PLA vs. Resina, la eterna pregunta del maker
La elección entre una impresora 3D de filamento PLA (FDM) o una de resina (SLA/DLP/LCD) es una de las decisiones más importantes para cualquier aficionado o profesional que se adentra en el mundo de la impresión 3D. En DunaTech, hemos puesto a prueba más de 10 modelos de ambas tecnologías en nuestro taller, desde las populares Ender 3 V2 y Sovol SV06 para FDM, hasta las precisas Anycubic Photon Mono X2 y Elegoo Mars 3 para resina. Nuestra experiencia nos ha demostrado que cada tecnología tiene su nicho, sus pros y sus contras, que van mucho más allá de la mera calidad de impresión, afectando directamente al coste, la complejidad de uso y el tipo de proyectos que puedes abordar. A continuación, desglosamos estas diferencias clave basándonos en nuestras pruebas, para que puedas tomar la mejor decisión según tus necesidades.
Impresoras 3D con filamento PLA (FDM): El caballo de batalla para principiantes y proyectos funcionales
Las impresoras 3D de modelado por deposición fundida (FDM) que utilizan filamento PLA son, sin duda, las más extendidas y accesibles del mercado, lo que las convierte en la opción predilecta para quienes se inician en la impresión 3D. Su popularidad se debe a su relativa facilidad de uso, el bajo coste de los materiales y la versatilidad para imprimir una amplia gama de objetos. En nuestras pruebas, modelos como la Creality Ender 3 V2 o la Sovol SV06 han demostrado ser excelentes puntos de partida, ofreciendo una buena relación calidad-precio y una comunidad de usuarios enorme para soporte.
Ventajas del filamento PLA y la tecnología FDM
- Facilidad de uso y curva de aprendizaje suave: El PLA es un material muy indulgente. Sus temperaturas de impresión (generalmente entre 180-220°C) son bajas, lo que reduce problemas como el warping y facilita la adhesión a la cama. Esto lo hace ideal para principiantes que quieren centrarse en el diseño y la configuración básica sin lidiar con complejidades químicas o de seguridad.
- Coste bajo de material: Un rollo de 1 kg de filamento PLA suele costar entre 15 y 30 euros en España, lo que permite imprimir piezas grandes o realizar muchas pruebas sin que el presupuesto se dispare. Esto es crucial para la experimentación y el aprendizaje.
- Seguridad y no toxicidad: El PLA es un termoplástico biodegradable derivado de recursos renovables como el almidón de maíz. Durante la impresión, produce muy pocas emisiones nocivas en comparación con otros filamentos como el ABS, y el olor es mínimo o incluso agradable (a veces huele a caramelo). Esto permite usar la impresora en entornos domésticos o de oficina con ventilación básica.
- Amplia variedad de colores y acabados: El mercado de filamentos PLA es inmenso. Puedes encontrarlo en prácticamente cualquier color imaginable, así como con acabados especiales (brillo, mate, seda, translúcido, con purpurina, que brilla en la oscuridad, etc.), lo que añade un gran valor estético a tus creaciones.
- Tamaño de impresión: Las impresoras FDM suelen ofrecer volúmenes de impresión mucho mayores que las de resina por un precio similar, permitiendo crear piezas de mayor tamaño de una sola vez.
Desventajas del filamento PLA y la tecnología FDM
- Resistencia limitada y propiedades mecánicas: El PLA es un material relativamente frágil y tiene una baja resistencia al calor (se deforma a partir de unos 60°C). Esto lo hace menos adecuado para piezas funcionales que vayan a estar sometidas a estrés mecánico, altas temperaturas o uso exterior. Para prototipos o figuras decorativas, es perfecto; para piezas de ingeniería o repuestos, quizás no tanto.
- Sensibilidad a la humedad: El PLA es higroscópico, lo que significa que absorbe la humedad del aire. Un filamento húmedo puede causar problemas de impresión como burbujas, hilos (stringing), extrusión inconsistente y una reducción drástica de la resistencia de la pieza. Es fundamental almacenarlo en un ambiente seco o secarlo antes de usarlo. Aquí puedes ver nuestra guía sobre cómo secar filamento de PLA.
- Calidad de superficie y detalles: Aunque las impresoras FDM han mejorado mucho, siempre se notarán las líneas de capa en las piezas, especialmente en curvaturas. Para obtener superficies lisas, se requiere post-procesado (lijado, masilla, pintura). Los detalles finos, como texto pequeño o miniaturas complejas, no alcanzan la definición de una impresora de resina.
- Tiempo de impresión: La impresión FDM puede ser lenta, especialmente para piezas grandes o con alta resolución.
Impresoras 3D de resina (SLA/DLP/LCD): Precisión y detalle sin igual
Las impresoras 3D de resina, que emplean tecnologías como SLA (estereolitografía), DLP (procesamiento digital de luz) o LCD (pantalla de cristal líquido), son la elección ideal cuando la precisión, el detalle y la suavidad de la superficie son prioritarios. Estas máquinas curan resina líquida fotosensible capa por capa utilizando una fuente de luz UV. Probamos modelos como la Anycubic Photon Mono X2 y la Elegoo Mars 3, y los resultados en términos de finura son simplemente espectaculares, abriendo un mundo de posibilidades para aplicaciones profesionales y artísticas.
Ventajas de la resina y la tecnología SLA/DLP/LCD
- Detalles excepcionales y resolución inigualable: Esta es la principal fortaleza de la resina. En nuestras pruebas, la capacidad de imprimir capas de 0.05mm o incluso menos (algunos modelos alcanzan 0.01mm) se traduce en objetos con una superficie increíblemente lisa y detalles microscópicos que serían imposibles de lograr con FDM. Esto es crucial para miniaturas, joyería, modelos dentales, prototipos de ingeniería de alta precisión y figuras de acción.
- Acabado superficial superior: Las piezas de resina tienen una apariencia casi inyectada, sin las líneas de capa visibles que caracterizan a FDM. Esto reduce drásticamente la necesidad de post-procesado para obtener una superficie lisa.
- Materiales diversos con propiedades avanzadas: El mercado de resinas es muy amplio y ofrece materiales con propiedades específicas: resinas flexibles, resinas de alta resistencia al impacto, resinas cerámicas, resinas dentales biocompatibles, resinas transparentes, etc. Esto permite adaptar el material a la aplicación final de la pieza.
- Velocidad de impresión (en ciertos escenarios): Para piezas pequeñas y detalladas, las impresoras de resina pueden ser más rápidas que las FDM, ya que curan una capa completa de una sola vez (en el caso de DLP/LCD), independientemente del número de objetos en esa capa.
Desventajas de la resina y la tecnología SLA/DLP/LCD
- Costo elevado de material: Un litro de resina fotosensible puede costar entre 35 y 80 euros, lo que es significativamente más caro que el filamento PLA. Esto hace que la impresión de piezas grandes sea prohibitiva en términos de coste.
- Manejo complicado y riesgos para la salud: La resina líquida es un producto químico. Es tóxica, irritante para la piel y los ojos, y sus vapores pueden ser nocivos. Requiere el uso obligatorio de guantes de nitrilo, gafas de seguridad y una mascarilla con filtro de carbono, además de trabajar en un área muy bien ventilada. Esto añade una capa de complejidad y precaución que no existe con el PLA.
- Post-procesado laborioso y esencial: A diferencia del PLA, las piezas de resina requieren un post-procesado obligatorio. Esto incluye:
- Lavado: Las piezas deben lavarse con alcohol isopropílico (IPA) para eliminar la resina sin curar. Esto genera residuos químicos que deben gestionarse adecuadamente.
- Curado UV: Después del lavado, las piezas necesitan ser expuestas a luz UV (en una estación de curado o al sol) para alcanzar su dureza final y propiedades mecánicas.
- Soportes: La generación y eliminación de soportes en resina es más delicada y puede dejar pequeñas marcas que requieren lijado fino.
- Volumen de impresión limitado: Las impresoras de resina suelen tener un volumen de construcción mucho más pequeño que las FDM, lo que restringe el tamaño de las piezas que se pueden imprimir.
- Fragilidad de las piezas (según el tipo de resina): Muchas resinas estándar son bastante frágiles una vez curadas, lo que las hace susceptibles a roturas si se caen o se someten a impactos. Existen resinas «tough» o «flexible» que mitigan esto, pero son más caras.
- Mantenimiento: El tanque de resina (FEP film) es un consumible que se desgasta y debe reemplazarse periódicamente. La limpieza de la impresora y el manejo de la resina pueden ser engorrosos.
Criterios clave para elegir: ¿Impresora 3D PLA o Resina?
La decisión entre una impresora 3D de PLA o de resina debe basarse en una evaluación honesta de tus necesidades, presupuesto y expectativas. No hay una tecnología «mejor» en absoluto, sino una más adecuada para cada caso de uso. Aquí te desglosamos los factores clave a considerar:
- Propósito principal de tus impresiones:
- FDM (PLA): Ideal para prototipado rápido, piezas funcionales de bajo estrés, herramientas, organizadores, juguetes grandes, maquetas arquitectónicas, o cualquier objeto donde la resistencia mecánica moderada y el volumen sean más importantes que el detalle extremo. Es perfecta para el aprendizaje y la experimentación.
- Resina (SLA/DLP/LCD): Indispensable para miniaturas, figuras de alta calidad, joyería, modelos dentales, prototipos de alta precisión, piezas con detalles finos o texturas complejas, y cualquier aplicación donde la estética y la exactitud dimensional sean críticas.
- Presupuesto inicial y recurrente:
- FDM (PLA): La inversión inicial en la impresora suele ser menor, y el coste del filamento es significativamente más bajo. Los consumibles (boquillas, tubos PTFE) son económicos.
- Resina: La impresora puede tener un coste inicial similar o ligeramente superior, pero el coste de la resina es mucho más alto. Además, necesitarás invertir en alcohol isopropílico, guantes, mascarillas, y posiblemente una estación de lavado y curado, lo que incrementa el gasto recurrente y total.
- Experiencia y ganas de aprender:
- FDM (PLA): Es la opción más amigable para principiantes. La curva de aprendizaje es más suave, los errores son menos costosos y hay una gran cantidad de recursos y comunidades de soporte.
- Resina: Requiere un mayor compromiso con el aprendizaje de los procesos de seguridad, post-procesado y solución de problemas. No es recomendable como primera impresora 3D si no estás dispuesto a invertir tiempo en entender sus particularidades.
- Espacio de trabajo y ventilación:
- FDM (PLA): Requiere un espacio relativamente abierto y ventilación básica. El olor es mínimo.
- Resina: Absolutamente indispensable un espacio bien ventilado, lejos de áreas de estar o dormitorios. Los vapores de la resina son fuertes y potencialmente nocivos. Considera una cabina de ventilación o un extractor de aire.
- Tiempo disponible para post-procesado:
- FDM (PLA): El post-procesado puede incluir lijado o pintura si buscas un acabado perfecto, pero no es obligatorio para todas las piezas.
- Resina: El lavado y curado UV son pasos obligatorios y no negociables. Esto añade tiempo y esfuerzo a cada impresión.
- Tamaño de las piezas:
- FDM (PLA): Si necesitas imprimir objetos grandes, FDM es la opción clara.
- Resina: Si tus proyectos son principalmente pequeños y detallados, la resina es superior.
En mi experiencia, muchos usuarios avanzados terminan teniendo ambas tecnologías en su taller, ya que se complementan perfectamente. Una FDM para piezas grandes y funcionales, y una de resina para los detalles finos y las miniaturas.
Errores comunes y soluciones en impresión 3D: Mantén tus máquinas funcionando
Independientemente de si eliges una impresora 3D de PLA o de resina, te encontrarás con desafíos. La impresión 3D es un proceso que requiere paciencia y una buena capacidad para solucionar problemas. Aquí te detallamos algunos de los errores más frecuentes que hemos encontrado en DunaTech y cómo abordarlos eficazmente.
Problemas comunes con impresoras 3D FDM (PLA)
Las impresoras FDM son robustas, pero no inmunes a los problemas. La mayoría de las veces, una buena calibración y el mantenimiento preventivo son la clave.
- Warping (levantamiento de esquinas):
- Síntoma: Las esquinas de la primera capa de tu impresión se despegan de la base y se curvan hacia arriba.
- Causa: Principalmente, la diferencia de temperatura entre la pieza que se enfría y la cama caliente. También puede ser por una mala adhesión de la primera capa.
- Solución:
- Cama caliente: Asegúrate de que la temperatura de la cama sea adecuada para el PLA (50-60°C).
- Adhesión: Limpia la cama con alcohol isopropílico. Puedes usar adhesivos como laca para el pelo, pegamento en barra o cinta Kapton. Aquí te explicamos cómo usar cinta Kapton.
- Nivelación: Una cama bien nivelada es fundamental para una buena primera capa.
- Borde (Brim/Raft): Utiliza un «brim» o «raft» en tu software de laminado para aumentar la superficie de contacto de la primera capa.
- Temperatura ambiente: Evita corrientes de aire frío que puedan enfriar la pieza rápidamente. Un cerramiento para la impresora puede ayudar.
- Obstrucciones o atascos del extrusor:
- Síntoma: El filamento deja de salir por la boquilla o sale de forma intermitente, la impresora sigue moviéndose pero no deposita material.
- Causa: Puede ser por suciedad en la boquilla, filamento de mala calidad, temperatura de extrusión incorrecta, o un «heat creep» (el calor del hotend sube demasiado y ablanda el filamento antes de tiempo).
- Solución:
- Limpieza de boquilla: Intenta un «cold pull» (tirón en frío) o utiliza una aguja de limpieza para desatascar la boquilla.
- Temperatura: Asegúrate de que la temperatura de extrusión sea la recomendada para tu filamento.
- Filamento: Revisa que el filamento no esté húmedo o sea de mala calidad. Secar el filamento puede resolverlo.
- Retracciones: Ajusta los parámetros de retracción en tu laminador; retracciones excesivas o muy rápidas pueden causar atascos.
- Reemplazo: Si la boquilla está muy dañada, reemplázala.
- Stringing (hilos o telarañas):
- Síntoma: Pequeños hilos de plástico entre diferentes partes de la impresión.
- Causa: El filamento gotea de la boquilla mientras el cabezal se mueve entre secciones de la pieza.
- Solución:
- Retracción: Aumenta la distancia y/o la velocidad de retracción.
- Temperatura: Reduce ligeramente la temperatura de extrusión.
- Humedad: Un filamento húmedo es propenso al stringing. Sécalo.
- Velocidad de desplazamiento: Aumenta la velocidad de desplazamiento del cabezal.
Problemas comunes con impresoras 3D de resina (SLA/DLP/LCD)
Las impresoras de resina requieren un enfoque más metódico debido a la naturaleza de los materiales y el proceso.
- Fugas en el tanque de resina (VAT):
- Síntoma: Resina líquida goteando por debajo del tanque o acumulándose en la pantalla LCD.
- Causa: El film FEP (o nFEP) del tanque está dañado, pinchado o mal instalado.
- Solución:
- Inspección: Antes de cada impresión (o al menos regularmente), inspecciona el film FEP en busca de arañazos, perforaciones o deformaciones.
- Reemplazo: Si el film está dañado, reemplázalo inmediatamente. Es un consumible.
- Protección: Siempre coloca un protector de pantalla en tu LCD para evitar daños permanentes en caso de fuga.
- Fallo de adhesión a la plataforma de construcción:
- Síntoma: La impresión no se adhiere a la placa de construcción y se queda pegada al fondo del tanque (FEP) o flota en la resina.
- Causa: Nivelación incorrecta de la plataforma, tiempo de exposición de las capas iniciales insuficiente, temperatura de la resina demasiado baja, o superficie de la plataforma sucia/demasiado lisa.
- Solución:
- Nivelación: Asegúrate de que la plataforma esté perfectamente nivelada. Este es el paso más crítico.
- Exposición inicial: Aumenta el tiempo de exposición de las primeras capas (capas base) en tu laminador. Esto les dará más fuerza para adherirse.
- Temperatura de la resina: La resina funciona mejor a temperaturas ambiente de 20-25°C. Si hace frío, calienta ligeramente la resina antes de usarla o usa un calentador de ambiente.
- Superficie de la plataforma: Lija suavemente la superficie de la plataforma con papel de lija fino (grano 200-400) para darle una textura que mejore la adhesión.
- Limpieza: Asegúrate de que la plataforma y el FEP estén impecablemente limpios.
- Errores de impresión (capas incompletas, deformaciones):
- Síntoma: Partes de la impresión faltan, están deformadas o hay capas que no se han curado correctamente.
- Causa: Tiempos de exposición incorrectos, soportes insuficientes, problemas con el archivo 3D, o resina degradada.
- Solución:
- Tiempos de exposición: Calibra los tiempos de exposición para tu resina específica. Cada resina es diferente.
- Soportes: Asegúrate de que tu modelo tenga suficientes soportes, especialmente en las zonas voladizas o «islas». La densidad y el grosor de los soportes son cruciales.
- Orientación: Orienta la pieza de manera que minimice las superficies paralelas a la plataforma y reduzca el área de cada capa.
- Agitar la resina: Agita bien la resina antes de usarla, especialmente si ha estado parada mucho tiempo.
- Filtrado: Si ves partículas en la resina, fíltrala para eliminar restos de impresiones anteriores.
Ojo con esto: la limpieza y el mantenimiento son aún más críticos en las impresoras de resina. Un pequeño descuido puede llevar a problemas mayores y un desorden considerable.
Preguntas Frecuentes (FAQ) sobre Impresoras 3D PLA y Resina
¿Qué tecnología es mejor para principiantes?
Si estás dando tus primeros pasos en el mundo de la impresión 3D, te recomendamos encarecidamente una impresora FDM con filamento PLA. Son más fáciles de configurar y usar, el material es más económico y seguro, y la curva de aprendizaje es mucho más suave, permitiéndote familiarizarte con los conceptos básicos sin frustraciones excesivas.
¿Cómo manejo la toxicidad de la resina de forma segura?
La seguridad es primordial al trabajar con resina. Siempre debes usar guantes de nitrilo para evitar el contacto directo con la piel, gafas de seguridad para proteger tus ojos y una mascarilla con filtro de carbono para no inhalar los vapores. Trabaja en un área muy bien ventilada, preferiblemente con un extractor, y nunca viertas la resina líquida o el alcohol de limpieza directamente por el desagüe; deben gestionarse como residuos químicos.
¿Puedo imprimir piezas funcionales con resina?
Sí, absolutamente. Aunque las resinas estándar pueden ser frágiles, existen resinas técnicas diseñadas para aplicaciones funcionales. Puedes encontrar resinas «tough» (resistentes), «flexible» (flexibles), «ABS-like» (similares al ABS en resistencia) o incluso resinas de alta temperatura. Estas resinas ofrecen propiedades mecánicas superiores, pero suelen ser más caras y pueden requerir tiempos de curado específicos.
¿Cuál es la vida útil del filamento PLA y la resina?
El filamento PLA, si se almacena correctamente en un ambiente seco y sellado, puede durar varios meses o incluso más de un año. La humedad es su principal enemigo. La resina fotosensible también tiene una vida útil limitada, generalmente de 6 a 12 meses una vez abierta, y debe almacenarse en su envase original opaco, lejos de la luz solar directa y a temperatura ambiente para evitar que se cure prematuramente o se degrade.
¿Es posible imprimir objetos grandes con resina?
Técnicamente sí, pero es mucho más costoso y complejo que con PLA. Las impresoras de resina suelen tener volúmenes de construcción más pequeños. Para objetos grandes, tendrías que dividir el modelo en varias partes, imprimirlas por separado y luego unirlas, lo que añade trabajo de post-procesado y consume mucha más resina. Para piezas de gran tamaño, FDM es la opción más práctica y económica.
Conclusión: Tu elección depende de tus prioridades
Como hemos visto, la elección entre una impresora 3D de PLA y una de resina no es una cuestión de cuál es «mejor» en general, sino de cuál se adapta mejor a tus necesidades específicas. Si buscas una impresora económica, fácil de usar, segura para el hogar y para proyectos de tamaño considerable o prototipado rápido, el PLA es tu mejor opción. Sin embargo, si tu prioridad es la precisión extrema, el detalle fino, un acabado superficial impecable y estás dispuesto a invertir más tiempo y recursos en el post-procesado y la seguridad, entonces la resina será tu aliada indispensable. En DunaTech, siempre recomendamos evaluar tus proyectos, tu presupuesto y tu nivel de compromiso antes de decidir. A veces, la respuesta ideal es tener ambas. ¿Te interesa saber más sobre cómo elegir la mejor impresora 3D para tu caso? Consulta nuestra guía completa aquí.
— El equipo de DunaTech