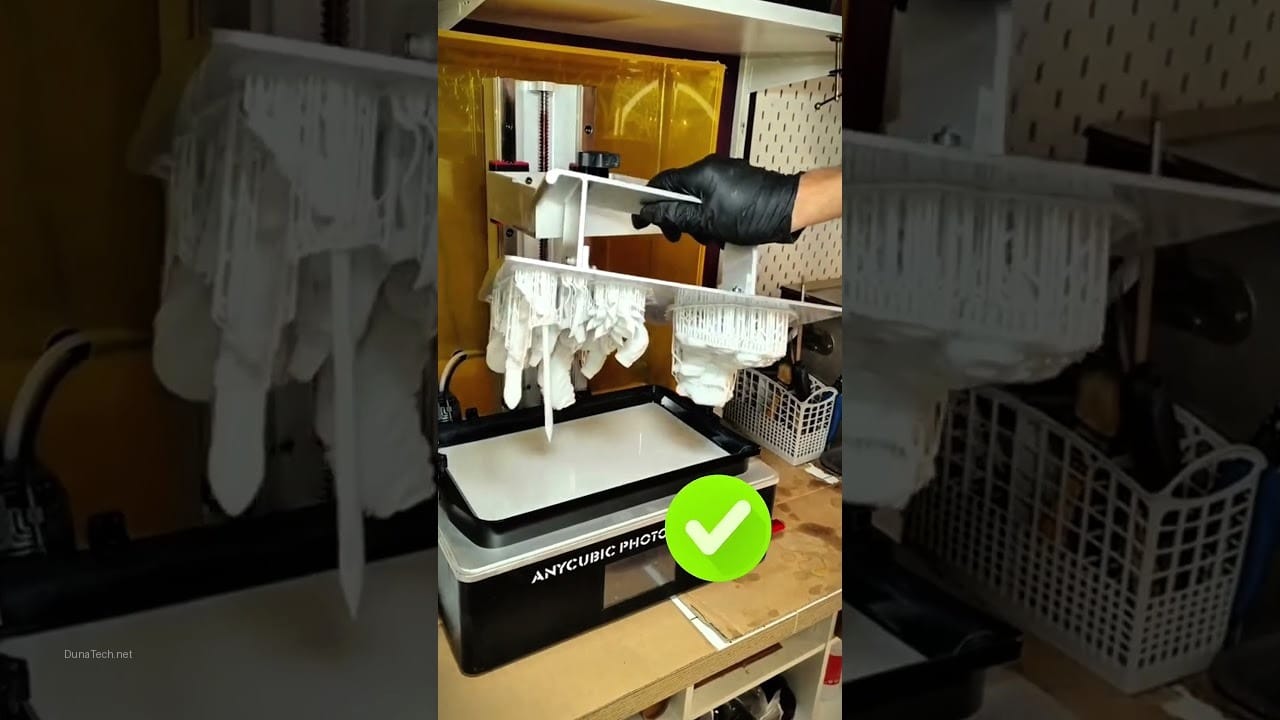

Las impresoras 3D de resina, también conocidas como impresoras SLA o DLP/LCD, utilizan un proceso de fotopolimerización para crear objetos tridimensionales con un nivel de detalle y suavidad superficial que las impresoras FDM rara vez pueden igualar. Si te preguntas cómo estas máquinas logran tal precisión, estás en el lugar correcto. En DunaTech, hemos pasado incontables horas probando modelos como la Anycubic Photon Mono y la Elegoo Mars 3, y te aseguro que su funcionamiento es una mezcla de ciencia y arte.
A diferencia de las impresoras FDM que construyen objetos depositando capas de plástico fundido, las impresoras de resina solidifican resina líquida capa por capa mediante luz ultravioleta. Este método permite crear modelos con una resolución asombrosa, ideal para miniaturas, joyería, prototipos dentales y piezas con geometrías complejas. Pero, ¿cómo se consigue esto exactamente?
Principio de funcionamiento de una impresora 3D de resina
Una impresora 3D de resina funciona solidificando capas microscópicas de resina líquida fotosensible mediante la exposición selectiva a luz ultravioleta, construyendo el objeto desde abajo hacia arriba o de arriba hacia abajo. El corazón de este proceso es la fotopolimerización, una reacción química donde la luz UV endurece la resina líquida.
Los componentes esenciales para que esto suceda son:
- Fuente de luz UV: En las impresoras LCD (las más comunes hoy en día), una matriz de LEDs UV ilumina una pantalla LCD. En las DLP, un proyector digital emite la luz. Esta luz es la que inicia la reacción de curado en la resina.
- Pantalla LCD (en impresoras MSLA/LCD): Actúa como una máscara digital. Bloquea la luz UV en las áreas donde la resina no debe curarse y la deja pasar en las áreas que formarán la capa actual del modelo. La resolución de esta pantalla (2K, 4K, 8K) es directamente proporcional al nivel de detalle que puede alcanzar la impresión.
- Cubeta de resina (VAT): Un recipiente transparente en su base, generalmente de FEP o nFEP, que contiene la resina líquida. La plataforma de construcción se sumerge en esta cubeta.
- Plataforma de construcción: Una placa metálica que desciende gradualmente en la cubeta de resina. Es donde se adhiere la primera capa del modelo y sobre la cual se construyen las capas sucesivas.
- Eje Z: Un sistema de motor y husillo que mueve la plataforma de construcción verticalmente con una precisión milimétrica, permitiendo que cada nueva capa se forme sobre la anterior.
El proceso es cíclico: la plataforma desciende, la pantalla LCD expone una capa, la resina se cura, la plataforma se eleva ligeramente para despegar la capa de la base de la cubeta (el «peel» o despegue), y el ciclo se repite hasta que el modelo está completo. En mi experiencia, la clave de una buena impresión reside en la calibración precisa del eje Z y en la calidad de la pantalla LCD.
Ventajas y Desventajas de la Impresión 3D de Resina
La impresión 3D de resina ofrece una calidad de detalle superior y superficies más lisas que la FDM, pero a cambio, implica un post-procesado más complejo y el manejo de materiales químicos. En DunaTech, hemos comprobado que estas máquinas son ideales para aplicaciones donde la precisión estética es primordial.
Ventajas:
- Detalle y Resolución: La principal ventaja es la capacidad de crear modelos con detalles increíblemente finos y capas casi invisibles. Esto se debe a que la luz puede curar puntos muy pequeños de resina.
- Superficie Lisa: Las impresiones resultantes tienen una superficie mucho más suave al tacto y a la vista, sin las líneas de capa prominentes de las impresoras FDM.
- Precisión: Son excelentes para prototipos funcionales pequeños, joyería, figuras de acción, modelos dentales y piezas de ingeniería que requieren tolerancias ajustadas.
- Variedad de Resinas: Existe una amplia gama de resinas con propiedades específicas: estándar, lavables al agua, flexibles, resistentes, transparentes, para joyería, etc.
Desventajas:
- Post-procesado: Requiere un proceso de limpieza con alcohol isopropílico y un curado final con luz UV, lo que añade pasos y tiempo al flujo de trabajo.
- Manejo de Resina: La resina líquida es un producto químico que requiere guantes, gafas de protección y buena ventilación. No es tan «limpio» como el filamento FDM.
- Volumen de Impresión: Generalmente, las impresoras de resina tienen un volumen de construcción más pequeño en comparación con las FDM de precio similar.
- Coste de Material: La resina suele ser más cara que el filamento, y el alcohol isopropílico también representa un coste recurrente.
- Fragilidad: Las piezas de resina estándar pueden ser más frágiles que las de filamento, aunque existen resinas de alta resistencia.
Para aplicaciones como miniaturas o prototipos de alta fidelidad, las ventajas superan con creces las desventajas. Sin embargo, para piezas grandes y funcionales que no requieren tanto detalle, una impresora FDM podría ser más adecuada.
Pasos para imprimir con resina
Para lograr una impresión 3D de resina exitosa, es crucial seguir una serie de pasos que van desde la preparación del modelo hasta el post-procesado final. En DunaTech, hemos perfeccionado este flujo de trabajo para minimizar errores y maximizar la calidad.
1. Preparación de la máquina y el entorno
Antes de empezar, asegúrate de que tu impresora esté en un lugar con buena ventilación y lejos de la luz solar directa, ya que los rayos UV del sol pueden curar la resina prematuramente. Limpia la cubeta de resina (VAT) y la plataforma de construcción. Rellena la cubeta con la resina elegida, asegurándote de que no haya burbujas ni residuos flotando. En mi experiencia, un filtro de malla fina es útil para colar la resina usada y evitar problemas.
2. Preparación del modelo (Slicing)
Este es un paso crítico. Utiliza un software de corte (slicer) como Chitubox, Lychee Slicer o el software propietario de tu impresora. Importa tu modelo 3D (STL, OBJ) y realiza las siguientes acciones:
- Orientación: Orienta la pieza para minimizar la superficie de contacto por capa y reducir la necesidad de soportes.
- Soportes: Genera soportes para las partes en voladizo. La calidad y densidad de los soportes son clave para evitar fallos.
- Parámetros de exposición: Ajusta el tiempo de exposición por capa, el tiempo de exposición de las capas base (bottom layers) y la altura de capa. Estos parámetros varían según el tipo de resina y la impresora. Un buen punto de partida para la altura de capa suele ser 0.05 mm.
Una vez configurado, exporta el archivo a un formato compatible con tu impresora (generalmente .cbddlp, .ctb, .pwmo, etc.) y transfiérelo a la impresora mediante USB o Wi-Fi.
3. Inicio de la impresión
Asegúrate de que la plataforma de construcción esté correctamente nivelada y bien sujeta. Inicia la impresión desde el menú de la impresora. Durante el proceso, es importante no mover la impresora para evitar vibraciones que puedan afectar la calidad de la pieza. Mantén la tapa protectora puesta para bloquear la luz ambiental.
4. Post-procesado
Una vez finalizada la impresión:
- Retirada de la pieza: Con guantes, retira la plataforma de construcción y usa una espátula para despegar la pieza. Ten cuidado de no dañar la plataforma ni la pieza.
- Lavado: Sumerge la pieza en alcohol isopropílico (IPA) al 90% o superior, o en un limpiador específico para resina lavable al agua, para eliminar el exceso de resina líquida. Puedes usar una estación de lavado/curado como la Anycubic Wash & Cure 2.0 o simplemente un recipiente con IPA y un cepillo suave.
- Retirada de soportes: Una vez limpia, retira cuidadosamente los soportes con alicates de corte o un bisturí.
- Curado final: Coloca la pieza bajo una fuente de luz UV (una estación de curado, una lámpara UV o incluso la luz solar directa) para un curado completo. Esto endurece la pieza por completo y mejora sus propiedades mecánicas. El tiempo de curado varía, pero suele ser de 2 a 10 minutos por lado en una estación dedicada.
Este proceso, aunque laborioso, es fundamental para obtener piezas duraderas y con el acabado deseado.
Cómo elegir la resina adecuada para tu impresora 3D
La elección de la resina es tan crucial como la impresora misma, ya que impacta directamente en la calidad, durabilidad y propiedades finales de tus impresiones. No todas las resinas son iguales, y cada tipo tiene sus particularidades.
Tipos de Resina Comunes:
- Resina Estándar (Standard Resin): Es la más común y económica, ideal para principiantes y para imprimir prototipos, miniaturas y figuras decorativas donde el detalle es clave y la resistencia no es crítica. Ofrece buena resolución y es fácil de usar.
- Resina Lavable al Agua (Water Washable Resin): Una excelente opción para quienes quieren evitar el uso de alcohol isopropílico. Se limpia fácilmente con agua del grifo, simplificando el post-procesado. Suelen ser un poco más frágiles que las estándar.
- Resina ABS-Like (ABS-like Resin): Formulada para imitar las propiedades del plástico ABS, ofreciendo mayor tenacidad, resistencia al impacto y flexibilidad que las resinas estándar. Perfecta para piezas funcionales que necesitan soportar cierto estrés.
- Resina Flexible (Flexible/Elastic Resin): Permite imprimir objetos que pueden doblarse o comprimirse sin romperse, ideal para juntas, sellos o piezas que requieren cierta elasticidad.
- Resina Dura/Rígida (Tough/Rigid Resin): Diseñada para máxima resistencia y durabilidad, a menudo con una mayor resistencia a la tracción y al impacto. Útil para piezas de ingeniería o componentes que deben soportar cargas.
- Resina Transparente (Clear Resin): Permite crear piezas translúcidas o transparentes, aunque lograr una transparencia perfecta sin amarilleamiento requiere un post-procesado muy cuidadoso.
- Resina para Joyería/Dental (Castable/Dental Resin): Resinas especializadas para aplicaciones muy concretas, como moldes para fundición a la cera perdida o modelos dentales de alta precisión.
Factores a considerar al elegir:
- Propósito de la Impresión: ¿Necesitas detalle, resistencia, flexibilidad, o algo lavable?
- Compatibilidad con tu Impresora: Aunque la mayoría de las resinas son compatibles con impresoras LCD, algunas requieren ajustes específicos de exposición. Consulta las recomendaciones del fabricante de tu impresora y de la resina.
- Color: La resina viene en una amplia gama de colores. Los colores más claros (gris, blanco) suelen mostrar mejor los detalles.
- Coste: Las resinas especializadas son significativamente más caras que las estándar.
- Seguridad: Siempre manipula la resina con guantes y en un área bien ventilada.
En DunaTech, para empezar, siempre recomendamos una resina estándar o ABS-like de una marca reconocida como Anycubic, Elegoo o Siraya Tech. Una vez que domines los fundamentos, podrás experimentar con resinas más especializadas. Recuerda que cada resina puede requerir diferentes tiempos de exposición, por lo que es crucial realizar pruebas para encontrar la configuración óptima.
Errores comunes y cómo solucionarlos en impresión 3D de resina
Incluso con experiencia, los errores pueden surgir en la impresión 3D de resina. Aquí te detallo los problemas más frecuentes que hemos encontrado en DunaTech y sus soluciones, para que puedas identificarlos y corregirlos rápidamente.
1. La impresión no se adhiere a la plataforma (o se adhiere mal)
Este es, quizás, el problema más frustrante para cualquier usuario de una impresora 3D de resina.
- Síntomas: La pieza se desprende de la plataforma y queda flotando en la cubeta, o solo se imprimen las primeras capas en la plataforma y el resto se solidifica en el fondo de la cubeta.
- Causas:
- Plataforma mal nivelada: Si la plataforma no está perfectamente paralela a la pantalla LCD, la presión de despegue será desigual.
- Tiempo de exposición de las capas base insuficiente: Las primeras capas necesitan más tiempo de exposición para adherirse firmemente a la plataforma.
- Temperatura ambiente baja: La resina funciona mejor a temperaturas entre 20-25°C. A temperaturas más bajas, es más viscosa y se adhiere peor.
- Superficie de la plataforma sucia o lisa: Si la plataforma está muy lisa o tiene grasa, la resina no se agarrará bien.
- Soluciones:
- Recalibrar la plataforma: Es el primer paso. Asegúrate de que esté perfectamente nivelada.
- Aumentar el tiempo de exposición de las capas base: Prueba a añadir 5-10 segundos extra.
- Aumentar la temperatura ambiente: Usa un calentador de ambiente si es necesario.
- Lijar ligeramente la plataforma: Un lijado suave con lija de grano fino (200-400) puede crear una superficie más rugosa para una mejor adhesión.
- Limpiar la plataforma: Asegúrate de que esté libre de grasa o resina curada.
2. Fallos en capas o capas desalineadas (Layer Shifting / Gaps)
Cuando la pieza parece «desplazarse» o tiene huecos.
- Síntomas: Líneas horizontales o huecos en la impresión, o partes del modelo que parecen haberse movido lateralmente.
- Causas:
- Vibraciones: La impresora no está en una superficie estable.
- Problemas con el eje Z: Tornillo de avance sucio, suelto o dañado.
- FEP de la cubeta dañado o sucio: Residuos en el FEP pueden interferir con el despegue de la capa.
- Parámetros de despegue incorrectos: Velocidad de elevación o distancia de elevación inadecuada.
- Soluciones:
- Estabilizar la impresora: Colócala sobre una superficie sólida y nivelada.
- Revisar el eje Z: Limpia y lubrica el tornillo de avance. Aprieta los tornillos de montaje si es necesario.
- Inspeccionar y limpiar/reemplazar el FEP: Asegúrate de que esté limpio y sin daños.
- Ajustar la velocidad de elevación: Reducir la velocidad de elevación del eje Z puede ayudar a un despegue más suave.
3. Piezas pegajosas o blandas después del curado
Indica un curado incompleto.
- Síntomas: La pieza se siente pegajosa al tacto incluso después del lavado y curado, o es demasiado blanda.
- Causas:
- Lavado insuficiente: No se ha eliminado toda la resina líquida superficial.
- Curado UV insuficiente: Poco tiempo de exposición a la luz UV o fuente de luz UV débil.
- Resina vieja o mal mezclada: Los componentes de la resina pueden separarse con el tiempo.
- Soluciones:
- Mejorar el lavado: Asegúrate de que la pieza se sumerja en IPA limpio y se cepille bien. Considera un segundo baño de IPA.
- Aumentar el tiempo de curado UV: Dale más tiempo bajo la luz UV, girando la pieza para asegurar una exposición uniforme.
- Usar una estación de curado más potente: Si tu fuente de luz es débil, una estación dedicada hará una gran diferencia.
- Agitar bien la resina: Antes de usar, agita la botella de resina para asegurar una mezcla homogénea.
4. Agujeros o burbujas en la impresión
Afecta la integridad estructural y estética.
- Síntomas: Pequeños huecos o burbujas de aire atrapadas dentro o en la superficie de la pieza.
- Causas:
- Burbujas de aire en la resina: Al verter la resina o al agitarla vigorosamente.
- Resina demasiado viscosa: Dificulta la liberación de burbujas.
- Problemas de succión/despegue: El movimiento de la plataforma puede crear burbujas.
- Soluciones:
- Dejar reposar la resina: Después de verterla, espera unos minutos para que las burbujas suban a la superficie.
- Calentar ligeramente la resina: Una resina más fluida libera mejor las burbujas.
- Ajustar la velocidad de elevación: Una velocidad de elevación más lenta puede reducir la formación de burbujas.
- Orientación del modelo: Evita orientaciones que creen «copas» que atrapen aire.
Con paciencia y siguiendo estas soluciones, la mayoría de los problemas comunes en la impresión 3D de resina son perfectamente manejables. ¡No te desanimes!
FAQ sobre Impresoras 3D de Resina
Aquí respondemos a algunas de las preguntas más frecuentes que recibimos en DunaTech sobre las impresoras 3D de resina.
¿Qué tipo de resina debo usar para empezar?
Para principiantes, recomendamos encarecidamente una resina estándar o una resina lavable al agua. Las resinas estándar ofrecen un buen equilibrio entre precio y calidad, son fáciles de encontrar y compatibles con la mayoría de las impresoras. Las lavables al agua simplifican el post-procesado al eliminar la necesidad de alcohol isopropílico, aunque pueden ser un poco más frágiles. Marcas como Elegoo, Anycubic o Siraya Tech son buenas opciones para empezar.
¿Es tóxica la resina y qué precauciones debo tomar?
Sí, la resina líquida es un producto químico que puede ser irritante para la piel y las vías respiratorias, y es tóxica si se ingiere. Es crucial tomar precauciones: utiliza guantes de nitrilo en todo momento al manipular la resina y las piezas sin curar, trabaja en un área con buena ventilación (idealmente con una ventana abierta o un extractor de aire), y usa gafas de seguridad para proteger tus ojos. Una vez curada por completo, la resina es inerte y segura al tacto, pero el proceso de impresión y post-procesado requiere atención a la seguridad.
¿Qué mantenimiento necesita una impresora 3D de resina?
El mantenimiento regular es clave para la longevidad y el buen funcionamiento de tu impresora. Después de cada impresión, limpia la plataforma de construcción y la cubeta de resina (VAT) para eliminar cualquier residuo de resina curada o sin curar. Inspecciona la película FEP de la cubeta en busca de daños o nubosidad, y reemplázala si es necesario. Asegúrate de que la pantalla LCD esté limpia y libre de resina. Periódicamente, lubrica el eje Z con grasa de litio o similar para asegurar un movimiento suave y preciso. Un buen mantenimiento previene muchos de los problemas comunes.
Conclusión
Las impresoras 3D de resina son herramientas extraordinarias que abren un mundo de posibilidades para la creación de modelos con un nivel de detalle y acabado superficial inigualable. Aunque requieren un proceso de post-procesado más laborioso y un manejo cuidadoso de los materiales, los resultados bien valen el esfuerzo.
En DunaTech, después de innumerables horas de pruebas y experimentación, podemos afirmar que entender el principio de fotopolimerización, dominar los pasos de impresión y post-procesado, y saber cómo solucionar los errores comunes, te permitirá sacar el máximo partido a estas máquinas. Si buscas precisión para miniaturas, prototipos o piezas artísticas, una impresora 3D de resina es una inversión que te recompensará con creces. ¡Anímate a explorar el fascinante mundo de la impresión 3D de resina!
— El equipo de DunaTech