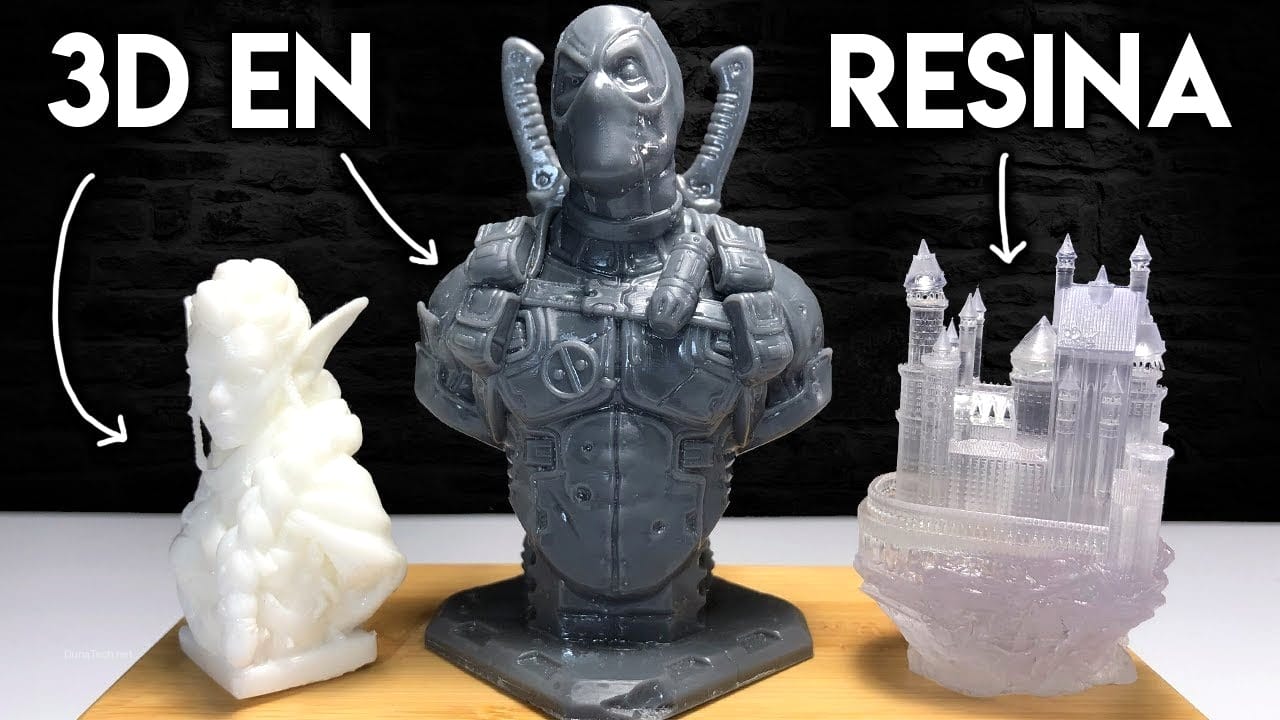

¿Estás pensando en adentrarte en el fascinante mundo de la impresión 3D de alta resolución? La impresora 3D de resina es, sin duda, la herramienta ideal para conseguir detalles asombrosos y acabados profesionales. En DunaTech, hemos pasado incontables horas probando y analizando estos equipos, desde los modelos más económicos hasta soluciones industriales, y hoy te traemos una guía completa para que entiendas cómo trabaja una impresora 3D de resina y qué necesitas saber antes de empezar. Prepárate para descubrir un nivel de precisión que las impresoras FDM simplemente no pueden igualar.
Principio básico de funcionamiento de una impresora 3D de resina
El funcionamiento de una impresora 3D de resina se basa en la fotopolimerización, un proceso donde la luz ultravioleta (UV) solidifica capas de resina líquida fotosensible para construir un objeto tridimensional. A diferencia de las impresoras FDM que funden filamento plástico, las impresoras de resina utilizan un tanque (conocido como cuba o vat) lleno de resina líquida que se va endureciendo selectivamente capa por capa.
En esencia, un proyector o una pantalla LCD emite luz UV en patrones específicos sobre la resina. Cada vez que una capa se solidifica, la plataforma de construcción se eleva ligeramente, permitiendo que una nueva capa de resina líquida fluya por debajo y el proceso se repita hasta que la pieza esté completa. Este método permite una precisión y un nivel de detalle que son difíciles de lograr con otras tecnologías de impresión 3D, siendo ideal para miniaturas, joyería o prototipos con geometrías complejas.
Tecnologías más comunes en impresoras 3D de resina
Aunque todas las impresoras de resina comparten el principio de fotopolimerización, existen varias tecnologías que difieren en cómo se aplica la luz UV. En DunaTech, hemos probado a fondo las principales variantes y podemos decirte que cada una tiene sus puntos fuertes.
SLA (Estereolitografía)
La tecnología SLA fue una de las primeras en aparecer y utiliza un láser UV que «dibuja» cada capa sobre la superficie de la resina líquida. Este método es conocido por su increíble precisión y la suavidad de sus acabados, lo que lo hace ideal para prototipos de alta fidelidad o piezas con detalles microscópicos. Sin embargo, el proceso es relativamente lento, ya que el láser debe recorrer toda la superficie de cada capa punto por punto. Las impresoras SLA suelen ser más caras y requieren un mantenimiento más delicado.
LCD/MSLA (Masked Stereolithography)
Esta es, sin duda, la tecnología más popular y accesible en el mercado actual de impresoras de resina de escritorio. Las impresoras LCD/MSLA emplean una pantalla LCD monocromática como máscara para proyectar una imagen completa de cada capa sobre la resina, que luego es solidificada por una matriz de LEDs UV. La principal ventaja es la velocidad, ya que toda la capa se cura simultáneamente. Ofrecen un excelente equilibrio entre velocidad, calidad y coste, lo que las convierte en la opción preferida para la mayoría de los usuarios, desde aficionados hasta pequeños negocios. Modelos como la Anycubic Photon Mono o la Elegoo Mars son ejemplos perfectos de esta tecnología.
DLP (Digital Light Processing)
Similar a la MSLA, la tecnología DLP utiliza un proyector digital (como los de cine) para proyectar la imagen de cada capa sobre la resina. La diferencia clave es que el proyector DLP utiliza microespejos para dirigir la luz, lo que puede resultar en una mayor uniformidad de la luz y, en algunos casos, una vida útil más larga del proyector en comparación con las pantallas LCD. Las impresoras DLP son extremadamente rápidas, ya que también curan capas completas de una sola vez, y ofrecen una gran precisión. Sin embargo, suelen ser más caras que las MSLA y su resolución puede depender del tamaño de la imagen proyectada, lo que puede afectar la calidad en piezas muy grandes.
En nuestra experiencia, para la mayoría de los usuarios que buscan una buena relación calidad-precio y un rendimiento fiable, la tecnología MSLA es la opción más recomendable. Es la que más hemos utilizado en DunaTech por su versatilidad y los excelentes resultados que ofrece.
Pasos para imprimir con una impresora de resina: una guía práctica
Imprimir con resina puede parecer intimidante al principio, pero siguiendo unos pasos claros, el proceso es bastante sencillo. Aquí te detallamos el flujo de trabajo que utilizamos en DunaTech para asegurar impresiones exitosas, desde la preparación del modelo hasta el post-procesado.
1. Preparación del archivo 3D (Slicing):
El primer paso es preparar tu modelo 3D (generalmente en formato STL) en un software «slicer» como ChiTuBox o Lychee Slicer. Aquí es donde configurarás parámetros cruciales como el tamaño de la pieza, la orientación, y lo más importante, la adición de soportes. Los soportes son estructuras temporales que evitan que las partes en voladizo de tu modelo se caigan o se deformen durante la impresión. Una buena orientación y unos soportes bien colocados son clave para el éxito. En mi experiencia, dedicar tiempo a esto ahorra muchos dolores de cabeza.
2. Rellenar el tanque de resina (Vat):
Una vez que el archivo está listo, vierte la resina fotosensible en el tanque de tu impresora. Es fundamental no exceder la marca de llenado máximo para evitar derrames. Asegúrate de que la resina esté a una temperatura ambiente adecuada (normalmente entre 20-25°C) para un rendimiento óptimo. Si la resina está muy fría, puede ser más viscosa y causar fallos de impresión.
3. Configuración de la impresora y parámetros de exposición:
Antes de iniciar la impresión, verifica que la plataforma de construcción esté limpia y correctamente nivelada. Luego, carga el archivo «slicedo» (generalmente un archivo .ctb, .pw0, .photon, etc.) en la impresora. Ajusta los tiempos de exposición por capa según el tipo de resina que estés utilizando y la potencia de tu impresora. Cada resina tiene sus propias especificaciones, y un tiempo de exposición incorrecto es una causa común de fallos. Por ejemplo, con resinas estándar de Anycubic, solemos usar entre 2 y 3 segundos por capa en nuestras máquinas Mono X.
4. Inicio de la impresión:
Una vez todo configurado, ¡es hora de imprimir! La impresora bajará la plataforma al tanque de resina y comenzará a curar capa por capa. Es buena idea supervisar las primeras capas para asegurarte de que la pieza se adhiere correctamente a la plataforma.
5. Post-procesado:
Este es un paso crítico para la calidad final de tu pieza.
- Retirada de la pieza: Con guantes, retira la plataforma de construcción y usa una espátula para despegar la pieza con cuidado.
- Lavado: Lava la pieza en alcohol isopropílico (IPA) al 90% o superior para eliminar cualquier resto de resina líquida no curada. Puedes usar una estación de lavado específica o dos recipientes con IPA, uno para un lavado inicial y otro para un lavado más limpio.
- Curado final: Una vez limpia y seca, la pieza necesita un curado final bajo luz UV para alcanzar su máxima dureza y propiedades mecánicas. Esto se puede hacer en una estación de curado UV, con una lámpara UV o incluso exponiéndola al sol directo durante un tiempo.
- Retirada de soportes: Finalmente, retira los soportes con cuidado, preferiblemente mientras la pieza aún está ligeramente «verde» (no completamente curada) para evitar marcas.
Ojo: Siempre usa guantes y protección ocular durante todo el proceso, especialmente al manipular resina líquida y alcohol isopropílico.
Mantenimiento y Calibración Esencial para tu Impresora 3D de Resina
Para asegurar la longevidad y el rendimiento óptimo de tu impresora 3D de resina, el mantenimiento regular y una calibración precisa son fundamentales. Ignorar estos aspectos puede llevar a fallos de impresión frecuentes y al deterioro prematuro del equipo.
Mantenimiento Rutinario
El mantenimiento preventivo es clave. Después de cada impresión, o al menos cada pocas impresiones, es crucial limpiar el tanque de resina (vat). Si dejas resina sin usar en el vat, asegúrate de filtrarla antes de volver a usarla, ya que pequeños trozos de resina curada o suciedad pueden flotar y causar fallos en futuras impresiones. Limpia la pantalla LCD con un paño de microfibra suave y alcohol isopropílico para eliminar cualquier mancha o residuo que pueda bloquear la luz UV. También es importante revisar y limpiar periódicamente el eje Z y las guías lineales, lubricándolas si es necesario para asegurar un movimiento suave y preciso. En DunaTech, hemos visto cómo un buen mantenimiento puede duplicar la vida útil de los componentes.
Calibración de la Plataforma de Construcción (Nivelación)
La nivelación de la plataforma de construcción es, quizás, el paso de calibración más crítico. Una plataforma mal nivelada es la causa número uno de que las piezas no se adhieran o se desprendan a mitad de la impresión. El proceso varía ligeramente entre modelos, pero generalmente implica aflojar los tornillos de la plataforma, bajarla hasta que toque la pantalla LCD (con una hoja de papel entre ambos para dejar un pequeño espacio), y luego apretar los tornillos. Algunas impresoras modernas tienen sistemas de nivelación asistida o incluso automática, pero siempre es bueno verificar manualmente. Una plataforma bien nivelada asegura una adhesión uniforme de la primera capa, que es la base de toda tu impresión.
Pruebas de Exposición
Cada resina es diferente, y los tiempos de exposición pueden variar incluso entre lotes del mismo fabricante. Realizar pruebas de exposición es esencial para encontrar los parámetros óptimos. Existen modelos de prueba específicos (como el «RERF» de Anycubic o los «Exposure Test» de calibración) que te permiten imprimir pequeñas secciones con diferentes tiempos de exposición en una sola tirada. Esto te ayuda a identificar el tiempo exacto que tu resina necesita para curar correctamente sin sobreexponerse (lo que causa pérdida de detalle) o subexponerse (lo que resulta en piezas blandas o fallos de adhesión). Dedicar unos minutos a estas pruebas te ahorrará horas de impresiones fallidas.
Problemas comunes y cómo solucionarlos en impresoras de resina
Incluso con el mejor equipo y preparación, pueden surgir problemas. En DunaTech, hemos documentado los fallos más frecuentes y sus soluciones para que no te quedes atascado.
La pieza no se adhiere a la plataforma de construcción
Este es, con diferencia, el problema más común. La pieza simplemente se queda pegada al fondo del tanque o no se forma en absoluto.
- Causa: La plataforma no está nivelada correctamente, el tiempo de exposición de las primeras capas es insuficiente, la temperatura de la resina es demasiado baja, o la superficie de la plataforma está sucia o dañada.
- Solución: Primero, re-nivela la plataforma con precisión. Asegúrate de que los tornillos estén bien apretados. Aumenta el tiempo de exposición de las primeras capas (capas base) en tu slicer, a menudo el doble o el triple del tiempo de las capas normales. Calienta la resina a una temperatura ambiente adecuada (idealmente 25°C). Si la plataforma está muy usada, puedes lijarla suavemente con una lija de grano fino (200-400) para mejorar la adhesión.
Capas desalineadas o «Shift»
La pieza se imprime, pero las capas se desplazan lateralmente, creando un efecto escalonado.
- Causa: Movimiento irregular del eje Z, holgura en los componentes mecánicos, o vibraciones externas durante la impresión.
- Solución: Inspecciona el eje Z. Asegúrate de que la varilla roscada esté limpia y lubricada con grasa de litio o PTFE. Verifica que todos los tornillos que sujetan el motor del eje Z y las guías estén bien apretados. Coloca la impresora sobre una superficie estable y evita golpes o movimientos bruscos durante la impresión.
Resina sin curar en puntos específicos o «agujeros» en la pieza
Partes de la pieza aparecen blandas, sin curar, o con huecos donde debería haber material sólido.
- Causa: Tiempo de exposición insuficiente, resina contaminada, pantalla LCD defectuosa (píxeles muertos), o suciedad en la pantalla o en el FEP del tanque.
- Solución: Aumenta ligeramente el tiempo de exposición por capa en tu slicer. Filtra la resina a través de un filtro de malla fina para eliminar cualquier partícula sólida. Realiza una prueba de exposición de la pantalla LCD (generalmente hay una opción en el menú de la impresora) para verificar que todos los píxeles se encienden correctamente. Limpia a fondo la pantalla LCD y la película FEP del tanque con un paño suave y alcohol isopropílico.
Líneas horizontales visibles en la superficie de la pieza (Layer Lines)
Aunque las impresoras de resina son conocidas por su suavidad, a veces se aprecian líneas de capa.
- Causa: Altura de capa demasiado grande, problemas con el eje Z (movimiento no uniforme), o resina demasiado viscosa.
- Solución: Reduce la altura de capa en tu slicer (por ejemplo, de 0.05mm a 0.03mm). Asegúrate de que el eje Z esté limpio, lubricado y sin holguras. Si la resina es muy viscosa, intenta imprimir en un ambiente ligeramente más cálido.
Preguntas Frecuentes (FAQ) sobre Impresoras 3D de Resina
¿Qué medidas de seguridad debo tomar al usar una impresora 3D de resina?
La seguridad es primordial. Las resinas líquidas son irritantes para la piel y los ojos, y sus vapores pueden ser tóxicos. Siempre usa guantes de nitrilo (no de látex, ya que la resina puede traspasarlos) y gafas de seguridad. Trabaja en un área bien ventilada o usa una mascarilla con filtros para vapores orgánicos. Evita el contacto directo con la piel y lava cualquier salpicadura inmediatamente con agua y jabón. Al curar las piezas, hazlo en un área controlada para evitar la exposición a la luz UV.
¿Cuál es la vida útil de la resina y cómo debo almacenarla?
La resina fotosensible tiene una vida útil limitada, generalmente de 6 a 12 meses una vez abierta, dependiendo del fabricante. Debe almacenarse en su envase original, bien cerrado, en un lugar fresco y oscuro, lejos de la luz solar directa y de fuentes de calor. La exposición a la luz UV, incluso indirecta, puede hacer que la resina empiece a curarse en el recipiente, inutilizándola. Nunca dejes la resina en el tanque de la impresora expuesta a la luz ambiental por periodos prolongados.
¿Es difícil limpiar una impresora de resina?
La limpieza es una parte integral del proceso. No es difícil, pero requiere cuidado y el uso de equipo de protección personal. Después de cada impresión, es recomendable limpiar la plataforma de construcción y, si vas a cambiar de resina o no vas a imprimir en un tiempo, vaciar y limpiar el tanque de resina. El alcohol isopropílico es tu mejor aliado para limpiar herramientas y derrames. Siempre ten a mano papel de cocina y un recipiente para residuos de resina y alcohol.
Conclusión
La impresora 3D de resina es una herramienta increíblemente potente para quienes buscan la máxima calidad y detalle en sus creaciones. Entender cómo trabaja, conocer las diferentes tecnologías y dominar el proceso de impresión y post-procesado es fundamental. En DunaTech, hemos comprobado que, aunque requiere un poco más de atención a los detalles y medidas de seguridad que una FDM, los resultados son incomparables. Si sigues esta guía y dedicas tiempo a aprender, pronto estarás creando piezas asombrosas. ¡Anímate a explorar el mundo de la resina!
— El equipo de DunaTech