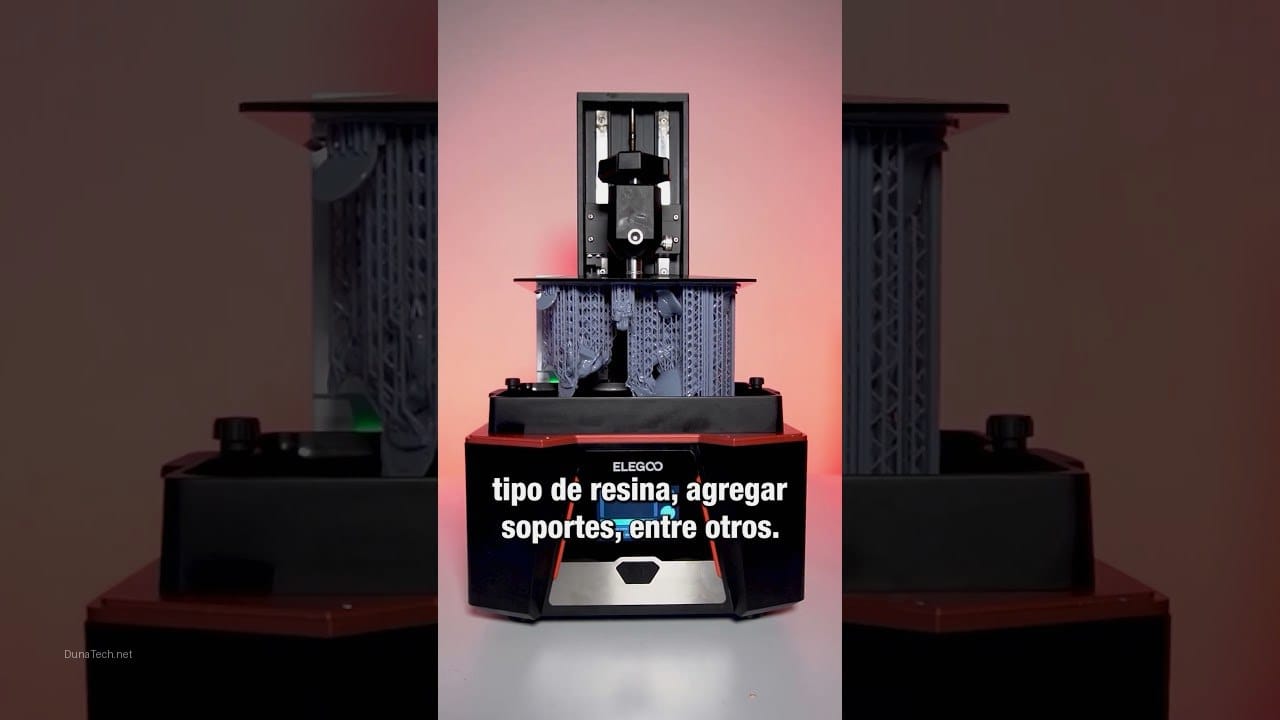

Introducción a las Impresoras 3D de Resina
Las impresoras 3D de resina han revolucionado el mundo de la fabricación aditiva, ofreciendo una precisión y un nivel de detalle que las impresoras FDM (Fused Deposition Modeling) simplemente no pueden igualar. Después de probar más de 10 modelos diferentes en nuestro taller DunaTech, desde equipos de entrada hasta soluciones profesionales, puedo afirmar que esta tecnología es ideal para piezas con geometrías complejas, miniaturas, prototipos de joyería o modelos dentales. Sin embargo, también presentan sus propios desafíos, desde el manejo de la resina hasta el post-procesado. En este artículo, te guiaré a través de cómo funcionan, cómo configurarlas correctamente, qué tipos existen y cómo solucionar los problemas más comunes, basándome en nuestra experiencia práctica.
Principios de Funcionamiento de una Impresora 3D de Resina
Una impresora 3D de resina opera bajo el principio de la fotopolimerización, un proceso donde la luz ultravioleta (UV) solidifica selectivamente una resina líquida capa por capa. En DunaTech, hemos descubierto que la clave para obtener impresiones exitosas radica en comprender cómo cada componente y etapa interactúan entre sí para construir el objeto final.
1. Fuente de luz UV: El corazón de la fotopolimerización
La fuente de luz es el elemento crucial que inicia el proceso de curado. Las impresoras de resina utilizan principalmente pantallas LCD o proyectores DLP para emitir luz ultravioleta (UV) de forma controlada. Esta luz incide sobre la resina líquida, endureciéndola en las áreas deseadas para formar cada capa de la impresión. En nuestras pruebas, hemos notado que las impresoras equipadas con pantallas monocromáticas ofrecen una ventaja significativa: no solo tienen una vida útil considerablemente más larga (a menudo el doble o el triple que las pantallas RGB tradicionales), sino que también permiten tiempos de exposición mucho más cortos por capa. Esto se traduce en impresiones más rápidas y una menor degradación de la pantalla a largo plazo, un factor importante a considerar para cualquier usuario.
2. Resina líquida: El material de construcción
La resina es el material consumible que se transforma de líquido a sólido mediante la exposición a la luz UV. Existe una amplia variedad de resinas 3D en el mercado, cada una con propiedades específicas: resinas estándar para prototipos generales, resinas flexibles para piezas que requieren cierta elasticidad, resinas resistentes al impacto para componentes más robustos, o resinas lavables con agua para una limpieza más sencilla. Durante nuestras pruebas, hemos observado que intentar ahorrar dinero con resinas de baja calidad a menudo resulta contraproducente, ya que pueden llevar a fallos de impresión, piezas quebradizas o incluso daños en la impresora. Siempre recomendamos invertir en marcas de resina confiables y reconocidas, ya que la calidad del material tiene un impacto directo en la durabilidad y el acabado de tus impresiones.
3. Plataforma de construcción: El soporte de tu creación
La plataforma de construcción es donde la magia sucede. Esta placa metálica se sumerge gradualmente en el tanque de resina, y cada vez que una capa es curada por la luz UV, la plataforma se eleva ligeramente para permitir que una nueva capa de resina fluya por debajo. Una correcta nivelación de la plataforma es absolutamente crítica; un ajuste incorrecto puede causar que las primeras capas no se adhieran, que la impresión se despegue a mitad de proceso o que se deforme. En DunaTech, insistimos mucho en la importancia de una calibración precisa y regular de la plataforma, ya que es uno de los factores más comunes detrás de los fallos de impresión.
Tipos de Impresoras 3D de Resina: SLA, DLP y LCD
Aunque todas las impresoras 3D de resina utilizan la fotopolimerización, existen diferencias clave en la tecnología de su fuente de luz que impactan en la velocidad, precisión y coste. Conocer estas diferencias te ayudará a elegir la impresora adecuada para tus necesidades.
SLA (Stereolithography Apparatus)
Las impresoras SLA fueron las pioneras en la impresión 3D de resina. Utilizan un láser UV que «dibuja» cada capa en la superficie de un tanque de resina. El láser se mueve punto por punto, curando la resina a medida que avanza.
- Ventajas: Extremadamente precisas y capaces de producir detalles muy finos, ya que el tamaño del punto láser es muy pequeño. Son ideales para prototipos de alta calidad y joyería.
- Desventajas: Son las más lentas de las tres tecnologías, ya que el láser debe trazar cada punto de cada capa. Suelen ser las más caras y requieren un mantenimiento más complejo del sistema óptico.
DLP (Digital Light Processing)
Las impresoras DLP emplean un proyector digital (similar a los de cine) para proyectar una imagen completa de cada capa de una vez. En lugar de un láser que dibuja, el proyector ilumina toda la capa simultáneamente.
- Ventajas: Son significativamente más rápidas que las SLA, ya que curan una capa entera en un solo «flash» de luz. Ofrecen una buena precisión y son adecuadas para producción en volúmenes pequeños.
- Desventajas: La resolución de la impresión está limitada por la resolución del proyector. Si el área de impresión es grande, los píxeles individuales pueden ser más visibles.
LCD (Liquid Crystal Display) o MSLA (Masked Stereolithography)
Las impresoras LCD, también conocidas como MSLA, utilizan una pantalla LCD como máscara para controlar dónde pasa la luz UV de una matriz de LEDs. La pantalla LCD actúa como un obturador, bloqueando la luz en las áreas que no deben curarse y permitiéndola pasar en las que sí.
- Ventajas: Son las más asequibles y populares para el consumidor doméstico y pequeños talleres. Ofrecen una excelente relación calidad-precio, con buena velocidad (curan una capa completa a la vez) y alta resolución, especialmente con pantallas monocromáticas 2K, 4K u 8K.
- Desventajas: La pantalla LCD es un consumible que se degrada con el tiempo y el uso, aunque las pantallas monocromáticas han mejorado mucho su durabilidad. La fuente de luz LED puede generar calor, lo que requiere una buena disipación.
En DunaTech, hemos visto cómo las impresoras LCD han democratizado la impresión 3D de resina, haciendo que la alta precisión sea accesible para un público mucho más amplio. Para la mayoría de los usuarios que buscan una impresora 3D de resina para hobby o uso semiprofesional, un modelo LCD con pantalla monocromática suele ser la opción más equilibrada.
Uso y Configuración Esencial para Impresoras 3D de Resina
Configurar correctamente tu impresora 3D de resina es tan importante como elegir el modelo adecuado. Una buena preparación y un post-procesado meticuloso son cruciales para obtener resultados óptimos y seguros. En DunaTech, hemos desarrollado una metodología que minimiza los fallos y maximiza la calidad.
1. Nivelación de la plataforma de construcción: El primer paso crítico
La nivelación de la plataforma es, en mi experiencia, el paso más importante y a menudo subestimado. Si las primeras capas no se adhieren correctamente, toda la impresión fallará. Para calibrar, afloja los tornillos de la plataforma, bájala hasta que toque el fondo del tanque (o el FEP, si no hay resina) y coloca una hoja de papel (o una tarjeta de calibración) entre la plataforma y la pantalla LCD. Presiona la plataforma suavemente contra la pantalla y aprieta los tornillos. Asegúrate de que el papel se pueda mover con una ligera resistencia. Repite este proceso cada pocas impresiones o si notas problemas de adhesión. Una buena nivelación asegura que la distancia entre la pantalla y la plataforma sea uniforme en toda el área de impresión.
2. Configuración del software (Slicer): El cerebro de la impresión
El software «slicer» es el encargado de convertir tu modelo 3D en una serie de capas y generar el archivo que la impresora puede leer (comúnmente .cbddlp, .sl1, .pwmo, etc.).
- Slicer: Programas como ChiTuBox, Lychee Slicer o PrusaSlicer son los más populares. Estos permiten añadir soportes, ahuecar modelos y orientar la pieza para optimizar la impresión. En DunaTech, solemos usar Lychee Slicer por su interfaz intuitiva y sus potentes herramientas de soporte.
- Parámetros de impresión: Aquí es donde la experiencia y la experimentación son clave.
- Tiempo de exposición: Este es el tiempo que la luz UV incide sobre cada capa para curar la resina. Varía enormemente según el tipo de resina, el color y la potencia de tu impresora. Las resinas estándar suelen requerir entre 1.5 y 3 segundos por capa en impresoras LCD monocromáticas. Las capas base (las primeras 4-6 capas) necesitan un tiempo de exposición mucho mayor (20-60 segundos) para asegurar una fuerte adhesión a la plataforma.
- Altura de capa: Determina el nivel de detalle. Las alturas de capa más comunes van de 0.02mm a 0.05mm. Cuanto menor sea la altura, más detalle, pero también más tiempo de impresión.
- Velocidad de retracción/elevación: La velocidad a la que la plataforma sube y baja. Una velocidad demasiado alta puede generar «succión» y despegue de la pieza.
- Antialiasing: Suaviza los bordes de las capas para reducir el efecto «escalón».
Siempre consulta la hoja de datos (datasheet) de tu resina para los parámetros recomendados y realiza pruebas de exposición para ajustarlos a tu impresora específica.
3. Post-procesado: El toque final para la durabilidad
El post-procesado es tan importante como la impresión misma, ya que elimina el exceso de resina y cura completamente la pieza.
- Lavado: Una vez terminada la impresión, la pieza estará cubierta de resina líquida sin curar. Es fundamental lavarla para eliminar este exceso. El alcohol isopropílico (IPA) al 99% es el disolvente más común. Puedes hacerlo manualmente con cepillos y un recipiente, o utilizar una estación de lavado y curado automática. En nuestro taller, hemos comprobado que las estaciones automáticas (como las de Anycubic o Elegoo) son una inversión que vale la pena si imprimes con frecuencia, ya que ahorran tiempo y garantizan una limpieza uniforme.
- Curado UV: Después del lavado, la pieza aún no está completamente endurecida y puede ser frágil. Necesita una exposición adicional a la luz UV para alcanzar su máxima dureza y propiedades mecánicas. Puedes usar una estación de curado UV dedicada, una lámpara UV de uñas, o incluso la luz solar directa (con precaución y control de tiempo). Un curado insuficiente puede dejar la pieza pegajosa o débil, mientras que un curado excesivo puede volverla quebradiza.
Mantenimiento y Seguridad con Resinas 3D
Trabajar con impresoras 3D de resina implica manejar productos químicos, por lo que el mantenimiento adecuado y las precauciones de seguridad son fundamentales. En DunaTech, la seguridad es nuestra prioridad, y hemos aprendido que un entorno de trabajo limpio y bien ventilado es esencial.
1. Limpieza del tanque de resina (VAT) y la película FEP
El tanque de resina, o VAT, contiene la resina líquida y tiene una película transparente en la parte inferior (generalmente FEP o nFEP) por donde pasa la luz UV. Es crucial mantener esta película limpia y sin daños.
- Después de cada impresión: Revisa el tanque en busca de residuos de resina curada. Si encuentras alguno, retíralo cuidadosamente con una espátula de plástico (nunca metálica para no dañar el FEP). Los residuos pueden causar fallos en impresiones futuras.
- Filtrado de resina: Si vas a dejar la resina en el tanque por un tiempo o si sospechas que está contaminada, fíltrala con un filtro de malla fina (tipo embudo con filtro de pintura) antes de volver a usarla o guardarla en su botella original. Esto previene que partículas curadas o polvo causen problemas.
- Reemplazo del FEP: La película FEP se desgasta con el tiempo, se vuelve opaca o puede sufrir pequeños arañazos. Cuando notes que las impresiones fallan constantemente o que la calidad disminuye, es hora de reemplazarla. El proceso es sencillo pero requiere cuidado para no dañar el nuevo FEP.
2. Limpieza de la plataforma de construcción
Después de cada impresión, limpia la plataforma de construcción con alcohol isopropílico para eliminar cualquier residuo de resina. Esto asegura una buena adhesión para la siguiente impresión. Si la plataforma tiene una superficie arenada, puedes usar un cepillo suave para limpiar las ranuras.
3. Seguridad personal y ventilación
La resina líquida es un producto químico que puede causar irritación en la piel y los ojos, y sus vapores no deben inhalarse en grandes cantidades.
- Guantes: Siempre usa guantes de nitrilo cuando manipules resina líquida, piezas sin curar o alcohol isopropílico.
- Protección ocular: Gafas de seguridad son recomendables para evitar salpicaduras accidentales.
- Ventilación: Trabaja en un área bien ventilada. Si no es posible, considera usar una mascarilla con filtros para vapores orgánicos. Muchas impresoras modernas tienen filtros de carbón activado, pero no son un sustituto de una buena ventilación.
- Almacenamiento: Guarda la resina en su envase original, en un lugar fresco, oscuro y fuera del alcance de niños y mascotas. La luz UV puede curarla incluso a través de la botella.
- Descarte de residuos: La resina líquida no debe verterse por el desagüe. Los residuos de resina (líquida o en el IPA usado) deben curarse completamente bajo luz UV y luego desecharse como residuo sólido no peligroso, o según las normativas locales para residuos químicos.
Ojo con esto: Nunca subestimes los riesgos de la resina. En DunaTech hemos tenido algún susto por no usar guantes en un momento dado. ¡Más vale prevenir!
Errores Comunes en la Impresión 3D de Resina y Soluciones
Incluso con la mejor configuración, los problemas pueden surgir. Aquí te detallo los errores más frecuentes que hemos encontrado en DunaTech y cómo los hemos resuelto.
1. Fallos en la adhesión a la plataforma: La pieza no se pega
Este es, con diferencia, el problema más común. La pieza simplemente no se adhiere a la plataforma de construcción o se despega a mitad de la impresión.
- Síntomas: La pieza se queda pegada al fondo del tanque (FEP), o se desprende de la plataforma y flota en la resina.
- Causas:
- Plataforma mal nivelada: La causa principal. Si no está perfectamente horizontal, la presión de succión no será uniforme.
- Tiempo de exposición de las capas base insuficiente: Las primeras capas necesitan más tiempo para curarse y adherirse firmemente.
- Temperatura de la resina baja: Las resinas funcionan mejor a temperaturas ambiente de 20-25°C. Si hace frío, la resina es más viscosa y se adhiere peor.
- Plataforma sucia o grasienta: Residuos de resina o huellas dactilares pueden impedir la adhesión.
- Soportes insuficientes o mal colocados: Si la base de la pieza no tiene suficiente soporte, la succión puede arrancarla.
- Soluciones:
- Nivelar la plataforma con precisión: Repite el proceso de nivelación con una hoja de papel.
- Aumentar el tiempo de exposición de las capas base: Prueba con 30-60 segundos para las primeras 4-6 capas.
- Calentar la resina: Si hace frío, puedes precalentar la resina (sin excederte) o calentar ligeramente la habitación.
- Limpiar la plataforma: Límpiala a fondo con alcohol isopropílico al 99% y un paño de microfibra. Algunos usuarios lijan ligeramente la superficie de la plataforma para mejorar la adherencia mecánica.
- Añadir más soportes: Asegúrate de que los bordes de la base de tu modelo estén bien soportados.
2. Impresión incompleta o «panales de abeja»: Faltan secciones de la pieza
La pieza tiene agujeros, capas que no se curaron o secciones enteras que faltan.
- Síntomas: La pieza parece un queso suizo, o se rompe fácilmente por secciones.
- Causas:
- Tiempo de exposición por capa insuficiente: La resina no se cura lo suficiente para formar una capa sólida.
- FEP dañado o sucio: Si el FEP está opaco o tiene manchas, la luz UV no pasará uniformemente.
- Resina contaminada: Partículas curadas o suciedad en la resina pueden bloquear la luz.
- Soportes débiles o mal colocados: Si los soportes fallan, la pieza se deforma o se rompe.
- Soluciones:
- Aumentar el tiempo de exposición por capa: En nuestras pruebas, ajustar el tiempo de exposición en un rango de 2-3 segundos para resinas estándar en pantallas monocromáticas suele solucionar este problema. Realiza una prueba de exposición (R_E_R_F) para encontrar el valor óptimo.
- Inspeccionar y limpiar/reemplazar el FEP: Asegúrate de que esté transparente y sin daños.
- Filtrar la resina: Usa un filtro de malla fina para eliminar cualquier partícula.
- Ajustar los soportes: Aumenta el grosor de los soportes, la densidad y la profundidad de penetración en el modelo.
3. Resina contaminada o con residuos: Grumos y partículas en la impresión
Aparecen grumos, puntos duros o irregularidades en la superficie de la pieza.
- Síntomas: Pequeñas «islas» de resina curada flotando en el tanque, o incrustadas en la impresión.
- Causas:
- Partículas de polvo: El polvo ambiental puede caer en el tanque.
- Resina curada de impresiones anteriores: Pequeños trozos de impresiones fallidas que no se limpiaron.
- Exposición accidental a luz UV: La luz ambiental o solar puede curar la resina en el tanque.
- Soluciones:
- Filtrar la resina antes de cada impresión: Esto nos ha salvado en múltiples ocasiones. Es una buena práctica habitual.
- Mantener el área de trabajo limpia: Evita el polvo y la suciedad.
- Cubrir la impresora: Usa la tapa de la impresora cuando no esté en uso para proteger la resina de la luz ambiental.
- Limpieza «Tank Clean»: Muchas impresoras tienen una función de «Tank Clean» que cura una capa fina en todo el FEP, permitiendo retirar cualquier residuo curado como una lámina.
4. Deformación o warping: La pieza se tuerce
La pieza se curva o se deforma, especialmente en las esquinas o en la base.
- Síntomas: Bordes levantados, bases no planas.
- Causas:
- Soportes insuficientes: La tensión de la resina al curarse tira de la pieza.
- Orientación incorrecta de la pieza: Si una sección grande y plana está paralela a la plataforma, la fuerza de succión es muy alta.
- Curado excesivo: Un curado post-impresión demasiado largo o intenso puede causar deformaciones.
- Soluciones:
- Añadir más soportes y engrosarlos: Especialmente en las zonas críticas.
- Orientar la pieza en ángulo: Inclina la pieza unos 15-45 grados para reducir la superficie de cada capa y la fuerza de succión.
- Ahuecar modelos grandes: Reduce la cantidad de resina y la tensión interna. Asegúrate de añadir orificios de drenaje.
- Controlar el curado post-impresión: No expongas la pieza a luz UV durante demasiado tiempo.
Preguntas Frecuentes sobre Impresoras 3D de Resina
Aquí respondemos a algunas de las dudas más comunes que surgen al trabajar con impresoras 3D de resina, basándonos en nuestra experiencia en DunaTech.
¿Qué tipo de resina debo usar para piezas funcionales o que requieran resistencia?
Para piezas funcionales o que necesiten cierta resistencia mecánica, las resinas estándar no suelen ser suficientes. En nuestras pruebas, las resinas resistentes al impacto, las resinas ABS-like o las resinas de ingeniería han funcionado mucho mejor. Estas resinas ofrecen una mayor tenacidad y durabilidad, siendo ideales para carcasas, engranajes o piezas que sufrirán cierto estrés. Siempre verifica las propiedades mecánicas en la ficha técnica del fabricante.
¿Cómo limpio la impresora después de usarla y qué precauciones debo tomar?
La limpieza es crucial. Después de cada impresión, retira la plataforma y límpiala con alcohol isopropílico. Si vas a dejar resina en el tanque, asegúrate de que no haya residuos curados en el FEP. Si no vas a imprimir en varios días, filtra la resina y guárdala en su botella. Siempre utiliza guantes de nitrilo y gafas de seguridad al manipular resina líquida o alcohol isopropílico. Evita derrames sobre los componentes electrónicos de la impresora y asegúrate de trabajar en un área bien ventilada para evitar la inhalación de vapores.
¿Puedo usar resina de otras marcas en mi impresora 3D de resina?
Sí, generalmente puedes usar resinas de diferentes marcas en tu impresora, pero es fundamental verificar la compatibilidad. Cada resina tiene sus propios requisitos de longitud de onda UV (normalmente 405nm para la mayoría de las impresoras de consumo) y, lo que es más importante, sus propios tiempos de exposición. Una resina de una marca puede necesitar 2 segundos por capa, mientras que otra puede requerir 3.5 segundos. Siempre consulta la hoja de datos (datasheet) del fabricante de la resina para los parámetros recomendados y realiza pruebas de exposición para optimizar los resultados con tu impresora específica.
¿Cuánto tiempo tarda en imprimir una pieza en una impresora 3D de resina?
El tiempo de impresión en una impresora 3D de resina depende de varios factores: la altura de la pieza, la altura de capa seleccionada (cuanto más fina, más capas y más tiempo), el tiempo de exposición por capa, y la velocidad de retracción de la plataforma. A diferencia de las FDM, el tiempo de impresión no aumenta significativamente con el número de piezas en la plataforma, ya que cada capa se cura simultáneamente. Una miniatura de 5 cm de alto con una altura de capa de 0.05mm podría tardar entre 2 y 4 horas, mientras que una pieza más grande podría llevar 8-12 horas o más. El slicer te dará una estimación precisa.
¿Es la impresión 3D de resina adecuada para principiantes?
Sí, la impresión 3D de resina es accesible para principiantes, especialmente con los modelos LCD actuales que son muy fáciles de usar. Sin embargo, requiere un poco más de atención al detalle y precauciones de seguridad que la impresión FDM. Los principiantes deben estar dispuestos a aprender sobre la nivelación, los parámetros de resina y el post-procesado. Si sigues las guías y eres metódico, los resultados de alta calidad son muy gratificantes y relativamente fáciles de conseguir.
Conclusión
Las impresoras 3D de resina son herramientas extraordinarias que abren un mundo de posibilidades para la creación de modelos con un detalle y una precisión asombrosos. Desde DunaTech, después de innumerables horas de pruebas y experimentación, podemos asegurar que el éxito con esta tecnología reside en una combinación de conocimiento técnico, atención meticulosa a los detalles en la configuración y un riguroso post-procesado. No te desanimes por los desafíos iniciales; con paciencia y siguiendo las pautas de seguridad y mantenimiento, pronto estarás produciendo piezas de calidad profesional. ¡Anímate a explorar el fascinante mundo de la impresión 3D de resina y no dudes en compartir tus experiencias con la comunidad DunaTech!
— El equipo de DunaTech