
Introducción
Después de probar varias impresoras 3D SLA y resinas transparentes en el taller de DunaTech, me di cuenta de que este tipo de impresión tiene un potencial increíble para proyectos donde la estética y la precisión son clave. Pero ojo, hay técnicas específicas que debes dominar para obtener resultados óptimos, especialmente con resinas transparentes. Aquí te explico todo lo que necesitas saber para elegir la impresora 3D SLA y la resina transparente adecuadas, y cómo utilizarlas para conseguir piezas de alta calidad.
Cómo funciona una impresora 3D SLA
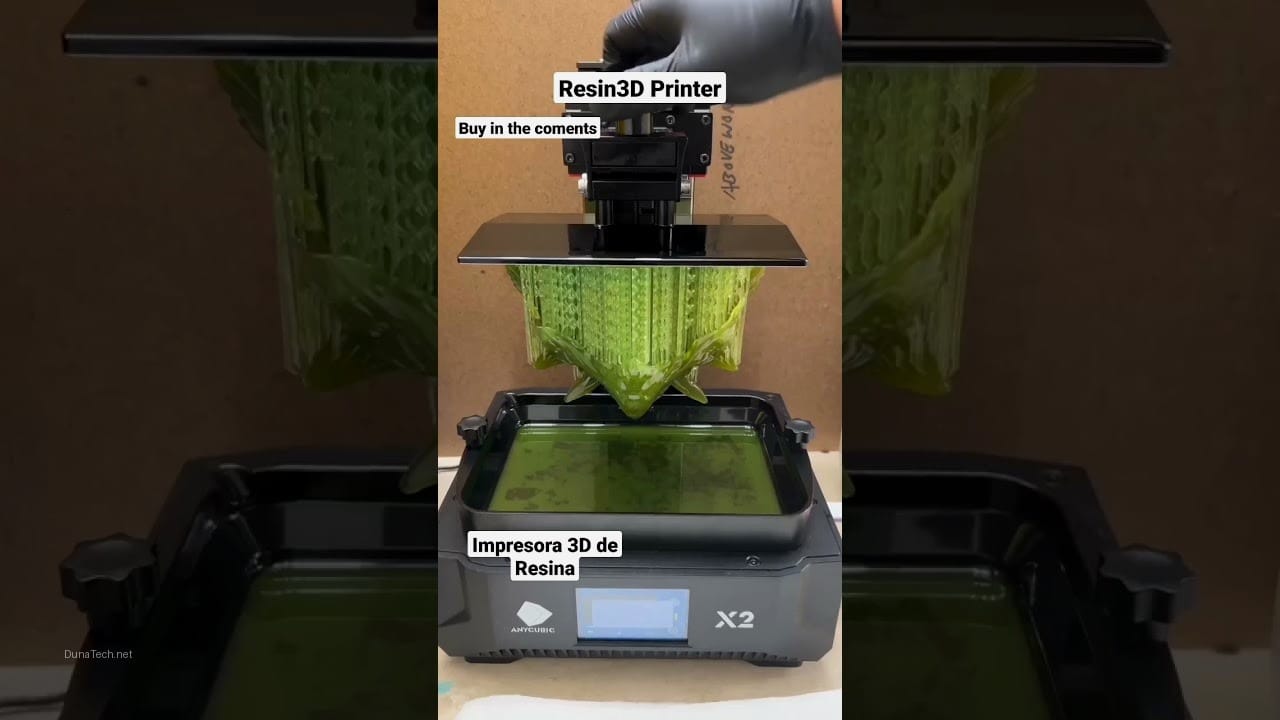
Las impresoras SLA (Estereolitografía) son máquinas de fabricación aditiva que construyen objetos tridimensionales solidificando capas de resina líquida fotosensible mediante una fuente de luz UV. Este método ofrece una precisión y un nivel de detalle significativamente superiores a los de las impresoras FDM, lo que las hace ideales para prototipos funcionales, joyería, modelos dentales o miniaturas. En mis pruebas con modelos como la Anycubic Photon Mono X2, noté que el tiempo de exposición del láser y la calidad de la resina son factores clave para lograr una buena transparencia y un acabado superficial liso.
Componentes principales de una impresora 3D SLA:
- Tanque de resina (Vat): Es el recipiente donde se vierte la resina líquida. En su base, suele tener una película FEP o NFEP que permite el paso de la luz UV y evita que la resina curada se adhiera permanentemente al fondo.
- Plataforma de construcción (Build Plate): Sumergida en la resina, es donde la pieza se va formando capa a capa. Se mueve verticalmente, subiendo ligeramente después de cada capa curada.
- Fuente de luz UV: Puede ser un láser (en las SLA puras) o, más comúnmente en las impresoras de escritorio actuales, una pantalla LCD monocromática que enmascara la luz de un array de LEDs UV. Esta luz es la encargada de polimerizar la resina.
- Sistema de movimiento Z: Un motor paso a paso de alta precisión que controla el movimiento vertical de la plataforma de construcción, asegurando que cada capa se imprima a la altura correcta.
El proceso comienza con la plataforma de construcción descendiendo hasta casi tocar el fondo del tanque. La luz UV proyecta la forma de la primera capa, solidificando la resina en esa área. Luego, la plataforma se eleva ligeramente, permitiendo que la resina fresca fluya por debajo, y el proceso se repite hasta que la pieza está completa. La elección de una impresora con una pantalla LCD de alta resolución (por ejemplo, 4K o 8K) y un buen sistema de enfriamiento para la fuente de luz es crucial para la lonificación y la calidad de impresión.
Ventajas de usar resina transparente
La resina transparente en impresión 3D SLA abre un abanico de posibilidades creativas y funcionales que otras resinas o tecnologías no pueden ofrecer. En el taller, probamos la resina transparente Elegoo y la Siraya Tech, y ambas mostraron resultados impresionantes, cada una con sus matices. Aquí algunas ventajas clave que notamos al trabajar con este material:
- Estética impecable y versátil: Es ideal para proyectos donde la apariencia final es primordial, como joyería (simulando cristal o gemas), lentes, maquetas arquitectónicas con efectos de vidrio, prototipos de envases, o incluso figuras artísticas que requieren un aspecto etéreo. La capacidad de ver el interior de la pieza puede ser un efecto visual muy potente.
- Precisión y detalle excepcionales: Al igual que otras resinas SLA, las transparentes permiten capturar detalles finísimos y producir superficies extremadamente suaves, algo que es prácticamente imposible de lograr con filamentos FDM. Esto es crucial para componentes ópticos o piezas con tolerancias ajustadas.
- Propiedades ópticas y funcionales: Más allá de la estética, la resina transparente puede utilizarse para crear componentes que requieren paso de luz, como guías de luz, carcasas para LEDs, o incluso prototipos de lentes. Algunas resinas de ingeniería transparente ofrecen también buenas propiedades mecánicas.
- Resistencia UV (variable): Algunas marcas de resina transparente incluyen aditivos que mejoran su resistencia al amarilleo con el tiempo debido a la exposición UV. Esto es vital para piezas que estarán expuestas a la luz solar o a fuentes de luz artificial intensa. Sin embargo, es importante investigar y elegir resinas de calidad, ya que esta propiedad varía mucho entre fabricantes.
- Facilidad de post-procesado para acabados específicos: Aunque la resina ya es transparente, el post-procesado adecuado (lijado, pulido y recubrimiento) puede llevar la transparencia a niveles cercanos al cristal. Esto permite un control total sobre el acabado final.
En mi experiencia, la elección de una buena resina transparente es tan importante como la impresora misma. No todas las resinas transparentes son iguales; algunas son más fáciles de pulir, otras tienen mejor resistencia al amarilleo o propiedades mecánicas superiores. Es un equilibrio que hay que encontrar según el proyecto.
Cómo elegir la resina transparente adecuada
Elegir la resina transparente correcta es fundamental para el éxito de tus impresiones SLA, ya que no todas las resinas ofrecen el mismo nivel de transparencia, resistencia o facilidad de uso. Aquí te doy algunos criterios clave a considerar:
1. Nivel de transparencia y amarilleo
El primer factor es la claridad. Algunas resinas son más «cristalinas» que otras. Busca resinas que especifiquen alta transparencia y, crucialmente, que tengan buena resistencia al amarilleo con el tiempo. Marcas como Siraya Tech Blu Clear o Elegoo Water Washable Clear suelen ser buenas opciones iniciales. Lee opiniones de otros usuarios sobre la durabilidad de la transparencia, especialmente si la pieza estará expuesta a la luz solar.
2. Compatibilidad con tu impresora 3D SLA
Aunque la mayoría de las resinas son compatibles con impresoras SLA de pantalla LCD, siempre es recomendable verificar la ficha técnica del fabricante de la resina. Algunos fabricantes de impresoras también ofrecen sus propias resinas optimizadas. Asegúrate de que la longitud de onda de curado de la resina (normalmente 405nm) coincida con la de tu impresora.
3. Propiedades mecánicas
¿Necesitas que la pieza sea rígida, flexible, resistente al impacto o a la temperatura? Las resinas transparentes pueden variar mucho en sus propiedades mecánicas. Por ejemplo, si vas a imprimir lentes o piezas funcionales, busca resinas con mayor dureza y resistencia. Para modelos estéticos, esto puede ser menos crítico.
4. Facilidad de post-procesado
Algunas resinas son más fáciles de lijar y pulir que otras. Las resinas «water washable» (lavables con agua) pueden simplificar la limpieza, aunque a veces sacrifican un poco de resistencia mecánica o transparencia final en comparación con las que requieren IPA.
5. Seguridad y olor
Todas las resinas SLA son productos químicos que requieren precauciones. Sin embargo, algunas tienen un olor más fuerte que otras. Si vas a imprimir en un espacio poco ventilado, considera resinas de bajo olor. Siempre usa guantes y gafas de seguridad.
6. Precio y disponibilidad
El precio puede variar significativamente. Para empezar, una resina transparente estándar de Elegoo o Anycubic es una excelente opción por su relación calidad-precio. Si necesitas propiedades muy específicas, tendrás que invertir en resinas de marcas premium. En España, puedes encontrar estas resinas en tiendas especializadas como DunaTech, Amazon, o distribuidores de AliExpress con envío rápido.
En mi experiencia, es buena idea empezar con una resina transparente de una marca conocida y, una vez que domines el proceso, experimentar con otras para encontrar la que mejor se adapte a tus necesidades y presupuesto. No tengas miedo de probar diferentes marcas y configuraciones.
Pasos para usar resina transparente
El uso de resina transparente en una impresora 3D SLA requiere una metodología precisa, desde la preparación hasta el post-procesado, para asegurar la máxima claridad y calidad. Aquí te detallo los pasos esenciales:
1. Configuración inicial de la impresora
- Nivelar la plataforma de construcción: Este paso es absolutamente crítico. Un mal nivelado es la causa número uno de fallos en la primera capa. Sigue las instrucciones de tu impresora al pie de la letra. Yo suelo usar una hoja de papel entre la plataforma y la pantalla para asegurar la distancia correcta.
- Ajustar los parámetros de impresión: Cada resina transparente tiene sus propios requisitos de exposición. Consulta la hoja de datos del fabricante de la resina para los tiempos de exposición recomendados. En mis pruebas con resinas transparentes estándar, una exposición inicial de 60-80 segundos para las capas base y 2.0-2.5 segundos por capa para las capas normales suele funcionar bien en impresoras como la Anycubic Photon Mono X2. Es posible que necesites hacer pequeñas pruebas de calibración para afinar estos valores.
- Temperatura ambiente: Asegúrate de que la temperatura de tu espacio de impresión sea estable y esté dentro del rango recomendado por el fabricante de la resina (normalmente entre 20-30°C). Las resinas transparentes son especialmente sensibles a los cambios de temperatura, lo que puede afectar la viscosidad y, por ende, la calidad de impresión.
2. Preparación de la resina
- Agitar bien la resina: Antes de cada uso, agita la botella de resina durante al menos 1-2 minutos. Los componentes de las resinas, especialmente las transparentes, pueden separarse con el tiempo, afectando la consistencia y el curado.
- Filtrar la resina (si es reutilizada): Si estás reutilizando resina del tanque, fíltrala con un filtro de malla fina para eliminar cualquier trozo de resina curada o impurezas que puedan haber caído. Esto previene fallos de impresión y daños a la pantalla FEP.
- Verificar la fecha de caducidad: Las resinas tienen una vida útil. Usar resina caducada puede llevar a impresiones fallidas o de baja calidad.
3. Post-procesado para la transparencia
- Limpieza: Una vez terminada la impresión, retira la pieza de la plataforma y lávala inmediatamente. Utiliza alcohol isopropílico (IPA) al 99% para eliminar cualquier residuo de resina líquida de la superficie. Un baño ultrasónico con IPA puede ser muy efectivo. Asegúrate de que la pieza esté completamente limpia y seca antes del siguiente paso.
- Curado UV: Este paso es crucial para endurecer la pieza y mejorar su resistencia. En el taller, usamos una estación de curado Anycubic Wash & Cure para un curado uniforme y controlado. Un curado insuficiente puede dejar la pieza pegajosa y propensa al amarilleo, mientras que un curado excesivo puede hacerla quebradiza. El tiempo de curado varía según la resina y el tamaño de la pieza, pero generalmente oscila entre 2 y 10 minutos por lado.
Siguiendo estos pasos con atención, aumentarás drásticamente tus posibilidades de obtener impresiones transparentes de alta calidad.
Optimización de la transparencia y el acabado
Lograr una transparencia similar al cristal en tus impresiones 3D SLA con resina transparente va más allá de la impresión misma; el post-procesado es donde realmente se marca la diferencia. Aquí te explico cómo llevar tus piezas al siguiente nivel:
1. Lijado progresivo
Para eliminar las líneas de capa y las imperfecciones superficiales, el lijado es indispensable. Empieza con un papel de lija de grano relativamente grueso (por ejemplo, 400 u 800) y avanza progresivamente a granos más finos (1000, 1500, 2000, 3000 e incluso 5000). Es fundamental lijar en húmedo para evitar el sobrecalentamiento y la acumulación de polvo. Asegúrate de que cada grano elimine por completo las marcas del grano anterior antes de pasar al siguiente. Este es un proceso laborioso pero crucial.
2. Pulido
Una vez que la pieza esté lijada con el grano más fino y tenga un aspecto mate uniforme, es el momento de pulirla. Utiliza un paño de microfibra suave y un compuesto de pulido diseñado específicamente para plásticos o acrílicos. Aplica el compuesto en pequeñas secciones y pule con movimientos circulares hasta que la superficie empiece a brillar. Puedes usar una dremel con un cabezal de pulido de fieltro a baja velocidad para acelerar el proceso, pero ten cuidado de no generar demasiado calor.
3. Recubrimiento transparente (Clear Coat)
Este es el «truco» final para una transparencia excepcional. Después de lijar y pulir, la superficie de la resina, aunque lisa, puede tener micro-imperfecciones que dispersan la luz. Aplicar una capa fina y uniforme de un barniz transparente de alto brillo o una resina UV transparente líquida puede rellenar estas micro-imperfecciones, haciendo que la luz pase a través de la pieza de manera más directa y mejorando drásticamente la transparencia. Yo he tenido excelentes resultados con barnices acrílicos en spray de alta calidad o con una fina capa de resina UV que luego se cura con luz UV. Asegúrate de que la pieza esté impecablemente limpia antes de aplicar el recubrimiento para evitar atrapar polvo o huellas dactilares.
Ojo con esto: la calidad del recubrimiento es clave. Un barniz de baja calidad puede amarillear o crear burbujas, arruinando todo el trabajo previo. Practica en piezas de prueba antes de aplicarlo a tu modelo final.
Problemas comunes y cómo solucionarlos
Trabajar con resina transparente puede ser un desafío, pero la mayoría de los problemas tienen soluciones conocidas. Aquí te detallo los más frecuentes y cómo abordarlos:
1. Resina no transparente o «nublada»
Síntomas: La pieza final no es clara, tiene un aspecto opaco, blanquecino o lechoso.
Causas:
- Exposición excesiva: Demasiado tiempo de exposición por capa puede sobrecurar la resina, lo que la vuelve opaca.
- Limpieza insuficiente: Residuos de resina líquida sin limpiar en la superficie antes del curado final.
- Curado UV inadecuado: Curado insuficiente o excesivo.
- Impurezas en la resina: Partículas de resina curada o polvo en el tanque.
- Falta de post-procesado: No se ha lijado ni pulido la pieza.
Soluciones:
- Ajusta los parámetros de exposición: Reduce el tiempo de exposición por capa en incrementos de 0.1-0.2 segundos hasta encontrar el punto óptimo. Realiza pruebas de calibración de exposición.
- Limpieza exhaustiva: Asegúrate de que la pieza esté completamente limpia de resina líquida con IPA al 99% antes de curar. Usa un cepillo suave para las grietas.
- Curado correcto: Sigue los tiempos de curado recomendados por el fabricante. No cures en exceso.
- Filtra la resina: Siempre filtra la resina del tanque antes de cada impresión, especialmente si ha estado expuesta al aire.
- Lijado y pulido: Este es el paso más importante para la transparencia. Sigue la guía de lijado progresivo y pulido mencionada anteriormente.
2. Amarilleo de la pieza
Síntomas: La pieza transparente adquiere un tono amarillento con el tiempo o inmediatamente después del curado.
Causas:
- Resina de baja calidad: Algunas resinas transparentes tienen menor resistencia a los rayos UV.
- Curado UV excesivo: Un curado prolongado bajo luz UV intensa puede provocar amarilleo.
- Exposición a la luz solar: Las piezas sin protección se amarillean rápidamente con la luz solar directa.
Soluciones:
- Elige resinas de alta calidad: Invierte en marcas conocidas por su resistencia al amarilleo, como Siraya Tech Blu Clear o algunas resinas de ingeniería.
- Optimiza el tiempo de curado: Cúrate solo el tiempo necesario para que la pieza esté dura al tacto.
- Protección UV: Aplica un barniz transparente con protección UV como capa final. Almacena las piezas lejos de la luz solar directa.
3. Fallos en la primera capa (no se adhiere)
Síntomas: La pieza se desprende de la plataforma de construcción al inicio de la impresión, o solo se imprimen las primeras capas.
Causas:
- Plataforma mal nivelada: La causa más común.
- Tiempo de exposición de las capas base insuficiente: No hay suficiente curado para adherirse firmemente.
- Temperatura ambiente baja: La resina está demasiado viscosa.
- Superficie de la plataforma sucia: Residuos de resina o grasa.
- FEP desgastado: La película FEP del tanque está dañada o demasiado usada.
Soluciones:
- Nivelado perfecto: Vuelve a nivelar la plataforma con precisión.
- Aumenta el tiempo de exposición de las capas base: Incrementa el tiempo de exposición de las primeras 5-10 capas en 10-20 segundos.
- Asegura la temperatura: Mantén la temperatura ambiente por encima de 20°C.
- Limpia la plataforma: Límpiala con IPA antes de cada impresión.
- Reemplaza el FEP: Si el FEP está rayado o nublado, cámbialo.
4. Burbujas en la impresión
Síntomas: Pequeñas burbujas de aire atrapadas dentro de la pieza.
Causas:
- Agitar la resina justo antes de verterla: Esto introduce aire.
- Resina demasiado viscosa: Si la temperatura es baja.
Soluciones:
- Deja reposar la resina: Agita la botella, vierte la resina en el tanque y déjala reposar unos 10-15 minutos antes de imprimir para que las burbujas asciendan y se disipen.
- Aumenta la temperatura ambiente: Esto reducirá la viscosidad de la resina.
Con paciencia y atención a estos detalles, podrás superar la mayoría de los obstáculos y obtener resultados impresionantes con la resina transparente.
Preguntas Frecuentes (FAQ)
¿Qué resina transparente es mejor para principiantes?
Para empezar, recomiendo la resina Elegoo Standard Clear o Anycubic Standard Clear. Son fáciles de usar, tienen buena calidad para el precio y sus perfiles de impresión son ampliamente conocidos, lo que facilita encontrar configuraciones.
¿Puedo usar cualquier impresora SLA con resina transparente?
Sí, la mayoría de las impresoras 3D SLA de pantalla LCD (como las de Anycubic, Elegoo, Phrozen) son compatibles con resinas transparentes de 405nm. Lo crucial es ajustar correctamente los parámetros de exposición en tu software de laminado (slicer) para esa resina específica.
¿Cómo evitar el amarilleo en piezas transparentes?
Para minimizar el amarilleo, usa resinas de alta calidad con resistencia UV, evita el sobrecurado y, si la pieza va a estar expuesta a la luz solar, aplica un barniz acrílico transparente con protección UV como capa final.
¿Es la resina transparente más difícil de imprimir que otras resinas?
No necesariamente más difícil, pero sí más exigente en el post-procesado. Para lograr una verdadera transparencia, el lijado y pulido son pasos obligatorios que requieren tiempo y paciencia, a diferencia de otras resinas que pueden quedar bien solo con limpieza y curado.
¿Necesito un equipo especial para el post-procesado de resina transparente?
Para resultados óptimos, sí. Necesitarás alcohol isopropílico (IPA) al 99%, una estación de lavado y curado (o una fuente de luz UV), papel de lija de grano fino (hasta 5000), un compuesto de pulido para plásticos y, opcionalmente, un barniz transparente de alto brillo.
Conclusión
La impresión 3D con resinas transparentes SLA ofrece resultados espectaculares, permitiéndote crear piezas con una claridad y un nivel de detalle asombrosos. Sin embargo, como hemos visto, requiere una atención meticulosa a los detalles, no solo en la configuración de la impresora y los parámetros de exposición, sino, y quizás lo más importante, en el post-procesado. Si sigues estos pasos, desde la elección de la resina adecuada hasta el lijado, pulido y recubrimiento final, tus proyectos tendrán un acabado profesional que realmente destacará. ¡Anímate a experimentar y a llevar tus impresiones al siguiente nivel de transparencia!
— El equipo de DunaTech