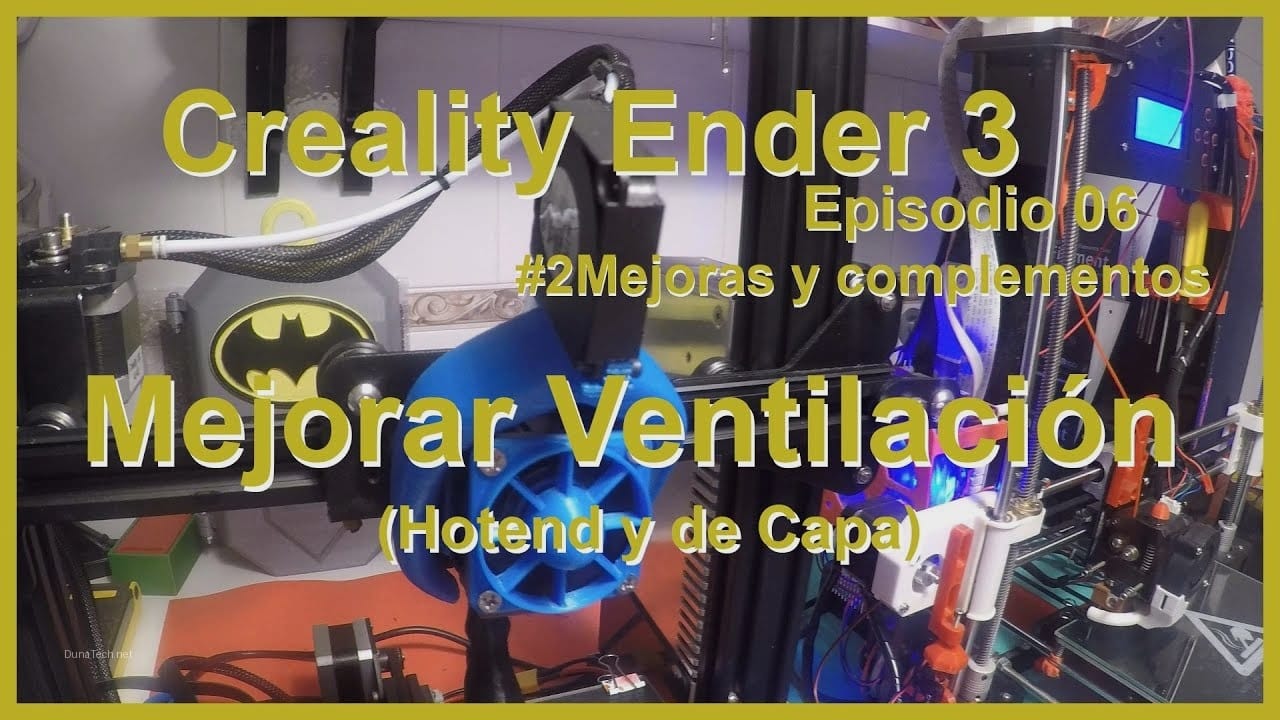

Introducción
En DunaTech sabemos que la calidad de tus impresiones 3D depende de muchos factores, y uno de los más subestimados es la correcta gestión térmica del hotend. Un buen soporte de ventilador para el hotend no solo mejora la refrigeración de la pieza, sino que también previene problemas como el «heat creep» o la obstrucción del extrusor. Hace unas semanas, en el taller DunaTech, nos propusimos ir más allá de los diseños genéricos que encontramos en Thingiverse y Printables. Queríamos un soporte optimizado, fácil de montar y que realmente marcara la diferencia en impresoras FDM con hotends estándar tipo V6 o MK8.
El resultado fue un diseño propio, ajustado a nuestras necesidades y que hoy queremos compartir contigo. En esta guía detallada, te explicaremos cómo fabricar tu propio soporte de ventilador para el hotend, desde la elección de materiales hasta la solución de problemas comunes, para que puedas replicarlo en casa y llevar tus impresiones al siguiente nivel.
¿Por qué es crucial un buen soporte de ventilador para hotend?
Un soporte de ventilador para hotend bien diseñado es fundamental para la calidad de la impresión 3D porque asegura una refrigeración eficiente y controlada del filamento extruido, evitando deformaciones y mejorando la adhesión de las capas. La función principal de este componente es dirigir el flujo de aire de manera precisa hacia la zona de extrusión, justo después de que el filamento sale de la boquilla, para solidificarlo rápidamente. Esto es especialmente crítico en impresiones con voladizos, puentes o detalles finos, donde una refrigeración inadecuada puede llevar a un «curling» (rizado) del material o a una pérdida de definición.
Además, un buen diseño de soporte previene el temido «heat creep» o arrastre de calor, que ocurre cuando el calor del hotend sube por el tubo disipador y ablanda el filamento antes de tiempo, provocando atascos. Al mantener la temperatura del hotend en su punto óptimo, el soporte del ventilador contribuye a una extrusión más consistente y fiable. En mi experiencia, invertir tiempo en optimizar este componente es una de las mejoras más rentables que puedes hacer en tu impresora 3D, ya que impacta directamente en la fiabilidad y el acabado de cada pieza. No subestimes su importancia; es un pequeño detalle con un gran impacto.
Materiales y herramientas esenciales
Para fabricar tu propio soporte de ventilador para el hotend, necesitarás una serie de materiales y herramientas específicas que te garantizarán un resultado óptimo y duradero. La elección correcta de estos elementos es tan importante como el diseño en sí mismo. Aquí te detallo lo que necesitarás:
- Impresora 3D FDM: Preferiblemente con un extrusor de precisión. Una impresora bien calibrada es clave para obtener piezas con las tolerancias adecuadas.
- Filamento PETG o ABS: Estos materiales son superiores al PLA para esta aplicación debido a su mayor resistencia al calor. El PLA tiende a deformarse cerca del hotend debido a las altas temperaturas. Si optas por ABS, asegúrate de imprimir en un recinto cerrado para evitar el «warping».
- Ventilador de 40 mm o 50 mm: El tamaño dependerá del espacio disponible en tu hotend y del flujo de aire que necesites. Los ventiladores de 40 mm son los más comunes, pero si puedes integrar uno de 50 mm, la mejora en la refrigeración será notable. Asegúrate de que sea un ventilador de rodamiento de bolas para mayor durabilidad y menor ruido.
- Tornillos M3 y tuercas: Son el estándar en impresión 3D. Necesitarás varios para fijar el ventilador al soporte y el soporte al hotend.
- Pinza para cortar filamento: Útil para retirar soportes y limpiar la pieza impresa.
- Software de diseño CAD (Fusion 360, TinkerCAD, FreeCAD, etc.): Imprescindible para diseñar o modificar el soporte. Fusion 360 es una excelente opción por su potencia y su versión gratuita para aficionados.
- Software slicer (Cura, PrusaSlicer, o similar): Para preparar el modelo 3D para la impresión.
- Herramientas básicas: Destornilladores pequeños, llaves Allen, y posiblemente una lija fina para acabados.
Ojo con esto: La calidad de tu impresión es fundamental. Si tu impresora no está correctamente nivelada, si el filamento no está seco, o si la calibración del extrusor es deficiente, el soporte puede salir deformado o frágil. Si necesitas secar tu filamento, te recomiendo encarecidamente leer nuestro artículo Cómo secar filamento de PLA para impresora 3D. Un filamento seco es sinónimo de impresiones más fuertes y precisas.
En mi experiencia, comprar un buen pack de tornillos M3 variados en AliExpress por unos pocos euros te ahorrará muchos quebraderos de cabeza. La entrega a Madrid suele ser de 10-15 días, lo cual es razonable para este tipo de componentes. Asegúrate de que los tornillos sean de acero inoxidable para evitar la corrosión.
Guía paso a paso para crear tu soporte de ventilador
Crear tu propio soporte de ventilador para el hotend es un proyecto gratificante que te dará un control total sobre la refrigeración de tus impresiones. Sigue estos pasos para fabricar tu propio diseño optimizado:
Paso 1: Diseña el soporte en CAD
El diseño es el corazón de este proyecto. Después de probar varios diseños en Fusion 360, he notado que los soportes que incorporan una curva interna o un conducto para redirigir el flujo de aire directamente hacia la boquilla tienen un rendimiento superior. Esto se debe a que concentran el aire donde más se necesita, en lugar de dispersarlo. Al diseñar, asegúrate de que:
- El soporte sea compacto y no interfiera: Debe encajar perfectamente sin chocar con el extrusor, los cables, el eje X o cualquier otro componente móvil de tu impresora. Mide con precisión el espacio disponible.
- Haya espacio suficiente para los cables del ventilador: Planifica rutas para los cables que eviten que se enganchen o se dañen con el movimiento.
- Incluya agujeros para tornillos M3: Diseña los orificios con las tolerancias adecuadas para que los tornillos M3 encajen sin forzar, pero lo suficientemente ajustados para que no haya holgura. Considera insertar tuercas M3 en el diseño para una fijación más robusta.
- Optimiza el flujo de aire: Un conducto que dirija el aire en un ángulo de unos 30-45 grados hacia la punta de la boquilla suele ser lo más efectivo. Evita ángulos rectos que puedan crear turbulencias.
Si no te sientes cómodo diseñando desde cero, puedes empezar con un modelo existente de Thingiverse o Printables y modificarlo. Busca diseños paramétricos que te permitan ajustar fácilmente las dimensiones.
Paso 2: Configura el slicer para la impresión
Una vez que tengas tu diseño en formato STL, es hora de prepararlo para la impresión en tu slicer (Cura, PrusaSlicer, Simplify3D, etc.). La configuración del slicer es crucial para la resistencia y precisión del soporte:
- Altura de capa: 0.2 mm es un buen equilibrio entre detalle y tiempo de impresión. Para piezas más robustas, puedes probar 0.24 mm.
- Densidad de relleno: Recomiendo un 50% o incluso 60% para mayor rigidez y resistencia mecánica. Un soporte débil podría vibrar o romperse con el tiempo. Utiliza un patrón de relleno como cúbico o giroidal para una buena resistencia en todas las direcciones.
- Perímetros/Capas superiores e inferiores: Aumenta el número de perímetros (3-4) y capas superiores/inferiores (4-5) para mejorar la resistencia de las paredes exteriores y evitar que el relleno sea visible.
- Soportes: Actívalos solo en las zonas necesarias, especialmente en voladizos pronunciados o en el interior de los conductos de aire. Utiliza soportes en árbol si tu slicer los ofrece, ya que son más fáciles de retirar y dejan un mejor acabado.
- Adhesión a la cama: Un «brim» o «falda» puede ayudar a prevenir el warping, especialmente con ABS o PETG.
Paso 3: Imprime las piezas con el material adecuado
La elección del material es clave para la durabilidad del soporte. En nuestras pruebas, el PETG ha demostrado ser un excelente candidato. Aquí tienes algunas pautas:
- PETG: Imprime a 230-250 °C en el nozzle y 70-85 °C en la cama. El PETG ofrece buena resistencia al calor y es menos propenso al warping que el ABS.
- ABS: Si usas ABS, ajusta la temperatura del nozzle a 240-260 °C y la cama a 90-110 °C. Es fundamental tener una cámara cerrada para mantener una temperatura ambiente estable y evitar deformaciones. El ABS es más resistente al calor que el PETG, pero también más difícil de imprimir.
- Velocidad de impresión: Mantén una velocidad moderada (40-60 mm/s) para asegurar una buena adhesión de capas y precisión dimensional.
- Refrigeración de capa: Para PETG, usa una refrigeración de capa del 20-50% después de las primeras capas. Para ABS, es mejor desactivar la refrigeración de capa o usarla al mínimo.
Una vez impresa, retira cuidadosamente los soportes y limpia cualquier imperfección con una cuchilla o lija fina.
Paso 4: Monta el soporte en tu impresora
Con la pieza impresa y limpia, es hora de montarla:
- Atornilla el ventilador al soporte: Utiliza los tornillos M3 para fijar el ventilador de forma segura al soporte. Asegúrate de que el ventilador esté orientado correctamente para que el aire fluya en la dirección deseada (hacia la boquilla).
- Fija el soporte al hotend: Dependiendo del diseño de tu hotend y extrusor, esto puede variar. Algunos soportes se atornillan directamente al bloque del hotend, otros se sujetan a la placa del carro del extrusor. Si tu impresora usa un sistema de sujeción diferente o no tienes puntos de anclaje, adapta el diseño o utiliza soluciones temporales como bridas o cinta Kapton de alta temperatura mientras imprimes una pieza de anclaje personalizada.
- Conecta los cables: Asegúrate de conectar el ventilador a la placa base de tu impresora, respetando la polaridad. Si es un ventilador de capa, conéctalo a la salida de ventilador controlable. Si es un ventilador de hotend (si tu diseño lo incluye), conéctalo a la salida de ventilador siempre encendido.
Una vez montado, haz una prueba de movimiento de los ejes para asegurarte de que no hay colisiones y que el ventilador funciona correctamente.
Solución de problemas comunes al fabricar tu soporte
Incluso con la mejor planificación, pueden surgir problemas al fabricar e instalar tu soporte de ventilador. Aquí te presento los inconvenientes más frecuentes y sus soluciones, basadas en nuestra experiencia en DunaTech:
El soporte no encaja correctamente en el hotend o el extrusor
Este es un problema muy común y casi siempre se debe a errores en las mediciones o tolerancias del diseño.
- Síntoma: El soporte queda holgado, no se alinea con los agujeros de los tornillos, o choca con otros componentes.
- Causa: Medidas inexactas del hotend/extrusor, o tolerancias de impresión insuficientes en el diseño CAD. A veces, la contracción del material (especialmente ABS) puede alterar las dimensiones finales.
- Solución:
- Vuelve a medir: Desmonta el hotend o la parte relevante de tu impresora y mide con un calibre digital (pie de rey) todas las dimensiones críticas: diámetro del hotend, distancia entre agujeros de tornillo, espacio libre.
- Ajusta el diseño CAD: Modifica el modelo 3D en tu software CAD con las nuevas medidas. Añade una tolerancia de 0.1-0.2 mm a los agujeros para tornillos y a las superficies de contacto para asegurar un ajuste holgado pero no excesivo.
- Imprime una pieza de prueba: Antes de imprimir el soporte final, imprime solo la sección de anclaje o una versión reducida para verificar el ajuste.
El ventilador hace ruido excesivo o vibra
Un ventilador ruidoso no solo es molesto, sino que puede indicar un problema de montaje o un ventilador de baja calidad.
- Síntoma: El ventilador emite un zumbido fuerte, un traqueteo o vibraciones perceptibles.
- Causa: Tornillos flojos, ventilador desequilibrado, montaje inadecuado que transmite vibraciones a la estructura de la impresora, o un ventilador de baja calidad con rodamientos defectuosos.
- Solución:
- Revisa los tornillos: Asegúrate de que todos los tornillos que sujetan el ventilador al soporte y el soporte a la impresora estén bien ajustados.
- Añade amortiguadores: Considera utilizar pequeños amortiguadores de silicona (silent blocks) entre el ventilador y el soporte, o entre el soporte y el extrusor. Esto absorberá las vibraciones.
- Revisa el ventilador: Si el ruido persiste, el ventilador podría estar defectuoso. Prueba con otro ventilador. Los ventiladores con rodamientos de bolas suelen ser más duraderos y silenciosos que los de casquillo.
- Rediseña el soporte: Si el soporte es demasiado delgado o tiene poca masa, puede resonar. Aumenta el grosor de las paredes o añade refuerzos en el diseño.
El flujo de aire no es eficiente o no refrigera bien la pieza
La eficacia de la refrigeración es el objetivo principal, y si no se logra, el diseño necesita una revisión.
- Síntoma: La pieza impresa muestra signos de sobrecalentamiento (curling, sagging en voladizos, mala definición), a pesar de que el ventilador funciona.
- Causa: El flujo de aire no está bien dirigido hacia la zona de extrusión, el conducto de aire es restrictivo, o el ventilador no tiene suficiente caudal.
- Solución:
- Modifica el ángulo del conducto: En nuestras pruebas, un ángulo de 30-45° hacia la punta de la boquilla ha demostrado ser el más efectivo. Experimenta con diferentes ángulos en tu diseño CAD.
- Optimiza el conducto: Asegúrate de que el conducto de aire sea lo más suave y directo posible, sin curvas bruscas o estrechamientos que puedan reducir el flujo. Un conducto en forma de «boca de pato» o «turbina» puede mejorar la dirección.
- Verifica la potencia del ventilador: Asegúrate de que el ventilador esté conectado a una salida de la placa base que le proporcione suficiente voltaje (generalmente 12V o 24V). Si es un ventilador de capa, verifica que esté configurado al 100% en el slicer.
- Considera un ventilador más potente: Si tu diseño es óptimo y aún así no hay suficiente flujo, podrías necesitar un ventilador con mayor caudal (CFM).
- Comprueba obstrucciones: Asegúrate de que no haya filamento suelto o residuos obstruyendo el conducto de aire o las aspas del ventilador.
Problemas de «heat creep» o atascos en el hotend
Aunque el soporte del ventilador de capa no es el principal responsable de la refrigeración del disipador del hotend, un mal diseño puede agravar el problema.
- Síntoma: El filamento se atasca en el heatbreak, especialmente después de un tiempo de impresión, o el extrusor salta pasos.
- Causa: El calor del hotend sube demasiado por el heatbreak, ablandando el filamento antes de que llegue a la zona de fusión. Esto puede ser exacerbado si el ventilador de capa dirige aire caliente hacia el disipador del hotend.
- Solución:
- Asegura la refrigeración del disipador: Verifica que el ventilador del disipador del hotend (el que siempre está encendido) funcione correctamente y que su conducto no esté obstruido.
- Rediseña el soporte de capa: Asegúrate de que el soporte de ventilador de capa no redirija aire caliente hacia el disipador del hotend. El flujo debe ir exclusivamente hacia la pieza.
- Verifica el montaje del heatbreak: Asegúrate de que el heatbreak esté bien asentado y que la pasta térmica (si aplica) esté correctamente aplicada entre el heatbreak y el disipador.
Con paciencia y estos consejos, podrás solucionar la mayoría de los problemas y disfrutar de un soporte de ventilador para hotend que realmente mejore la calidad de tus impresiones.
Preguntas frecuentes sobre soportes de ventilador para hotend
A continuación, respondemos algunas de las dudas más comunes que surgen al fabricar o elegir un soporte de ventilador para el hotend de tu impresora 3D.
¿Puedo usar PLA en lugar de PETG o ABS para mi soporte de ventilador?
No lo recomiendo en absoluto. El PLA tiene una temperatura de ablandamiento (Tg) relativamente baja, alrededor de 60-65 °C. El hotend de una impresora 3D puede alcanzar temperaturas mucho mayores, y el calor radiante puede deformar el soporte de PLA con el tiempo, comprometiendo su funcionalidad y la seguridad de tu impresora. Siempre es mejor optar por materiales con mayor resistencia térmica como PETG o ABS.
¿Qué hago si no tengo un ventilador de tamaño estándar (40mm o 50mm)?
Si tienes un ventilador de un tamaño diferente, la mejor opción es modificar el diseño CAD del soporte para que se ajuste a las dimensiones de tu ventilador específico. Es una tarea sencilla si tienes conocimientos básicos de software CAD. Otra alternativa, y a menudo la más práctica, es adquirir un ventilador de tamaño estándar, ya que son económicos y fáciles de encontrar en tiendas online como AliExpress, con envíos a España en unas dos semanas.
¿Cómo puedo saber si mi diseño de soporte de ventilador está funcionando correctamente?
Hay varias formas de evaluar la eficacia de tu soporte. Visualmente, observa si el flujo de aire se concentra en la boquilla y si la pieza impresa no muestra signos de sobrecalentamiento (como deformaciones en voladizos o mala adhesión de capas). Para una medición más precisa, puedes usar un termómetro infrarrojo para medir la temperatura de la pieza justo después de la extrusión, o incluso realizar pruebas de impresión de puentes y voladizos para comparar los resultados con y sin el nuevo soporte.
¿Es mejor un soporte de ventilador con un solo conducto o con doble conducto (tipo «fang»)?
Ambos diseños tienen sus ventajas. Un soporte de un solo conducto es más sencillo de diseñar e imprimir, y puede ser muy efectivo si el conducto está bien optimizado. Los diseños de doble conducto (a menudo llamados «fang» por su forma) suelen ofrecer una refrigeración más uniforme alrededor de la boquilla, lo que puede ser beneficioso para piezas con geometrías complejas o para impresiones a alta velocidad. La elección dependerá de tu hotend, el espacio disponible y el nivel de rendimiento que busques.
¿Necesito un ventilador de alta presión o de alto flujo para el soporte del hotend?
Para la refrigeración de capa (la que enfría la pieza), generalmente se busca un ventilador de alto flujo (CFM) para mover una gran cantidad de aire. Sin embargo, si el conducto de tu soporte es muy restrictivo o largo, un ventilador de alta presión estática puede ser más efectivo para «empujar» el aire a través de él. Para el ventilador del disipador del hotend (el que evita el heat creep), un ventilador de alto flujo es lo más común. Lo ideal es encontrar un equilibrio que se adapte a tu diseño de conducto.
Conclusión
Fabricar un soporte de ventilador para tu hotend es un proyecto sencillo pero esencial para mejorar drásticamente la calidad de tus impresiones 3D. Como hemos visto en DunaTech, ir más allá de los diseños preestablecidos y personalizar tu propio soporte te permite optimizar la refrigeración de la pieza, prevenir problemas como el «heat creep» y obtener acabados mucho más limpios y precisos. Siguiendo los pasos detallados en esta guía, desde el diseño CAD hasta la solución de problemas, podrás crear un componente fiable y perfectamente adaptado a tu impresora.
Recuerda siempre la importancia de elegir los materiales adecuados, configurar correctamente tu slicer y prestar atención a los pequeños detalles durante el montaje. La inversión de tiempo en este proyecto se traducirá en impresiones de mayor calidad y una experiencia de usuario más satisfactoria. ¡Anímate a ponerlo en práctica y lleva tus habilidades de impresión 3D al siguiente nivel!
— El equipo de DunaTech