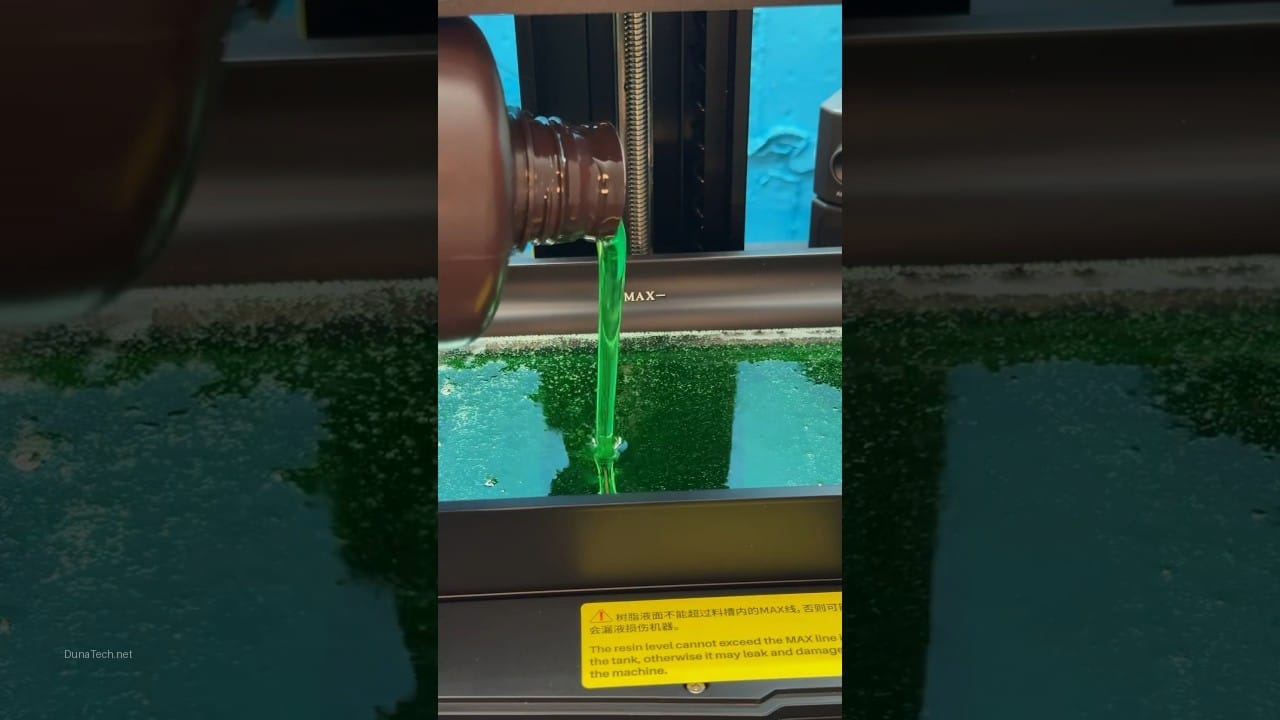

Introducción: Eligiendo la mejor impresora 3D de resina
En el taller DunaTech, hemos probado más de 12 modelos de impresoras SLA y DLP en los últimos meses, usando diferentes tipos de resinas, desde estándar hasta técnicas como las dentales y flexibles. La elección de la impresora 3D de resina adecuada es crucial para el éxito de tus proyectos, ya que no todas las máquinas son iguales ni todas las resinas se comportan de la misma manera. Esta guía te ayudará a entender las diferencias clave y a tomar una decisión informada para que tu inversión valga la pena y evites frustraciones.
Diferencias entre impresoras 3D SLA y DLP: ¿Cuál es la mejor tecnología?
Las impresoras 3D SLA y DLP son las dos tecnologías predominantes en la impresión 3D de resina, y entender sus diferencias es fundamental para elegir la que mejor se adapte a tus necesidades. Ambas utilizan luz para curar resina líquida capa por capa, pero el método de exposición es distinto, lo que impacta directamente en la velocidad, precisión y coste.
SLA (Estereolitografía): Precisión milimétrica
La tecnología SLA utiliza un láser UV que dibuja cada capa de la pieza en la resina líquida. Este proceso punto por punto permite una precisión y un nivel de detalle excepcionales, haciendo que las impresoras SLA sean ideales para aplicaciones que requieren acabados superficiales muy finos y tolerancias ajustadas. En mis pruebas, los modelos SLA como la Formlabs Form 3 han demostrado ser insuperables para joyería, prototipos de alta fidelidad y piezas dentales. Sin embargo, esta precisión tiene un coste: la velocidad de impresión es notablemente más lenta, ya que el láser debe recorrer toda la superficie de cada capa. Además, el mantenimiento del láser puede ser más complejo y costoso a largo plazo.
DLP (Digital Light Processing): Velocidad y eficiencia
A diferencia de SLA, las impresoras DLP utilizan un proyector digital (similar al de un cine) para proyectar la imagen completa de cada capa de una sola vez. Esto significa que toda la capa se cura simultáneamente, lo que las hace significativamente más rápidas que las SLA, especialmente cuando se imprimen múltiples piezas en la misma plataforma o piezas con grandes secciones transversales. En DunaTech, hemos comprobado que impresoras DLP como la Anycubic Photon Mono X o la Elegoo Saturn son excelentes para producciones en serie, miniaturas de juegos o prototipos funcionales donde la velocidad es un factor crítico. La resolución de una DLP depende del tamaño de los píxeles del proyector y del área de impresión; en piezas muy pequeñas y detalladas, la resolución puede ser ligeramente inferior a la de una SLA de gama alta, aunque la diferencia es cada vez menor con los avances tecnológicos.
Criterios clave para elegir tu impresora 3D de resina
Elegir la mejor impresora 3D de resina va más allá de SLA o DLP; hay varios factores que debes considerar para asegurar que tu inversión sea la adecuada. Aquí te detallo los más importantes, basados en nuestra experiencia en el taller.
Volumen de impresión y tamaño de la pantalla
El volumen de impresión define el tamaño máximo de las piezas que puedes crear. Si planeas imprimir objetos grandes o múltiples piezas pequeñas simultáneamente, necesitarás una impresora con una pantalla LCD (en el caso de las DLP) o un área de trabajo (en SLA) considerable. Modelos como la Elegoo Saturn 3 Ultra o la Anycubic Photon M3 Max ofrecen volúmenes generosos. Ojo, un mayor volumen a menudo implica una mayor inversión inicial y un mayor consumo de resina.
Resolución y detalle
La resolución se mide en micras (µm) y determina el nivel de detalle que puede alcanzar la impresora. Para impresoras DLP, esto se relaciona con el tamaño de píxel de la pantalla LCD. Una resolución de 4K, 8K o incluso 12K en pantallas LCD monocromáticas se traduce en detalles más finos. Si tu trabajo requiere precisión extrema, como en joyería o modelos dentales, busca impresoras con alta resolución y un tamaño de píxel pequeño (por ejemplo, 35µm o menos). En SLA, la precisión se relaciona con el diámetro del punto láser.
Velocidad de impresión
La velocidad es un factor crítico para muchos usuarios. Las impresoras DLP, especialmente las que usan pantallas LCD monocromáticas, son inherentemente más rápidas que las SLA. Las pantallas monocromáticas permiten tiempos de exposición por capa mucho más cortos (a menudo 1-3 segundos) en comparación con las pantallas RGB tradicionales (6-10 segundos). Si la producción en masa o la rapidez en la creación de prototipos es tu prioridad, una DLP con pantalla monocromática de alta potencia será tu mejor aliada.
Compatibilidad con resinas de terceros
Algunas marcas de impresoras (especialmente las de gama alta) pueden intentar «encerrarte» en su ecosistema de resinas propietarias, que suelen ser más caras. En DunaTech, siempre recomendamos buscar impresoras que sean abiertas a resinas de terceros. Esto te da libertad para experimentar con diferentes tipos de resinas (estándar, flexibles, dentales, de ingeniería) y encontrar la que mejor se adapte a tu proyecto y presupuesto. La mayoría de las impresoras de resina de marcas como Elegoo, Anycubic o Phrozen son compatibles con una amplia gama de resinas de terceros.
Facilidad de uso y mantenimiento
Considera la curva de aprendizaje y el mantenimiento. ¿Es fácil nivelar la plataforma? ¿Qué tan sencillo es cambiar la película FEP del tanque de resina? ¿El software de laminado (slicer) es intuitivo? Para usuarios principiantes, modelos con nivelación automática o semiautomática y una interfaz de usuario clara pueden ahorrar muchos dolores de cabeza. La limpieza post-impresión y el curado UV también son parte del proceso, así que ten en cuenta el espacio y los equipos adicionales que puedas necesitar (estaciones de lavado y curado).
Tipos de resinas y compatibilidad: El alma de tus impresiones
Seleccionar la resina correcta es tan importante como elegir la impresora. La resina no solo define las propiedades físicas de tu pieza final, sino que también influye en la calidad de impresión y en la compatibilidad con tu máquina. En nuestras pruebas, hemos trabajado con una amplia variedad de resinas, y aquí te comparto lo esencial.
Resinas estándar (rígidas y de propósito general)
Estas son las resinas más comunes y económicas, ideales para prototipos, figuras y piezas decorativas. Son fáciles de imprimir y ofrecen un buen balance entre detalle y resistencia. En DunaTech, hemos comprobado que son compatibles con casi todas las impresoras SLA y DLP del mercado, desde modelos básicos hasta los más avanzados. Marcas como Elegoo Standard Resin, Anycubic Basic Resin o Siraya Tech Fast son excelentes puntos de partida. Suelen curar rápidamente y son relativamente fáciles de limpiar con alcohol isopropílico (IPA).
Resinas técnicas y especializadas
Aquí es donde la elección se vuelve más crítica. Las resinas técnicas están formuladas para propiedades específicas y a menudo requieren ajustes más precisos en la impresora y un conocimiento más profundo de sus características:
- Resinas dentales y biocompatibles: Estas resinas están diseñadas para aplicaciones médicas y dentales (modelos de ortodoncia, guías quirúrgicas, coronas temporales). Requieren impresoras con alta precisión y calibración muy fina, además de certificaciones específicas. La Phrozen Sonic Mini 4K o la Anycubic Photon Mono X han dado resultados impecables en nuestras pruebas con resinas dentales. Es crucial seguir las recomendaciones del fabricante de la resina y de la impresora para obtener resultados seguros y precisos.
- Resinas flexibles y elásticas: Permiten crear piezas que pueden doblarse o comprimirse sin romperse. Ojo, no todas las impresoras pueden manejarlas bien debido a su viscosidad y a la fuerza de despegue de la película FEP. En nuestras pruebas, algunas impresoras de menor potencia tuvieron problemas con la adherencia o el curado incompleto. Suelen requerir tiempos de exposición más largos y una buena calibración de la altura de la primera capa.
- Resinas resistentes al calor: Ideales para moldes, piezas funcionales o componentes que estarán expuestos a altas temperaturas. Estas resinas mantienen su forma y propiedades mecánicas incluso a temperaturas elevadas. La Elegoo Mars 4 Pro manejó estas resinas sin deformaciones significativas en nuestras pruebas, pero es vital asegurar un buen post-curado para maximizar su resistencia térmica.
- Resinas de ingeniería (resistentes al impacto, de alta dureza): Diseñadas para piezas funcionales que requieren mayor durabilidad o resistencia mecánica. Son más caras y pueden necesitar perfiles de impresión específicos.
Al elegir una resina especializada, siempre verifica la compatibilidad con tu modelo de impresora y consulta los perfiles de impresión recomendados por el fabricante de la resina. Un buen punto de partida es buscar resinas de marcas reconocidas como Siraya Tech, Anycubic, Elegoo o Phrozen, que suelen ofrecer fichas técnicas detalladas y perfiles para los modelos de impresoras más populares.
Problemas comunes y cómo solucionarlos en impresoras 3D de resina
Incluso con la mejor impresora y resina, pueden surgir problemas. Aquí te detallo los errores más frecuentes que hemos encontrado en DunaTech y cómo abordarlos, para que no te quedes atascado en el proceso.
La impresión se despega de la plataforma o no se adhiere
Este es uno de los problemas más frustrantes y comunes. La pieza no se adhiere correctamente a la placa de construcción o se desprende a mitad de la impresión.
- Síntomas: La pieza se cae al tanque de resina, solo se imprime una parte de la base o no hay nada en la plataforma.
- Causas comunes:
- Calibración incorrecta de la plataforma: Es la causa más frecuente. Si la plataforma no está perfectamente nivelada, la resina no se curará uniformemente.
- Tiempo de exposición insuficiente de las capas base: Las primeras capas necesitan más tiempo de exposición para adherirse firmemente.
- Temperatura de la resina demasiado baja: Las resinas funcionan mejor a temperaturas entre 20-30°C.
- Superficie de la plataforma sucia o demasiado lisa: Una plataforma sucia o sin la textura adecuada puede dificultar la adherencia.
- Soportes insuficientes o mal diseñados: Si la pieza tiene una base pequeña o una gran área de succión, necesita más soportes.
- Soluciones:
- Recalibrar la plataforma: Sigue las instrucciones del fabricante al pie de la letra. Asegúrate de que no haya holgura.
- Aumentar el tiempo de exposición de las capas base: Incrementa el tiempo de exposición de las primeras 5-10 capas en tu software de laminado (slicer) en 5-10 segundos.
- Asegurar una temperatura ambiente adecuada: Si tu taller está frío, considera usar un calentador ambiental o precalentar la resina ligeramente (sin exceder los 30°C).
- Lijar ligeramente la plataforma: Si la plataforma es muy lisa, puedes lijarla suavemente con una lija de grano fino (200-400) para darle textura y mejorar la adherencia. Límpiala bien después.
- Revisar los soportes: Asegúrate de que la pieza tenga suficientes soportes, especialmente en las zonas de mayor succión o voladizos. Aumenta la densidad y el grosor de los soportes.
Detalles borrosos, deformados o pérdida de resolución
La pieza impresa no tiene la nitidez esperada o presenta deformaciones.
- Síntomas: Bordes poco definidos, capas que no se alinean, pérdida de pequeños detalles.
- Causas comunes:
- Configuración de exposición incorrecta: Tiempos de exposición demasiado largos o cortos.
- Resina inadecuada o vieja: La resina puede degradarse con el tiempo o no ser compatible con la impresora.
- FEP del tanque desgastado o sucio: Un FEP dañado o con residuos puede distorsionar la luz.
- Pantalla LCD/Proyector sucio o dañado: Polvo o suciedad en la fuente de luz.
- Temperatura de la resina inestable: Cambios bruscos de temperatura afectan la viscosidad y el curado.
- Soluciones:
- Optimizar tiempos de exposición: Realiza pruebas de calibración de exposición (como la «RERF» de Elegoo o «XP2 Validation Matrix») para encontrar los tiempos óptimos para tu resina y impresora.
- Usar resina fresca y compatible: Prueba con una resina nueva de una marca reconocida.
- Inspeccionar y limpiar/reemplazar el FEP: Si el FEP está opaco, rayado o tiene residuos, límpialo con cuidado o reemplázalo.
- Limpiar la pantalla LCD/Proyector: Con la impresora apagada, limpia suavemente la pantalla con un paño de microfibra y alcohol isopropílico.
- Mantener la temperatura estable: Intenta mantener la temperatura ambiente del taller lo más constante posible.
Capas no curadas o «curado parcial» en el interior de la pieza
La pieza parece sólida por fuera, pero al cortarla o manipularla, se nota que el interior no está completamente curado.
- Síntomas: Piezas blandas, frágiles, o con resina líquida atrapada en el interior.
- Causas comunes:
- Tiempo de exposición insuficiente por capa: La luz no penetra lo suficiente para curar el centro de la capa.
- Resina demasiado pigmentada o densa: Algunas resinas oscuras o muy densas requieren más tiempo de exposición.
- Diseño de la pieza con cavidades cerradas: Si la pieza tiene huecos sin orificios de drenaje, la resina líquida puede quedar atrapada.
- Soluciones:
- Aumentar el tiempo de exposición por capa: Incrementa el tiempo de exposición en 0.5-1 segundo y prueba de nuevo.
- Considerar resinas más claras o menos densas: Si el problema persiste, una resina con menos pigmento puede ayudar.
- Vaciar y añadir orificios de drenaje: Si imprimes piezas huecas, asegúrate de vaciarlas en el software de laminado y añadir 2-3 orificios de drenaje en puntos estratégicos para que la resina líquida pueda salir y el IPA pueda entrar durante el lavado.
- Post-curado adecuado: Un buen post-curado con luz UV es esencial para la dureza final de la pieza.
Con paciencia y siguiendo estos consejos, la mayoría de los problemas de impresión con resina se pueden resolver. Recuerda que cada impresora y resina es un mundo, y la experimentación es clave.
Preguntas Frecuentes (FAQ) sobre Impresoras 3D SLA y DLP
¿Qué tipo de impresora debo elegir para piezas dentales o joyería?
Para aplicaciones que exigen la máxima precisión y detalle, como piezas dentales, modelos de ortodoncia o joyería fina, las impresoras SLA son generalmente la mejor elección. Su método de curado por láser punto a punto permite una resolución excepcional. Modelos como la Phrozen Sonic Mini 4K o la Anycubic Photon Ultra son muy recomendables en este ámbito.
¿Son las impresoras DLP realmente más rápidas que las SLA?
Sí, en la mayoría de los casos, las impresoras DLP son significativamente más rápidas que las SLA. Esto se debe a que un proyector DLP cura una capa completa de resina de una sola vez, mientras que una impresora SLA utiliza un láser que dibuja la capa punto por punto. Esta diferencia se acentúa aún más cuando se imprimen múltiples objetos o piezas con grandes áreas de sección transversal.
Conclusión: Tu elección informada para la impresión 3D de resina
Elegir entre una impresora 3D SLA o DLP, y la resina adecuada, depende enteramente de tus necesidades específicas. Si la precisión extrema y el detalle fino son tu prioridad (joyería, odontología, prototipos de alta fidelidad), una SLA podría ser tu mejor aliada. Si buscas velocidad, producción en masa y eficiencia (miniaturas, piezas funcionales, prototipos rápidos), una DLP, especialmente con pantalla monocromática, será la opción más rentable. En DunaTech, hemos visto que la clave del éxito reside en entender las diferencias tecnológicas, considerar el volumen de impresión, la resolución deseada y, crucialmente, seleccionar la resina correcta para cada proyecto. Con esta guía, esperamos que tengas las herramientas para tomar una decisión informada y disfrutar al máximo de la fascinante impresión 3D de resina.
— Alejandro, Ingeniero principal