
Introducción
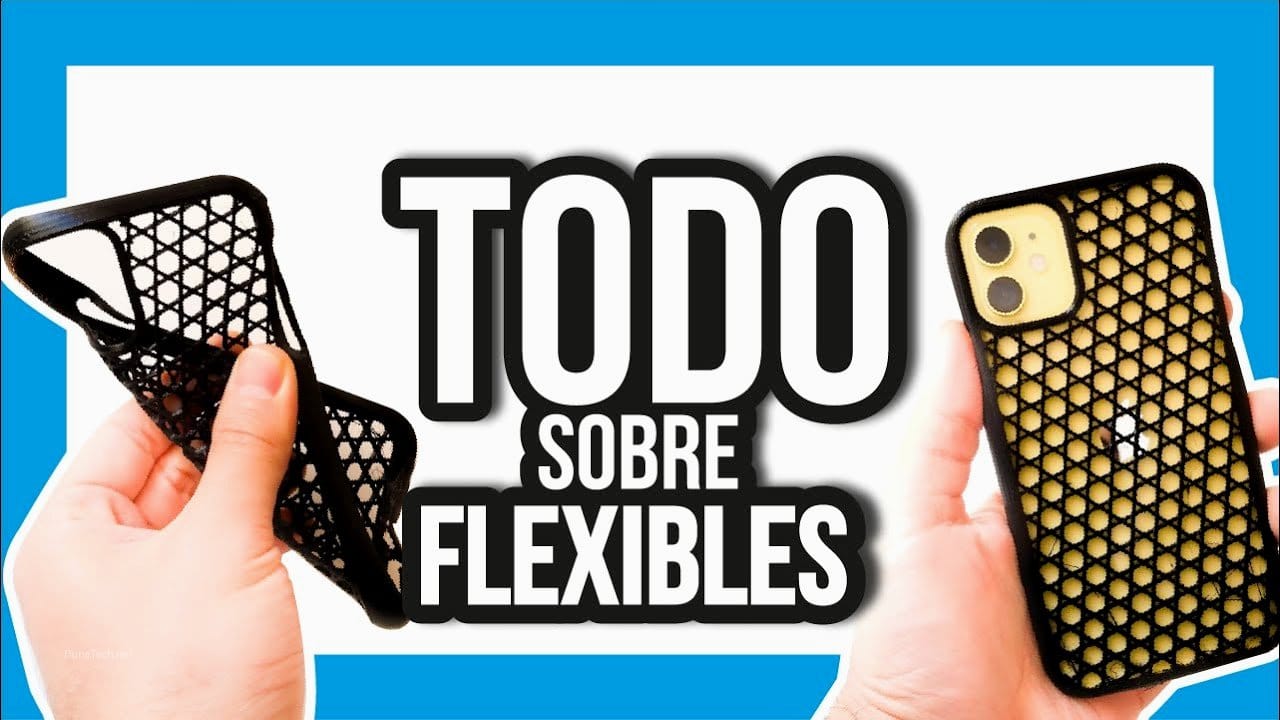
¡Hola, makers! Desde el taller de DunaTech, sabemos que la impresión 3D es un mundo fascinante, pero también puede ser un desafío, especialmente cuando nos aventuramos con materiales como el filamento flexible (TPU). Después de innumerables horas de pruebas y ajustes en nuestras queridas Ender 3, hemos recopilado la información esencial para que tú también puedas dominar la impresión de TPU. Este material, con su elasticidad y resistencia, abre un abanico de posibilidades, desde fundas para móviles hasta piezas funcionales que requieren cierta flexibilidad. Sin embargo, su naturaleza elástica lo convierte en un filamento «caprichoso» para las impresoras con extrusión Bowden como la Ender 3. No te preocupes, con esta guía definitiva, te mostraremos cómo lograr resultados consistentes y de alta calidad, evitando los típicos dolores de cabeza.
¿Por qué imprimir con TPU en tu Ender 3?
El filamento TPU es un termoplástico de poliuretano que destaca por su flexibilidad, durabilidad y resistencia a la abrasión, lo que lo convierte en un material ideal para una amplia gama de aplicaciones que el PLA o el PETG simplemente no pueden cubrir. En tu Ender 3, el TPU te permite crear piezas con propiedades únicas que van más allá de los objetos rígidos. Por ejemplo, puedes imprimir fundas protectoras para dispositivos electrónicos, juntas y sellos flexibles, neumáticos para modelos a escala, piezas de calzado, o incluso componentes que necesitan absorber impactos. Su capacidad para doblarse, estirarse y volver a su forma original sin romperse lo hace invaluable para proyectos donde la resiliencia es clave. Además, muchos TPU tienen una excelente resistencia química y a la intemperie, ampliando aún más sus usos. En DunaTech, hemos experimentado con él para crear prototipos de piezas que requieren un cierto grado de amortiguación o adaptabilidad, y los resultados son siempre sorprendentes una vez que se domina la técnica.
Ajustes de laminador recomendados para TPU en Ender 3
Para imprimir filamento flexible (TPU) en una Ender 3 de manera exitosa, es crucial optimizar los parámetros de tu laminador. El TPU es propenso a atascarse y a la subextrusión si no se maneja correctamente, debido a su flexibilidad que dificulta el empuje constante a través del tubo Bowden. Los siguientes ajustes son el punto de partida que hemos validado en nuestro taller para obtener impresiones de calidad.
1. Velocidad de impresión: La clave para evitar atascos
La velocidad es, sin duda, el factor más crítico al imprimir TPU. Una velocidad excesiva es la principal causa de atascos y problemas de extrusión.
– Velocidad máxima recomendada: 20-30 mm/s.
– Velocidad de la primera capa: 10-15 mm/s.
– Velocidad de movimiento (travel speed): 80-100 mm/s.
– Razón: Al imprimir lento, el extrusor tiene tiempo suficiente para empujar el filamento sin que este se comprima o se doble dentro del tubo Bowden. La primera capa más lenta asegura una adhesión óptima, fundamental para el TPU.
2. Temperatura del hotend: El punto de fusión ideal
El TPU requiere una temperatura más alta que el PLA para fundirse correctamente y fluir de forma homogénea, pero sin llegar a degradarse.
– Rango ideal: 220-240 °C.
– Recomendación inicial: Empieza por 225 °C y ajusta en incrementos de 5 °C.
– Razón: Una temperatura adecuada garantiza una buena extrusión y una fuerte unión entre capas, evitando la delaminación. Si la temperatura es demasiado baja, verás subextrusión; si es demasiado alta, el filamento podría gotear o formar hilos excesivos.
3. Retracción: Un ajuste delicado para el filamento flexible
La retracción es un ajuste complicado con el TPU. Demasiada retracción puede causar atascos, mientras que muy poca puede generar hilos (stringing).
– Distancia de retracción: 2-3 mm.
– Velocidad de retracción: 20-30 mm/s.
– Desactivar «Combing»: Si tu laminador lo permite, desactiva o configúralo en «Not in Skin» para reducir movimientos innecesarios del extrusor sobre la pieza.
– Razón: Las retracciones cortas y lentas minimizan la probabilidad de que el filamento flexible se enrede o se comprima dentro del tubo Bowden. En mi experiencia, incluso considerar desactivar la retracción para piezas con poca necesidad de saltos puede ser una opción, aunque aumentará el stringing.
4. Altura de capa: Equilibrio entre detalle y resistencia
Una altura de capa estándar suele funcionar bien para el TPU, optimizando la adhesión y la resistencia de la pieza.
– Recomendación: 0.2 mm.
– Razón: Esta altura de capa proporciona un buen equilibrio entre el detalle de la impresión y la resistencia mecánica de las uniones entre capas, algo crucial para la durabilidad de las piezas flexibles.
5. Adhesión a la cama: La base de una buena impresión
Una buena primera capa es vital para el éxito de cualquier impresión, y con el TPU no es diferente.
– Temperatura de cama: 50-60 °C.
– Métodos de adhesión: En DunaTech, hemos tenido excelentes resultados con cinta Kapton, laca para el pelo (tipo Nelly o 3DLac) o incluso una fina capa de pegamento en barra (tipo Pritt) sobre la cama de cristal o PEI.
– Razón: El calor ayuda a que el TPU se adhiera mejor a la superficie, evitando el warping y el desprendimiento de la pieza. La cinta Kapton o la laca proporcionan una superficie con la adherencia justa para que el TPU se pegue sin ser imposible de retirar después.
6. Flujo (Flow Rate) / Multiplicador de Extrusión
Ajustar el flujo puede ser necesario para compensar la compresión del filamento flexible.
– Recomendación: Empieza con 100% y ajusta si notas subextrusión o sobreextrusión. Algunos usuarios encuentran que un 105-110% mejora la adhesión entre capas.
– Razón: Debido a su flexibilidad, el TPU puede no ser empujado tan eficientemente como otros filamentos, lo que puede llevar a una ligera subextrusión. Un ligero aumento del flujo puede compensar esto.
Modificaciones de hardware clave para imprimir TPU en Ender 3
Aunque la Ender 3 puede imprimir filamento flexible (TPU) de fábrica, ciertas mejoras de hardware transformarán una experiencia frustrante en un proceso mucho más fluido y confiable. Estas modificaciones abordan las limitaciones inherentes al sistema Bowden de la Ender 3 cuando se trata de materiales elásticos.
1. Cambiar el tubo Bowden: La primera y más importante mejora
El tubo Bowden es el camino por donde el filamento viaja desde el extrusor hasta el hotend. Un tubo de baja calidad o con tolerancias amplias es un desastre para el TPU.
– Material recomendado: Tubo Capricorn PTFE.
– Por qué: Los tubos Capricorn tienen un diámetro interno más ajustado (típicamente 1.9mm ± 0.05mm) que los tubos PTFE estándar (2.0mm ± 0.1mm). Esta tolerancia reducida minimiza el espacio donde el TPU puede doblarse o comprimirse, lo que reduce drásticamente los atascos y mejora la consistencia de la extrusión. Es una inversión pequeña con un impacto enorme.
2. Usar un extrusor directo (Direct Drive): El Santo Grial para el TPU
El sistema Bowden de la Ender 3, donde el motor del extrusor está lejos del hotend, es el principal enemigo del TPU. Un extrusor directo es la solución definitiva.
– Por qué: Un extrusor directo (direct drive) monta el motor del extrusor directamente encima del hotend. Esto reduce la distancia que el filamento flexible debe recorrer y elimina la necesidad de un tubo Bowden largo. El control sobre el filamento es mucho mayor, lo que permite extrusiones más consistentes, retracciones más precisas y, en general, una impresión de TPU mucho más fiable.
– Opciones: Puedes comprar kits de extrusión directa específicos para Ender 3 (como el de Creality o Micro Swiss) o imprimir adaptadores para montar tu extrusor actual en configuración directa. En DunaTech, hemos probado varias opciones y los kits dedicados suelen ofrecer la mejor experiencia «plug-and-play».
3. Ventiladores de capa mejorados: Enfriamiento óptimo para detalles finos
El TPU, al ser flexible, tiende a deformarse si no se enfría adecuadamente, especialmente en voladizos y puentes.
– Razón: Un ventilador de capa más potente o un conducto de aire rediseñado (como los tipo «fang» o «duct» impresos en 3D) puede mejorar significativamente la calidad de las impresiones de TPU, permitiendo que las capas se solidifiquen antes de que la siguiente se deposite. Esto es crucial para evitar el «blobbing» o la deformación en piezas con geometrías complejas.
4. Nivelación de la cama automática (ABL): La precisión que el TPU agradece
Una primera capa perfecta es aún más crítica con el TPU, ya que su flexibilidad puede hacer que se despegue más fácilmente si la cama no está perfectamente nivelada.
– Método: Instalar un sensor BLTouch o CR-Touch.
– Por qué: Estos sensores compensan automáticamente las pequeñas imperfecciones de la cama de impresión, asegurando una distancia constante entre la boquilla y la cama en toda la superficie. Esto es crucial para la adhesión de la primera capa del TPU, que es menos tolerante a las variaciones que otros filamentos.
Dónde comprar filamento TPU de calidad para tu Ender 3
Elegir un buen filamento TPU es tan importante como los ajustes de tu Ender 3. No todos los TPU son iguales; varían en dureza (Shore hardness), lo que afecta su flexibilidad y facilidad de impresión. Para tu Ender 3, te recomiendo empezar con un TPU de dureza Shore 95A, que ofrece un buen equilibrio entre flexibilidad y facilidad de manejo. Marcas como eSun, Overture o Sunlu suelen ofrecer buena calidad a precios razonables.
En España, puedes encontrar filamento TPU en tiendas especializadas en impresión 3D como 3D Jake, FIlament2Print o Amazon. Si buscas opciones más económicas o una mayor variedad, AliExpress es una excelente fuente. Ten en cuenta que los tiempos de envío desde AliExpress a ciudades como Madrid o Barcelona suelen ser de 2-4 semanas, aunque con opciones de envío rápido pueden reducirse. Asegúrate de revisar las opiniones de otros compradores y la reputación del vendedor. Personalmente, he tenido buenas experiencias con filamentos TPU de eSun y Sunlu comprados en AliExpress, que ofrecen una excelente relación calidad-precio.
Errores comunes al imprimir TPU en Ender 3 y sus soluciones
Imprimir filamento flexible (TPU) en una Ender 3 puede presentar desafíos únicos debido a su elasticidad. Aquí te detallo los problemas más frecuentes que hemos encontrado en DunaTech y cómo los hemos resuelto, con síntomas claros para que puedas identificarlos rápidamente.
1. Atascos en el extrusor o el tubo Bowden
Síntoma: El filamento deja de salir por la boquilla, el extrusor hace un sonido de «clic» o «salto», o el filamento se enrolla alrededor del engranaje del extrusor.
– Causa principal: El filamento flexible se comprime y se dobla dentro del tubo Bowden o en el espacio entre el engranaje del extrusor y la entrada del tubo. Esto suele ocurrir por una velocidad de impresión demasiado alta o retracciones excesivas.
– Solución:
- Reduce la velocidad de impresión: No excedas los 20-30 mm/s. Para la primera capa, baja a 10-15 mm/s.
- Ajusta las retracciones: Reduce la distancia a 2-3 mm y la velocidad a 20-30 mm/s. En casos extremos, considera desactivar las retracciones si la pieza lo permite (aumentará el stringing, pero evitará atascos).
- Mejora el tubo Bowden: Instala un tubo Capricorn PTFE con tolerancias más ajustadas para minimizar el espacio donde el filamento puede doblarse.
- Revisa el extrusor: Asegúrate de que el brazo tensor del extrusor no esté demasiado apretado (lo que podría deformar el filamento) ni demasiado flojo (lo que causaría deslizamiento). Un extrusor de doble engranaje o directo mejora drásticamente este punto.
2. Falta de adhesión en la cama (Warping o desprendimiento)
Síntoma: La primera capa no se adhiere correctamente, los bordes de la pieza se levantan de la cama durante la impresión (warping), o la pieza se suelta por completo.
– Causa principal: Temperatura de cama insuficiente, superficie de impresión sucia o mal calibrada, o una primera capa demasiado rápida.
– Solución:
- Aumenta la temperatura de la cama: Configúrala entre 50-60 °C.
- Limpia la superficie: Usa alcohol isopropílico para eliminar cualquier residuo de grasa o suciedad.
- Usa adhesivos: Aplica laca para el pelo, pegamento en barra o cinta Kapton.
- Nivelación perfecta: Asegúrate de que la cama esté perfectamente nivelada. Un sensor BLTouch o CR-Touch es muy útil aquí. La boquilla debe estar a la distancia justa para «aplastar» ligeramente la primera capa.
- Velocidad de primera capa lenta: Imprime la primera capa a 10-15 mm/s para asegurar una buena adherencia.
3. Impresiones deformadas, blandas o con mala calidad de superficie
Síntoma: Las capas no se unen bien, la pieza se siente demasiado blanda o «chiclosa», o presenta irregularidades en la superficie.
– Causa principal: Velocidad de impresión excesiva, enfriamiento insuficiente, o temperatura del hotend incorrecta.
– Solución:
- Reduce la velocidad: Como ya mencionamos, la velocidad es clave.
- Mejora el enfriamiento de capa: Asegúrate de que el ventilador de capa esté funcionando al 100% después de las primeras capas. Considera instalar un conducto de aire mejorado.
- Ajusta la temperatura del hotend: Prueba a subir o bajar la temperatura en incrementos de 5 °C dentro del rango de 220-240 °C. Un «tower temp test» puede ayudarte a encontrar el punto óptimo para tu filamento específico.
- Aumenta el flujo (Flow Rate): Si las capas no se unen bien, un ligero aumento del flujo (105-110%) puede ayudar a compensar la subextrusión.
4. Stringing (hilos) excesivo
Síntoma: Pequeños hilos de filamento conectan diferentes partes de la impresión.
– Causa principal: Retracciones incorrectas, temperatura del hotend demasiado alta, o velocidad de movimiento lenta.
– Solución:
- Optimiza las retracciones: Ajusta la distancia y velocidad de retracción (2-3 mm a 20-30 mm/s).
- Reduce la temperatura del hotend: Baja la temperatura en incrementos de 5 °C si el stringing es severo y los otros ajustes no ayudan.
- Aumenta la velocidad de movimiento (travel speed): Una velocidad de movimiento más rápida (80-100 mm/s) puede reducir el tiempo que el filamento tiene para gotear entre movimientos.
- Desactiva «Combing»: Si tu laminador tiene esta opción, desactívala o configúrala en «Not in Skin» para evitar que la boquilla arrastre filamento sobre la superficie de la pieza.
Preguntas frecuentes sobre la impresión de TPU en Ender 3
Aquí respondemos a algunas de las dudas más comunes que surgen al imprimir filamento flexible (TPU) en una Ender 3, basándonos en nuestra experiencia en DunaTech.
¿Es necesario cambiar el extrusor para imprimir TPU en una Ender 3?
No es estrictamente obligatorio, pero instalar un extrusor directo (direct drive) facilitará enormemente el proceso y reducirá drásticamente los problemas de alimentación del filamento flexible. Con el extrusor Bowden de serie, es posible, pero requiere más paciencia y ajustes muy precisos.
¿Qué dureza de TPU es la más fácil de imprimir en una Ender 3?
Recomendamos empezar con un filamento TPU de dureza Shore 95A. Es lo suficientemente flexible para mostrar las propiedades del material, pero no tan blando como para causar problemas constantes de extrusión en un sistema Bowden. Los TPU más blandos (como 85A o menos) son mucho más difíciles sin un extrusor directo.
¿Qué adhesivos funcionan mejor para TPU en la cama de la Ender 3?
En nuestras pruebas, la cinta Kapton y la laca para el pelo (como 3DLac) han sido las opciones más efectivas para garantizar una buena adhesión del TPU a la cama de cristal o PEI. También puedes usar una fina capa de pegamento en barra soluble en agua.
¿Qué velocidad de impresión es ideal para TPU en una Ender 3?
Para evitar atascos y asegurar una buena calidad, te recomiendo mantener la velocidad de impresión entre 20 y 30 mm/s. Para la primera capa, es crucial bajarla a 10-15 mm/s para asegurar una adhesión óptima.
¿Puedo guardar el filamento TPU como el PLA?
No, el TPU es higroscópico, lo que significa que absorbe la humedad del aire con mucha facilidad. Si no se almacena correctamente, la humedad puede degradar el filamento, causando burbujas y mala calidad de impresión. Guárdalo en una bolsa sellada al vacío con desecante o en una caja seca.
Conclusión
Imprimir filamento flexible (TPU) en una Ender 3 puede parecer una tarea desalentadora al principio, pero como hemos visto, con los ajustes correctos en el laminador y algunas modificaciones de hardware bien pensadas, es totalmente posible lograr resultados de alta calidad. La clave está en la paciencia, la experimentación y entender las particularidades de este material. Desde DunaTech, esperamos que esta guía definitiva te sirva como hoja de ruta para superar los desafíos y aprovechar al máximo la versatilidad del TPU. ¡No te rindas, los resultados valen la pena! Si tienes más dudas o quieres compartir tus experiencias, no dudes en dejar un comentario.
— El equipo de DunaTech
