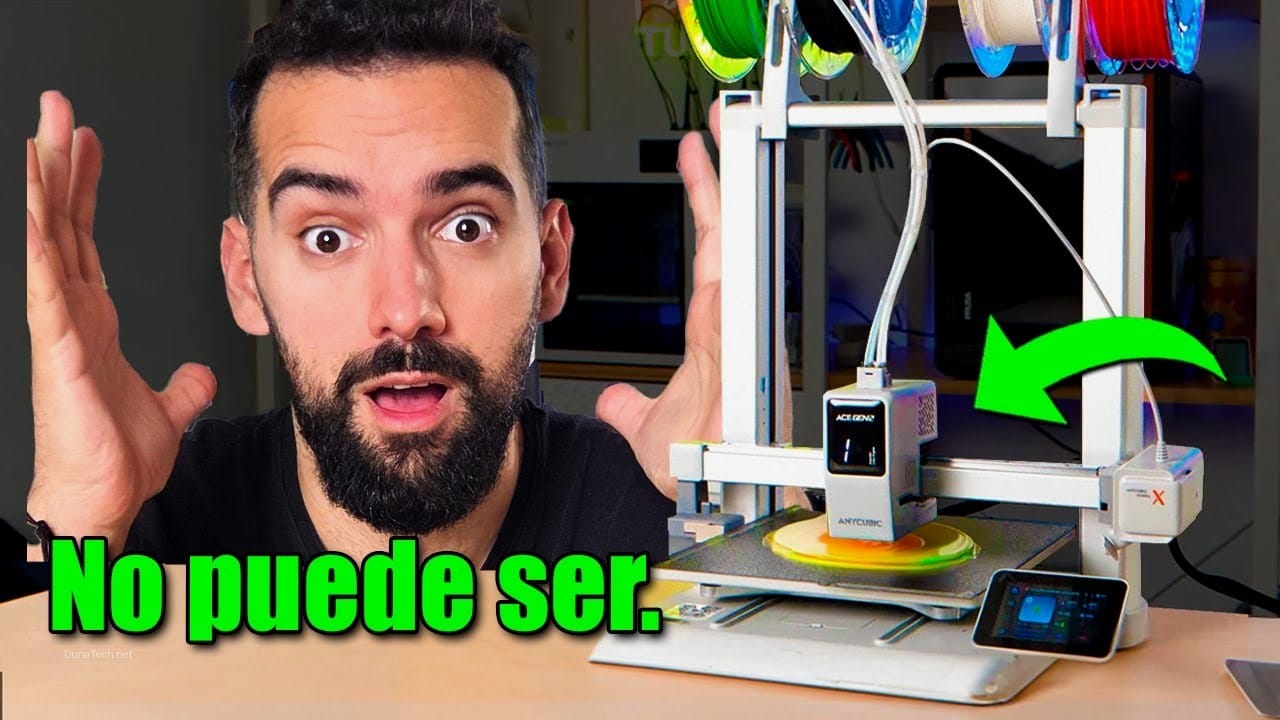

Introducción a la impresión 3D multimaterial
En DunaTech, siempre estamos a la vanguardia de las últimas tecnologías, y las impresoras 3D de triple filamento han capturado nuestra atención por su enorme potencial. Estas máquinas no son un simple capricho; representan un salto cualitativo en la impresión FDM, permitiendo crear objetos con hasta tres colores o materiales diferentes de forma simultánea. Esto abre un abanico de posibilidades que van desde prototipos funcionales con distintas propiedades mecánicas hasta figuras decorativas con una complejidad visual impresionante. En este artículo, compartiremos nuestra experiencia, desglosando cómo funcionan, sus ventajas y desafíos, y qué modelos consideramos los más interesantes para quienes buscan llevar su impresión 3D al siguiente nivel.
Cómo funciona una impresora 3D de triple filamento
Una impresora 3D de triple filamento opera permitiendo la extrusión de hasta tres filamentos distintos en una misma pieza, ya sea para combinar colores o propiedades de materiales. El secreto reside en su sistema de extrusión avanzado, que gestiona la alimentación y el cambio entre los diferentes filamentos de manera precisa.
Componentes clave para la impresión multimaterial
Para lograr la impresión con múltiples filamentos, estas impresoras integran varios componentes especializados:
- Múltiples extrusores o un sistema de mezcla: Aquí es donde reside la principal diferencia. Algunos modelos utilizan tres extrusores independientes, cada uno con su propio hotend, que se alternan para depositar el material. Otros, más comunes en el ámbito doméstico y semiprofesional, emplean un único hotend con un sistema de mezcla o conmutación (como el Diamond Hotend o sistemas de tipo Bowden con multiplexores). Este último es más compacto, pero requiere una purga más cuidadosa para evitar la mezcla de colores. En nuestras pruebas, los sistemas de extrusión directa con hotends independientes suelen ofrecer mayor fiabilidad, aunque a un coste más elevado.
- Sistema de gestión de filamentos: Este es un aspecto crítico. No basta con tener tres extrusores; la impresora necesita un mecanismo que alimente el filamento correcto en el momento adecuado y, lo que es igual de importante, que retire el filamento anterior sin atascos. Esto a menudo implica sensores de fin de filamento, sistemas de retracción avanzados y, en algunos casos, incluso pequeñas cuchillas para cortar el filamento y asegurar una transición limpia. En impresoras más económicas, es aquí donde suelen surgir los problemas de enredo o alimentación inconsistente.
- Software especializado (Slicer): Un buen hardware no es nada sin un software que lo aproveche. Slicers como PrusaSlicer, Cura o Simplify3D han evolucionado para incluir potentes herramientas de configuración multimaterial. Permiten asignar diferentes filamentos a distintas partes de un modelo, definir torres de purga (purge towers) para limpiar el extrusor entre cambios de color, y optimizar las transiciones. La curva de aprendizaje con estos ajustes puede ser pronunciada, pero es fundamental para obtener buenos resultados.
Proceso básico de impresión con tres filamentos
El flujo de trabajo para imprimir con triple filamento sigue estos pasos:
- Carga de filamentos: Se cargan los tres filamentos en sus respectivas entradas. Ojo, la calidad y el diámetro homogéneo de los filamentos son cruciales. Un filamento inconsistente puede causar atascos o una extrusión irregular, arruinando la impresión.
- Diseño y configuración en el slicer: Se importa el modelo 3D (a menudo un archivo .3MF o .STL con múltiples cuerpos) y se asigna cada filamento a las partes deseadas. Aquí se definen también los parámetros de purga y las torres de limpieza.
- Impresión: La impresora alterna entre los filamentos según las instrucciones del slicer. Cada cambio de filamento implica una retracción, un avance del nuevo filamento y, generalmente, una purga en una «torre de purga» o en una zona designada del perímetro para asegurar que el color o material anterior ha sido completamente expulsado antes de continuar con la pieza. Este proceso, aunque automatizado, incrementa significativamente los tiempos de impresión y el consumo de material.
Ventajas y retos del triple filamento
Las impresoras 3D de triple filamento ofrecen un potencial creativo y funcional innegable, pero también presentan desafíos que el usuario debe conocer antes de invertir en una de ellas.
Ventajas de la impresión 3D multimaterial
La principal ventaja es la versatilidad que añaden a la impresión FDM:
- Capacidad multicolor: Esta es la ventaja más obvia. Permite imprimir objetos con múltiples colores directamente, sin necesidad de pintura posterior. Esto es ideal para figuras decorativas, prototipos visuales, maquetas arquitectónicas o piezas con señalización integrada. La calidad estética mejora drásticamente, y el acabado es mucho más duradero que la pintura.
- Combinación de materiales con diferentes propiedades: Más allá del color, la capacidad de combinar materiales es una revolución. Puedes imprimir una pieza con una base de PLA rígido y soportes de PVA soluble en agua, o integrar zonas flexibles de TPU en un objeto de PETG resistente. Esto es invaluable para prototipos funcionales, herramientas personalizadas o piezas de ingeniería que requieren zonas con distintas características mecánicas (rigidez, flexibilidad, resistencia al impacto).
- Reducción de ensamblaje manual y post-procesado: Al poder imprimir piezas complejas con múltiples componentes o colores en una sola tirada, se elimina la necesidad de imprimir por separado y luego ensamblar o pintar. Esto ahorra tiempo, reduce errores de ensamblaje y, en muchos casos, mejora la resistencia estructural de la pieza final al ser un objeto monolítico. En mi experiencia, esto es un gran plus para piezas que requieren precisión o que serían difíciles de unir posteriormente.
- Soportes solubles: La posibilidad de usar un filamento de soporte soluble en agua (como PVA o BVOH) es una de las mayores ventajas. Permite imprimir geometrías complejas con voladizos pronunciados sin dejar marcas de soporte en la pieza final, simplemente disolviendo el soporte en agua. Esto es un cambio radical para la calidad superficial de las impresiones.
Retos y consideraciones de las impresoras 3D de triple filamento
Sin embargo, esta tecnología no está exenta de dificultades:
- Mayor complejidad y mantenimiento: Tres extrusores o un sistema de mezcla complejo significan más piezas móviles, más sensores y más componentes susceptibles a desgaste o fallo. El mantenimiento se vuelve más exigente, y los bloqueos en los hotends (especialmente en sistemas de mezcla) son más recurrentes si no se purga correctamente o si los filamentos no son de buena calidad.
- Problemas de alineación y calibración: Calibrar un solo extrusor ya tiene su ciencia; calibrar tres para que trabajen en perfecta armonía es un desafío mayor. Si los cabezales no están perfectamente alineados o si el sistema de conmutación no es preciso, los colores o materiales pueden no encajar como deberían, dejando huecos o solapamientos indeseados.
- Costo inicial y de operación: Las impresoras 3D de triple filamento suelen tener un precio de entrada significativamente más alto que sus contrapartes de un solo extrusor. Además, el consumo de filamento es mayor debido a las torres de purga y las transiciones, lo que incrementa los costes operativos. Esto es algo a tener en cuenta, especialmente si se imprimen muchas piezas.
- Tiempos de impresión más largos: Cada cambio de filamento implica una pausa, retracción, avance y purga. Estos procesos añaden tiempo considerable a la impresión, especialmente en modelos con muchos cambios de color o material. Una impresión que con un solo filamento tardaría unas horas, puede duplicar o triplicar su duración con múltiples filamentos.
- Curva de aprendizaje: Aunque el software ha mejorado, dominar los ajustes de un slicer para impresión multimaterial requiere paciencia y experimentación. La optimización de las torres de purga, los parámetros de retracción y las temperaturas para diferentes materiales puede ser un proceso largo.
Modelos recomendados de impresoras 3D de triple filamento
Elegir la impresora 3D de triple filamento adecuada depende de tu presupuesto, nivel de experiencia y las necesidades específicas de tus proyectos. Aquí te presentamos algunas opciones que hemos probado o que tienen una excelente reputación en la comunidad, cubriendo diferentes rangos de precio.
Opciones de gama alta y semiprofesional
Si buscas fiabilidad, calidad y estás dispuesto a invertir, estas son nuestras recomendaciones:
-
Prusa i3 MK3S+ con MMU3 (Multi Material Upgrade 3):
Prusa Research es un referente en la impresión 3D, y su sistema MMU es uno de los más pulidos del mercado. Aunque técnicamente no es una impresora de triple filamento de serie, el MMU3 permite usar hasta 5 filamentos diferentes. La MK3S+ es una máquina robusta y fiable, y el MMU3, aunque requiere un montaje adicional y una calibración cuidadosa, ofrece resultados excepcionales. Es una opción ideal para usuarios avanzados que buscan la máxima calidad y versatilidad. La comunidad de Prusa es enorme, lo que facilita encontrar soporte y perfiles de impresión.
Precios y disponibilidad pueden variar. Consulta el enlace para la información más reciente. -
Bambu Lab X1 Carbon / P1S con AMS (Automatic Material System):
Bambu Lab ha revolucionado el mercado con sus impresoras de alta velocidad y su sistema AMS. El AMS es una unidad externa que gestiona hasta 4 filamentos (y se pueden conectar varias unidades para más colores). La X1 Carbon y la P1S son impresoras increíblemente rápidas y precisas, y el AMS hace que la impresión multimaterial sea sorprendentemente sencilla y fiable, incluso para principiantes. Si bien no son específicamente «triple filamento», su capacidad para manejar múltiples materiales las convierte en una opción superior. Son más caras, pero la experiencia de usuario y la calidad de impresión lo justifican.
Precios y disponibilidad pueden variar. Consulta el enlace para la información más reciente.
Opciones más asequibles y para entusiastas
Si tu presupuesto es más ajustado o te gusta trastear y optimizar, hay alternativas interesantes:
-
Impresoras con hotends de mezcla (Diamond Hotend, etc.):
Algunas marcas ofrecen impresoras con hotends que permiten mezclar hasta 3 o más filamentos en una única boquilla. Un ejemplo clásico es el Diamond Hotend, que fusiona los filamentos antes de la extrusión. Estas impresoras suelen ser más económicas, pero requieren una calibración muy precisa y una buena gestión de la retracción para evitar la mezcla de colores no deseada y los atascos. Modelos como la Geeetech A10M o A20M son ejemplos de impresoras que incorporan esta tecnología, aunque suelen ser de doble filamento, algunas variantes o mods permiten el triple. Son una buena opción para quienes disfrutan de la experimentación y no les importa dedicar tiempo a la puesta a punto.

Precios y disponibilidad pueden variar. Consulta el enlace para la información más reciente. -
Sistemas de extrusión Bowden con multiplexores:
Algunas impresoras de código abierto o kits DIY utilizan sistemas Bowden con un «multiplexor» o «splitter» que dirige el filamento elegido a un único hotend. Estos sistemas son más complejos de configurar y mantener, pero permiten adaptar impresoras existentes para la impresión multimaterial. Requieren un conocimiento técnico más profundo y mucha paciencia, pero pueden ser una vía económica para experimentar con el triple filamento.
Consideraciones al comprar en AliExpress para España: Si optas por modelos de AliExpress, ten en cuenta los tiempos de envío (que pueden variar de 2 semanas a 2 meses, incluso a ciudades como Madrid o Barcelona), las posibles aduanas e impuestos de importación (especialmente para paquetes grandes) y la garantía. Busca vendedores con buena reputación y opciones de envío desde almacenes europeos para evitar sorpresas. Los puntos de recogida de Correos o GLS son convenientes, pero asegúrate de que el paquete no exceda sus límites de tamaño.
Solución de problemas comunes en impresoras 3D multimaterial
La impresión 3D multimaterial, y en particular con impresoras 3D de triple filamento, introduce una capa adicional de complejidad. Aquí abordamos los problemas más frecuentes que hemos encontrado en DunaTech y cómo resolverlos.
Problema 1: Mezcla de colores inesperada o «sangrado»
Síntoma: Los colores no son nítidos en la transición, se mezclan ligeramente o aparece un rastro del color anterior en el nuevo color.
Causas comunes:
- Purga insuficiente: El extrusor no expulsa completamente el filamento anterior antes de depositar el nuevo.
- Retracción inadecuada: El filamento no se retrae lo suficiente, dejando material fundido en la boquilla.
- Temperaturas de extrusión demasiado altas: El filamento se vuelve demasiado líquido y es más propenso a gotear o mezclarse.
- Boquilla sucia o desgastada: Residuos de filamento se adhieren a la boquilla y se transfieren a la nueva capa.
Soluciones:
- Aumentar la torre de purga: En tu slicer, incrementa el volumen o las dimensiones de la torre de purga. Experimenta con diferentes volúmenes hasta que las transiciones sean limpias.
- Optimizar la retracción: Aumenta la distancia y/o la velocidad de retracción para cada filamento. Ojo, una retracción excesiva puede causar atascos.
- Reducir la temperatura de extrusión: Baja la temperatura en incrementos de 5°C hasta encontrar el punto óptimo donde el filamento se extruye bien pero no gotea.
- Limpiar o reemplazar la boquilla: Asegúrate de que la boquilla esté limpia. Si está muy usada, considera reemplazarla.
- Secar el filamento: Un filamento húmedo puede burbujear y causar una extrusión inconsistente, lo que agrava la mezcla de colores. Consulta nuestra guía sobre cómo secar filamento PLA.
Problema 2: Filamento atascado o no extrusión
Síntoma: El filamento deja de salir por la boquilla, el extrusor hace clic o el motor patina.
Causas comunes:
- Filamento enredado o de mala calidad: Nudos en la bobina o inconsistencias en el diámetro del filamento.
- Hotend obstruido: Partículas extrañas, filamento quemado o un «heat creep» (calor que sube por el hotend y ablanda el filamento antes de tiempo).
- Tensión incorrecta en el extrusor: Demasiado apretado o demasiado flojo.
- Problemas con el sistema de cambio de filamento: Fallo mecánico en el multiplexor o selector.
Soluciones:
- Verificar el filamento: Asegúrate de que la bobina esté bien desenrollada y que el filamento no esté enredado. Usa filamentos de marcas reconocidas por su calidad.
- Limpiar el hotend: Realiza una «cold pull» (extracción en frío) para limpiar la boquilla y el tubo del hotend. Si el problema persiste, desmonta y limpia el hotend.
- Ajustar la tensión del extrusor: Asegúrate de que el engranaje del extrusor agarre el filamento firmemente sin aplastarlo.
- Revisar el sistema de cambio: Si tienes un sistema tipo MMU, verifica que los sensores y los mecanismos de corte/alimentación funcionen correctamente. A veces, un trozo de filamento roto puede bloquear el camino.
- Optimizar la retracción: Una retracción excesiva en sistemas Bowden puede llevar el filamento fundido a zonas frías, causando atascos.
Problema 3: Desalineación de capas o desplazamiento entre colores/materiales
Síntoma: Las diferentes secciones de color o material no se alinean perfectamente, creando un escalón o un espacio entre ellas.
Causas comunes:
- Calibración incorrecta de los extrusores: Especialmente en sistemas con múltiples hotends, la altura Z o la posición XY de cada extrusor puede no ser idéntica.
- Problemas mecánicos: Correas flojas, poleas deslizantes o juego en los ejes X/Y.
- Configuración del slicer: Errores en la configuración de los offsets de los extrusores.
Soluciones:
- Calibración exhaustiva: Si tienes múltiples hotends, imprime un «test de calibración de extrusores» que te permita ajustar la altura Z y la posición XY de cada uno con respecto al primero. Este es un paso crítico y a menudo tedioso.
- Revisar la mecánica: Aprieta todas las correas y poleas. Asegúrate de que no haya holgura en los rodamientos lineales o en los carros de los ejes.
- Verificar los offsets en el slicer: Comprueba que los valores de offset para cada extrusor en tu slicer sean correctos. Algunos slicers permiten medir esto directamente en la impresora.
- Velocidades de impresión: Reducir las velocidades de impresión, especialmente en las transiciones, puede ayudar a mantener la precisión.
Problema 4: Adhesión deficiente entre diferentes materiales
Síntoma: Las capas de diferentes materiales se separan fácilmente.
Causas comunes:
- Incompatibilidad de materiales: No todos los plásticos se adhieren bien entre sí.
- Temperaturas de extrusión o cama incorrectas: Las temperaturas no son óptimas para la unión de ambos materiales.
- Flujo insuficiente: El extrusor no deposita suficiente material para crear una buena unión.
Soluciones:
- Investigar la compatibilidad: Antes de imprimir, verifica si los materiales que quieres combinar son compatibles. Por ejemplo, PLA y PETG suelen llevarse bien, pero PLA y ABS pueden ser problemáticos.
- Optimizar temperaturas: Ajusta las temperaturas de extrusión y de la cama para favorecer la adhesión entre los materiales. A veces, un ligero aumento de la temperatura de la boquilla o de la cama puede mejorar la unión.
- Aumentar el flujo: Incrementa el multiplicador de flujo (flow rate) en el slicer para el material que se adhiere peor, asegurando que se deposite suficiente material.
- Imprimir más lento: Reducir la velocidad de impresión da más tiempo a los materiales para fundirse y unirse.
En resumen, la clave para el éxito con las impresoras 3D de triple filamento reside en la paciencia, una calibración meticulosa y una buena comprensión de cómo interactúan los diferentes materiales y el hardware. No te desanimes por los problemas iniciales; cada uno es una oportunidad para aprender y mejorar tus habilidades.
Preguntas Frecuentes (FAQ)
Aquí respondemos a algunas de las preguntas más comunes sobre las impresoras 3D de triple filamento y la impresión multimaterial.
¿Es difícil aprender a usar una impresora de triple filamento?
Sí, es más complejo que una impresora de un solo filamento, pero no inabordable. Requiere más atención a los detalles, especialmente en la calibración y la configuración del slicer. Si eres principiante, te recomendamos empezar con una impresora de un solo extrusor para familiarizarte con los conceptos básicos y luego dar el salto. Para usuarios con experiencia, la curva de aprendizaje es manejable con paciencia y experimentación.
¿Qué materiales son ideales para este tipo de impresoras?
Los materiales más comunes y fáciles de usar son el PLA y el PETG, que suelen ser compatibles entre sí. El TPU (flexible) también se puede combinar con PLA o PETG para crear piezas con zonas blandas. Para soportes solubles, el PVA o BVOH son excelentes opciones. Ojo con esto: evita combinar materiales con temperaturas de extrusión o propiedades de contracción muy diferentes, como ABS con PLA, ya que esto puede causar problemas de adhesión y deformación.
¿Necesito un software especial para imprimir con triple filamento?
Sí, necesitarás un software de laminado (slicer) que soporte la impresión multimaterial. Los más populares son PrusaSlicer, Cura y Simplify3D. Todos ellos tienen opciones para asignar diferentes filamentos a distintas partes del modelo, configurar torres de purga y gestionar las transiciones. Es crucial dedicar tiempo a aprender las configuraciones específicas de tu slicer para obtener los mejores resultados.
¿La impresión con triple filamento es mucho más lenta?
Generalmente sí. Cada cambio de filamento implica una serie de movimientos (retracción, avance, purga) que añaden tiempo al proceso total de impresión. Cuantos más cambios de color o material tenga tu diseño, más larga será la impresión. Una pieza que tardaría 2 horas en un solo color, podría tardar 4 o 5 horas con múltiples filamentos debido a estas transiciones.
¿Vale la pena la inversión en una impresora 3D de triple filamento?
Depende de tus necesidades. Si buscas crear prototipos funcionales con diferentes propiedades mecánicas, piezas estéticas multicolor sin post-procesado, o si necesitas soportes solubles para geometrías complejas, la inversión vale la pena. Si solo imprimes piezas monocromáticas sencillas, una impresora de un solo extrusor será más económica y sencilla de mantener. Evalúa tus proyectos y tu presupuesto antes de decidir.
Conclusión
Las impresoras 3D de triple filamento, o más ampliamente, las impresoras 3D multimaterial, son herramientas innovadoras que expanden drásticamente las capacidades de la impresión FDM. Permiten a los creadores ir más allá de los objetos monocromáticos, abriendo la puerta a diseños complejos con múltiples colores y combinaciones de materiales con propiedades funcionales diversas. Aunque requieren una mayor inversión inicial, una curva de aprendizaje más pronunciada y un mantenimiento más exigente, la versatilidad y la calidad de los resultados finales compensan con creces estos desafíos.
En DunaTech, hemos comprobado que, si estás dispuesto a dedicar tiempo a la calibración y a la optimización de los parámetros, estas máquinas pueden transformar tu forma de concebir y producir objetos. Si tus proyectos demandan creatividad sin límites y funcionalidad avanzada, investigar modelos con sistemas de gestión de filamentos robustos y un buen soporte de software es el camino a seguir. ¡El futuro de la impresión 3D es, sin duda, multicolor y multimaterial!
— El equipo de DunaTech