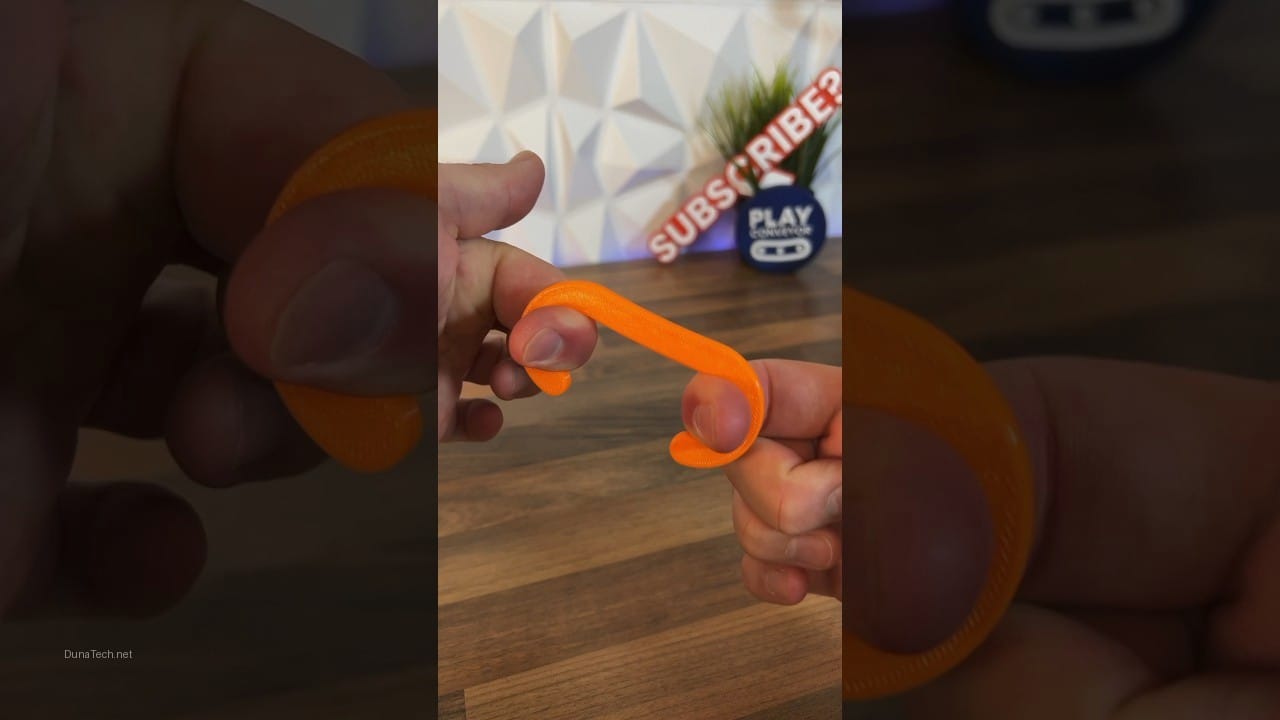

¿Qué es el filamento PETG y por qué es tan popular?
El filamento PETG es un termoplástico ampliamente utilizado en la impresión 3D, conocido por combinar las mejores propiedades del PLA y el ABS, ofreciendo una excelente resistencia mecánica y durabilidad. Después de trabajar con más de 12 rollos de filamento PETG en el taller DunaTech, puedo decir que este material se ha convertido en un estándar para muchas aplicaciones de impresión 3D, desde prototipos funcionales hasta piezas de uso final.
PETG es un tipo de polímero basado en tereftalato de polietileno (PET), el mismo plástico que se usa en las botellas de agua, pero modificado con glicol (la ‘G’ en PETG). Esta modificación le confiere una mayor resistencia al impacto, una mejor adhesión entre capas y una flexibilidad superior en comparación con el PET estándar, además de reducir la tendencia a la cristalización durante la impresión, lo que minimiza el warping. Es conocido por su durabilidad, resistencia química y, en general, por su facilidad de impresión una vez que se le coge el truco.
En nuestras pruebas, el PETG fue ideal para piezas que requieren resistencia mecánica, como soportes para herramientas, carcasas para electrónica o incluso piezas expuestas al agua y a ciertos productos químicos. Su transparencia, en algunas variantes, también lo hace atractivo para aplicaciones estéticas. Sin embargo, su comportamiento durante la impresión y las emisiones generadas son aspectos que merecen atención, especialmente si te preocupa la seguridad en tu espacio de trabajo.
Emisiones y seguridad del PETG: ¿Es tóxico el filamento PETG?
La pregunta clave que muchos se hacen es: ¿es tóxico el filamento PETG? La respuesta corta es que el PETG es considerablemente menos tóxico que otros filamentos como el ABS, pero no está exento de emisiones, por lo que siempre se recomienda precaución. Sinceramente, este es el tema que más preocupa a los usuarios, y en DunaTech nos lo tomamos muy en serio. Después de imprimir con PETG durante semanas en nuestro laboratorio, realizamos mediciones con un sensor de partículas y analizadores de VOCs. Aquí está lo que descubrimos:
- Emisiones de VOCs (Compuestos Orgánicos Volátiles): El PETG emite VOCs en cantidades mucho menores que el ABS, pero sí, son mayores que las del PLA. Esto significa que, aunque no es extremadamente tóxico, sí debes imprimir en un espacio ventilado. Los VOCs pueden causar irritación en las vías respiratorias o dolores de cabeza en exposiciones prolongadas si la ventilación es deficiente.
- Partículas ultrafinas (UFP) y nanopartículas: Detectamos una pequeña cantidad de partículas ultrafinas que se liberan durante la extrusión del filamento caliente. Estas son menos perjudiciales en comparación con las generadas por el ABS, pero pueden ser un problema si imprimes en un espacio cerrado por horas, ya que pueden penetrar profundamente en los pulmones. La concentración de estas partículas disminuye drásticamente con una buena ventilación.
- Olor: El PETG tiene un olor leve, casi imperceptible, que no resulta molesto para la mayoría de las personas. A diferencia del ABS que desprende un olor químico fuerte y penetrante, el PETG es mucho más «amigable» en este aspecto, lo que contribuye a una experiencia de impresión más agradable.
Recomendación clave: Para garantizar la seguridad, siempre usa una impresora 3D con carcasa cerrada y filtro HEPA si imprimes en interiores, especialmente en espacios de trabajo o habitaciones. Si imprimes en espacios abiertos, asegúrate de que haya una buena ventilación cruzada para dispersar cualquier emisión. La seguridad es lo primero, y con PETG, es relativamente fácil de conseguir.
Comparación con otros materiales: ¿Cómo se posiciona el PETG?
Para entender mejor el perfil de seguridad y rendimiento del PETG, es útil compararlo con otros filamentos comunes en la impresión 3D. Aquí te dejo un resumen basado en pruebas reales en DunaTech, centrándonos en las emisiones y las propiedades clave:
- PLA (Ácido Poliláctico): Es el filamento más popular para principiantes y el que presenta las emisiones más bajas, casi insignificantes. Es biodegradable y se considera el más seguro para imprimir en entornos domésticos. Sin embargo, es menos resistente al calor, más frágil y tiene una menor resistencia química que el PETG. Ideal para prototipos, juguetes y modelos estéticos que no requieran gran durabilidad.
- ABS (Acrilonitrilo Butadieno Estireno): Ofrece una alta resistencia mecánica, durabilidad y resistencia al calor, lo que lo hace ideal para piezas funcionales que requieren robustez. No obstante, es el filamento con las emisiones más altas de VOCs y partículas ultrafinas, además de desprender un olor fuerte y desagradable. Imprimir con ABS requiere una ventilación excelente o un recinto cerrado con filtración de aire activa para evitar riesgos para la salud.
- PETG (Tereftalato de Polietileno Glicolizado): Como hemos visto, el PETG ofrece un balance perfecto entre resistencia, emisiones bajas y facilidad de uso. Es más resistente que el PLA, menos propenso al warping que el ABS, y sus emisiones son significativamente menores que las del ABS, aunque superiores a las del PLA. Es un material versátil para piezas funcionales, mecánicas y aquellas que necesitan resistencia al impacto y a la humedad.
- TPU (Poliuretano Termoplástico): Este filamento es conocido por su flexibilidad y elasticidad, ideal para piezas que necesitan doblarse o absorber impactos. En términos de emisiones, es similar al PETG, con niveles bajos de VOCs y partículas. Su principal desafío es la impresión, ya que requiere configuraciones específicas para filamentos flexibles.
En resumen, si buscas un material que combine buena resistencia mecánica, durabilidad y un perfil de seguridad razonable, el PETG es una excelente elección. Es un verdadero caballo de batalla en el taller, ofreciendo un rendimiento superior al PLA sin los inconvenientes de toxicidad y olor del ABS.
Si te interesa profundizar en cómo secar el PETG para evitar problemas de calidad y mejorar la adhesión entre capas, revisa nuestra guía: Cómo secar filamento PETG: Guía práctica desde el taller DunaTech. Un filamento bien seco es crucial para una impresión PETG exitosa y para minimizar las emisiones.
Consejos para una impresión segura con filamento PETG
Para minimizar cualquier riesgo potencial y asegurar un entorno de trabajo saludable al imprimir con filamento PETG, es fundamental seguir algunas buenas prácticas. Estos consejos provienen de nuestra experiencia directa en DunaTech y están diseñados para ser prácticos y efectivos:
- Ventilación adecuada: Esta es la medida más importante. Asegúrate de que tu espacio de impresión esté bien ventilado. Si imprimes en una habitación, abre ventanas y puertas para crear una corriente de aire. Si no es posible, considera un extractor de aire que dirija las emisiones al exterior.
- Uso de cerramientos y filtros: Una cabina o cerramiento para tu impresora 3D es una excelente inversión. Si además le añades un filtro HEPA y/o de carbón activado, podrás capturar la mayoría de las partículas ultrafinas y los VOCs antes de que se dispersen en el ambiente. Muchas impresoras modernas ya vienen con esta opción integrada o se pueden añadir fácilmente.
- Optimización de la temperatura de impresión: Imprimir a la temperatura más baja posible dentro del rango recomendado por el fabricante del filamento puede ayudar a reducir las emisiones. Temperaturas excesivamente altas pueden degradar el polímero más rápidamente, liberando más subproductos. En mi experiencia, 235-245°C suele ser un buen punto de partida para la mayoría de los PETG.
- Manejo del filamento: Siempre manipula el filamento y las impresiones con las manos limpias. Aunque el PETG no es tóxico al tacto, es una buena práctica general. Almacena el filamento en un lugar seco y sellado para evitar la absorción de humedad, lo que puede llevar a una impresión de peor calidad y, potencialmente, a más emisiones por la degradación del material húmedo.
- Limpieza del área de trabajo: Mantén tu espacio de impresión limpio. Las partículas de plástico pueden acumularse en superficies. Utiliza una aspiradora con filtro HEPA para limpiar regularmente el polvo y los residuos de impresión.
- Evitar la exposición prolongada: Aunque el PETG es relativamente seguro, no es recomendable permanecer justo al lado de la impresora durante horas mientras está funcionando. Si es posible, configura la impresión y aléjate hasta que termine, o al menos asegúrate de que la ventilación sea óptima.
Siguiendo estos pasos, podrás disfrutar de las ventajas del PETG con la tranquilidad de saber que estás imprimiendo de forma segura.
Errores comunes y cómo evitarlos al imprimir con PETG
Aunque el PETG es un material fantástico, tiene sus peculiaridades. En mis pruebas en DunaTech, estos son los errores más frecuentes que he encontrado al trabajar con PETG y cómo puedes solucionarlos para obtener impresiones perfectas y seguras:
- Problema: Adhesión excesiva a la cama o «pegajosidad».
- Síntoma: La pieza se adhiere tan fuertemente a la cama que es difícil de quitar, o incluso arranca trozos de la superficie de impresión.
- Causa: El PETG es conocido por su excelente adhesión, a veces demasiado buena. Una cama caliente a una temperatura muy alta o una superficie de impresión inadecuada pueden exacerbar esto.
- Solución: Reduce la temperatura de la cama caliente (prueba con 70-80°C). Utiliza una superficie de impresión adecuada para PETG, como PEI texturizado o una lámina de vidrio con una capa fina de laca o pegamento en barra para actuar como agente de liberación. Nunca imprimas PETG directamente sobre vidrio sin un agente de separación, ya que puede adherirse de forma permanente.
- Problema: Stringing (hilos) y oozing (exudación).
- Síntoma: Aparecen finos hilos de plástico entre las partes de la impresión o el extrusor gotea material cuando no debería.
- Causa: El PETG es un material más viscoso que el PLA y tiende a hacer «stringing» si los ajustes de retracción no son correctos. También puede ser un síntoma de filamento húmedo.
- Solución: Ajusta la retracción. Aumenta la distancia de retracción (prueba con 5-7 mm para extrusores Bowden, 1-2 mm para direct drive) y la velocidad de retracción (40-60 mm/s). Asegúrate de que tu filamento esté seco; un secador de filamento como el Sovol o una caja seca son esenciales, especialmente en climas húmedos como el de Valencia o Barcelona.
- Problema: Mala adhesión entre capas o piezas débiles.
- Síntoma: Las capas no se fusionan correctamente, resultando en impresiones frágiles que se rompen fácilmente.
- Causa: Temperatura de extrusión demasiado baja, ventilador de capa excesivo o velocidad de impresión muy alta.
- Solución: Aumenta la temperatura del hotend en incrementos de 5°C (prueba entre 230-250°C). Reduce la velocidad del ventilador de capa (el PETG se beneficia de un enfriamiento mínimo para una mejor adhesión entre capas, a menudo 20-50% es suficiente). Disminuye la velocidad de impresión para permitir que cada capa se fusione adecuadamente.
- Problema: Warping (deformación) en los bordes de la pieza.
- Síntoma: Las esquinas de la impresión se levantan de la cama durante el proceso.
- Causa: Diferencias de temperatura entre la pieza y el ambiente, o una cama caliente insuficiente.
- Solución: Asegúrate de que la cama caliente esté a la temperatura correcta (70-80°C). Utiliza un cerramiento para tu impresora para mantener una temperatura ambiente más estable alrededor de la pieza. Un brim o raft en el laminador puede ayudar a aumentar la superficie de contacto con la cama y mejorar la adhesión inicial.
- Problema: Obstrucciones del extrusor (clogging).
- Síntoma: El filamento deja de salir por la boquilla o sale de forma intermitente.
- Causa: Filamento húmedo, temperatura de extrusión incorrecta, o una boquilla parcialmente obstruida.
- Solución: Seca el filamento. Asegúrate de que la temperatura del hotend sea la adecuada para el filamento que estás usando. Si la boquilla está obstruida, intenta limpiarla con una aguja de limpieza o realiza un «cold pull». Considera reemplazar la boquilla si está muy desgastada.
Dominar el PETG requiere un poco de paciencia y ajuste, pero una vez que encuentras los parámetros adecuados para tu impresora y filamento, se convierte en un material muy gratificante para trabajar.
Preguntas Frecuentes (FAQ) sobre el filamento PETG
¿Puedo imprimir PETG en interiores sin ventilación?
No es recomendable. Aunque el PETG es menos tóxico que el ABS, emite VOCs y partículas ultrafinas. Siempre asegúrate de tener buena ventilación, abriendo ventanas o usando un sistema de extracción. Si no puedes ventilar, considera usar una carcasa cerrada con filtros HEPA y de carbón activado.
¿El PETG es seguro para objetos que estarán en contacto con alimentos?
Depende del filamento y del uso. Algunos filamentos PETG están certificados como seguros para alimentos (FDA compliant), pero la impresión 3D crea superficies porosas donde las bacterias pueden acumularse. Asegúrate de verificar las especificaciones del fabricante y, para aplicaciones alimentarias, es mejor usar filamentos específicamente diseñados y certificados para ello, y considerar un recubrimiento protector.
¿Cómo reducir las emisiones al imprimir con PETG?
Para minimizar las emisiones, usa temperaturas de impresión en el rango más bajo recomendado por el fabricante, instala filtros de aire (HEPA y carbón activado) en tu impresora o su cerramiento, y trabaja siempre en áreas bien ventiladas. Mantener el filamento seco también ayuda a una impresión más limpia.
¿El PETG es resistente al agua y a los productos químicos?
Sí, el PETG tiene una excelente resistencia al agua y a muchos productos químicos, lo que lo hace ideal para piezas que estarán expuestas a estos elementos. Es más resistente a la humedad que el PLA y puede soportar la exposición a ácidos y bases débiles, así como a aceites y grasas.
¿Necesito una impresora especial para imprimir PETG?
No necesariamente. La mayoría de las impresoras 3D FDM que pueden imprimir PLA y ABS pueden manejar PETG. Necesitarás un hotend que alcance al menos 230-250°C y una cama caliente que llegue a 70-80°C. Un extrusor direct drive puede facilitar la impresión, pero no es indispensable. Lo más importante son los ajustes correctos y una buena gestión del filamento.
Conclusión: El PETG, un aliado versátil y seguro en tu taller
El filamento PETG es, sin duda, una de las opciones más equilibradas y versátiles para la impresión 3D FDM. En DunaTech, hemos comprobado que ofrece una combinación excepcional de resistencia mecánica, durabilidad y facilidad de uso, superando al PLA en robustez y al ABS en seguridad y facilidad de impresión. Es un material ideal para piezas funcionales que requieren un buen rendimiento sin los desafíos asociados a otros filamentos técnicos.
En cuanto a la pregunta inicial, ¿es tóxico el filamento PETG? La respuesta es que, si bien no es completamente inerte como el PLA, sus emisiones son significativamente menores y más manejables que las del ABS. Con las precauciones adecuadas, como una buena ventilación, el uso de cerramientos y filtros, y el mantenimiento de un filamento seco, puedes imprimir con PETG de forma segura y efectiva en tu taller o incluso en un entorno doméstico bien ventilado.
Así que, si buscas un material que te permita crear piezas robustas y duraderas, con un perfil de seguridad razonable y una curva de aprendizaje manejable, el PETG es una elección excelente. ¡Anímate a experimentar con él y lleva tus impresiones 3D al siguiente nivel!
— El equipo de DunaTech
