
Introducción
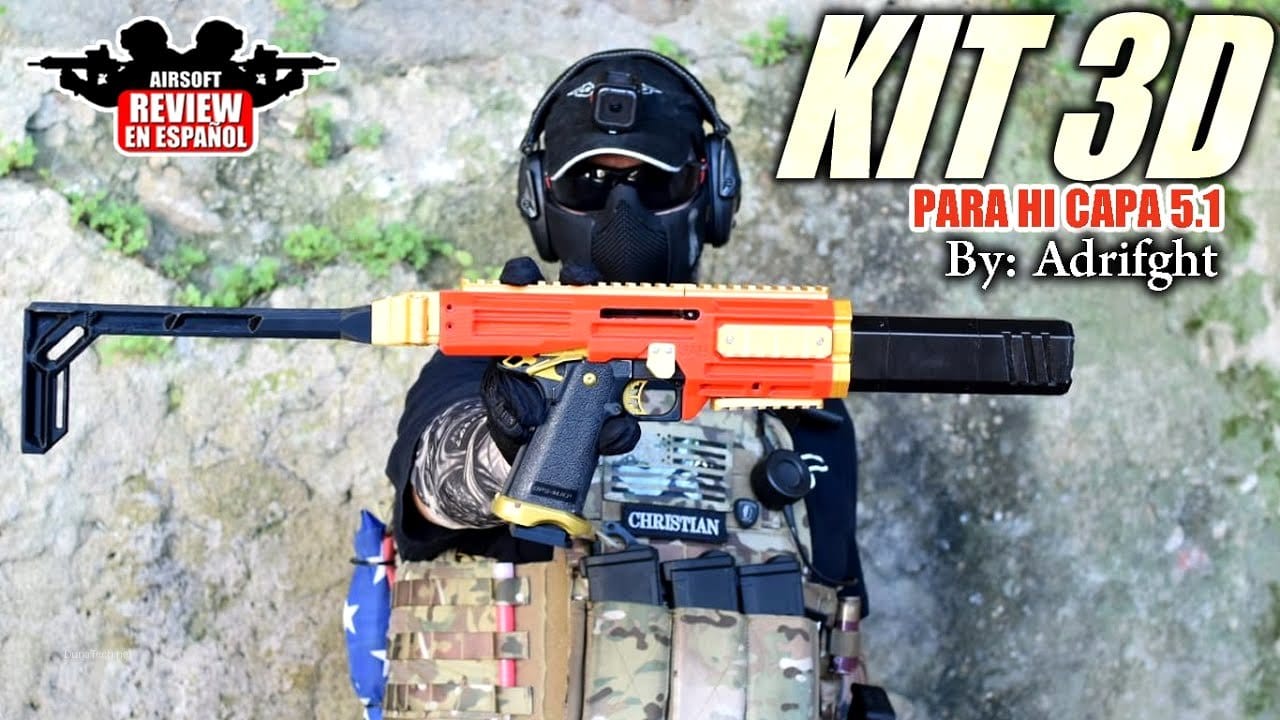
En DunaTech, hemos dedicado incontables horas a experimentar con la impresión 3D de accesorios para airsoft, y uno de los proyectos más gratificantes ha sido la creación de un kit para carabina Hi-Capa 5.1. Este artículo es el resultado de esas pruebas, diseñado para guiarte paso a paso en la impresión de un kit robusto y funcional, evitando los errores más comunes que suelen cometer los principiantes. Te mostraremos qué materiales y configuraciones son ideales para obtener piezas de alta calidad, garantizando durabilidad y un ajuste perfecto. Además, hemos incluido un video práctico para que puedas visualizar cada fase del proceso y replicarlo con éxito en tu propia impresora 3D.
Materiales necesarios para imprimir tu kit Hi-Capa 5.1
Para lograr un kit para carabina Hi-Capa 5.1 impreso en 3D que sea tanto funcional como duradero, la elección de los materiales es crucial. Aquí te detallo los filamentos y herramientas que, en mi experiencia, ofrecen los mejores resultados, junto con algunas consideraciones sobre la impresora 3D.
Filamento recomendado: La clave para la resistencia y durabilidad
La resistencia y la durabilidad de tu kit dependerán en gran medida del filamento que elijas. Para las piezas de una carabina Hi-Capa 5.1, que pueden estar sometidas a cierto estrés, es vital seleccionar materiales adecuados:
- PETG (Tereftalato de Polietileno Glicolado): Este es, sin duda, nuestro filamento estrella para este tipo de proyectos. Ofrece una excelente combinación de resistencia a impactos, flexibilidad moderada y una notable tolerancia al calor, lo que lo hace ideal para piezas funcionales que puedan estar expuestas a la intemperie o a un uso continuado. Un consejo de oro: el PETG es higroscópico, es decir, absorbe humedad del aire. Para evitar problemas de extrusión, burbujas y fragilidad en la pieza final, es fundamental secarlo antes de usarlo. Puedes consultar nuestra guía práctica para secar PETG.
- TPU (Poliuretano Termoplástico): Si tu diseño incluye partes que requieren flexibilidad, como empuñaduras ergonómicas o protectores, el TPU es la elección perfecta. Su elasticidad y resistencia a la abrasión lo hacen ideal para componentes que necesiten absorber impactos o adaptarse a formas irregulares. Ojo, imprimir con TPU puede ser un poco más desafiante debido a su flexibilidad, pero los resultados valen la pena.
- PLA Reforzado (PLA+ o PLA Tough): Aunque el PLA estándar no es el más adecuado para piezas de alto estrés, las variantes reforzadas como el PLA+ o el PLA Tough pueden ser una opción si buscas una estética superior y no planeas someter la carabina a un uso extremadamente exigente. Estos filamentos ofrecen mayor resistencia que el PLA normal y son más fáciles de imprimir que el PETG, pero ten en cuenta que su resistencia al calor es inferior.
Impresora 3D: FDM vs. Resina
La mayoría de los usuarios dispondrán de una impresora FDM, que es perfectamente capaz de manejar este proyecto, pero es bueno conocer las alternativas:
- Impresoras FDM (Modelado por Deposición Fundida): Son las más comunes y versátiles. La gran mayoría de las piezas del kit se pueden imprimir sin problemas con una FDM. Asegúrate de que tu impresora tenga un extrusor capaz de manejar los filamentos elegidos (especialmente TPU) y que la boquilla sea de al menos 0.4 mm para un buen equilibrio entre detalle y resistencia. Un volumen de construcción decente también será útil para piezas más grandes.
- Impresoras de Resina (SLA/DLP/LCD): Si bien no son la opción principal para la mayoría de las piezas estructurales debido a la fragilidad inherente de muchas resinas estándar, las impresoras de resina son inigualables para componentes que requieren una precisión extrema, detalles finos o un acabado superficial impecable. Piensa en logotipos, miras de precisión o pequeñas piezas decorativas. Algunas resinas de ingeniería ofrecen mayor resistencia, pero suelen ser más caras.
Archivos STL: La base de tu proyecto
El punto de partida de cualquier proyecto de impresión 3D son los archivos STL. Para un kit para carabina Hi-Capa 5.1, te recomiendo encarecidamente buscar diseños en plataformas de confianza. En DunaTech, hemos probado varios diseños gratuitos de Thingiverse y Cults3D. Siempre busca aquellos con buenas valoraciones y comentarios de la comunidad. Es común que, incluso con un buen diseño, tengas que ajustar algunos parámetros de impresión para adaptarlos a tu impresora y filamento específicos, optimizando así la resistencia y el ajuste de las piezas.
Selección y preparación de archivos STL para tu kit de carabina
Antes de siquiera pensar en encender la impresora, una correcta selección y preparación de los archivos STL es fundamental para el éxito de tu kit para carabina Hi-Capa 5.1. Este paso inicial puede ahorrarte muchas frustraciones y filamento.
1. Descarga y verificación de los archivos STL
Una vez que hayas elegido un diseño en plataformas como Thingiverse o Cults3D, descarga todos los archivos STL necesarios. Es crucial que, antes de importarlos a tu laminador, los revises. Abre cada archivo en un visor 3D (muchos laminadores lo permiten) y verifica que estén escalados correctamente. A veces, los diseñadores suben modelos que no están en la escala 1:1, lo que podría resultar en piezas demasiado grandes o pequeñas. Si encuentras discrepancias, ajústalas en tu software de laminado.
2. Configuración en el software de laminado (Cura, PrusaSlicer, etc.)
Aquí es donde transformamos el modelo digital en instrucciones para tu impresora. En DunaTech, hemos probado extensivamente con Cura y PrusaSlicer, y estas son las configuraciones que nos han dado los mejores resultados para un kit Hi-Capa 5.1 robusto:
- Altura de capa (Layer Height): Para la mayoría de las piezas del kit, una altura de capa de 0.2 mm ofrece un excelente equilibrio entre calidad superficial, resistencia y tiempo de impresión. Si buscas un acabado más fino para piezas estéticas, podrías bajar a 0.16 mm, pero ten en cuenta que aumentará significativamente el tiempo de impresión. Para piezas internas o que no estarán a la vista, 0.24 mm podría ser aceptable.
- Relleno (Infill): Este es un parámetro crítico para la resistencia. Para las piezas de un kit para carabina Hi-Capa 5.1, que necesitan ser duraderas, recomendamos un relleno de entre 40% y 50%. Un patrón de relleno cúbico o giroidal suele ofrecer una buena resistencia multidireccional. Evita rellenos muy bajos (20-30%) para componentes estructurales, ya que la pieza podría fracturarse bajo estrés.
- Perímetros/Paredes (Walls/Perimeters): Más paredes significan más resistencia. Sugerimos al menos 3 o 4 perímetros. Esto crea una cáscara exterior más gruesa y robusta, que es donde se concentra gran parte de la fuerza de la pieza.
- Soportes (Supports): Utiliza soportes solo donde sean estrictamente necesarios para evitar deformaciones en voladizos pronunciados. Un exceso de soportes puede dejar marcas difíciles de eliminar y aumentar el tiempo de post-procesado. En mi experiencia, configurar el ángulo de voladizo a 45-50 grados suele ser un buen punto de partida. Experimenta con la densidad y el patrón de los soportes para encontrar el equilibrio entre facilidad de remoción y soporte efectivo.
- Adhesión a la cama (Build Plate Adhesion): Para piezas grandes o con poca superficie de contacto, un «brim» (borde) de unas cuantas líneas puede mejorar significativamente la adhesión y prevenir el warping, especialmente con PETG.
Recuerda que cada impresora y filamento es un mundo, por lo que estas configuraciones son un excelente punto de partida, pero no dudes en ajustarlas ligeramente según tus resultados.
Configuración de impresión óptima y puesta a punto de tu impresora 3D
Una vez que tus archivos STL están listos, el siguiente paso es preparar tu impresora 3D para la acción. Una configuración adecuada es tan importante como la elección del filamento para asegurar que tu kit para carabina Hi-Capa 5.1 se imprima sin fallos.
1. Nivelación de la cama: La base de todo
Este es el paso más crítico y, a menudo, el más subestimado. Una cama mal nivelada es la causa número uno de fallos en la primera capa, lo que puede arruinar una impresión larga. Antes de cada impresión importante, o si notas problemas de adhesión, asegúrate de que la cama esté perfectamente nivelada. Si no sabes cómo hacerlo, o si necesitas un repaso, te recomiendo encarecidamente nuestra guía completa sobre nivelación de camas. Una primera capa perfecta es sinónimo de una impresión exitosa.
2. Ajustes de temperatura para cada filamento
La temperatura del extrusor y de la cama caliente debe ser la adecuada para el filamento que estés utilizando. Estos son los rangos que hemos encontrado óptimos en DunaTech:
- PETG:
- Extrusor: 230°C – 245°C. Empieza por 235°C y ajusta si ves problemas de extrusión o capas débiles.
- Cama caliente: 70°C – 85°C. Una temperatura de 80°C es ideal para una buena adhesión y para prevenir el warping con PETG.
- TPU:
- Extrusor: 210°C – 230°C. El TPU suele imprimirse a temperaturas ligeramente más bajas que el PETG.
- Cama caliente: 40°C – 60°C. No necesita tanta temperatura como el PETG, pero una cama ligeramente caliente ayuda a la adhesión.
- PLA Reforzado:
- Extrusor: 200°C – 220°C.
- Cama caliente: 50°C – 65°C.
Siempre consulta las recomendaciones del fabricante de tu filamento, ya que pueden variar ligeramente.
3. Adhesión a la cama: Más allá de la temperatura
Además de una cama bien nivelada y la temperatura correcta, a veces necesitamos un extra para asegurar que las piezas no se despeguen. Para PETG, que a veces puede ser un poco «pegajoso» y difícil de retirar si se adhiere demasiado, o propenso al warping si no se adhiere lo suficiente, he encontrado varias soluciones:
- Laca para el pelo: Una capa fina de laca de fijación fuerte sobre la cama limpia puede hacer maravillas para la adhesión del PETG y el PLA.
- Pegamento en barra (tipo Pritt): Una capa delgada de pegamento soluble en agua es una solución económica y muy efectiva, especialmente para PETG.
- Cinta Kapton o cinta azul de pintor: Para ciertos materiales, o si tu superficie de impresión no es ideal, estas cintas pueden proporcionar una excelente superficie de adhesión. En DunaTech, tenemos una guía completa sobre cómo usar la cinta Kapton en impresión 3D.
4. Velocidad de impresión
Para piezas funcionales que requieren resistencia, no te apresures. Una velocidad de impresión moderada (entre 40-60 mm/s para la mayoría de las piezas) permite que el filamento se adhiera correctamente entre capas, resultando en una pieza más fuerte. Para la primera capa, reduce la velocidad a 20-30 mm/s para asegurar una adhesión perfecta.
Post-procesado y montaje de tu kit para carabina Hi-Capa 5.1
Una vez que la impresión ha finalizado, el trabajo no termina. El post-procesado y el montaje son etapas cruciales para asegurar que tu kit para carabina Hi-Capa 5.1 no solo se vea bien, sino que también funcione a la perfección y sea duradero.
1. Retirada de soportes y limpieza inicial
Con la pieza aún caliente (si es PETG, espera a que se enfríe un poco para evitar deformaciones, pero no del todo para que los soportes sean más fáciles de quitar), retira cuidadosamente los soportes. Utiliza herramientas como pinzas de punta fina, bisturís de modelismo o alicates de corte. Sé paciente y delicado para evitar dañar la superficie de la pieza. Una vez retirados los soportes, inspecciona la pieza en busca de hilos (stringing) o rebabas, y elimínalos con un bisturí o papel de lija fino.
2. Lijado y acabado superficial
Para obtener un acabado suave y profesional, el lijado es indispensable. Comienza con lijas de grano medio (200-300) para eliminar las marcas más prominentes de los soportes o imperfecciones. Luego, progresa a lijas de grano fino (400-800) para suavizar la superficie y eliminar las líneas de capa. Para un acabado aún más pulido, puedes usar lijas de grano muy fino (1000-2000) en húmedo. Este proceso no solo mejora la estética, sino que también puede ayudar a que las piezas encajen mejor.
3. Prueba de ajuste y montaje
Antes de aplicar cualquier tipo de pintura o acabado final, es fundamental probar cada pieza del kit. Ensambla el kit en seco, sin forzar ninguna pieza. Verifica que todas las partes encajen correctamente con tu Hi-Capa 5.1. Si encuentras que alguna pieza está demasiado ajustada, puedes lijar suavemente los bordes o usar un bisturí para ajustar las tolerancias. Si, por el contrario, una pieza queda holgada, podrías considerar aplicar una capa fina de pegamento o incluso reimprimirla con una ligera compensación en el laminador si el problema es significativo. En mi experiencia, es mejor que las piezas queden ligeramente ajustadas y tener que lijar un poco, que queden holgadas y bailen.
4. Pintura y personalización (opcional)
Si deseas personalizar tu kit para carabina Hi-Capa 5.1, la pintura es una excelente opción. Para piezas impresas en 3D, especialmente con PETG, te recomiendo seguir estos pasos:
- Imprimación: Aplica una capa fina de imprimación en spray para plásticos. Esto ayudará a que la pintura se adhiera mejor y a unificar la superficie.
- Pintura: Utiliza pinturas acrílicas o esmaltes en spray diseñados para plásticos. Aplica varias capas finas en lugar de una gruesa para evitar goteos y asegurar un acabado uniforme. Deja secar completamente entre capas.
- Sellador/Barniz: Para proteger la pintura y darle un acabado duradero, aplica una o dos capas de barniz transparente mate o brillante, según tu preferencia. Esto protegerá el kit del desgaste y los arañazos.
Asegúrate de trabajar en un área bien ventilada y de usar equipo de protección personal (mascarilla, guantes) al lijar y pintar.
Errores comunes y soluciones al imprimir un kit para carabina Hi-Capa 5.1
Incluso con la mejor preparación, la impresión 3D puede presentar desafíos. Aquí te presento los problemas más frecuentes que he encontrado al imprimir un kit para carabina Hi-Capa 5.1 y cómo resolverlos, basándome en mi experiencia en DunaTech.
Problema 1: Las piezas se despegan de la cama (Warping)
Este es uno de los problemas más frustrantes, especialmente con piezas grandes o con PETG. La pieza se levanta de la cama, generalmente por las esquinas, arruinando la impresión.
- Síntomas: Las esquinas de la pieza se curvan hacia arriba, la primera capa no se adhiere bien.
- Causas:
- Cama mal nivelada: La causa más común. La primera capa no tiene suficiente superficie de contacto.
- Temperatura de cama insuficiente: Especialmente con PETG, una cama fría no permite que el material se adhiera correctamente.
- Corrientes de aire: Cambios bruscos de temperatura alrededor de la pieza pueden causar contracción y warping.
- Superficie de impresión sucia o sin adhesivo: Restos de grasa o polvo reducen la adhesión.
- Soluciones:
- Nivelar la cama meticulosamente: Asegúrate de que la distancia entre la boquilla y la cama sea la correcta en todos los puntos.
- Aumentar la temperatura de la cama: Para PETG, sube a 80-85°C. Para PLA, 60°C suele ser suficiente.
- Usar adhesivos: Aplica una capa fina de laca para el pelo, pegamento en barra o cinta Kapton/azul.
- Cerrar la impresora: Si tienes un cerramiento, úsalo para mantener una temperatura ambiente estable alrededor de la impresión. Si no, evita corrientes de aire.
- Añadir un «Brim» en el laminador: Crea un borde alrededor de la pieza que aumenta la superficie de contacto con la cama.
Problema 2: Fragilidad excesiva en las piezas impresas
Si tu kit se rompe con facilidad, es un claro indicio de que la pieza no tiene la resistencia necesaria para el uso previsto.
- Síntomas: Las piezas se fracturan o se parten con facilidad bajo una ligera presión o impacto.
- Causas:
- Relleno (Infill) insuficiente: Un porcentaje de relleno bajo deja la pieza hueca y débil.
- Pocos perímetros/paredes: La cáscara exterior es demasiado fina.
- Filamento húmedo: El filamento absorbe humedad, lo que causa burbujas durante la extrusión y debilita las uniones entre capas.
- Temperatura de extrusión baja: El filamento no se funde correctamente y no se adhiere bien a la capa anterior.
- Soluciones:
- Incrementar el relleno: Para un kit para carabina Hi-Capa 5.1, usa un mínimo de 40-50% de relleno con un patrón robusto como cúbico o giroidal.
- Aumentar los perímetros: Configura al menos 3 o 4 perímetros en tu laminador.
- Secar el filamento: Si sospechas que el filamento está húmedo, sécalo en un deshidratador de alimentos o un horno a baja temperatura (consulta nuestra guía para secar PETG).
- Ajustar la temperatura del extrusor: Sube la temperatura en incrementos de 5°C dentro del rango recomendado para tu filamento.
Problema 3: Sobresalientes visibles o marcas de soportes
Las zonas donde se apoyan los soportes pueden quedar rugosas o con marcas, afectando la estética y el ajuste.
- Síntomas: Superficies ásperas, protuberancias o «cicatrices» donde se retiraron los soportes.
- Causas:
- Configuración incorrecta de los soportes: Demasiada densidad, distancia incorrecta entre soporte y pieza, o ángulo de voladizo inadecuado.
- Retirada brusca de los soportes: Arrancarlos en lugar de despegarlos con cuidado.
- Soluciones:
- Ajustar el ángulo de voladizo: En mi experiencia, un ángulo de 45 grados suele ser un buen compromiso. Esto significa que solo se generarán soportes para voladizos más pronunciados.
- Optimizar la distancia Z de los soportes: Aumenta ligeramente la distancia vertical entre el soporte y la pieza para facilitar su retirada, pero sin que la pieza se deforme.
- Reducir la densidad de los soportes: Menos material de soporte significa menos superficie de contacto y menos marcas.
- Retirar los soportes con cuidado: Utiliza herramientas adecuadas y hazlo lentamente. A veces, calentar ligeramente la pieza (con un secador de pelo, por ejemplo) puede hacer que los soportes de PETG sean más fáciles de quitar.
- Lijado y post-procesado: Las marcas residuales pueden eliminarse con lijado fino y, si es necesario, masilla de modelismo antes de pintar.
Con paciencia y ajustando estos parámetros, podrás superar la mayoría de los obstáculos y obtener un kit para carabina Hi-Capa 5.1 de alta calidad.
Preguntas frecuentes sobre la impresión 3D de un kit para carabina Hi-Capa 5.1
Aquí respondemos a algunas de las dudas más comunes que surgen al abordar un proyecto como la impresión de un kit para carabina Hi-Capa 5.1.
¿Es seguro usar piezas impresas en 3D en una carabina de airsoft?
Sí, es seguro, siempre y cuando se utilicen los materiales adecuados y las configuraciones de impresión correctas. Materiales como el PETG o el TPU, bien configurados, ofrecen la resistencia necesaria para las exigencias del airsoft. Es crucial evitar el PLA para piezas que soporten estrés o impactos, ya que es más frágil y menos resistente al calor.
¿Qué tipo de impresora 3D es la mejor para este proyecto?
Una impresora FDM con un volumen de construcción decente (al menos 200x200x200 mm) es perfectamente adecuada y la opción más común para imprimir un kit para carabina Hi-Capa 5.1. Si buscas detalles extremadamente finos o un acabado superficial impecable para piezas pequeñas o estéticas, una impresora de resina (SLA/DLP/LCD) podría ser una buena adición, pero no es indispensable para la funcionalidad principal del kit.
¿Dónde puedo encontrar archivos STL confiables y de calidad para este kit?
Las plataformas más recomendadas son Thingiverse y Cults3D. Busca diseños que tengan un buen número de descargas, comentarios positivos y fotos de usuarios que ya los hayan impreso. A menudo, los diseñadores incluyen recomendaciones específicas de impresión que te serán de gran ayuda. En DunaTech, siempre revisamos varios diseños antes de elegir el que mejor se adapta a nuestras pruebas.
¿Cuánto tiempo se tarda en imprimir un kit completo para Hi-Capa 5.1?
El tiempo de impresión puede variar significativamente dependiendo del tamaño de las piezas, la altura de capa, el porcentaje de relleno y la velocidad de tu impresora. Un kit completo, con varias piezas grandes y un relleno del 40-50%, podría llevar fácilmente entre 20 y 40 horas de impresión total, distribuidas en varias sesiones. Es un proyecto que requiere paciencia.
¿Necesito herramientas especiales para el post-procesado o el montaje?
Para el post-procesado, te serán muy útiles herramientas básicas de modelismo: un bisturí de precisión, pinzas de punta fina, alicates de corte y un juego de lijas de diferentes granos. Para el montaje, es probable que necesites un juego de destornilladores pequeños, llaves Allen y, posiblemente, un pegamento fuerte para plásticos si alguna unión lo requiere. Nada demasiado exótico, la mayoría son herramientas que un aficionado al bricolaje suele tener.
Conclusión
Imprimir un kit para carabina Hi-Capa 5.1 en tu propia impresora 3D es un proyecto gratificante y totalmente viable, incluso para aquellos con experiencia moderada en impresión 3D. Como hemos visto en DunaTech, la clave del éxito reside en la selección adecuada de materiales, como el PETG para la resistencia y el TPU para la flexibilidad, y en una configuración de impresión meticulosa. Prestar atención a detalles como la nivelación de la cama, la temperatura del extrusor y la densidad de relleno marcará la diferencia entre un kit funcional y uno que termine en el cajón de los «proyectos fallidos».
No temas experimentar con los parámetros y, sobre todo, no te desanimes ante los problemas comunes; cada error es una oportunidad para aprender. Con esta guía y las herramientas adecuadas, estarás en el camino correcto para personalizar tu Hi-Capa 5.1 con piezas impresas en 3D de alta calidad. ¡A imprimir!
— El equipo de DunaTech