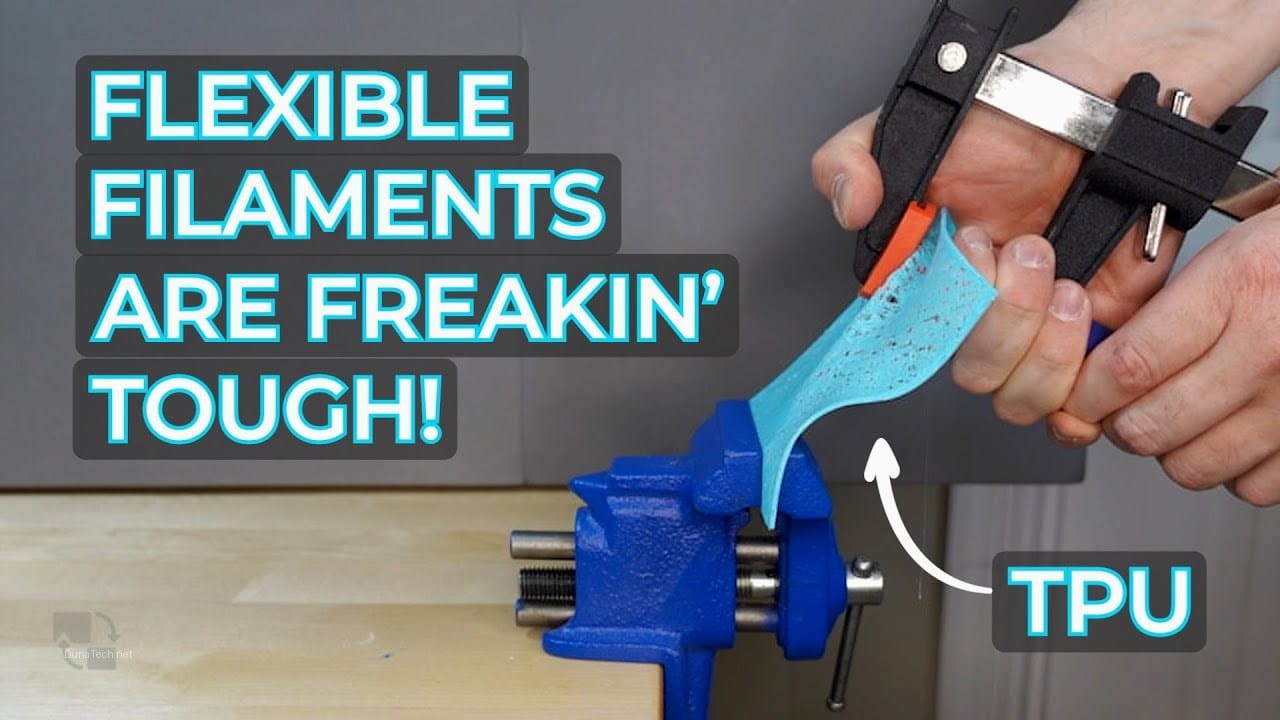

¡Absolutamente! El TPU es un filamento flexible por excelencia, conocido por su elasticidad y resistencia. Si buscas imprimir piezas que puedan doblarse, estirarse o absorber impactos, el TPU es tu mejor aliado en el mundo de la impresión 3D.
En DunaTech, hemos pasado incontables horas probando diferentes tipos de filamentos, y el TPU siempre nos sorprende por su versatilidad. Desde fundas de móvil hasta piezas industriales, este material abre un abanico de posibilidades que otros plásticos rígidos simplemente no pueden ofrecer. Pero, como todo material especializado, tiene sus particularidades a la hora de imprimir. En esta guía completa, desglosaremos todo lo que necesitas saber para dominar la impresión con este fascinante material.
¿Qué es el TPU?
El TPU, o poliuretano termoplástico, es un tipo de elastómero termoplástico que combina las mejores propiedades de los plásticos y el caucho. Después de trabajar con diversos filamentos en nuestro taller de DunaTech, el TPU destaca por su capacidad única de ser flexible, resistente y duradero. Este filamento combina propiedades de elasticidad similares al caucho con una resistencia mecánica que supera a otros filamentos como el PLA o el ABS, lo que lo convierte en una opción ideal para aplicaciones que requieren tanto flexibilidad como durabilidad.
Algunos puntos clave del TPU que lo hacen tan especial son:
- Flexibilidad excepcional: Puede doblarse, estirarse y comprimirse sin romperse, recuperando su forma original. Esto lo hace ideal para piezas como juntas, fundas de teléfono, amortiguadores, suelas de zapatos o incluso componentes de drones.
- Resistencia a la abrasión: Es altamente resistente al desgaste por fricción, lo que prolonga la vida útil de las piezas impresas en entornos exigentes.
- Resistencia química: Es resistente a aceites, grasas, muchos disolventes y productos químicos, lo cual es útil en aplicaciones industriales, automotrices o en entornos donde la exposición a estas sustancias es común.
- Buena adherencia entre capas: Las piezas impresas en TPU suelen tener una excelente cohesión entre capas, lo que resulta en objetos muy robustos y estancos.
- Amplio rango de temperaturas: Mantiene sus propiedades en un rango de temperaturas considerable, aunque es sensible a la humedad.
En nuestro laboratorio, hemos probado marcas como eSUN, SainSmart y Fillamentum, notando diferencias en la dureza (medida en Shore) que afecta directamente su flexibilidad y facilidad de impresión. Asegúrate de verificar este dato antes de comprar, ya que un TPU más blando será más flexible pero también más difícil de imprimir.
¿Es realmente flexible?
Sí, el TPU es intrínsecamente flexible, pero su nivel de flexibilidad varía significativamente según su dureza Shore. Esta dureza es un factor crítico que determina cuán elástico o rígido será el material final. En nuestras pruebas, hemos comprobado que entender la escala Shore es fundamental para elegir el filamento adecuado para cada proyecto.
La dureza Shore se mide en una escala que va desde muy blando (como la goma de borrar) hasta muy duro (como un neumático de coche). Para el TPU, las escalas más comunes son Shore A y Shore D. Cuanto menor sea el número en la escala Shore A, más blando y flexible será el filamento. Por ejemplo, un TPU con dureza Shore 85A será notablemente más elástico y gomoso que uno con Shore 95A, que ya se sentirá más rígido y robusto.
Casos prácticos que hemos encontrado en DunaTech:
- Shore 85A: Este nivel de dureza es ideal para piezas que necesitan una alta elasticidad y capacidad de deformación, como correas de relojes inteligentes, protectores de impacto para drones, sellos herméticos o suelas de calzado. Es el más desafiante de imprimir debido a su extrema flexibilidad.
- Shore 95A: Es el punto dulce para muchos usuarios. Ofrece una buena flexibilidad pero con suficiente rigidez para ser más fácil de imprimir. Es adecuado para componentes semirrígidos que requieren algo de flexibilidad pero mayor estabilidad, como fundas de teléfono, piezas de amortiguación para maquinaria o juntas que necesitan mantener una forma específica.
- Shore 60D (o superior): Aunque menos común en filamentos de impresión 3D, algunos TPU pueden alcanzar durezas en la escala Shore D, indicando un material mucho más rígido, casi como un plástico estándar pero con cierta resiliencia. Estos se usarían para piezas que necesitan una gran resistencia al impacto sin una flexibilidad excesiva.
Aquí te dejo un ejemplo visual de cómo se comporta el TPU en una prueba de estrés real que realizamos en la DunaTech Lab, donde puedes apreciar la diferencia entre distintas durezas:
Tipos de TPU y dureza Shore
Como hemos mencionado, la dureza Shore es el factor más importante a considerar al elegir un filamento TPU. No todos los TPU son iguales, y comprender las diferencias te ayudará a seleccionar el material perfecto para tu proyecto y a prepararte para los desafíos de impresión.
La escala Shore A se utiliza para materiales más blandos y flexibles, mientras que la Shore D se usa para materiales más duros. Los filamentos TPU más comunes para impresión 3D suelen estar en el rango de Shore 85A a 98A.
- TPU Shore 85A-90A: Estos son los más flexibles y gomosos. Son excelentes para piezas que requieren máxima elasticidad, como amortiguadores, sellos o componentes que necesitan absorber mucha energía. Sin embargo, son los más difíciles de imprimir debido a su tendencia a estirarse y atascarse en el extrusor. Requieren velocidades muy bajas y un extrusor directo muy bien ajustado.
- TPU Shore 95A-98A: Este rango es el más popular y un buen punto de partida para la mayoría de los usuarios. Ofrecen una flexibilidad considerable, pero son lo suficientemente rígidos como para ser mucho más manejables en la impresora. Son ideales para fundas de teléfono, protectores, piezas que necesitan cierta flexibilidad pero también soporte estructural. En DunaTech, recomendamos empezar con un TPU 95A si eres nuevo en la impresión de flexibles.
Ojo con esto: algunos fabricantes pueden usar términos como «TPE» (Elastómero Termoplástico) que es un término más genérico que incluye al TPU. Si ves TPE, asegúrate de verificar la dureza Shore específica, ya que puede variar enormemente.
Ventajas y desventajas del TPU
Como expertos en DunaTech, hemos experimentado de primera mano los pros y los contras de trabajar con el filamento TPU. Conocerlos te ayudará a decidir si es el material adecuado para tu próximo proyecto.
Ventajas del TPU:
- Flexibilidad y elasticidad: La característica principal. Permite crear piezas que pueden doblarse, estirarse y volver a su forma original sin romperse.
- Alta resistencia a la abrasión: Es extremadamente duradero frente al desgaste por fricción, lo que lo hace ideal para piezas sometidas a movimiento o roce constante.
- Excelente resistencia al impacto: Las piezas de TPU pueden absorber golpes y caídas sin fracturarse, actuando como un amortiguador.
- Resistencia química: Tolera bien aceites, grasas, alcoholes y algunos disolventes, ampliando sus aplicaciones en entornos industriales o automotrices.
- Buena adherencia entre capas: Las impresiones de TPU suelen ser muy fuertes y estancas, con capas que se fusionan de manera excepcional.
- Durabilidad y longevidad: Las piezas impresas en TPU tienen una vida útil prolongada, incluso en condiciones exigentes.
Desventajas del TPU:
- Dificultad de impresión: Es, sin duda, el mayor obstáculo. Su flexibilidad lo hace propenso a atascos, enredos y problemas de extrusión, especialmente en extrusores Bowden.
- Higroscópico: El TPU absorbe la humedad del aire muy fácilmente. Si no se almacena correctamente (en un ambiente seco), la humedad puede degradar el filamento y causar burbujas, mala adherencia y piezas frágiles durante la impresión.
- Velocidad de impresión lenta: Para obtener buenos resultados, se debe imprimir a velocidades significativamente más bajas que con PLA o ABS, lo que aumenta el tiempo total de impresión.
- Retracción complicada: La retracción debe ser mínima o desactivada para evitar atascos, lo que puede llevar a más «stringing» o hilos en la pieza.
- Precio: Generalmente, el filamento TPU es más caro que el PLA o el ABS.
- Post-procesado: Lijar o pintar TPU puede ser más complicado que con otros plásticos debido a su naturaleza gomosa.
Si estás buscando un filamento TPU de calidad, te recomendamos echar un vistazo a estas opciones que hemos probado y nos han dado buenos resultados:
Cómo imprimir TPU correctamente
La impresión con TPU requiere ajustes específicos en tu impresora FDM, y no te voy a engañar, puede ser un poco frustrante al principio. Sin embargo, con la configuración adecuada y un poco de paciencia, los resultados son muy gratificantes. Después de experimentar con innumerables configuraciones en nuestro taller de DunaTech, aquí están los consejos que funcionaron mejor para nosotros y que te ayudarán a dominar este material:
1. Usa un extrusor directo (Direct Drive)
Este es, sin duda, el consejo más importante. En nuestras pruebas, las impresoras con extrusores Bowden tuvieron muchísimos problemas para manejar la flexibilidad del TPU. El filamento, al ser tan elástico, tiende a comprimirse y doblarse dentro del tubo Bowden, causando atascos y subextrusión. Un extrusor directo minimiza la distancia que el filamento debe recorrer sin soporte, asegurando un flujo más estable y consistente hacia el hotend.
Si tienes un extrusor Bowden, no todo está perdido, pero prepárate para una experiencia más desafiante. Deberás imprimir a velocidades extremadamente bajas y asegurarte de que el tubo Bowden esté lo más corto posible y sin holguras.
2. Velocidad de impresión: ¡Lento y constante!
La paciencia es una virtud con el TPU. Intentar imprimir a velocidades altas es la receta perfecta para el desastre. El filamento flexible necesita tiempo para fluir correctamente a través de la boquilla sin acumular presión excesiva o doblarse.
- Recomendación general: Imprime entre 20-30 mm/s. Para filamentos muy blandos (Shore 85A), incluso podrías necesitar bajar a 15-20 mm/s.
- En una prueba con una Creality Ender 3 con extrusor directo modificado, bajar la velocidad a 25 mm/s resolvió un problema persistente de extrusión inconsistente y atascos.
- Velocidad de la primera capa: Aún más lenta, entre 10-15 mm/s, para asegurar una excelente adhesión a la base.
3. Temperatura: El punto dulce para la extrusión
La temperatura de extrusión es crucial para que el TPU fluya correctamente. Si está demasiado fría, no se extruirá bien; si está demasiado caliente, puede gotear o causar «stringing» excesivo.
- Rango óptimo: Generalmente entre 220-250 °C. Sin embargo, esto puede variar significativamente entre marcas y tipos de TPU. Siempre consulta las recomendaciones del fabricante.
- Ejemplo: Con el TPU de eSUN, 235 °C fue perfecto para evitar problemas de adhesión y asegurar un flujo suave. Para un SainSmart más blando, tuvimos que subir a 240 °C.
- Temperatura de la cama: Una cama caliente es casi obligatoria para el TPU. Recomendamos entre 50-60 °C para asegurar una buena adhesión de la primera capa y evitar el «warping».
4. Retracción: Menos es más
La retracción, que es el movimiento del filamento hacia atrás para evitar el goteo entre movimientos, es un dolor de cabeza con el TPU. Su flexibilidad hace que se estire y comprima durante la retracción, lo que puede causar atascos en el hotend.
- Desactiva o minimiza la retracción: Si es posible, desactívala por completo. Si no puedes, usa valores muy bajos: una distancia de retracción de 0.5-1 mm y una velocidad de 10-20 mm/s.
- Prepárate para un poco más de «stringing» (hilos) en tus impresiones, pero es un pequeño precio a pagar por evitar los atascos. Puedes eliminarlos fácilmente con un secador de pelo o un encendedor después de la impresión.
Configuración avanzada para imprimir TPU
Una vez que domines los ajustes básicos, hay algunas configuraciones avanzadas que pueden llevar tus impresiones de TPU al siguiente nivel y resolver problemas persistentes. En DunaTech, hemos afinado estos parámetros para obtener resultados profesionales.
1. Flujo (Flow Rate)
El TPU puede ser un poco caprichoso con el flujo. A veces, debido a su elasticidad, el extrusor puede no empujar la cantidad exacta de material que el slicer espera.
- Ajuste: Empieza con un flujo del 100% y ajústalo si notas sobreextrusión o subextrusión. Si las capas no se unen bien, puedes subirlo ligeramente (102-105%). Si ves «blobbing» o exceso de material, bájalo (95-98%).
- Realiza una torre de flujo o un cubo de calibración para afinar este parámetro.
2. Ventilador de capa (Part Cooling Fan)
El enfriamiento es importante para que las capas se solidifiquen rápidamente y mantengan su forma, especialmente en voladizos o detalles finos.
- Recomendación: Empieza con un 50-70% de velocidad del ventilador de capa. Si experimentas «stringing» excesivo o deformación en puentes, puedes aumentarlo. Si las capas no se adhieren bien, redúcelo un poco.
- Para la primera capa, desactiva el ventilador por completo para mejorar la adhesión a la cama.
3. Almacenamiento del filamento: ¡La humedad es el enemigo!
El TPU es altamente higroscópico, lo que significa que absorbe la humedad del aire como una esponja. Un filamento húmedo resultará en impresiones de mala calidad, con burbujas, mala adherencia entre capas y una superficie rugosa.
- Solución: Almacena tu filamento TPU en un ambiente seco. Utiliza cajas herméticas con desecante (gel de sílice) o una estación de secado de filamento.
- Si sospechas que tu filamento está húmedo, sécalo en un horno de filamento o en un horno convencional a baja temperatura (alrededor de 50-60 °C durante varias horas) antes de imprimir. ¡Esto puede marcar una diferencia abismal!
4. Superficie de impresión
Una buena primera capa es fundamental.
- Opciones: La cama de cristal con laca o pegamento (tipo barra Pritt), PEI texturizado, o incluso cinta de pintor azul funcionan bien.
- En DunaTech, hemos tenido excelentes resultados con camas de PEI texturizado y una fina capa de laca para el pelo.
Errores comunes y cómo evitarlos
En DunaTech hemos visto a muchos principiantes (y no tan principiantes) cometer errores al imprimir TPU. Es un material que castiga los fallos, pero una vez que conoces las trampas, es mucho más fácil de manejar. Aquí te dejo los problemas más comunes y cómo solucionarlos, basados en nuestra experiencia:
1. Atascos en el extrusor (Clogging)
- Síntomas: El filamento deja de salir, el extrusor hace un ruido de «clic» o «salto», o el filamento se dobla y se enreda antes de entrar al hotend.
- Causa principal: Uso de un extrusor Bowden con un filamento demasiado blando, velocidad de impresión excesiva, o retracción demasiado agresiva. El filamento se comprime y se atasca.
- Solución:
- Extrusor Directo: Si no lo tienes, considera la inversión. Es la mejora más significativa.
- Velocidad: Reduce drásticamente la velocidad de impresión (20-30 mm/s).
- Retracción: Desactívala o minimízala (0.5-1 mm de distancia, 10-20 mm/s de velocidad).
- Tubo Bowden: Si usas Bowden, asegúrate de que el tubo sea de alta calidad (Capricorn) y que esté bien ajustado, sin holguras, y lo más corto posible.
2. Problemas de adhesión a la cama (Warping / No pega)
- Síntomas: La primera capa no se adhiere, se despega durante la impresión, o las esquinas de la pieza se levantan.
- Causa: Cama fría, superficie de impresión sucia o inadecuada, o una altura de primera capa incorrecta.
- Solución:
- Cama Caliente: Utiliza una cama a 50-60 °C.
- Adhesivo: Aplica una capa fina de laca para el pelo (tipo Nelly), pegamento en barra (Pritt) o un adhesivo específico para impresión 3D como Magigoo.
- Limpieza: Limpia la superficie de impresión con alcohol isopropílico antes de cada impresión.
- Nivelación y Z-Offset: Asegúrate de que la cama esté perfectamente nivelada y que la altura de la primera capa (Z-Offset) sea la correcta, ligeramente más cerca de lo normal para «aplastar» bien el filamento.
3. Deslizamiento del filamento (Grinding / Subextrusión)
- Síntomas: El engranaje del extrusor «muerde» o «patina» sobre el filamento, dejando marcas o incluso cortándolo. Esto lleva a una extrusión inconsistente o nula.
- Causa: Presión insuficiente del engranaje del extrusor, atasco parcial en el hotend, o demasiada resistencia al flujo del filamento.
- Solución:
- Tensión del extrusor: Aumenta ligeramente la presión del engranador del extrusor. No demasiado, o podrías deformar el filamento.
- Temperatura: Asegúrate de que la temperatura del hotend sea la adecuada para el filamento que estás usando (220-250 °C). Un hotend frío aumenta la resistencia.
- Limpieza de la boquilla: Si sospechas un atasco parcial, realiza un «cold pull» o reemplaza la boquilla.
- Humedad: Un filamento húmedo puede causar extrusión irregular. Seca el filamento.
4. Stringing (Hilos)
- Síntomas: Pequeños hilos de plástico entre las partes de la impresión.
- Causa: Retracción insuficiente o incorrecta, o temperatura del hotend demasiado alta.
- Solución:
- Retracción: Aunque dijimos de minimizarla, si el stringing es excesivo, puedes probar a aumentar ligeramente la distancia de retracción (0.5-1.5 mm) y la velocidad (20-30 mm/s), pero con precaución para no causar atascos.
- Temperatura: Baja la temperatura del hotend en incrementos de 5 °C hasta encontrar el punto óptimo.
- Velocidad del ventilador: Aumenta la velocidad del ventilador de capa para enfriar el filamento más rápido.
- Post-procesado: A veces, es más fácil aceptar un poco de stringing y quitarlo con un secador de pelo o un cúter después de la impresión.
Preguntas frecuentes
¿El TPU es más difícil de imprimir que el PLA?
Sí, definitivamente. Debido a su flexibilidad, el TPU requiere ajustes específicos en la impresora, como velocidades mucho más bajas, un extrusor directo y una gestión cuidadosa de la retracción, lo que lo hace más desafiante que el PLA.
¿Se puede usar TPU en impresoras con extrusor Bowden?
Es posible, pero no es lo ideal y puede ser muy frustrante. En nuestras pruebas en DunaTech, los extrusores Bowden tuvieron muchos problemas de atasco y alimentación irregular debido a la compresión del filamento flexible dentro del tubo. Si tienes un Bowden, prepárate para velocidades extremadamente bajas y posibles dolores de cabeza.
¿Qué aplicaciones son ideales para el filamento flexible TPU?
El TPU es perfecto para crear piezas flexibles que necesitan resistencia y durabilidad. Es ideal para fundas de teléfono, juntas y sellos, amortiguadores, neumáticos de robots, suelas de zapatos, piezas de drones, componentes resistentes a químicos o cualquier objeto que necesite doblarse o absorber impactos.
¿Cómo debo almacenar el filamento TPU para que no se estropee?
El TPU es muy higroscópico (absorbe humedad). Debes almacenarlo en un ambiente seco, preferiblemente en una caja hermética con bolsas de gel de sílice o en un deshumidificador de filamento. La humedad puede arruinar tus impresiones, causando burbujas y fragilidad.
¿Qué dureza Shore de TPU debo elegir si soy principiante?
Si eres principiante en la impresión de filamentos flexibles, te recomendamos empezar con un TPU con una dureza Shore de 95A. Ofrece una buena combinación de flexibilidad y facilidad de impresión, siendo más manejable que los TPU más blandos como el 85A.
Conclusión
El TPU es un filamento increíblemente versátil y potente para proyectos que requieren flexibilidad, resistencia y durabilidad. Aunque su impresión puede ser un desafío inicial y requiere una curva de aprendizaje, con la configuración adecuada y un poco de paciencia, lograrás resultados profesionales que no son posibles con otros materiales.
Desde el equipo de DunaTech, esperamos que esta guía te haya proporcionado las herramientas y el conocimiento necesarios para dominar la impresión con este fascinante material. Recuerda que la clave está en la paciencia, la experimentación con los parámetros y, sobre todo, en asegurar que tu filamento esté siempre seco. ¡No te desanimes con los primeros intentos, los resultados valen la pena!
— El equipo de DunaTech