
Introducción
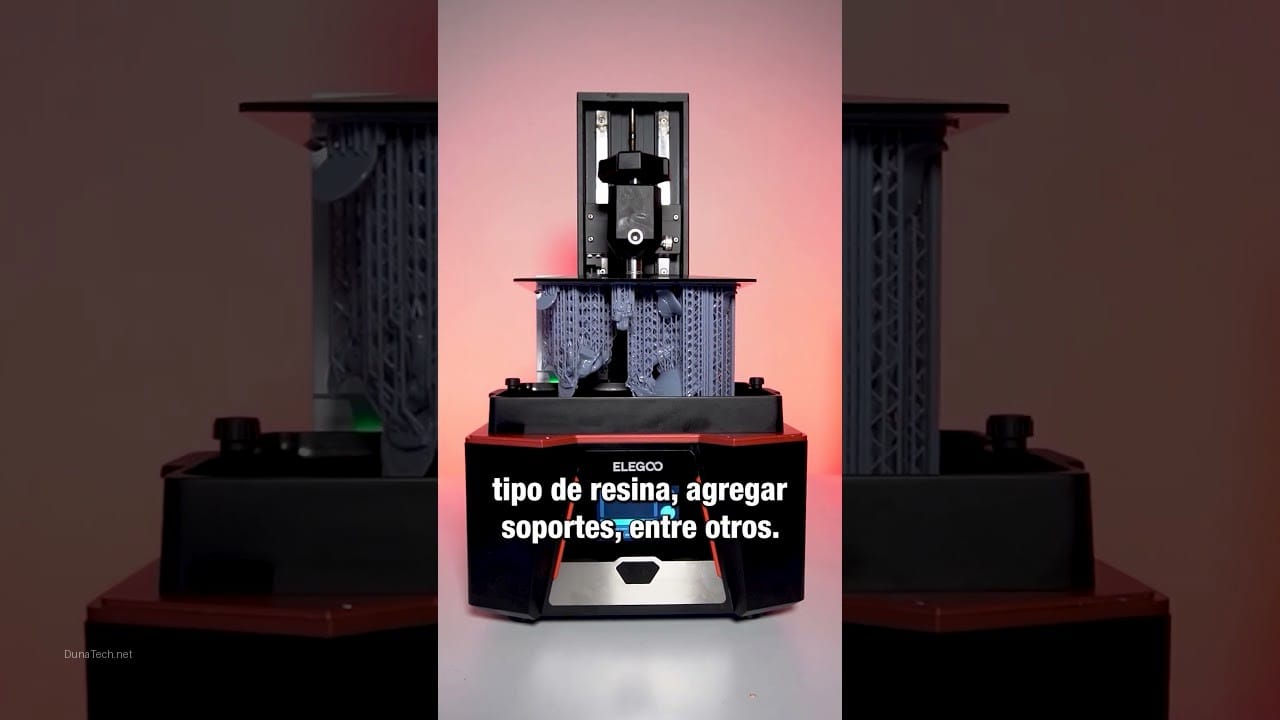
En el taller de DunaTech, hemos enfrentado todo tipo de problemas relacionados con la orientación de modelos en impresoras 3D de resina. Cuando probamos diferentes configuraciones con piezas complejas como miniaturas, figuras detalladas o componentes mecánicos de precisión, notamos que la inclinación no solo afecta la calidad final, sino también el éxito de la impresión, el consumo de resina y la vida útil de la pantalla FEP. Este artículo recoge nuestras pruebas y consejos prácticos basados en experiencia real, para que puedas dominar la inclinación óptima para imprimir modelos en resina y evitar frustraciones.
La correcta orientación es, sin duda, uno de los pilares para conseguir impresiones de resina perfectas. No es solo una cuestión de estética, sino de funcionalidad y de optimización del proceso. ¡Vamos a ello!
¿Por qué la inclinación importa en la impresión 3D de resina?
La inclinación de un modelo en una impresora 3D de resina es crucial porque impacta directamente en la tensión de despegue, la calidad superficial y la cantidad de soportes necesarios. Una buena orientación reduce el estrés mecánico durante cada capa y mejora drásticamente los resultados.
La inclinación de un modelo en una impresora 3D de resina afecta tres aspectos clave que, si se ignoran, pueden llevar a fallos constantes y desperdicio de material:
- Adherencia al soporte y a la plataforma: Un modelo mal inclinado puede despegarse del soporte o, peor aún, de la plataforma de construcción durante la impresión, generando fallos catastróficos. La tensión que se ejerce al separar cada capa de la película FEP es un factor crítico. Al inclinar el modelo, reducimos la superficie de cada capa que se despega, disminuyendo esa tensión.
- Minimización de áreas de contacto y fuerza de despegue: Orientando el modelo a unos 30-45 grados, se reduce la tensión en las áreas de contacto inicial que soportan el peso y, más importante aún, se minimiza la superficie de la capa que se cura en cada exposición. Esto distribuye la fuerza de despegue sobre un área más pequeña y gradual, haciendo que el proceso sea más suave y menos propenso a fallos.
- Calidad superficial y minimización de marcas de capa: Un modelo inclinado correctamente evita defectos como líneas visibles (conocidas como «layer lines») o imperfecciones en zonas críticas. Al inclinar, las capas se superponen de una manera que las hace menos perceptibles, y las superficies más importantes pueden orientarse para que los soportes se coloquen en zonas menos visibles.
En nuestras pruebas con impresoras como la Elegoo Mars 3, Anycubic Photon Mono X y la Phrozen Sonic Mini 8K, descubrimos que una inclinación de 30°-45° es el punto de partida ideal para la mayoría de las piezas. Sin embargo, modelos con superficies planas amplias o geometrías muy específicas pueden necesitar ajustes más finos. Ojo, no es una regla inquebrantable, sino una guía sólida.
Factores clave al inclinar tus modelos para impresión de resina
Para lograr la orientación de modelos perfecta, es fundamental considerar varios elementos que interactúan entre sí, más allá del ángulo de inclinación puro.
Geometría del modelo
La forma de tu pieza es el factor más importante. Un modelo con una base ancha y plana es un candidato ideal para ser inclinado, ya que de lo contrario, la fuerza de succión al despegar cada capa sería enorme, provocando fallos de adherencia. Por el contrario, un modelo con una base pequeña y muchos voladizos requerirá una estrategia de inclinación que minimice los soportes en las zonas más visibles.
Detalle y calidad superficial
Si la calidad superficial es primordial, especialmente en detalles finos o caras visibles, la inclinación debe orientar estas superficies de manera que los soportes se coloquen en áreas menos críticas o que puedan ser fácilmente lijadas y post-procesadas. Una inclinación inteligente puede «esconder» las marcas de los soportes.
Cantidad y colocación de soportes
La inclinación y los soportes van de la mano. Una buena inclinación puede reducir drásticamente la cantidad de soportes necesarios, lo que a su vez ahorra resina, tiempo de post-procesado y reduce el riesgo de marcas en la pieza. Sin embargo, una inclinación excesiva sin soportes adecuados puede llevar a la deformación del modelo.
Área de superficie de cada capa
Este es el concepto central de la inclinación. El objetivo es que cada capa que se cure tenga la menor área posible en contacto con la FEP. Esto minimiza la fuerza de despegue y reduce la tensión sobre la pieza y los soportes. Piensa en ello como si estuvieras «cortando» el modelo en rebanadas finas; quieres que cada rebanada sea lo más pequeña posible.
Tiempo de impresión y consumo de resina
Aunque la inclinación óptima busca calidad y éxito, también puede influir en el tiempo de impresión y el consumo de resina. Una inclinación muy pronunciada puede aumentar la altura total del modelo, incrementando el número de capas y, por ende, el tiempo de impresión. Sin embargo, al reducir la necesidad de soportes excesivos, se puede compensar este aumento. Es un equilibrio.
En DunaTech, siempre buscamos el punto dulce donde la calidad es excelente, los fallos son mínimos y el uso de recursos es eficiente. Comprender estos factores te permitirá tomar decisiones más informadas al preparar tus modelos.
Cómo determinar la inclinación correcta para tus piezas
Determinar la inclinación óptima para imprimir modelos en resina es un arte que combina conocimiento técnico y experiencia práctica. Aquí te explico cómo abordarlo de forma sistemática:
1. Usa un software de slicer avanzado
Programas como Lychee Slicer, Chitubox o PrusaSlicer (con soporte para resina) son herramientas indispensables. Estos softwares no solo te permiten visualizar el modelo en 3D, sino que ofrecen funciones avanzadas para la orientación:
- Orientación automática: Muchos slicers modernos tienen algoritmos que sugieren una orientación inicial. En nuestras pruebas, Lychee destaca porque optimiza automáticamente la orientación según la geometría del modelo, buscando minimizar el área de cada capa y la cantidad de soportes. Es un excelente punto de partida.
- Análisis de voladizos: Estas herramientas pueden resaltar las áreas del modelo que están «flotando» y que, por lo tanto, requerirán soportes. Esto te ayuda a visualizar dónde la inclinación será más crítica.
2. Ajusta la inclinación manualmente
Aunque la orientación automática es útil, la experiencia manual es insustituible. Para la mayoría de los modelos, prueba ángulos entre 30° y 45° respecto a la plataforma de construcción. Esta es la «regla de oro» para la orientación de modelos en resina. Sin embargo:
- Para modelos con detalles finos o superficies estéticas críticas: Inclina el modelo ligeramente más allá de 45° (por ejemplo, 50-60°) para que estas superficies queden lo más verticales posible. Esto minimiza la aparición de «escalones» de capa y permite colocar los soportes en zonas menos visibles o más fáciles de post-procesar.
- Para modelos con bases muy planas: Evita a toda costa imprimir bases planas directamente sobre la plataforma o con una inclinación mínima. Siempre inclina estas piezas para que la primera capa sea lo más pequeña posible.
3. Simula la impresión y verifica la distribución de soportes
Una vez que tengas una inclinación propuesta, no envíes el modelo directamente a la impresora. Asegúrate de usar la función de simulación del slicer para identificar zonas débiles, puntos de fallo potenciales o áreas donde los soportes son insuficientes o excesivos. En DunaTech, siempre verificamos la simulación antes de enviar el modelo a la impresora, prestando especial atención a:
- «Islas» flotantes: Son pequeñas secciones de una capa que no están conectadas a la capa anterior ni tienen soportes. Estas son una receta para el fallo.
- Distribución de la fuerza: Observa cómo se distribuye el «peso» del modelo sobre los soportes. Si un área grande depende de un solo soporte fino, es probable que falle.
4. Aplica soportes correctamente
La inclinación reduce la necesidad de soportes, pero no la elimina. Coloca soportes en áreas estratégicas del modelo, especialmente en zonas que estarán en contacto directo con la base de impresión o en voladizos pronunciados. Un buen soporte ayuda a evitar fallos incluso si la inclinación no es perfecta. Considera:
- Soportes ligeros, medios y pesados: Utiliza el tipo de soporte adecuado para cada sección. Los soportes ligeros son para detalles finos, los medios para bordes y los pesados para puntos de anclaje principales.
- Densidad de soportes: No escatimes en soportes, pero tampoco abuses. Un exceso puede dañar la superficie al retirarlos.
- Puntos de contacto: Ajusta el tamaño de los puntos de contacto para que sean lo suficientemente fuertes como para sostener el modelo, pero lo suficientemente pequeños como para retirarlos sin dejar marcas excesivas.
La práctica hace al maestro. No tengas miedo de experimentar con diferentes ángulos y configuraciones de soportes. Cada modelo es un mundo, y lo que funciona para uno, puede no ser ideal para otro.
Errores comunes en la orientación de modelos y cómo evitarlos
Durante nuestras pruebas y la asistencia a la comunidad de impresión 3D, identificamos varios errores frecuentes en la orientación de modelos que deberías evitar a toda costa para asegurar el éxito de tus impresiones de resina.
1. Inclinación excesiva o insuficiente
- Inclinación excesiva (>60° o <20°): Si bien inclinar es bueno, un ángulo demasiado pronunciado puede alargar el tiempo de impresión innecesariamente y, en algunos casos, generar artefactos visuales en la superficie debido a la forma en que las capas se apilan. Por otro lado, una inclinación muy leve (cercana a 0°) no reduce la fuerza de despegue lo suficiente.
- Síntoma: Fallos de adherencia en la plataforma, deformación en las primeras capas, marcas de capa muy pronunciadas, o impresiones que se desprenden de los soportes.
- Causa: La superficie de cada capa es demasiado grande, generando una fuerza de succión excesiva, o el ángulo no permite una buena distribución de la tensión.
- Solución: Mantén la inclinación entre 30° y 45° como punto de partida. Ajusta ligeramente según la geometría específica, pero evita los extremos.
- Ángulos planos (0°): Orientar un modelo completamente horizontal provoca una gran tensión en las primeras capas debido a la enorme superficie de contacto con la FEP. Esto es una de las principales causas de fallos de adherencia.
- Síntoma: La impresión no se adhiere a la plataforma, o solo se cura una «oblea» fina en la FEP.
- Causa: Fuerza de despegue excesiva en la primera capa.
- Solución: Siempre inclina el modelo, incluso si es solo unos pocos grados, para romper esa superficie plana inicial.
2. Ignorar la simulación del slicer
- Error: Muchos usuarios confían en su intuición o en configuraciones preestablecidas y se saltan la simulación de la impresión que ofrecen los slicers.
- Síntoma: Fallos inesperados durante la impresión, «islas» flotantes que no se curan, o secciones del modelo que se desprenden.
- Causa: No se identificaron puntos débiles o áreas sin soporte antes de imprimir.
- Solución: ¡Usa la simulación! Es tu mejor amigo. Revisa capa por capa, especialmente las primeras, para asegurarte de que no hay «islas» sin soporte y que la estructura general es sólida.
3. Soportes insuficientes o mal colocados
- Error: Incluso con una inclinación correcta, si los soportes son débiles, escasos o están mal ubicados, el modelo puede colapsar, deformarse o desprenderse.
- Síntoma: Deformaciones en voladizos, secciones del modelo que se caen, o la impresión se desprende de los soportes.
- Causa: Los soportes no pueden soportar el peso del modelo o la fuerza de despegue.
- Solución: Asegúrate de que los soportes sean lo suficientemente robustos para el tamaño y peso del modelo. Colócalos estratégicamente en los puntos más bajos del modelo (después de la inclinación) y en cualquier voladizo. No olvides los soportes internos para cavidades o detalles que puedan crear «bolsas» de resina sin curar.
4. No considerar la dirección de los detalles
- Error: Orientar el modelo sin pensar en dónde quedarán las marcas de los soportes o cómo afectará la inclinación a los detalles más finos.
- Síntoma: Marcas de soporte en superficies visibles, pérdida de detalle en zonas críticas, o superficies con un acabado rugoso.
- Causa: Falta de planificación en la orientación de modelos para priorizar la calidad estética.
- Solución: Gira el modelo de manera que las superficies más importantes o estéticas queden lo más «limpias» posible, es decir, con el menor número de soportes o con soportes en zonas discretas. A veces, esto significa sacrificar un poco de tiempo de impresión o usar más resina, pero el resultado final lo vale.
En DunaTech, siempre recomendamos realizar pruebas previas con modelos pequeños o «calibradores» antes de imprimir piezas grandes o críticas. Esto te permite ajustar parámetros como la inclinación, los soportes y los tiempos de exposición sin desperdiciar mucha resina. La experimentación controlada es clave para dominar la impresión 3D de resina.
Consejos avanzados para una orientación óptima en resina
Una vez que dominas los fundamentos de la inclinación óptima para imprimir modelos en resina, puedes aplicar técnicas más avanzadas para llevar tus impresiones al siguiente nivel. Estos consejos, basados en nuestra experiencia en DunaTech, te ayudarán a resolver problemas complejos y a optimizar aún más tus resultados.
1. Considera la «cara feliz»
Este es un concepto clave en la orientación de modelos. La «cara feliz» es la superficie del modelo que quieres que tenga la mejor calidad posible, con el menor número de marcas de soporte. Al inclinar tu modelo, intenta que esta «cara feliz» esté lo más vertical posible y orientada hacia el lado opuesto de donde se colocarán la mayoría de los soportes. Esto minimiza las «escaleras» de capa y permite que los soportes se ubiquen en zonas menos visibles o más fáciles de post-procesar.
2. Huecos y orificios de drenaje
Si tu modelo es hueco (lo cual es recomendable para ahorrar resina y reducir la fuerza de succión), es absolutamente crucial incluir orificios de drenaje. La inclinación debe permitir que la resina no curada dentro de la pieza pueda escurrirse fácilmente. Si la pieza se imprime sin orificios o con una inclinación que «atrapa» la resina, esta puede generar presión interna, causando fallos o incluso reventando la pieza durante la impresión o el curado.
- Consejo: Coloca los orificios de drenaje en el punto más bajo del modelo una vez inclinado, y asegúrate de que haya al menos dos para permitir la entrada de aire y la salida de resina.
3. Estrategias para modelos con grandes superficies planas
Como mencionamos, las superficies planas son el enemigo de la impresión en resina si se orientan horizontalmente. Si tu modelo tiene una superficie plana muy grande que debe ser estéticamente perfecta, considera lo siguiente:
- Inclinación pronunciada: Inclina la pieza entre 60° y 75° para que la superficie plana se imprima casi verticalmente. Esto minimiza el efecto «escalera» y la fuerza de succión.
- Soportes densos pero ligeros: Utiliza una mayor densidad de soportes, pero con puntos de contacto muy finos, en la parte inferior de esa superficie plana. Esto distribuirá la carga y permitirá un post-procesado más sencillo.
4. Rotación en múltiples ejes
No te limites a rotar el modelo solo en un eje. A veces, la inclinación óptima requiere rotaciones en dos o incluso tres ejes para encontrar el ángulo perfecto que minimice los voladizos, reduzca el área de la capa y oculte los soportes. Los slicers avanzados te permiten hacer esto con facilidad.
5. Calibración de la exposición y la resina
Aunque no es directamente una técnica de orientación, la calibración de tu impresora y la resina es fundamental para que cualquier inclinación funcione. Una exposición incorrecta (demasiado corta o demasiado larga) puede hacer que los soportes fallen o que los detalles se pierdan, independientemente de lo bien que hayas orientado el modelo. En DunaTech, siempre realizamos pruebas de calibración como la «Rook» o la «Exposure Test» cada vez que cambiamos de resina o de impresora.

Ver Resina estándar en AliExpress
Dominar estas técnicas avanzadas te permitirá abordar modelos más complejos y obtener resultados profesionales de manera consistente. La clave es la experimentación y el análisis crítico de cada impresión fallida para aprender y mejorar.
Preguntas Frecuentes (FAQ)
Aquí respondemos a algunas de las preguntas más comunes sobre la inclinación óptima para imprimir modelos en resina que recibimos en DunaTech.
¿Cuál es la mejor inclinación para miniaturas y figuras detalladas?
Después de imprimir más de 50 miniaturas en nuestro taller, hemos comprobado que un ángulo de inclinación entre 30°-45° es ideal. Esto asegura una buena calidad superficial, minimiza los fallos en áreas detalladas y permite colocar los soportes en zonas menos visibles, como la espalda o la parte inferior de la base. Para detalles muy finos, a veces un ángulo ligeramente superior (hasta 50°) puede ayudar a que las capas se formen de manera más limpia.
¿Qué pasa si imprimo un modelo sin ninguna inclinación (0°)?
Si imprimes un modelo completamente horizontal (0°), las primeras capas soportarán todo el peso del modelo y, lo que es más crítico, la fuerza de despegue de la FEP será máxima debido a la gran superficie de contacto. Esto puede provocar fallos de adherencia a la plataforma, deformaciones en las primeras capas, o que la pieza se desprenda por completo de la plataforma, resultando en una impresión fallida y resina desperdiciada.
¿Cómo puedo asegurarme de que la inclinación es correcta antes de imprimir?
La mejor manera es usar un slicer avanzado como Lychee Slicer o Chitubox. Estos programas te permiten simular la impresión capa por capa. Presta especial atención a las «islas» (partes del modelo que aparecen sin soporte en una capa) y a la distribución de los soportes. Si ves áreas problemáticas, ajusta la inclinación o añade soportes manualmente. La vista previa es tu herramienta más poderosa para la orientación de modelos.
¿La inclinación afecta el tiempo de impresión?
Sí, la inclinación puede afectar el tiempo de impresión. Al inclinar un modelo, generalmente aumentas su altura total en el eje Z, lo que significa que habrá más capas que imprimir. Más capas equivalen a más tiempo de exposición y más ciclos de subida/bajada de la plataforma. Sin embargo, este aumento de tiempo suele ser un pequeño precio a pagar por una impresión exitosa y de mayor calidad, ya que reduce el riesgo de fallos y la necesidad de reimprimir.
¿Es mejor usar soportes automáticos o manuales con la inclinación?
En mi experiencia, una combinación de ambos es lo más efectivo. Empieza con la función de soportes automáticos del slicer después de haber inclinado el modelo. Luego, revisa cuidadosamente los soportes generados y añade o elimina manualmente aquellos que sean necesarios. Por ejemplo, siempre añado soportes manuales en los puntos más bajos del modelo y en cualquier voladizo crítico que el algoritmo automático pueda haber pasado por alto. La impresión 3D avanzada requiere un toque humano.
Conclusión
La inclinación correcta es, sin duda, uno de los factores más críticos para obtener impresiones exitosas y de alta calidad en impresoras 3D de resina. Basándonos en pruebas reales y la experiencia acumulada en DunaTech, recomendamos un ángulo de 30°-45° como estándar para la mayoría de modelos, ajustando según la geometría y los detalles específicos. Usa un slicer avanzado, realiza simulaciones exhaustivas y ajusta los soportes estratégicamente. Con estos pasos, tus impresiones tendrán mayor éxito, una calidad superficial superior y minimizarás el desperdicio de resina. ¡No subestimes el poder de una buena orientación!
— El equipo de DunaTech