
Introducción
En el fascinante mundo de la impresión 3D, la temperatura del filamento es un factor crítico que a menudo se subestima, pero que define la calidad final de tus piezas. Después de realizar más de 200 impresiones en nuestro taller DunaTech con materiales tan diversos como PLA, ABS, PETG y TPU, hemos notado que los ajustes térmicos son absolutamente cruciales para obtener resultados óptimos. No es solo cuestión de «enchufar y imprimir»; cada filamento tiene su rango óptimo de temperaturas, y una variación mínima puede cambiar completamente la calidad, la resistencia y el acabado de la impresión. Hoy, en DunaTech, te explicaremos en profundidad cómo ajustar correctamente la temperatura según el tipo de filamento, qué buscar en tus impresiones y cómo evitar los problemas más comunes para que tus proyectos 3D sean un éxito rotundo.
Impacto de la temperatura en diferentes filamentos
La temperatura de extrusión y de la cama caliente influye directamente en la adhesión de las capas, la resistencia mecánica de la pieza, la aparición de deformaciones y el acabado superficial. En nuestras pruebas, observamos que cada tipo de filamento tiene un rango específico en el que funde correctamente, fluye de manera uniforme y se adhiere bien a la cama, lo que es fundamental para evitar fallos. Ajustar la temperatura del filamento correctamente es el primer paso para una impresión exitosa.
PLA (Ácido Poliláctico)
El PLA es el filamento más popular para principiantes debido a su facilidad de uso y su origen biodegradable. Requiere temperaturas relativamente bajas.
– Temperatura óptima del extrusor: Generalmente entre 190°C y 220°C. En mi experiencia, 200-210°C suele ser un buen punto de partida para la mayoría de los PLA estándar.
– Temperatura de la cama: 60°C a 70°C. Aunque algunos PLA pueden imprimirse sin cama caliente, una cama a esta temperatura mejora significativamente la adhesión y previene el «warping» (deformación).
– Problemas comunes: Si la temperatura es demasiado baja, el filamento no se extruye correctamente, resultando en subextrusión o capas débiles. Si es muy alta, pueden aparecer hilos (stringing), burbujas, o la pieza puede deformarse fácilmente, perdiendo detalles finos.
ABS (Acrilonitrilo Butadieno Estireno)
El ABS es conocido por su durabilidad y resistencia al calor, pero es más desafiante de imprimir debido a su tendencia a contraerse.
– Temperatura óptima del extrusor: Entre 230°C y 250°C. Es un material que necesita mucho calor para fluir correctamente.
– Temperatura de la cama: 90°C a 110°C. Una cama caliente es indispensable para el ABS, y a menudo se recomienda una cámara cerrada para mantener una temperatura ambiente estable alrededor de la pieza.
– Problemas comunes: El ABS es muy sensible a las corrientes de aire y a los cambios bruscos de temperatura. Si la temperatura no es estable o la cama no está lo suficientemente caliente, la pieza puede agrietarse, separarse de la cama o sufrir un «warping» severo. Asegúrate de tener una buena ventilación en tu espacio de impresión, ya que el ABS emite vapores.
PETG (Polietileno Tereftalato Glicol)
El PETG es un excelente punto intermedio entre PLA y ABS, ofreciendo buena resistencia y flexibilidad sin los desafíos del ABS.
– Temperatura óptima del extrusor: Entre 220°C y 250°C. Similar al ABS, pero con un rango ligeramente más bajo.
– Temperatura de la cama: 70°C a 90°C. Una cama caliente es muy recomendable para asegurar una buena adhesión.
– Problemas comunes: Si la temperatura es demasiado alta, puede ocurrir sobreextrusión, dejando residuos pegajosos en la superficie de la pieza (oozing) o un excesivo «stringing». También puede adherirse demasiado fuerte a la cama, dificultando su remoción. Si es demasiado baja, las capas no se unirán bien, resultando en una pieza frágil.
TPU (Poliuretano Termoplástico)
El TPU es un filamento flexible, ideal para piezas que requieren elasticidad y resistencia a la abrasión.
– Temperatura óptima del extrusor: Entre 210°C y 230°C. La clave aquí no es solo la temperatura, sino también la velocidad.
– Temperatura de la cama: 40°C a 60°C. Una cama ligeramente caliente ayuda a la adhesión, pero no es tan crítica como con el ABS.
– Problemas comunes: Debido a su flexibilidad, el TPU es propenso a atascos en el extrusor si la velocidad de impresión es demasiado alta o si el extrusor no es de tipo directo. También puede generar mucho «stringing» si la temperatura es muy elevada o las retracciones no están bien ajustadas. Ojo con esto: la retracción debe ser mínima y lenta para evitar enredos en el extrusor.
Cómo ajustar la temperatura según el filamento
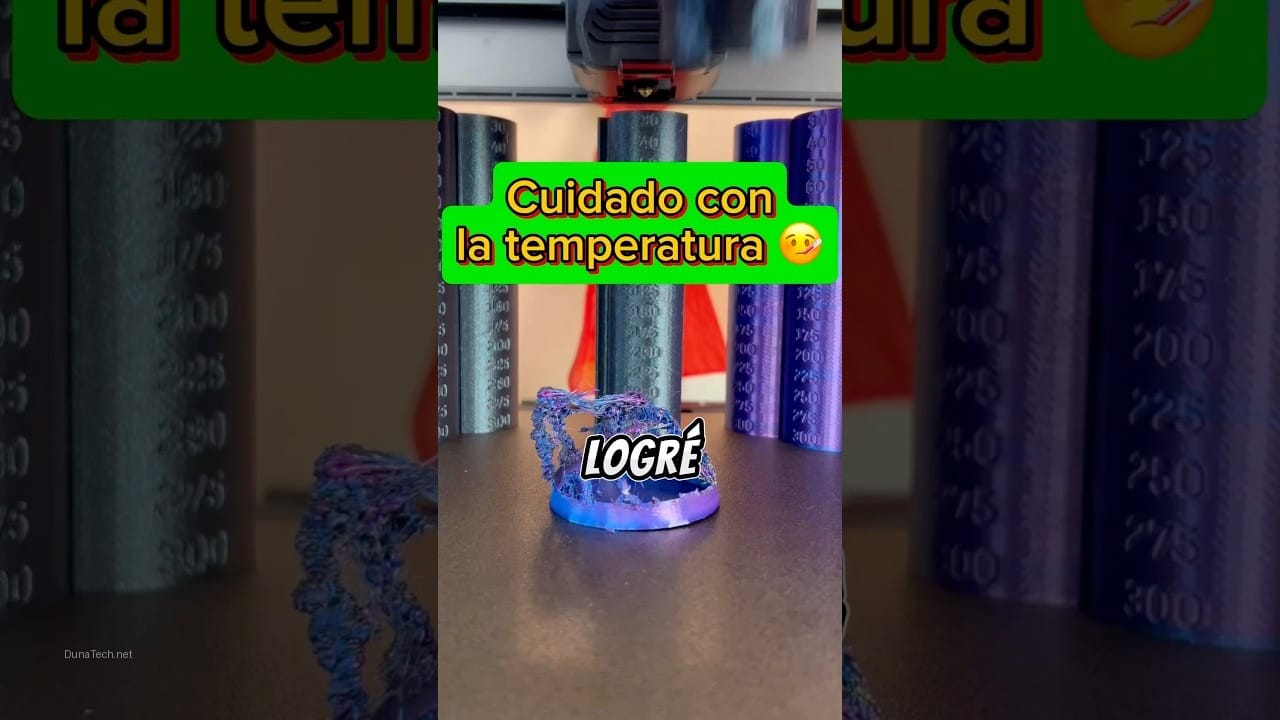
Encontrar la temperatura ideal del filamento no es una ciencia exacta, ya que puede variar ligeramente entre marcas de filamento e incluso entre colores del mismo tipo. Para encontrar la temperatura óptima, recomiendo encarecidamente realizar pruebas de torres de temperatura. Este método consiste en imprimir un modelo diseñado específicamente para variar la temperatura del extrusor en intervalos predefinidos a lo largo de su altura. En DunaTech hemos comprobado que este proceso es el más efectivo y nos ha ahorrado incontables horas de frustración y filamento desperdiciado.
Pasos para ajustar la temperatura con una torre de temperatura:
1. Busca en tu slicer (software de corte) la opción de crear una torre de temperatura. Muchos programas como Cura, PrusaSlicer y Simplify3D incluyen esta función o permiten descargar modelos preconfigurados y modificar los scripts de post-procesamiento para lograrlo. Si no la encuentras, busca un modelo de torre de temperatura en Thingiverse o Printables y las instrucciones para modificar el G-code.
2. Configura el rango de temperaturas basado en el tipo de filamento. Por ejemplo, para un PLA cuyo rango recomendado es 190°C-220°C, podrías configurar la torre para que empiece en 220°C y baje 5°C cada 10-15 mm de altura, terminando en 190°C.
3. Imprime la torre de temperatura. Es crucial observar el proceso de impresión, pero más importante aún es examinar el resultado final.
4. Observa el resultado y analiza cada sección. Busca la sección donde la calidad de la impresión es superior:
- Adhesión de capas: ¿Las capas están bien unidas o se separan fácilmente?
- Stringing (hilos): ¿Hay finos hilos de plástico entre las secciones de la torre? Menos hilos indican una mejor temperatura.
- Bridging (puentes): Si la torre tiene secciones de puente, ¿se imprimen limpiamente sin caídas?
- Detalle: ¿Los detalles finos se imprimen nítidamente o están borrosos/deformados?
- Acabado superficial: ¿La superficie es lisa y uniforme, o presenta grumos o irregularidades?
La temperatura de la sección que presente el mejor equilibrio en todos estos aspectos será tu punto de partida óptimo para ese filamento específico. Anota esta temperatura para futuras impresiones.
Consideraciones adicionales para una impresión perfecta
Además de la temperatura del filamento y de la cama, hay otros factores que, en nuestra experiencia en DunaTech, influyen significativamente en la calidad de tus impresiones 3D. Ignorarlos puede llevar a problemas incluso si las temperaturas están perfectamente ajustadas.
Velocidad de impresión
La velocidad a la que el extrusor deposita el filamento está íntimamente ligada a la temperatura. Si imprimes demasiado rápido con una temperatura baja, el filamento no tendrá tiempo suficiente para fundirse completamente, lo que resultará en subextrusión y capas débiles. Por el contrario, si imprimes muy lento con una temperatura alta, el filamento puede permanecer demasiado tiempo en la boquilla, quemándose o goteando excesivamente (oozing). Para filamentos como el TPU, una velocidad lenta es esencial para evitar atascos.
Refrigeración de la pieza (Fan Speed)
El ventilador de capa juega un papel crucial, especialmente con PLA. Una buena refrigeración ayuda a solidificar el filamento rápidamente después de ser depositado, lo que mejora los puentes, los voladizos y la nitidez de los detalles. Sin embargo, para materiales como ABS o ASA, un exceso de refrigeración puede causar un enfriamiento desigual y, por ende, «warping» o agrietamiento. Para PETG, a menudo se recomienda un ventilador a baja velocidad (20-50%) para evitar el «stringing» excesivo sin comprometer la adhesión de capas.
Diámetro del nozzle y tipo de extrusor
El diámetro de tu boquilla (nozzle) también afecta la temperatura. Un nozzle más grande (ej. 0.6mm) requiere un mayor volumen de filamento fundido y, por lo tanto, a veces una temperatura ligeramente más alta que un nozzle más pequeño (ej. 0.4mm) para mantener el mismo flujo. Además, el tipo de extrusor (Bowden vs. Direct Drive) influye en cómo se maneja el filamento. Los extrusores Direct Drive suelen ser mejores para filamentos flexibles como el TPU, ya que la distancia que el filamento debe recorrer es mínima, reduciendo las posibilidades de atasco.
Humedad del filamento
Un filamento húmedo es una de las causas más comunes de problemas de impresión, independientemente de la temperatura. La humedad absorbida por el filamento se convierte en vapor al calentarse, creando burbujas que resultan en impresiones débiles, con mal acabado superficial y «popping» audible durante la extrusión. Filamentos como el PETG, Nylon y TPU son particularmente higroscópicos. Siempre almacena tus filamentos en ambientes secos y considera usar una caja secadora de filamento si vives en un clima húmedo o si tus bobinas han estado expuestas por mucho tiempo.
Errores comunes y cómo solucionarlos
Incluso con la temperatura del filamento bien ajustada, pueden surgir problemas. Aquí te detallo algunos de los errores más frecuentes que hemos encontrado en DunaTech y cómo abordarlos eficazmente.
1. Subextrusión (falta de material)
Síntomas: Capas incompletas, líneas finas o intermitentes, piezas frágiles, huecos en la impresión, sonido de «clic» en el extrusor.
– Causa principal: La temperatura del extrusor es demasiado baja para el filamento, impidiendo un flujo adecuado. Otras causas pueden ser un nozzle parcialmente obstruido, un filamento húmedo, o una velocidad de impresión excesiva para el flujo de material.
– Solución: Aumenta la temperatura del extrusor en incrementos de 5°C y verifica el flujo del filamento. Si el problema persiste, limpia o reemplaza el nozzle. Asegúrate de que el filamento no esté húmedo y reduce ligeramente la velocidad de impresión.
2. Sobreextrusión (exceso de material)
Síntomas: Capas abultadas, exceso de material en las esquinas, detalles borrosos, piezas con dimensiones mayores a las esperadas, «blobs» o «zits» en la superficie.
– Causa principal: La temperatura del extrusor es demasiado alta, haciendo que el filamento sea demasiado líquido y fluya en exceso. También puede ser un flujo de material (flow rate) demasiado alto en el slicer.
– Solución: Reduce la temperatura del extrusor en incrementos de 5°C. Si sigues viendo exceso de material, ajusta el «flow rate» o «multiplicador de extrusión» en tu slicer (normalmente entre 90-98%). Limpia el nozzle si hay acumulación de filamento quemado.
3. Fallos de adhesión en la cama (warping, piezas que se sueltan)
Síntomas: Las esquinas de la pieza se levantan de la cama, la pieza se desprende por completo durante la impresión, la primera capa no se adhiere correctamente.
– Causa principal: Cama de impresión demasiado fría o sucia. También puede deberse a una distancia incorrecta entre el nozzle y la cama (Z-offset), o a corrientes de aire en el ambiente de impresión (especialmente con ABS).
– Solución: Limpia la cama con alcohol isopropílico o agua y jabón para eliminar grasas y residuos. Aumenta la temperatura de la cama en 5-10°C. Calibra el Z-offset para asegurar que la primera capa se «aplasta» ligeramente contra la cama. Considera usar adhesivos como laca, pegamento en barra o PEI. Para ABS, utiliza una carcasa cerrada para la impresora.
4. Stringing (hilos) o Oozing (goteo)
Síntomas: Finos hilos de filamento entre las partes de la pieza o goteo constante del nozzle cuando no está extruyendo.
– Causa principal: Temperatura del extrusor demasiado alta, ajustes de retracción incorrectos (distancia o velocidad), o filamento húmedo.
– Solución: Reduce la temperatura del extrusor en 5°C. Ajusta la configuración de retracción en tu slicer: aumenta la distancia de retracción (ej. de 2mm a 4mm para Bowden, 0.5mm a 1mm para Direct Drive) y la velocidad de retracción (ej. de 25mm/s a 40mm/s). Asegúrate de que el filamento esté seco.
5. Filamento quemado o carbonizado en el nozzle
Síntomas: Pequeñas partículas negras en la impresión, olor a plástico quemado, obstrucciones frecuentes.
– Causa principal: Temperatura excesiva del extrusor o el filamento permanece demasiado tiempo en el hotend sin ser extruido (por ejemplo, durante pausas largas o velocidades de impresión muy bajas).
– Solución: Baja la temperatura del extrusor a los valores óptimos para tu filamento. Evita pausas prolongadas en la impresión o, si son necesarias, asegúrate de que el extrusor se «enfríe» ligeramente. Realiza una limpieza en frío (cold pull) del nozzle para eliminar residuos carbonizados.
Preguntas frecuentes
Aquí respondemos a algunas de las dudas más comunes que nos llegan a DunaTech sobre la temperatura del filamento y la impresión 3D.
¿Cómo saber si mi filamento está en mal estado o húmedo?
Si el filamento está húmedo, notarás burbujas, «popping» o crujidos audibles durante la extrusión, y las impresiones resultarán débiles, con mal acabado superficial y posibles huecos. Para verificarlo, puedes extruir un poco de filamento al aire y observar si salen burbujas de vapor. Revisa nuestra guía sobre cómo secar filamentos de PLA y PETG para evitar estos problemas y prolongar la vida útil de tus bobinas.
¿Es necesario recalibrar la temperatura cada vez que cambio de filamento o marca?
Sí, es altamente recomendable. Cada filamento, incluso del mismo tipo pero de diferente marca o color, puede tener propiedades ligeramente distintas debido a variaciones en su composición o aditivos. Recomendamos realizar una torre de temperatura cada vez que estrenes una bobina nueva o cambies de tipo de filamento para encontrar la configuración óptima y asegurar la mejor calidad de impresión.
¿Qué hago si mi impresora no mantiene la temperatura estable?
Si la temperatura del extrusor o de la cama fluctúa significativamente, podría ser un problema del termistor (el sensor de temperatura) o del bloque calefactor. Primero, verifica las conexiones de estos componentes. Si están bien, podría ser necesario reemplazar el termistor o el cartucho calefactor. También es buena idea realizar un PID tuning (ajuste PID) en el firmware de tu impresora para que el controlador de temperatura sea más preciso. Revisa nuestro artículo sobre cómo elegir la mejor impresora 3D en 2026 para conocer modelos que incorporan sistemas de control de temperatura más robustos.
¿La temperatura ambiente afecta la impresión?
Absolutamente. Una temperatura ambiente muy baja o con corrientes de aire puede causar «warping» y agrietamiento, especialmente en filamentos como ABS o ASA, que son sensibles a los cambios bruscos de temperatura. Para estos materiales, una carcasa cerrada para la impresora es casi indispensable. Para PLA, la temperatura ambiente es menos crítica, pero un entorno estable siempre es beneficioso para la consistencia de la impresión.
Conclusión
La temperatura del filamento es, sin duda, uno de los pilares fundamentales para lograr impresiones 3D de alta calidad. En el taller DunaTech hemos comprobado que dedicar tiempo a comprender y calibrar correctamente este ajuste puede evitarte horas de frustración, reducir el desperdicio de filamento y, en última instancia, elevar significativamente la calidad de tus proyectos. Ya sea que trabajes con PLA, ABS, PETG, TPU o cualquier otro material, asegúrate de ajustar la temperatura según las recomendaciones del fabricante, realizar pruebas con torres de temperatura y considerar todos los factores ambientales. Con paciencia y atención al detalle, dominarás este aspecto crucial y tus impresiones 3D alcanzarán un nuevo nivel de perfección.
— El equipo de DunaTech