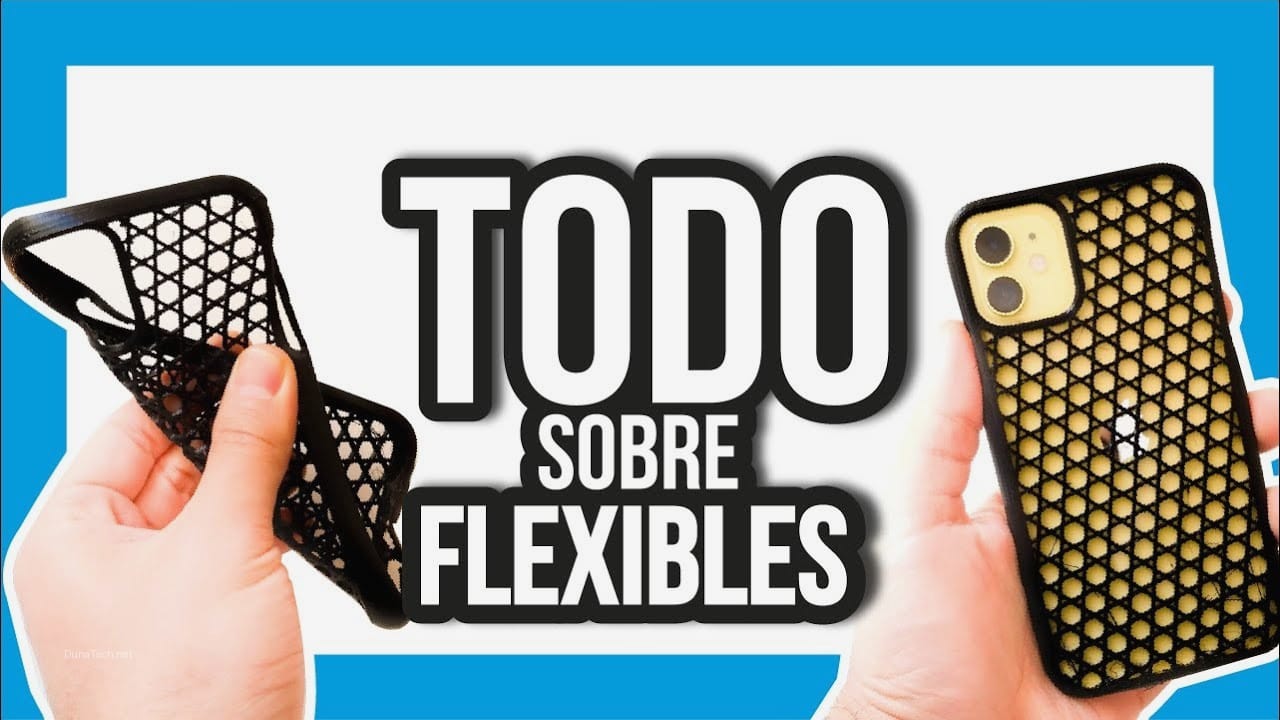

Introducción
Imprimir con filamento flexible, especialmente con TPU (Poliuretano Termoplástico), puede ser una experiencia increíblemente gratificante, abriendo un mundo de posibilidades para piezas funcionales y prototipos que requieren elasticidad, resistencia a la abrasión y durabilidad. Sin embargo, como bien sabemos en DunaTech tras innumerables pruebas y errores, este material presenta sus propios desafíos únicos. No es tan indulgente como el PLA o el PETG, y requiere una configuración y un enfoque más meticulosos.
En esta guía exhaustiva, compartiremos nuestra experiencia y los ajustes precisos que hemos perfeccionado en impresoras como la Creality Ender 3 S1 o la Prusa i3 MK3S+. Nuestro objetivo es que puedas imprimir con filamento flexible (TPU) y evitar errores comunes, logrando piezas de calidad profesional desde el primer intento. Prepárate para dominar el arte de la impresión 3D con TPU.
¿Por qué elegir TPU para tus impresiones 3D?
El TPU es un material termoplástico elastómero que combina las mejores propiedades de los plásticos y las gomas, ofreciendo una flexibilidad excepcional, alta resistencia a la abrasión, a los impactos y a muchos productos químicos. Es ideal para aplicaciones donde se requiere un material duradero y elástico.
Sus principales ventajas incluyen:
- Flexibilidad y elasticidad: Permite crear piezas que pueden doblarse, estirarse y comprimirse sin romperse, como fundas de móvil, juntas, neumáticos o correas.
- Resistencia a la abrasión: Soporta el desgaste por fricción mucho mejor que otros filamentos, lo que lo hace perfecto para componentes que estarán en contacto constante con otras superficies.
- Absorción de impactos: Su naturaleza elástica le confiere una excelente capacidad para absorber golpes y vibraciones.
- Durabilidad: Las piezas impresas en TPU suelen tener una vida útil prolongada, incluso en entornos exigentes.
- Resistencia química: Es resistente a aceites, grasas y algunos disolventes, ampliando su rango de aplicaciones.
En DunaTech, hemos utilizado filamento flexible para crear desde prototipos de calzado hasta componentes para drones, y la versatilidad del TPU es simplemente asombrosa.
Preparación esencial antes de imprimir con TPU
Antes de siquiera pensar en ajustar tu laminador, hay dos aspectos fundamentales que debes considerar para asegurar el éxito con el filamento flexible: el tipo de extrusor y la gestión de la humedad. Ignorar cualquiera de estos puntos es una receta para la frustración.
1. El extrusor: Direct Drive vs. Bowden
La elección del extrusor es, quizás, el factor más crítico al trabajar con TPU. El filamento flexible es, por naturaleza, blando y propenso a doblarse o «bucklear» bajo presión. Un extrusor Direct Drive es, sin duda, la opción ideal.
- Extrusor Direct Drive: En este sistema, el motor del extrusor está montado directamente encima del hotend. Esto significa que la distancia que el filamento debe recorrer es mínima y está bien guiada. La presión se aplica de manera más directa y controlada, reduciendo drásticamente las posibilidades de que el filamento se doble o se atasque. Impresoras como la Creality Ender 3 S1 o la Prusa i3 MK3S+ (con su extrusor Bondtech) sobresalen en este aspecto.
- Extrusor Bowden: Aquí, el motor del extrusor está separado del hotend, y el filamento viaja a través de un tubo PTFE largo. Para el TPU, esto es problemático. La flexibilidad del filamento permite que se comprima y se doble dentro del tubo, especialmente durante las retracciones o cuando se intenta imprimir a velocidades más altas. Si solo tienes un extrusor Bowden, no te desanimes, es posible, pero requerirá mucha más paciencia y ajustes conservadores, como veremos más adelante. Considera actualizar a un extrusor Direct Drive si planeas imprimir mucho con filamento flexible.
En mi experiencia, la diferencia entre un Direct Drive y un Bowden para TPU es como la noche y el día. Si puedes, invierte en un Direct Drive.
2. La humedad: el enemigo silencioso del TPU
El TPU es extremadamente higroscópico, lo que significa que absorbe la humedad del aire con mucha facilidad. Un filamento húmedo se traduce en burbujas, hilos, mala adherencia entre capas y una calidad de impresión general deficiente. Es un problema que a menudo se subestima.
- Síntomas de filamento húmedo: Sonidos de «pop» o «chisporroteo» durante la extrusión, vapor saliendo del hotend, superficie de la pieza rugosa o con burbujas, y una reducción drástica de la resistencia mecánica de la pieza.
- Solución: Es imprescindible mantener el filamento flexible seco. Utiliza una caja deshumidificadora activa mientras imprimes o guarda el rollo en una bolsa sellada al vacío con desecante (gel de sílice) cuando no lo uses. Para filamentos que ya han absorbido humedad, un secador de filamento dedicado o incluso un horno convencional a baja temperatura (alrededor de 40-50°C durante varias horas) pueden revivirlo.
Los precios y la disponibilidad de los productos pueden variar. DunaTech puede recibir una comisión por las compras realizadas a través de los enlaces de afiliados.
En Madrid, por ejemplo, donde la humedad puede variar bastante, he notado que un filamento de TPU sin secar puede arruinar una impresión en cuestión de horas. No te saltes este paso.
Configuración de la impresora para filamento flexible
Una vez que tu extrusor está listo y tu filamento seco, es hora de ajustar los parámetros clave en tu impresora. El TPU tiene particularidades que lo diferencian de otros filamentos como el PLA o el ABS. Estas son las configuraciones que personalmente ajusté en nuestras pruebas en DunaTech y que son cruciales para imprimir con filamento flexible con éxito:
1. Velocidad de impresión: la paciencia es una virtud
Para imprimir con filamento flexible (TPU), la velocidad es tu mayor enemigo si no la controlas. El material es elástico y no se empuja fácilmente a través del hotend a altas velocidades.
- Recomendación: Mantén una velocidad baja, entre 20-35 mm/s. Para las primeras capas, incluso más lento, unos 15-20 mm/s, para asegurar una buena adherencia.
- Por qué: Si imprimes más rápido, el filamento puede no ser extruido correctamente debido a su elasticidad. En nuestras pruebas, velocidades superiores a 40 mm/s provocaron atascos frecuentes en el extrusor, especialmente en extrusores Bowden. El filamento se comprime en el extrusor en lugar de salir por la boquilla.
2. Temperatura del hotend: el punto dulce del TPU
La temperatura adecuada es vital para una extrusión suave y una buena unión entre capas.
- Rango óptimo: Generalmente entre 210°C y 235°C. Siempre consulta las recomendaciones del fabricante de tu filamento, ya que pueden variar ligeramente entre marcas y tipos de TPU (Shore Hardness).
- Errores comunes: Si usas menos de 200°C, el TPU no se fundirá correctamente, lo que resultará en subextrusión y mala adherencia. Si superas los 235°C-240°C, puedes quemar el material, causando burbujas, hilos excesivos y posibles atascos por degradación del polímero.
3. Temperatura de la cama: adherencia sin deformaciones
Una buena adherencia a la cama es fundamental para evitar el warping y asegurar que la pieza se mantenga en su lugar durante toda la impresión.
- Rango óptimo: Entre 40°C y 60°C. El TPU no es tan propenso al warping como el ABS, pero una cama caliente ayuda a la adherencia.
- Superficies recomendadas: La cama de cristal con laca (tipo 3DLac), PEI texturizado o una lámina de BuildTak funcionan muy bien. Para superficies de cristal, una capa fina de laca o adhesivo en barra puede ser muy útil.
4. Retracción: el aspecto más delicado del TPU
Este es el ajuste más crítico y a menudo el más problemático para el filamento flexible. La retracción es necesaria para evitar el «stringing» (hilos), pero con el TPU, un ajuste incorrecto puede causar atascos instantáneos.
- Por qué es delicado: El TPU tiende a estirarse y comprimirse. Una retracción agresiva puede hacer que el filamento se enrede o se doble dentro del extrusor, especialmente en sistemas Bowden.
- Recomendación para Direct Drive: Configura una retracción muy pequeña, de 0.5 mm a 1.5 mm, con una velocidad baja (20-30 mm/s). Experimenta con valores mínimos y auméntalos gradualmente si ves mucho stringing.
- Recomendación para Bowden: Lo ideal es desactivar la retracción por completo o, si es absolutamente necesario, usar valores extremadamente bajos (0.1 mm – 0.5 mm) a velocidades muy lentas (10-15 mm/s). Prepárate para algo de stringing si usas Bowden sin retracción.
En DunaTech, hemos encontrado que para la mayoría de los TPU con un extrusor Direct Drive, una retracción de 0.8 mm a 1 mm a 25 mm/s suele ser un buen punto de partida.
Optimización del laminador (Slicer) para TPU
Más allá de los ajustes básicos de la impresora, tu software de laminado (Cura, PrusaSlicer, Simplify3D) ofrece parámetros adicionales que pueden marcar una gran diferencia al imprimir con filamento flexible.
1. Flujo (Flow Rate)
El TPU puede ser un poco más difícil de extruir que otros filamentos, por lo que ajustar el flujo es importante para asegurar que no haya subextrusión.
- Recomendación: Configura el flujo entre 100% y 105%. Puedes calibrarlo con una prueba de cubo de extrusión para asegurarte de que las paredes tengan el grosor deseado.
- Beneficio: Asegura una buena adherencia entre capas y una pieza sólida.
2. Capas iniciales (First Layer Settings)
La primera capa es crucial para el éxito de cualquier impresión, y con el TPU, aún más.
- Altura de la primera capa: Aumenta la altura de la primera capa a 0.24 mm o 0.3 mm. Esto ayuda a que el filamento se adhiera mejor a la cama.
- Ancho de línea de la primera capa: Aumenta el ancho de línea de la primera capa a 120% o 150%. Esto «aplasta» más el filamento contra la cama, mejorando la adherencia.
- Velocidad de la primera capa: Reduce la velocidad de la primera capa a 10-15 mm/s.
3. Refrigeración de capa (Part Cooling Fan)
La refrigeración es importante para solidificar el filamento rápidamente y mantener la forma de la pieza, pero con el TPU, hay que ser cauteloso.
- Recomendación: Para las primeras capas (las 3-5 primeras), mantén el ventilador de capa apagado o al 0% para promover una mejor adherencia. Después de las primeras capas, puedes subirlo gradualmente a 50-100%, dependiendo de la geometría de la pieza y la necesidad de evitar el «oozing» (goteo) o el «stringing».
- Por qué: Demasiada refrigeración en las primeras capas puede causar warping o que la pieza se despegue.
4. Desplazamiento (Combing Mode)
El modo de desplazamiento en tu slicer controla cómo se mueve la boquilla cuando no está extruyendo. Para el TPU, es mejor evitar que la boquilla viaje sobre las áreas ya impresas.
- Recomendación: Si tu slicer lo permite, configura el modo de desplazamiento en «Not in Skin» o «Off». Esto reduce la posibilidad de que la boquilla arrastre el filamento blando y cause imperfecciones.
Calibración fina para resultados perfectos
Incluso con todas las configuraciones anteriores, la calibración es un proceso continuo que te permitirá afinar tus impresiones de filamento flexible. En nuestras pruebas en DunaTech, notamos que una calibración precisa es esencial para lograr impresiones exitosas con TPU:
1. Nivelación de la cama: la base de todo
Una cama perfectamente nivelada es fundamental. El TPU es más sensible a una mala nivelación que otros materiales, ya que su flexibilidad puede compensar menos los errores.
- Cómo hacerlo: Usa una hoja de papel (o un sensor de nivelación automático si tu impresora lo tiene) para verificar que el nozzle esté a la distancia correcta. Debe haber una ligera fricción al mover el papel.
- Consejo DunaTech: Realiza una nivelación manual minuciosa antes de cada impresión importante con TPU, incluso si tienes un sensor.
2. Prueba de extrusión (E-steps)
Asegurarte de que tu extrusor mueve la cantidad exacta de filamento es crucial. Aunque los E-steps se calibran para el extrusor en general, una verificación no está de más.
- Cómo hacerlo: Marca 120 mm de filamento desde la entrada del extrusor. Extruye 100 mm de filamento a través del menú de tu impresora. Mide el filamento restante. Si no quedan exactamente 20 mm, ajusta los E-steps en el firmware de tu impresora.
3. Torres de temperatura y retracción
Estas pruebas son tus mejores amigas para encontrar los valores óptimos específicos para tu filamento y tu impresora.
- Torre de temperatura: Imprime una torre de temperatura para encontrar la temperatura ideal del hotend para tu TPU. Busca la temperatura que ofrezca la mejor calidad de superficie, resistencia y mínima formación de hilos.
- Torre de retracción: Una vez que tengas la temperatura, imprime una torre de retracción para ajustar la distancia y velocidad de retracción. El objetivo es minimizar el stringing sin causar atascos.
Estos pasos de calibración, aunque consumen tiempo, te ahorrarán muchas horas de frustración y filamento desperdiciado a largo plazo. En Valencia, donde el clima puede ser variable, hemos encontrado que recalibrar periódicamente es clave.
Errores comunes al imprimir con TPU y cómo solucionarlos
Al imprimir con filamento flexible (TPU), es probable que te encuentres con algunos obstáculos. Aquí te detallo los problemas más frecuentes que hemos experimentado en DunaTech y cómo los hemos resuelto, con síntomas claros para que puedas identificarlos rápidamente.
1. Atascos en el extrusor (Clogging)
Síntomas: El extrusor hace un ruido de «clic» o «salto», el filamento deja de salir por la boquilla o sale muy poco, la pieza muestra subextrusión severa o capas incompletas.
- Causa principal 1: Velocidad de impresión demasiado alta. El filamento flexible no puede ser empujado a través del hotend a la misma velocidad que el PLA. Se comprime y se enreda antes de llegar a la boquilla.
- Solución: Reduce la velocidad de impresión a 20-35 mm/s. Para la primera capa, incluso a 15-20 mm/s.
- Causa principal 2: Retracción agresiva. Especialmente en extrusores Bowden, una retracción larga y rápida puede hacer que el filamento se doble y se atasque.
- Solución: Desactiva la retracción o configúrala a valores mínimos (0.5-1.5 mm para Direct Drive, 0.1-0.5 mm para Bowden) y velocidades bajas (15-25 mm/s).
- Causa principal 3: Filamento húmedo. La humedad en el filamento puede generar vapor que causa burbujas y obstrucciones.
- Solución: Seca el filamento antes de usarlo y guárdalo en un ambiente seco.
2. Mala adherencia a la cama (Poor Bed Adhesion)
Síntomas: La pieza se despega de la cama durante la impresión, las esquinas se levantan (warping), o la primera capa no se adhiere correctamente.
- Causa principal 1: Temperatura de la cama inadecuada. Una cama fría no permite que el TPU se adhiera bien.
- Solución: Configura la cama entre 40°C y 60°C.
- Causa principal 2: Nivelación incorrecta de la cama. Si la boquilla está demasiado lejos o demasiado cerca, la primera capa no se pegará bien.
- Solución: Realiza una nivelación de cama precisa. Asegúrate de que haya una ligera resistencia al pasar una hoja de papel entre la boquilla y la cama.
- Causa principal 3: Superficie de impresión sucia o inadecuada. Restos de grasa, polvo o una superficie que no es compatible con el filamento flexible.
- Solución: Limpia la cama con alcohol isopropílico. Utiliza laca para el pelo (tipo 3DLac), adhesivo en barra o una lámina de PEI/BuildTak. Para piezas grandes, un «brim» (borde) en el slicer puede ayudar mucho.
3. Stringing o Hilos (Oozing)
Síntomas: Pequeños hilos de filamento entre las diferentes partes de la impresión o cuando la boquilla se mueve sin extruir.
- Causa principal 1: Retracción insuficiente o incorrecta.
- Solución: Ajusta la distancia y velocidad de retracción (ver sección de configuración). Realiza una torre de retracción.
- Causa principal 2: Temperatura del hotend demasiado alta. Un hotend muy caliente hace que el TPU sea más líquido y propenso a gotear.
- Solución: Reduce la temperatura del hotend en incrementos de 5°C hasta encontrar el punto óptimo.
- Causa principal 3: Filamento húmedo. La humedad puede causar extrusión inconsistente y goteo.
- Solución: Seca el filamento.
4. Subextrusión o capas débiles
Síntomas: Las paredes de la pieza son delgadas, hay huecos entre las líneas de extrusión, la pieza es frágil y se rompe fácilmente.
- Causa principal 1: Velocidad de impresión demasiado alta. El extrusor no puede empujar suficiente material.
- Solución: Reduce la velocidad de impresión.
- Causa principal 2: Temperatura del hotend demasiado baja. El TPU no se funde lo suficiente para fluir correctamente.
- Solución: Aumenta la temperatura del hotend en incrementos de 5°C.
- Causa principal 3: Flujo (Flow Rate) incorrecto en el slicer.
- Solución: Aumenta el flujo al 100-105%. Calibra el flujo con un cubo de extrusión.
- Causa principal 4: Filamento húmedo.
- Solución: Seca el filamento.
5. Filamento enrollado o atascado en el extrusor (especialmente Bowden)
Síntomas: El filamento se dobla o se enrolla justo después de la rueda dentada del extrusor, impidiendo que avance hacia el tubo Bowden o el hotend.
- Causa principal: Diseño del extrusor Bowden con espacio entre la rueda dentada y el tubo PTFE. El filamento flexible encuentra un hueco y se dobla en él.
- Solución: Si es posible, actualiza a un extrusor Direct Drive. Si no, busca y imprime un «guía de filamento» o «mod de extrusor» específico para tu impresora que minimice este espacio. Reduce drásticamente la velocidad de impresión y desactiva las retracciones.
Preguntas Frecuentes (FAQ) sobre TPU
Aquí respondemos a algunas de las preguntas más comunes que recibimos en DunaTech sobre cómo imprimir con filamento flexible (TPU).
¿Qué impresoras son ideales para TPU?
Las impresoras con extrusores Direct Drive son las mejores opciones para trabajar con filamentos flexibles. Ejemplos incluyen la Creality Ender 3 S1, Prusa i3 MK3S+ o cualquier impresora con un extrusor Direct Drive bien diseñado. Permiten un control mucho mayor sobre el filamento y minimizan los problemas de atascos.
¿Cuál es la mejor marca de TPU?
En DunaTech hemos probado varias marcas de TPU. Marcas como Sunlu, eSun, Overture o Fiberlogy ofrecen una excelente relación calidad-precio y consistencia. Sunlu, en particular, ha demostrado ser muy fiable en nuestras pruebas. Siempre es recomendable leer opiniones y probar pequeñas bobinas antes de invertir en grandes cantidades.
¿Es necesario usar una caja deshumidificadora para TPU?
Sí, absolutamente. El TPU es extremadamente higroscópico y absorbe la humedad del aire muy rápidamente. Un filamento húmedo causará una mala calidad de impresión (burbujas, hilos, capas débiles) y atascos. Utilizar una caja de almacenamiento seca o un secador de filamento es crucial para mantener la calidad de tus impresiones.
¿Puedo imprimir TPU en una impresora con extrusor Bowden?
Sí, es posible, pero mucho más desafiante. Deberás imprimir a velocidades muy bajas (15-25 mm/s), desactivar o minimizar drásticamente las retracciones (0.1-0.5 mm a baja velocidad) y asegurarte de que no haya espacios donde el filamento pueda doblarse dentro del extrusor o el tubo Bowden. La calidad y la fiabilidad serán inferiores a las de un Direct Drive.
¿Qué dureza (Shore Hardness) de TPU debo elegir?
El TPU se clasifica por su dureza Shore (A o D). Los valores más comunes para impresión 3D son Shore 95A, que es bastante flexible pero manejable, y Shore 85A, que es aún más blando y más difícil de imprimir. Para empezar, recomendamos un TPU Shore 95A, ya que ofrece un buen equilibrio entre flexibilidad y facilidad de impresión.
Conclusión
Imprimir con filamento flexible (TPU) y evitar errores comunes puede parecer una tarea desalentadora al principio, pero con la preparación adecuada, la configuración correcta de la impresora y el laminador, y un poco de paciencia, los resultados son verdaderamente gratificantes. El TPU abre un abanico de posibilidades para crear piezas funcionales, duraderas y elásticas que no son posibles con otros materiales.
Desde DunaTech, te animamos a experimentar con este fascinante material. Recuerda los puntos clave: un extrusor Direct Drive si es posible, mantener el filamento seco, velocidades lentas, temperaturas adecuadas y retracciones mínimas. Si sigues estos consejos, estarás en el camino correcto para dominar la impresión 3D con filamento flexible. ¿Tienes más dudas o alguna experiencia que quieras compartir? ¡Déjanos tu comentario!
— El equipo de DunaTech


