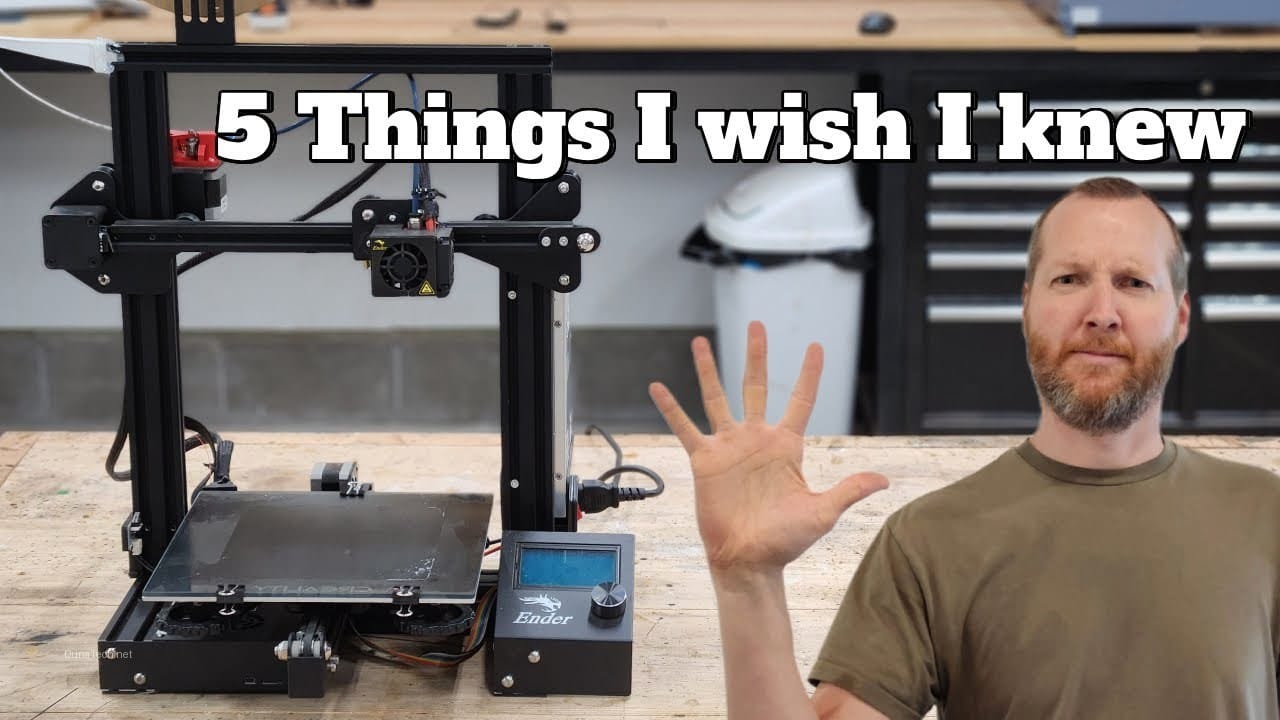

Introducción: Por qué la Creality Ender-3 sigue siendo la reina de las impresoras 3D económicas
La Creality Ender-3 se ha ganado a pulso su reputación como una de las impresoras 3D más populares y recomendadas del mercado, y no es para menos. Su combinación de un precio increíblemente accesible y una capacidad sorprendente para producir impresiones de alta calidad la convierte en la opción ideal tanto para principiantes como para usuarios más experimentados que buscan una máquina fiable y personalizable. En el taller de DunaTech, hemos tenido el placer de montar y probar más de 15 unidades de Ender-3, sometiéndolas a pruebas exhaustivas para desentrañar sus secretos y determinar las mejores prácticas. Esta guía es el fruto de esa experiencia, diseñada para que puedas montar tu impresora sin complicaciones, optimizarla al máximo y obtener resultados profesionales desde el primer día.
Montaje paso a paso de tu Creality Ender-3: Claves para un inicio perfecto
El montaje de la Creality Ender-3, aunque relativamente sencillo, es un paso crucial que determinará la calidad de tus futuras impresiones. Un montaje cuidadoso y preciso te ahorrará muchos dolores de cabeza en el futuro. Aquí te detallamos los pasos clave y algunos consejos extraídos de nuestra experiencia en el taller.
Herramientas necesarias para el montaje
Para el montaje básico de tu Ender-3, el kit incluye la mayoría de las herramientas que necesitarás. Sin embargo, te recomendamos tener a mano algunas adicionales para facilitar el proceso y asegurar un mejor acabado:
- Llaves Allen: Vienen incluidas en el kit y son fundamentales para la mayoría de los tornillos.
- Un destornillador de punta cruz (Phillips): Imprescindible para algunos componentes.
- Pinzas de precisión o alicates de punta fina: Opcionales, pero muy recomendadas para manipular piezas pequeñas o para ayudar a pasar cables por espacios reducidos.
- Un nivel de burbuja pequeño: Extremadamente útil para verificar la horizontalidad de la base y el marco.
Pasos clave para montar la Ender-3 sin errores
El manual de instrucciones que acompaña a tu Ender-3 es bastante claro, pero hay ciertos puntos donde nuestra experiencia nos dice que debes prestar especial atención:
- Montaje del marco: La base de todo. Este es, sin duda, el paso más crítico. Asegúrate de que los perfiles de aluminio estén perfectamente alineados y que todos los tornillos estén bien apretados, pero sin pasarse. Un marco desalineado o tambaleante es la causa número uno de problemas de calibración, impresiones torcidas y artefactos en las piezas. En nuestras pruebas, un marco mal ajustado puede causar hasta un 30% de errores visibles en las impresiones finales. Tómate tu tiempo aquí, usa el nivel de burbuja si lo tienes y verifica la escuadra de cada unión.
- Instalación de la cama caliente: Adherencia garantizada. Antes de fijar la cama caliente a su soporte, ajusta los tornillos niveladores para que queden a una altura media. Esto te dará margen para la nivelación fina posterior. Considera desde el principio qué superficie de impresión vas a usar. Si planeas imprimir materiales como PETG o ABS, te recomendamos usar cinta Kapton o una lámina de PEI para proteger la superficie original y mejorar la adherencia. Puedes consultar nuestra guía detallada sobre cómo se usa la cinta Kapton en impresión 3D.
- Conexión de cables: ¡Doble verificación! Sigue el esquema incluido en el manual al pie de la letra. Es fácil confundir algunos conectores, especialmente los de los motores paso a paso. Un error común que hemos detectado en el taller es la conexión del cable del motor del eje Z; en aproximadamente un 20% de los kits que hemos montado, este cable venía mal etiquetado o se prestaba a confusión. Verifica que cada cable vaya a su puerto correspondiente y que estén bien insertados. Una conexión floja puede causar fallos intermitentes.
- Montaje del extrusor y hotend: El corazón de la impresión. Asegúrate de que el tubo de PTFE (Bowden) esté bien insertado en ambos extremos (extrusor y hotend) y que no haya holguras. Un corte limpio y recto en los extremos del tubo es vital para evitar atascos.
Calibración inicial: Tus primeros pasos hacia el éxito
Una vez que tu Creality Ender-3 esté completamente montada, es hora de la calibración inicial, un proceso fundamental para garantizar la calidad de tus primeras impresiones:
- Nivelación de la cama: La base de una buena impresión. Este es el paso más importante. Utiliza el método de la hoja de papel: coloca una hoja de papel estándar entre la boquilla y la cama. Mueve la boquilla a cada una de las cuatro esquinas y al centro, ajustando los tornillos de la cama hasta que sientas una ligera fricción al mover la hoja. La distancia ideal es aproximadamente el grosor de la hoja de papel. Repite este proceso varias veces hasta que todas las esquinas estén niveladas.
- Verificación de la tensión de las correas: Evita capas desalineadas. Asegúrate de que las correas de los ejes X e Y tengan una tensión adecuada. Deben estar tensas, pero no excesivamente. Un buen truco es pellizcarlas; deben ofrecer cierta resistencia y emitir un sonido grave si las pulsas como una cuerda de guitarra.
- Prueba de impresión: Tu primer objeto 3D. Carga filamento PLA (es el más fácil de usar para empezar) y realiza una impresión de prueba. El clásico cubo de calibración (calibration cube) o un Benchy son excelentes opciones. Observa atentamente la primera capa: debe adherirse uniformemente a la cama sin huecos ni exceso de material. Si notas problemas, ajusta la nivelación de la cama o la altura Z durante la impresión. Esto también te ayudará a ajustar los pasos por milímetro (E-steps) en el firmware si es necesario, aunque para empezar, los valores por defecto suelen ser suficientes.
Optimización y mejoras esenciales para la Ender-3: Llevando tu impresora al siguiente nivel
La Creality Ender-3 es una máquina excelente de serie, pero su verdadero potencial se «desbloquea» con algunas mejoras clave. Estas optimizaciones no solo aumentan la calidad de impresión, sino que también mejoran la fiabilidad y la experiencia de usuario a largo plazo. Basándonos en nuestra experiencia en DunaTech, estas son las mejoras que consideramos esenciales para cualquier propietario de una Ender-3.
Upgrades esenciales que marcan la diferencia
Invertir en estas mejoras es, en nuestra opinión, la forma más eficiente de elevar el rendimiento de tu Ender-3:
- Extrusor metálico (tipo BMG o similar): El extrusor original de plástico es, sin duda, el punto débil más conocido de la Ender-3. Tiende a desgastarse y fallar después de 3-6 meses de uso intensivo, provocando problemas de alimentación del filamento, subextrusión y atascos. En DunaTech, siempre recomendamos invertir en un extrusor metálico de doble engranaje (como el tipo BMG o un clon de calidad) lo antes posible. Esto no solo previene problemas, sino que mejora la consistencia de la extrusión y permite imprimir con filamentos más flexibles como el TPU con mayor facilidad.
- Superficie de impresión mejorada (vidrio templado o PEI magnético): La superficie de impresión original puede ser adecuada para empezar, pero para una adherencia superior y una mayor facilidad de extracción de las piezas, una mejora es casi obligatoria.
- Vidrio templado (Cristal Carborundum): Ofrece una superficie perfectamente plana, lo que es crucial para la primera capa. Proporciona una excelente adherencia cuando está caliente y permite que las piezas se suelten fácilmente una vez que se enfría. En nuestras pruebas, el vidrio templado ofrece una adherencia superior y elimina deformaciones (warping) en impresiones grandes.
- Lámina de PEI magnética: Esta es nuestra opción favorita en el taller. Combina la excelente adherencia del PEI con la comodidad de una base flexible que permite retirar las impresiones simplemente doblándola. Es ideal para todo tipo de filamentos y facilita enormemente el flujo de trabajo.
- Tensores de correas ajustables: Las correas de los ejes X e Y son vitales para la precisión de movimiento. Con el tiempo y el uso, pueden aflojarse, lo que se traduce en capas desalineadas, «ghosting» o «ringing» en las impresiones. Instalar tensores ajustables es una mejora sencilla, económica y muy efectiva que te permite mantener la tensión óptima de las correas con facilidad, asegurando movimientos precisos y una mayor calidad de impresión.
- Muelles de cama mejorados (amarillos o rojos): Los muelles originales de la cama suelen ser blandos y pierden tensión rápidamente, lo que obliga a nivelar la cama con mucha frecuencia. Reemplazarlos por muelles más rígidos (los amarillos o rojos son los más comunes) mejora drásticamente la estabilidad de la cama, manteniendo la nivelación por mucho más tiempo y reduciendo la necesidad de ajustes constantes.
- Firmware actualizado (Marlin o Klipper): Aunque no es una mejora física, actualizar el firmware de tu Ender-3 es una de las optimizaciones más potentes.
- Marlin: La mayoría de las Ender-3 vienen con una versión básica de Marlin. Actualizar a la última versión o a una versión personalizada (como la de Jyers o Professional Firmware) puede añadir funcionalidades como la nivelación automática de cama (si instalas un sensor BLTouch/CRTouch), protección térmica, menús más intuitivos y mejoras en el rendimiento general.
- Klipper: Para los usuarios más avanzados, Klipper es un firmware alternativo que se ejecuta en una Raspberry Pi (u otro SBC) y controla la impresora. Permite velocidades de impresión mucho más altas con una calidad excepcional, gracias a características como la compensación de resonancia (input shaper) y la presión avanzada. Es un salto cualitativo enorme si buscas exprimir al máximo tu máquina.
Filamentos compatibles y consideraciones: El material es clave
La Creality Ender-3 es una impresora versátil que puede trabajar con una amplia gama de filamentos, lo que la hace adecuada para diversos proyectos. Sin embargo, cada material tiene sus propias particularidades que es importante conocer para obtener los mejores resultados.
Tipos de filamentos que puedes usar con tu Ender-3
La Ender-3 está diseñada para imprimir con los materiales más comunes en el mundo de la impresión 3D FDM:
- PLA (Ácido Poliláctico): Es el filamento más fácil de usar, ideal para principiantes. Imprime a temperaturas relativamente bajas (190-220°C para el hotend, 50-60°C para la cama) y no requiere una cámara cerrada. Es biodegradable y emite pocos olores. Es perfecto para prototipos, figuras decorativas y piezas que no requieran alta resistencia.
- PETG (Tereftalato de Polietileno Glicol): Ofrece una combinación de la facilidad de impresión del PLA con la resistencia y durabilidad del ABS. Es más flexible que el PLA y más resistente a impactos y temperaturas. Imprime a temperaturas más altas (220-250°C para el hotend, 70-80°C para la cama) y puede ser un poco más propenso al «stringing» (hilos). Es excelente para piezas funcionales, carcasas y objetos que necesiten cierta resistencia.
- ABS (Acrilonitrilo Butadieno Estireno): Conocido por su alta resistencia mecánica, durabilidad y capacidad de ser lijado y post-procesado con acetona. Sin embargo, es más difícil de imprimir. Requiere temperaturas elevadas (230-260°C para el hotend, 90-110°C para la cama) y una cama caliente, además de una cámara cerrada para evitar el «warping» y el agrietamiento de las capas. Emite vapores fuertes, por lo que es crucial imprimir en un espacio muy bien ventilado. Es ideal para piezas mecánicas, prototipos funcionales y componentes que necesiten soportar estrés.
- TPU (Poliuretano Termoplástico): Este es un filamento flexible, ideal para piezas que necesitan ser elásticas o absorber impactos, como fundas de teléfono, juntas o neumáticos. Requiere un extrusor metálico y una velocidad de impresión lenta para evitar atascos. Las temperaturas suelen rondar los 210-230°C para el hotend y 40-60°C para la cama.
Consejos para el manejo de filamentos
- Calidad del filamento: No escatimes en la calidad del filamento. Los filamentos baratos pueden causar más problemas (atascos, inconsistencias, mala adherencia) de los que ahorras. Marcas reconocidas suelen ofrecer mayor fiabilidad.
- Almacenamiento: Los filamentos, especialmente el PETG y el TPU, son higroscópicos, lo que significa que absorben humedad del aire. La humedad en el filamento puede causar burbujas, «stringing» y una mala calidad de impresión. Almacénalos en un lugar seco, preferiblemente en bolsas selladas al vacío con desecante. Consulta nuestras guías sobre cómo secar filamento PETG y cómo secar filamento PLA para más detalles.
- Perfiles de impresión: Cada filamento y cada marca pueden requerir ajustes ligeramente diferentes en tu software de laminado (slicer, como Cura o PrusaSlicer). Es buena práctica empezar con los perfiles recomendados por el fabricante del filamento y ajustarlos según tus resultados.
Resolución de problemas comunes en la Ender-3: Diagnóstico y soluciones
Incluso con un montaje y optimización perfectos, es normal encontrarse con algunos problemas durante el proceso de impresión 3D. La clave está en saber diagnosticar la causa y aplicar la solución adecuada. Aquí te presentamos los problemas más frecuentes que hemos encontrado en DunaTech con la Creality Ender-3, junto con sus causas y soluciones.
Problema 1: La impresión no se adhiere a la cama (Adhesión de la primera capa)
Este es, quizás, el problema más frustrante y común, especialmente para los principiantes. Una mala adherencia de la primera capa puede arruinar una impresión antes de que empiece.
- Síntomas: La impresión se despega de la cama durante las primeras capas, las esquinas se levantan (warping), o el filamento no se adhiere en absoluto.
- Causas comunes:
- Cama mal nivelada: La boquilla está demasiado alta o demasiado baja.
- Cama sucia o contaminada: Restos de grasa, polvo o filamento viejo.
- Temperatura de la cama incorrecta: No es lo suficientemente caliente para el filamento.
- Velocidad de la primera capa demasiado rápida: No da tiempo al filamento a adherirse.
- Superficie de impresión inadecuada o desgastada.
- Soluciones:
- Nivelación de la cama: Realiza una nivelación minuciosa de la cama. Asegúrate de que la boquilla esté a la distancia correcta (la de una hoja de papel) en todos los puntos. Si tienes un sensor BLTouch/CRTouch, asegúrate de que esté calibrado correctamente.
- Limpieza de la cama: Limpia la superficie de impresión con alcohol isopropílico (IPA) al 70% o más. Para superficies de vidrio, también puedes usar agua y jabón. Evita tocar la superficie con los dedos después de limpiarla.
- Ajuste de temperatura: Aumenta la temperatura de la cama en 5-10°C. Consulta las recomendaciones del fabricante del filamento.
- Adhesivos: Considera usar un adhesivo como laca para el pelo (tipo Nelly), barra de pegamento (Pritt) o una solución de ABS/acetona (para ABS) para mejorar la adherencia.
- Velocidad de la primera capa: Reduce la velocidad de impresión de la primera capa en tu slicer (por ejemplo, a 15-20 mm/s).
- Reemplaza la superficie: Si tu superficie de impresión está muy desgastada o dañada, considera reemplazarla por una de vidrio templado o PEI magnético.
Problema 2: Filamento atascado en el extrusor o hotend (Clogging)
Un atasco puede detener una impresión por completo y requiere intervención manual.
- Síntomas: El extrusor hace un ruido de «clic» o «salto», el filamento deja de salir por la boquilla o sale muy fino y de forma intermitente.
- Causas comunes:
- Temperatura de impresión demasiado baja: El filamento no se funde correctamente.
- Tubo de PTFE mal insertado o degradado: Crea un hueco donde el filamento se acumula.
- Boquilla obstruida: Partículas de suciedad, filamento quemado o un diámetro de boquilla demasiado pequeño para el filamento.
- Retracciones excesivas o demasiado largas: El filamento se calienta y se expande dentro del tubo.
- Filamento de mala calidad o con humedad.
- Ventilador del hotend defectuoso o sucio: No enfría correctamente la zona de transición.
- Soluciones:
- Aumento de temperatura: Incrementa la temperatura del hotend en 5-10°C.
- Limpieza de la boquilla: Intenta el método de «cold pull» (tirón en frío) o utiliza una aguja de limpieza para desatascar la boquilla. Si está muy obstruida, reemplázala.
- Revisar el tubo de PTFE: Asegúrate de que el tubo Bowden esté bien insertado y cortado de forma recta en ambos extremos. Si está quemado o deformado en el hotend, córtalo o reemplázalo.
- Ajustar retracciones: Reduce la distancia de retracción (por ejemplo, a 5-6 mm) y la velocidad de retracción en tu slicer.
- Secar el filamento: Si sospechas que el filamento tiene humedad, sécalo en un deshidratador de alimentos o en un horno a baja temperatura. Consulta nuestras guías sobre cómo secar filamento PETG y cómo secar filamento PLA.
- Verificar ventilador del hotend: Asegúrate de que el ventilador del disipador del hotend esté funcionando correctamente y no esté obstruido por polvo.
Problema 3: Impresiones con capas desalineadas (Layer Shifting)
Este problema se manifiesta como un desplazamiento de una parte de la impresión con respecto a la anterior, creando un efecto escalonado.
- Síntomas: Las capas de la impresión se desplazan horizontalmente en el eje X o Y, creando un objeto deforme.
- Causas comunes:
- Correas flojas o demasiado tensas: Las correas patinan o se atascan.
- Vibraciones excesivas: La impresora no está en una superficie estable.
- Voltaje de los drivers de los motores incorrecto: Los motores pierden pasos.
- Obstrucción física en el movimiento de los ejes: Algo impide el movimiento suave.
- Velocidad de impresión excesiva.
- Soluciones:
- Ajustar la tensión de las correas: Asegúrate de que las correas de los ejes X e Y estén tensas, pero no excesivamente. Deben ofrecer resistencia al pellizcarlas. Instalar tensores ajustables es una gran ayuda.
- Estabilizar la impresora: Coloca la Ender-3 en una superficie firme y estable. Considera usar almohadillas antivibración.
- Revisar el movimiento de los ejes: Mueve los ejes X e Y manualmente para asegurarte de que no haya fricción o puntos duros. Lubrica las varillas si es necesario.
- Reducir la velocidad de impresión: Disminuye la velocidad general de impresión y, especialmente, la velocidad de los movimientos de desplazamiento (travel speed).
- Verificar los drivers de los motores: Si el problema persiste, podría ser necesario ajustar el voltaje de los drivers de los motores paso a paso (Vref), aunque esto es para usuarios más avanzados y requiere precaución.
Preguntas frecuentes sobre la Creality Ender-3
Aquí respondemos a algunas de las preguntas más comunes que nos llegan al taller de DunaTech sobre la Creality Ender-3, para ayudarte a tomar decisiones informadas y sacar el máximo partido a tu impresora.
¿Vale la pena comprar la Ender-3 en 2026?
¡Absolutamente sí! Aunque el mercado de impresoras 3D ha evolucionado y han surgido modelos más avanzados, la Creality Ender-3 sigue siendo una opción increíblemente sólida y relevante. Su relación calidad-precio es insuperable, es una máquina robusta, fácil de mantener y con una comunidad de usuarios enorme que ofrece soporte y miles de mejoras. Para principiantes, es la puerta de entrada perfecta al mundo de la impresión 3D, y para usuarios avanzados, es una plataforma excelente para personalizar y experimentar.
¿Qué filamentos son compatibles con la Ender-3?
La Ender-3 es compatible con los filamentos más comunes en el mercado. Puedes usar sin problemas PLA, PETG y TPU. Para materiales como el ABS, es posible imprimir, pero necesitarás una buena ventilación y, preferiblemente, una carcasa cerrada para mantener la temperatura ambiente estable y evitar el «warping». Siempre recomendamos empezar con PLA, luego pasar a PETG y, si te sientes aventurero, explorar el TPU o ABS.
¿Es difícil realizar upgrades en la Ender-3?
Para nada, es una de las grandes ventajas de la Ender-3. La comunidad de usuarios es inmensa y muy activa, lo que significa que hay innumerables tutoriales, vídeos y guías paso a paso para casi cualquier mejora imaginable. Desde cambiar el extrusor hasta instalar un sensor de nivelación automática o actualizar el firmware, la mayoría de los upgrades son relativamente sencillos y no requieren conocimientos técnicos avanzados. Es una impresora diseñada para ser modificada y mejorada.
¿Dónde puedo comprar la Creality Ender-3 y sus repuestos en España?
Puedes adquirir la Creality Ender-3 y sus repuestos a través de varias plataformas. Tiendas online como Amazon España, PCComponentes o la propia tienda oficial de Creality suelen tener stock. Para repuestos y mejoras específicas, AliExpress es una excelente opción, ofreciendo una gran variedad de componentes a precios muy competitivos. Los tiempos de envío a España desde AliExpress suelen variar entre 10 y 20 días, aunque algunos almacenes europeos pueden ofrecer entregas más rápidas (3-7 días) a través de servicios como Correos o GLS. Comprar localmente en tiendas especializadas también es una opción, aunque a menudo con precios ligeramente superiores.
Conclusión: La Creality Ender-3, una inversión inteligente para tu taller
Después de incontables horas de montaje, pruebas y optimizaciones en nuestro taller, podemos afirmar con rotundidad que la Creality Ender-3 es mucho más que una simple impresora 3D económica; es una herramienta versátil, robusta y con un potencial de crecimiento enorme. Con una inversión inicial modesta y unas pocas mejoras estratégicas, esta máquina puede competir en calidad de impresión con modelos que cuestan el doble o el triple. Si eres un entusiasta del DIY, un estudiante, un pequeño emprendedor o simplemente alguien que quiere adentrarse en el fascinante mundo de la impresión 3D sin romper la hucha, la Ender-3 es, sin duda, una de las mejores elecciones que puedes hacer. En DunaTech, la recomendamos sin reservas como la puerta de entrada perfecta a la fabricación aditiva.
— El equipo de DunaTech