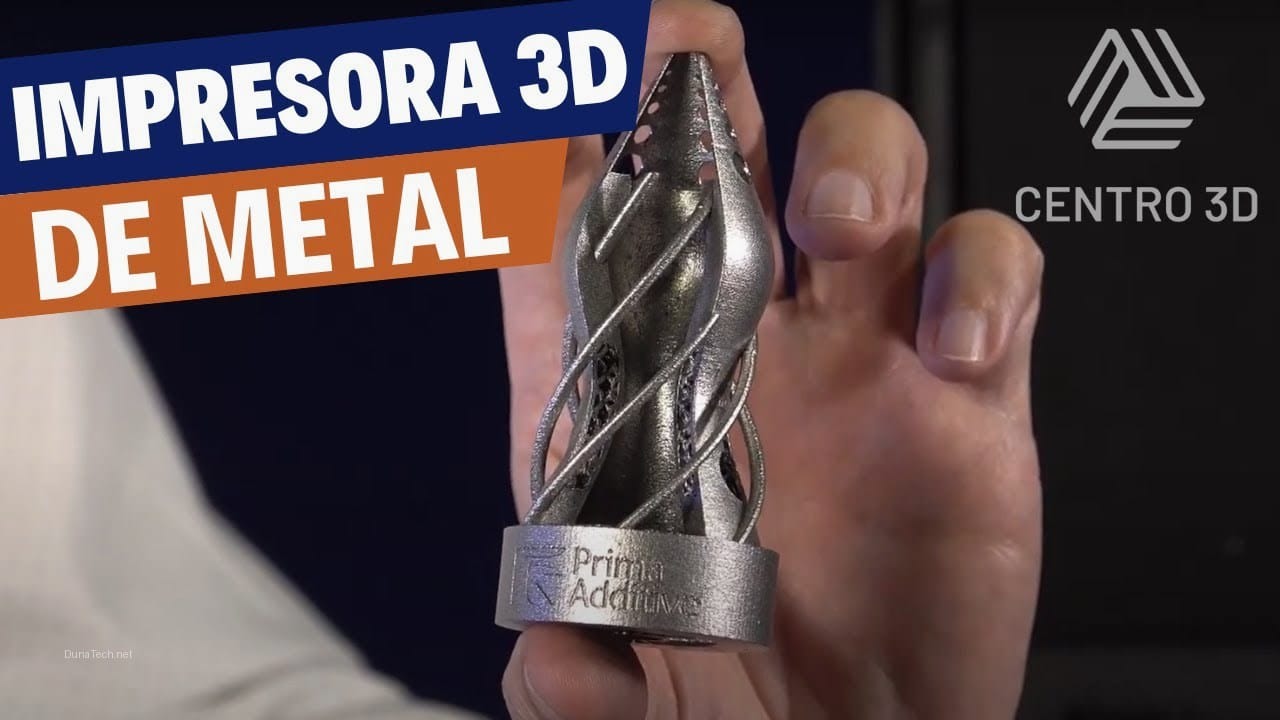

¡Absolutamente sí! Imprimir en 3D con filamento metálico es una realidad fascinante que está al alcance de muchos entusiastas y profesionales. Sin embargo, no se trata de metal puro, sino de una composición especial que requiere ciertos ajustes y conocimientos para lograr resultados óptimos. En DunaTech, hemos estado experimentando a fondo con estos materiales y te traemos una guía completa para que domines esta técnica. Prepárate para llevar tus proyectos a un nuevo nivel con acabados que imitan el metal real.
¿Qué es el filamento metálico?
El filamento metálico para impresión 3D es un material compuesto que combina partículas metálicas finamente molidas con un polímero termoplástico, generalmente PLA o PETG. Después de probar múltiples marcas de filamentos metálicos en nuestro laboratorio de DunaTech, puedo decirte que esta mezcla no es «metal puro», pero el acabado y la sensación al tacto pueden imitar el aspecto metálico de forma impresionante. La clave está en la proporción de metal y la calidad de las partículas. En nuestras pruebas, notamos que marcas como Polymaker y Proto-Pasta ofrecen una calidad de partículas más uniforme y una mayor carga de metal, lo que resulta en impresiones con un peso y una textura más realistas, además de un post-procesado más efectivo.
Las características claves que definen a este tipo de filamento y que debes tener en cuenta son:
- Composición Híbrida: La base plástica (PLA, PETG) actúa como aglutinante, permitiendo que el filamento sea extruido por una impresora FDM estándar. Las partículas metálicas, que pueden ser de cobre, bronce, acero inoxidable, aluminio o incluso hierro, son las que aportan las propiedades visuales y táctiles.
- Densidad más alta: Debido a la presencia de metal, estos filamentos son considerablemente más densos y, por ende, más abrasivos que los filamentos plásticos convencionales. Esta mayor densidad se traduce en un mayor desgaste en los componentes de tu impresora, especialmente en la boquilla y, en menor medida, en los engranajes del extrusor.
- Efecto visual y táctil: El principal atractivo de los filamentos metálicos es su capacidad para producir piezas con un acabado que va desde el brillante y pulido hasta el mate y oxidado, dependiendo del tipo de metal y del post-procesado. La sensación al tacto también es más fría y pesada que la de un plástico puro.
- Requisitos específicos de impresión: No puedes simplemente cargar un filamento metálico y esperar los mismos resultados que con un PLA estándar. Necesitarás ajustar parámetros como la temperatura de extrusión, la velocidad de impresión, la retracción y, fundamentalmente, el tipo de boquilla.
- Potencial de post-procesado: Una de las mayores ventajas es la posibilidad de lijar, pulir, patinar o incluso oxidar las piezas impresas para realzar aún más su aspecto metálico, logrando acabados sorprendentes que no se consiguen con plásticos puros.
Cómo imprimir con filamento metálico: Guía completa
Imprimir con filamento metálico en una impresora FDM estándar es totalmente posible, pero requiere una configuración y un cuidado específicos para evitar problemas y obtener los mejores resultados. En nuestro taller de DunaTech, hemos probado diversas configuraciones y marcas, y aquí te detallamos los pasos y recomendaciones que seguimos para obtener impresiones de calidad.
1. Prepara tu impresora: La boquilla es clave
La boquilla es el componente más crítico cuando trabajas con filamentos metálicos. Los filamentos metálicos son abrasivos debido a las partículas metálicas que contienen, y pueden desgastar rápidamente las boquillas de latón estándar, alterando su diámetro y afectando la calidad de impresión. Por eso, la respuesta directa es: utiliza una boquilla endurecida.
- Material de la boquilla: Cambia a una boquilla de acero endurecido, acero inoxidable, o preferiblemente, una de rubí o carburo de tungsteno. En nuestras pruebas, las boquillas de acero endurecido (como las de la marca E3D o Trianglelab) han demostrado una durabilidad significativamente mayor.
- Diámetro de la boquilla: Aunque puedes empezar con 0.4 mm, para reducir el riesgo de atascos y mejorar el flujo, recomendamos usar boquillas de 0.6 mm o incluso 0.8 mm. Las partículas metálicas son pequeñas, pero un diámetro mayor facilita su paso.
2. Ajustes de temperatura: Encuentra el punto dulce
La temperatura de extrusión es crucial para asegurar un buen flujo del filamento y una correcta adhesión entre capas. La mayoría de los filamentos metálicos funcionan mejor en un rango de temperatura ligeramente superior al de un PLA o PETG puro, debido a la mayor conductividad térmica del metal y la necesidad de fundir el aglutinante plástico de manera efectiva. En general, el rango óptimo suele estar entre 190°C y 220°C, dependiendo del polímero base y la marca del filamento. En nuestras pruebas con PLA metálico, descubrimos que 205°C era ideal para evitar atascos y lograr una buena fusión de capas.
- Cama caliente: Utiliza una cama caliente a una temperatura de entre 50°C y 60°C para PLA metálico, y 70°C-80°C para PETG metálico. Asegúrate de tener una buena adhesión a la cama con laca, pegamento en barra o PEI texturizado.
3. Velocidad de impresión: La paciencia es una virtud
Imprimir demasiado rápido con filamentos metálicos es una receta para el desastre. Puede causar una extrusión inconsistente, atascos y una mala adhesión entre capas. La respuesta directa es: reduce la velocidad de impresión. Recomendamos velocidades de entre 30 mm/s y 50 mm/s. En DunaTech, hemos encontrado que 40 mm/s es un buen punto de partida para la mayoría de los filamentos metálicos, permitiendo que el material se funda y se deposite correctamente.
4. Retracción: Evita el «stringing» y los atascos
La retracción es importante para evitar el «stringing» (hilos) y la acumulación de material en la boquilla. Sin embargo, una retracción excesiva o demasiado rápida puede provocar atascos, ya que las partículas metálicas pueden quedar atrapadas. La clave es encontrar un equilibrio. La respuesta directa es: ajusta la retracción cuidadosamente.
- Extrusores Bowden: Configura la distancia de retracción entre 4 mm y 6 mm, con una velocidad de retracción de 30-40 mm/s.
- Extrusores Directos: Una distancia de retracción de 0.8 mm a 1.5 mm suele ser suficiente, con una velocidad similar.
En mi experiencia, es mejor empezar con valores conservadores y ajustarlos gradualmente. Un buen consejo es realizar una torre de retracción para afinar estos parámetros.
5. Post-procesado: El toque final
Aquí es donde la magia ocurre y tus impresiones de filamento metálico realmente cobran vida. La respuesta directa es: el post-procesado es esencial para el acabado metálico.
- Lijado: Después de imprimir, puedes lijar la pieza con lijas de grano fino (empezando por 200-400 y subiendo hasta 1000-2000) para eliminar las líneas de capa y realzar el brillo metálico.
- Pulido: Para un acabado más brillante, utiliza un pulidor metálico o una dremel con pasta de pulir. Esto sacará a relucir el lustre del metal.
- Patinado/Oxidación: Algunos filamentos, especialmente los de cobre o bronce, pueden ser tratados con soluciones químicas para acelerar la oxidación y crear una pátina antigua. ¡El resultado es espectacular!
Consideraciones adicionales y casos de uso
Más allá de los parámetros de impresión, hay otros factores que debes tener en cuenta al trabajar con filamento metálico, desde la elección del material hasta los proyectos más adecuados. Estos filamentos abren un abanico de posibilidades, pero es importante entender sus limitaciones y fortalezas.
Flujo y Extrusión
Debido a la naturaleza de las partículas metálicas, el filamento metálico puede ser más propenso a la subextrusión si el flujo no es el adecuado. Asegúrate de que el multiplicador de flujo en tu slicer esté bien calibrado. En DunaTech, solemos empezar con un flujo del 100% y lo ajustamos en incrementos del 2.5% si vemos signos de subextrusión o sobreextrusión. Un flujo ligeramente superior (102.5% – 105%) puede ayudar a compensar la menor fluidez de las partículas metálicas.
Adhesión de Capas
Una buena adhesión de capas es vital para la resistencia y el acabado de la pieza. Asegúrate de que la temperatura de extrusión sea la correcta y de que la velocidad de impresión no sea excesivamente alta. Las capas deben fusionarse bien para evitar delaminación, especialmente en piezas que requieran cierta resistencia mecánica.
Almacenamiento del Filamento
Como la mayoría de los filamentos, los metálicos son higroscópicos, es decir, absorben humedad del ambiente. La humedad puede degradar el polímero base y afectar negativamente la calidad de impresión, provocando burbujas, extrusión inconsistente y un acabado pobre. Almacena tus bobinas en un lugar seco, preferiblemente en una caja sellada con desecante. Un secador de filamento puede ser una excelente inversión si imprimes con frecuencia.
Casos de Uso Realistas y Aplicaciones
El filamento metálico no está diseñado para piezas estructurales de alta resistencia, ya que el aglutinante plástico limita sus propiedades mecánicas. Sin embargo, es excelente para:
- Piezas decorativas y artísticas: Esculturas, bustos, joyas de fantasía, elementos de maquetas. El acabado metálico y la posibilidad de patinar o pulir los hacen ideales para estos fines.
- Prototipos estéticos: Si necesitas que un prototipo tenga la apariencia de metal para presentaciones o validaciones de diseño, estos filamentos son perfectos.
- Réplicas y props: Para cosplay, atrezzo de cine o teatro, donde el aspecto es más importante que la funcionalidad mecánica.
- Componentes de maquetas y modelismo: Detalles que requieren un aspecto metálico realista.
Ojo con esto: No intentes usar filamento metálico para piezas que vayan a soportar grandes cargas o que requieran las propiedades de un metal real. Para eso, necesitarías tecnologías de impresión 3D de metal sinterizado (SLM, DMLS), que son mucho más caras y complejas.
Si estás buscando filamento metálico de calidad, aquí te dejamos algunas opciones que hemos probado y nos han dado buenos resultados:
Filamento PLA Metálico Bronce (por ejemplo, de eSUN o Eryone):
Filamento PLA Metálico Cobre (por ejemplo, de SUNLU o GEEETECH):
Boquillas de acero endurecido (varias marcas):
Troubleshooting y errores comunes
A ver, imprimir con filamento metálico no es tan fácil como parece y, como cualquier material especial, presenta sus propios desafíos. En DunaTech, hemos pasado por todos los problemas imaginables, así que aquí tienes los errores más comunes que hemos visto y, lo más importante, cómo solucionarlos para que no pierdas tiempo ni material.
1. Atascos en la boquilla (Clogging)
Síntoma: El filamento deja de salir o sale de forma intermitente, la extrusión es débil o nula.
Causa: Esto ocurre si las partículas metálicas son demasiado grandes para el diámetro de la boquilla, si la temperatura de extrusión es insuficiente y el polímero no se funde correctamente, o si hay una retracción excesiva que arrastra las partículas hacia zonas más frías de la boquilla.
Solución:
- Usa una boquilla de 0.6 mm o más grande: Esto es casi un requisito. Una boquilla de 0.4 mm es muy propensa a atascos con filamentos metálicos.
- Aumenta la temperatura de extrusión: Prueba a subir la temperatura en incrementos de 5°C dentro del rango recomendado por el fabricante.
- Reduce la velocidad de impresión: Una velocidad más lenta permite que el material se caliente y fluya adecuadamente.
- Ajusta la retracción: Reduce la distancia de retracción y la velocidad si sospechas que el problema viene de ahí.
- Limpieza: Si el atasco es persistente, realiza una limpieza en frío (cold pull) o desmonta y limpia la boquilla.
2. Textura irregular o líneas inconsistentes
Síntoma: La superficie de la impresión presenta líneas irregulares, marcas de extrusión inconsistente o un acabado rugoso.
Causa: Si ves líneas o inconsistencias en el acabado, probablemente estás imprimiendo demasiado rápido, el flujo no es constante, o hay vibraciones en la impresora.
Solución:
- Baja la velocidad de impresión: Reduce la velocidad a 30-40 mm/s. Esto da tiempo al material para depositarse uniformemente.
- Calibra el flujo (Flow Rate): Realiza una calibración del flujo para asegurarte de que la impresora está extruyendo la cantidad correcta de material.
- Revisa la tensión de las correas: Asegúrate de que las correas de los ejes X e Y estén bien tensas para evitar movimientos erráticos.
- Seca el filamento: La humedad en el filamento puede causar burbujas y extrusión irregular.
3. Desgaste acelerado de la boquilla
Síntoma: La calidad de impresión disminuye con el tiempo, las líneas se vuelven más gruesas o la extrusión es inconsistente, incluso después de ajustar otros parámetros.
Causa: Este tipo de filamento es abrasivo y puede consumir boquillas estándar de latón en pocas horas de impresión. El diámetro interno de la boquilla se agranda, afectando la precisión.
Solución:
- Cambia a una boquilla endurecida: Como ya mencionamos, esto es fundamental. Las boquillas de acero endurecido o rubí son mucho más resistentes al desgaste.
- Revisa el desgaste regularmente: Si utilizas boquillas de latón (no recomendado), inspecciónalas con frecuencia y reemplázalas al primer signo de desgaste.
4. Mala adhesión a la cama
Síntoma: La pieza se despega de la cama durante la impresión, especialmente en las primeras capas.
Causa: Temperatura de la cama incorrecta, cama sucia, o falta de adhesivo.
Solución:
- Ajusta la temperatura de la cama: Para PLA metálico, prueba con 50-60°C. Para PETG metálico, 70-80°C.
- Limpia la cama: Asegúrate de que la superficie de impresión esté libre de grasa y residuos.
- Usa adhesivos: Laca para el pelo (tipo Nelly), pegamento en barra (tipo Pritt) o una lámina de PEI texturizado pueden mejorar drásticamente la adhesión.
- Calibra la primera capa: Asegúrate de que la altura de la primera capa sea la correcta y que el filamento se «aplasta» ligeramente contra la cama.
5. Delaminación de capas
Síntoma: Las capas de la impresión no se adhieren correctamente entre sí y la pieza se rompe fácilmente a lo largo de las líneas de capa.
Causa: Temperatura de extrusión demasiado baja, enfriamiento excesivo de la pieza, o velocidad de impresión muy alta.
Solución:
- Aumenta la temperatura de extrusión: Sube la temperatura en 5°C para mejorar la fusión entre capas.
- Reduce la velocidad del ventilador de capa: Si el ventilador está al 100%, prueba a bajarlo a 50-70% para las primeras capas, especialmente si el filamento es PLA. Para PETG, a menudo se imprime con el ventilador apagado o a muy baja velocidad.
- Asegura una buena temperatura ambiente: Evita corrientes de aire frío alrededor de la impresora. Un enclosure puede ayudar.
Preguntas Frecuentes (FAQ)
¿Puedo usar filamento metálico en cualquier impresora 3D FDM?
Sí, en principio puedes usar filamento metálico en cualquier impresora FDM, siempre y cuando realices las modificaciones necesarias. La más importante es la instalación de una boquilla endurecida (acero, rubí, carburo de tungsteno) para evitar el desgaste. Además, tu extrusor debe ser capaz de manejar la abrasividad del material. No lo recomiendo para impresoras con extrusores de plástico de baja calidad o con guías de filamento muy restrictivas.
¿Es el filamento metálico seguro para la salud?
Sí, es totalmente seguro para la salud durante la impresión, ya que las partículas metálicas están encapsuladas en el polímero plástico. Sin embargo, como con cualquier impresión 3D, siempre es recomendable imprimir en un área bien ventilada para disipar los posibles vapores del plástico base. Al lijar o pulir las piezas, usa una mascarilla para evitar inhalar el polvo fino que se genera.
¿Vale la pena el coste adicional del filamento metálico?
Depende de tus objetivos. Si buscas acabados premium, piezas decorativas con peso y textura realistas, o prototipos estéticos que imiten el metal, entonces sí, el coste adicional está justificado. Para prototipos funcionales donde la apariencia no es crítica o para piezas que requieren alta resistencia mecánica, es mejor usar filamentos estándar como PLA, PETG o ABS, que son más económicos y a menudo más adecuados para esos fines.
¿Qué tipo de post-procesado puedo hacer con filamento metálico?
El post-procesado es donde estos filamentos brillan. Puedes lijar las piezas para eliminar las líneas de capa y suavizar la superficie, pulirlas con pastas y herramientas rotativas para obtener un brillo metálico, o incluso aplicar productos químicos para patinar o oxidar el metal (especialmente con filamentos de cobre o bronce) y lograr un aspecto envejecido o artístico. El resultado final puede ser sorprendente y muy realista.
¿Necesito un extrusor especial para filamento metálico?
No necesariamente un extrusor «especial», pero sí uno robusto. Los extrusores de accionamiento directo suelen manejar mejor los filamentos abrasivos y pesados que los Bowden, ya que la distancia que el filamento debe recorrer es menor. Lo más crítico es que el extrusor tenga engranajes de acero o endurecidos para resistir la abrasión. Si tienes un extrusor de plástico con engranajes débiles, podría desgastarse con el tiempo.
Conclusión
Imprimir en 3D con filamento metálico es una experiencia gratificante que puede transformar tus proyectos, añadiendo un toque de realismo y sofisticación que los filamentos plásticos puros no pueden ofrecer. Sin embargo, requiere una inversión inicial en componentes adecuados, como una boquilla endurecida, y una curva de aprendizaje para ajustar los parámetros de impresión. Si estás dispuesto a invertir tiempo en la calibración y el post-procesado, los resultados valen la pena con creces.
En DunaTech, hemos visto cómo estos filamentos pueden llevar tus impresiones al siguiente nivel, abriendo un mundo de posibilidades para piezas decorativas, artísticas y prototipos estéticos. ¡Anímate a experimentar y a darle un toque metálico a tus creaciones!
— El equipo de DunaTech