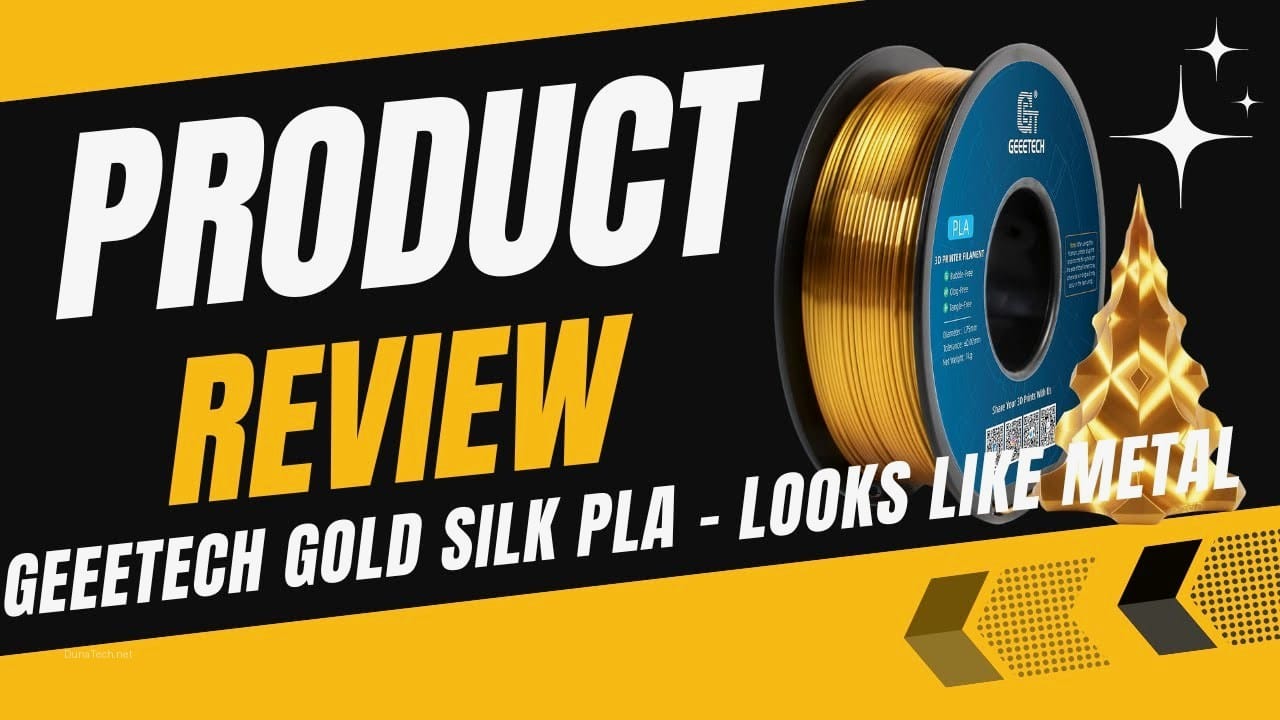
Llevo más de 7 años en esto de la impresión 3D. He visto filamentos que parecían cuerda de pescar, otros que olían a plástico quemado con solo mirarlos, y algunos que directamente se negaban a salir del hotend. Y siempre, siempre, vuelvo al mismo sitio: el PLA de 1.75 mm.
Pero ojo. No todo el PLA es igual. Comprar el primer carrete que ves en AliExpress por 8€ es como comprar un procesador sin disipador. Vas a tener problemas. Y sí, lo hemos hecho. Todos. En DunaTech nos hemos tirado horas cribando el «desierto digital» para que tú no tengas que hacerlo.
Aquí te cuento todo lo que necesitas saber sobre el filamento PLA 1.75 mm en 2026: qué comprar, cómo configurarlo y, sobre todo, cómo no cagarla cuando tu impresora empiece a hacer ruidos raros.
¿Qué es el PLA 1.75 mm y por qué es el rey?
Vamos al grano. PLA (Ácido Poliláctico) es un termoplástico biodegradable hecho de recursos renovables como maíz o caña de azúcar. No huele fatal al imprimirlo (a veces huele un poco a palomitas), no necesita cama caliente obligatoria (aunque ayuda), y es ridículamente fácil de imprimir comparado con ABS o Nylon.
El diámetro 1.75 mm es el estándar de la industria moderna. Si tienes una impresora FDM comprada en los últimos 5 años (Ender, Anycubic, Bambu Lab, Sovol), usa 1.75 mm. El otro estándar, 2.85 mm, es cosa del pasado o de máquinas industriales muy concretas.
¿Por qué es el rey?
- Facilidad: Baja temperatura de extrusión (190-220°C). Casi no se warpea.
- Seguridad: No emite humos tóxicos como el ABS. Ideal para imprimir en casa.
- Precio: Un carrete de 1 kg de PLA decente puede costar entre 10 y 20 USD en AliExpress. Un chollo si sabes dónde mirar.
- Acabado: Superficies limpias, buena adherencia entre capas.
¿Lo malo? Es quebradizo. Si dejas una pieza de PLA al sol durante un verano, se vuelve frágil. No es para piezas mecánicas que soporten altas temperaturas (un coche en agosto lo deforma). Para eso ya está el PETG o el ABS.
Tipos de PLA: No todo es lo mismo
Aquí la cosa se pone interesante. En 2026, el mercado de filamentos ha explotado. Ya no es solo «PLA normal». Hay variantes que te cambian la vida (o te la complican).
PLA+ (PLA Pro)
El favorito de la comunidad. Tiene aditivos que mejoran la adherencia entre capas y reducen la fragilidad. Es un poco más resistente que el PLA estándar. Si solo vas a comprar un tipo de filamento, que sea PLA+. Las marcas chinas como eSun, Sunlu o Eryone lo clavan. Nosotros hemos probado el eSun PLA+ y es, sinceramente, una pasada. Sin atascos, tolerancias perfectas.
PLA Silk (Seda)
Brillante. Literalmente. Tiene un acabado sedoso y reflectante que queda espectacular en figuras decorativas. Problema: Es más pegajoso. Si imprimes muy rápido, se puede atascar. Hay que bajar la velocidad un 20-30%. Pero el resultado… madre mía.
PLA Mate
El anti-brillos. Perfecto para piezas que quieres que parezcan de inyección de plástico profesional. Oculta mejor las líneas de capa. Personalmente, es mi favorito para prototipos funcionales que voy a enseñar a clientes.
PLA-CF (Fibra de Carbono)
Aquí ya entramos en terreno serio. PLA mezclado con fibras de carbono cortadas. Es rígido como una piedra y tiene un acabado texturizado impresionante. Pero: Es abrasivo. Destroza las boquillas de bronce en pocas horas. Necesitas una boquilla de acero endurecido. Y es caro. Pero para piezas estructurales ligeras, no hay competencia.
PLA con Madera/Metal
Contiene polvo de madera, bronce, cobre o aluminio. Huele a serrín al imprimir. Se puede lijar y pintar como madera real. Advertencia: Es muy abrasivo y tiende a obstruir si usas una boquilla demasiado pequeña (0.4 mm mínimo, mejor 0.6 mm).
Temperaturas y Configuración: El Mapa del Tesoro
Cada carrete es un mundo. Pero hay un punto de partida que funciona en el 90% de los casos.
| Parámetro | Valor Recomendado |
|---|---|
| Temperatura Hotend | 200-220°C (PLA+ suele ir mejor a 210-215°C) |
| Temperatura Cama | 50-60°C (Opcional, pero recomendado) |
| Velocidad | 50-80 mm/s (estándar) / 150+ mm/s (con impresoras rápidas tipo Bambu) |
| Ventilador de Capa | 100% (el PLA necesita enfriarse rápido para puentes y voladizos) |
| Retracción | Bowden: 5-7mm / Direct Drive: 0.8-1.5mm |
Regla de oro: Siempre imprime una torre de temperatura (un test que sube la temperatura capa a capa) para cada nuevo carrete. Sí, lleva 20 minutos. Pero te ahorra 2 horas de debugging cuando la pieza parece un churro derretido.
Troubleshooting & Errores Comunes de Novato
Esta es la parte que más vale de todo el artículo. Llevo años viendo los mismos errores en foros y grupos. Aquí los tienes, resueltos.
1. El Filamento No Se Adhiere a la Cama
El clásico. La pieza se despega a la primera capa y la impresora empieza a dibujar espaguetis.
- Causa #1: Cama sucia. Grasa de los dedos. Límpiala con alcohol isopropílico (al menos 90%) entre impresiones. No toques la superficie con los dedos.
- Causa #2: Cama desnivelada. Sí, lo sé, es pesado. Pero si el nozzle está demasiado lejos, el plástico no se aplasta contra la cama. Usa una hoja de papel para ajustar el Z-offset.
- Causa #3: Temperatura de cama baja. Sube a 60°C. Si usas cama de cristal sin ningún adhesivo, prueba con laca (tipo la de pelo de Mercadona, funciona de puta madre) o barra de pegamento.
2. Atascos en el Hotend (El «Clog»)
El extrusor empieza a hacer clic, clic, clic… y no sale filamento. Pánico.
- Causa #1: «Heat Creep». El calor sube por el filamento y lo ablanda antes de tiempo en el heatsink. Solución: Asegúrate de que el ventilador del hotend funciona al 100% siempre. Si usas PLA a 230°C, estás pidiendo un atasco. Baja la temperatura.
- Causa #2: Boquilla sucia o dañada. A veces un resto de filamento carbonizado bloquea el paso. Solución: Cambia la boquilla. Cuestan 1€ en AliExpress. No seas rata.
- Causa #3: Espacio entre el nozzle y el PTFE tube. En las Ender 3 (y clones), si el tubo no está bien asentado contra el nozzle, se forma una burbuja de plástico fundido. Solución: Aprieta el nozzle en caliente contra el tubo. Esto es un clásico de las impresoras baratas.
3. «Stringing» (Hilos de Telaraña entre Piezas)
La pieza parece que la ha impreso una araña borracha.
- Causa: Retracción mal configurada o temperatura demasiado alta.
- Solución: Activa la retracción en el slicer. Si usas sistema Bowden (tubo largo), prueba con 6mm de retracción a 40 mm/s. Si es Direct Drive, 1mm es suficiente. Baja la temperatura 5°C. Y activa el «Wipe» o «Combing» en Cura/Orca.
4. Warping (Esquinas Levantadas)
Las esquinas de la pieza se levantan y se despegan.
- Causa: Enfriamiento desigual. La base se enfría más rápido que el resto.
- Solución: Usa un «brim» (un ala de 5-10 líneas alrededor de la pieza). Asegúrate de que no hay corrientes de aire (ventanas, aire acondicionado). Sube la temperatura de la cama a 65°C. Y si es muy grave, usa una pecera de cartón o una tienda de campaña para la impresora.
5. Sub-extrusión (Capas con Agujeros)
La pieza tiene huecos entre las líneas, parece un colador.
- Causa #1: El estriador del extrusor está gastado o sucio. Los extrusores de plástico de las Ender 3 se agrietan a los 6 meses. Cámbialo por uno de aluminio.
- Causa #2: Diámetro del filamento incorrecto. Sí, he visto carretes que marcan 1.75 mm y miden 1.65 mm. Mide el filamento con un calibre en varios puntos. Si es muy irregular, tíralo. No merece la pena.
- Causa #3: Temperatura baja. El plástico no fluye bien. Sube 5-10°C.
Almacenamiento: La Humedad es tu Enemiga
Esto es crítico y casi nadie lo hace bien al principio. El PLA es higroscópico. Absorbe la humedad del aire como una esponja. Un filamento húmedo imprime como una patata: burbujas, ruidos de popping, mala adherencia.
¿Cómo saber si está húmedo? Cuando imprimes, oyes pequeños «pops» o «chisporroteos» y ves burbujas en la superficie de la pieza. El filamento se vuelve quebradizo (se parte al doblarlo).
Soluciones:
- Bolsa de vacío + sílica gel: La solución barata. Guarda los carretes en bolsas con cierre zip y mete sobres de sílica gel. No es perfecto, pero alarga la vida útil.
- Caja secadora (Dry Box): Una caja hermética con un soporte para el carrete y un agujero para el PTFE. Metes sílica gel recargable. En AliExpress hay cajas de impresión 3D por 15-20€ que funcionan.
- Secadora de filamento: Si vives en la costa o en un sitio húmedo (Galicia, Valencia, el Caribe), necesitas una. Un horno de cocina a 45°C durante 4-6 horas también sirve, pero es un coñazo. Las secadoras específicas (tipo Sovol o Sunlu) cuestan unos 40-60€ y son un chollo si imprimes mucho.
FAQ: Preguntas Frecuentes
¿Puedo usar PLA de 1.75 mm en cualquier impresora?
Sí, si tu impresora es FDM y moderna. Casi todas las impresoras de consumo usan 1.75 mm. Las muy antiguas (tipo MakerBot Replicator) o algunas industriales usan 2.85 mm o 3 mm. Revisa las especificaciones de tu máquina. Si tienes dudas, el manual o la página del producto te lo dirá.
¿Cuánto dura un carrete de 1 kg de PLA?
Depende de lo que imprimas. Un carrete de 1 kg puede darte para unos 80-120 Benchy (el barquito de prueba). Para piezas funcionales, como soportes o cajas, un carrete te puede durar entre 2 semanas y 2 meses imprimiendo a diario. Si imprimes figuras grandes (tipo un casco de Mandaloriano), un carrete se va en 2 o 3 piezas.
¿Es malo dejar el PLA en la impresora sin usar?
Sí, si vives en un lugar húmedo. Si dejas el carrete puesto en la impresora durante semanas, absorberá humedad. Si tu habitación tiene aire acondicionado o es seca, no pasa nada en unos días. Pero si vives en la playa… mejor guardarlo en una dry box. He visto carretes nuevos estropearse en una semana por la humedad ambiental.
Conclusión: El Veredicto de DunaTech
El filamento PLA 1.75 mm es, sin duda, el punto de partida y el caballo de batalla de cualquier aficionado a la impresión 3D. Es barato, fácil de imprimir y versátil. Pero no te confíes.
Mi recomendación personal: Si empiezas, compra un carrete de PLA+ de eSun o Sunlu en AliExpress. No es el más barato, pero es el que menos dolores de cabeza te va a dar. Evita los carretes de «ofertas locas» a 6€. He visto algunos que parecían cuerda de pescar reciclada. Y sí, he perdido horas de impresión por ahorrar 4€. No merece la pena.
Y recuerda: en DunaTech estamos aquí para separar el grano de la paja en este desierto digital de productos. Si tienes dudas sobre qué filamento comprar o cómo solucionar un atasco, déjalo en los comentarios. Llevamos años rompiendo impresoras para que tú no tengas que hacerlo.
Ahora ve e imprime algo chulo.
Ver precio actual y cupones en AliExpress