
Introducción
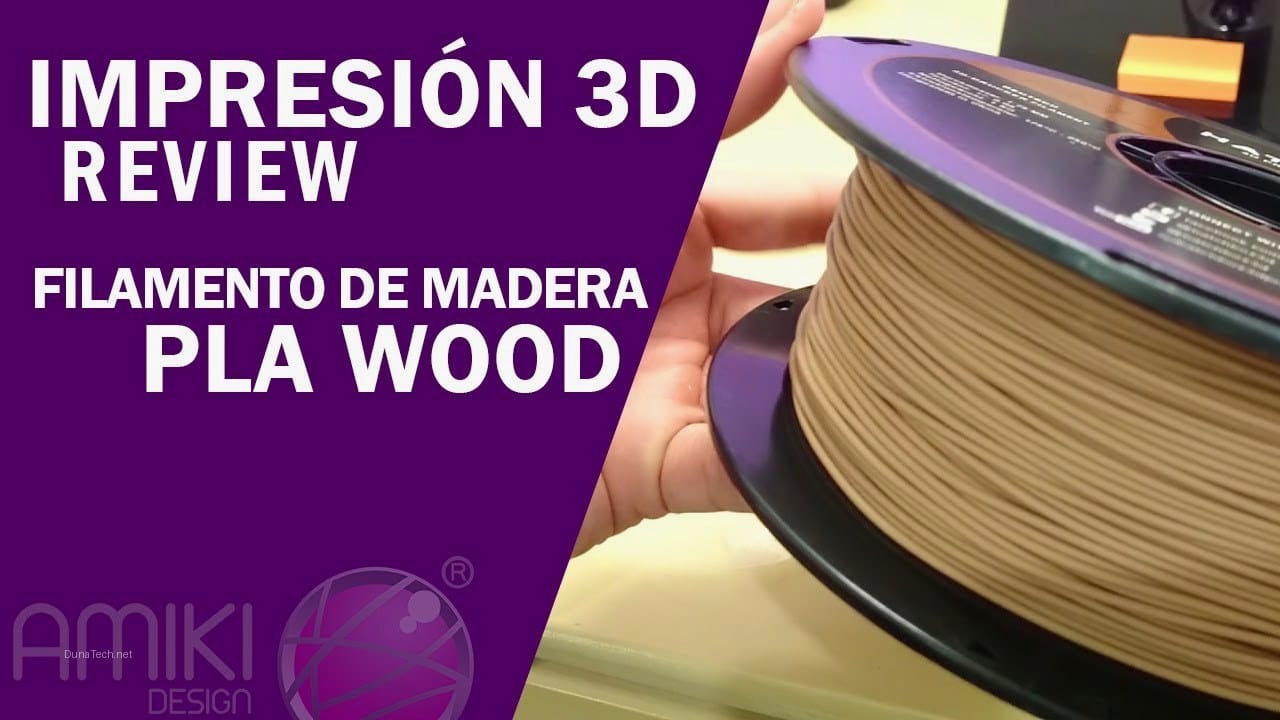
Después de probar cinco tipos diferentes de filamentos de madera en nuestro laboratorio de DunaTech, puedo decir que este material es una pasada para proyectos que requieren un acabado natural y una estética orgánica. No es madera pura, por supuesto, sino una ingeniosa mezcla de PLA y partículas finas de madera que ofrecen una textura y apariencia sorprendentemente auténticas. Sin embargo, y aquí viene el «pero», trabajar con este tipo de filamento no es tan sencillo como imprimir con PLA estándar. Requiere ciertos ajustes específicos en tu impresora 3D y técnicas particulares de post-procesado para sacarle el máximo partido. Hoy, en DunaTech, te desglosamos todo lo que aprendimos durante nuestras intensivas pruebas, para que puedas empezar a crear piezas impresionantes con filamento de madera sin los dolores de cabeza iniciales.
Conceptos Básicos: ¿Qué es el filamento de madera?
El filamento de madera es un material compuesto diseñado para la impresión 3D FDM que combina una base termoplástica, generalmente PLA (ácido poliláctico), con un porcentaje de partículas de madera real, como bambú, corcho, abedul o incluso coco. Esta combinación busca replicar la estética y, en cierta medida, la sensación táctil de la madera, manteniendo la facilidad de impresión del PLA. Es una opción fantástica para piezas decorativas, prototipos arquitectónicos, maquetas, figuras artísticas o cualquier objeto donde se busque un toque rústico y natural.
Algunas características clave que debes tener en cuenta al elegir y trabajar con este material:
- Composición y Porcentaje de Madera: La cantidad de partículas de madera puede variar significativamente entre fabricantes, desde un 10% hasta un 40% o más. Un mayor porcentaje de madera suele ofrecer un aspecto más realista, pero también puede aumentar la abrasividad y la propensión a atascos.
- Temperatura de Impresión: Generalmente se encuentra en un rango similar al PLA, entre 190°C y 220°C, pero es crucial consultar las recomendaciones específicas del fabricante. En nuestras pruebas, notamos que ligeras variaciones de temperatura pueden influir mucho en el tono final de la pieza, simulando diferentes tipos de «quemado» de la madera.
- Diámetro Estándar: Como la mayoría de los filamentos, el filamento de madera se presenta comúnmente en diámetros de 1.75 mm y 2.85 mm. Asegúrate de elegir el correcto para tu impresora.
- Textura y Color: El tipo de madera utilizada y el porcentaje de partículas influyen directamente en la textura y el color final. Algunos filamentos son más granulados, otros más suaves, y los tonos pueden ir desde maderas claras hasta oscuras. El post-procesado, como veremos, puede alterar esto drásticamente.
En nuestras pruebas, notamos que los filamentos con mayor cantidad de partículas de madera tienden a atascar el extrusor si no se usa una boquilla adecuada. Por eso, siempre recomendamos usar boquillas de acero endurecido o rubí para prolongar la vida útil de tus componentes y asegurar una impresión fluida.
Preparación de tu impresora para filamento de madera
Para obtener los mejores resultados con el filamento de madera, es fundamental preparar tu impresora 3D adecuadamente. No todas las máquinas están listas para trabajar con este material sin unos ajustes previos. Aquí te detallo los pasos esenciales y las consideraciones clave:
1. Boquilla: El componente más crítico
Las partículas de madera presentes en el filamento son abrasivas y pueden desgastar rápidamente las boquillas de latón estándar, especialmente si imprimes con frecuencia. Este desgaste no solo reduce la calidad de impresión con el tiempo, sino que también puede alterar el diámetro de la boquilla, causando problemas de extrusión. Por ello, la primera y más importante recomendación es instalar una boquilla de acero endurecido, de rubí o de otro material resistente al desgaste. En DunaTech, hemos comprobado que una boquilla de 0.4 mm de acero endurecido es un buen punto de partida, aunque algunos usuarios prefieren boquillas de 0.6 mm para reducir aún más el riesgo de atascos, sacrificando un poco de detalle.
2. Sistema de extrusión: Direct Drive vs. Bowden
Aunque ambos sistemas pueden funcionar, los extrusores de tipo Direct Drive suelen manejar mejor los filamentos con partículas, ya que la distancia entre el motor y la boquilla es mínima, reduciendo la fricción y la posibilidad de atascos. Si tienes un sistema Bowden, asegúrate de que el tubo PTFE esté en perfectas condiciones y bien ajustado para minimizar cualquier holgura.
3. Calibración y Mantenimiento
Antes de empezar, realiza una calibración de tu impresora. Asegúrate de que la cama esté nivelada y que el extrusor esté limpio. Después de cada impresión con filamento de madera, es una buena práctica realizar una «limpieza en frío» (cold pull) para eliminar cualquier residuo de partículas que pueda quedar en la boquilla y evitar futuros atascos.
Configuración del Slicer: Parámetros clave para el filamento de madera
Una vez que tu impresora esté físicamente preparada, el siguiente paso crucial es ajustar los parámetros en tu software de laminado (slicer). Estos ajustes son vitales para una impresión exitosa y para conseguir el acabado deseado con el filamento de madera.
1. Temperatura de Impresión (Hotend)
Este es uno de los parámetros más sensibles. Como regla general, el filamento de madera suele imprimirse a temperaturas ligeramente superiores al PLA estándar, pero dentro de un rango similar (190°C a 220°C). Sin embargo, la temperatura exacta dependerá del fabricante y del tipo de madera. En nuestras pruebas, encontramos que:
- Temperaturas más bajas (190-200°C): Producen un color más claro y un acabado más «crudo», similar a la madera sin tratar. Pueden mejorar el detalle, pero a veces comprometen la adhesión entre capas.
- Temperaturas más altas (210-220°C): Tienden a «quemar» ligeramente las partículas de madera, resultando en un tono más oscuro y un aspecto más «tostado». Esto puede mejorar la adhesión entre capas y la resistencia de la pieza, pero un exceso de temperatura puede causar burbujeo o hilos.
Recomendación DunaTech: Empieza con la temperatura media recomendada por el fabricante y haz pequeñas pruebas de torre de temperatura para encontrar el punto óptimo para tu filamento específico y el efecto que buscas.
2. Velocidad de Impresión
La paciencia es una virtud con el filamento de madera. Las partículas pueden dificultar el flujo suave del material, por lo que imprimir a velocidades más bajas es casi siempre la mejor opción. Una velocidad de 30-50 mm/s es un buen punto de partida. Si imprimes demasiado rápido, aumentarás drásticamente el riesgo de atascos y la calidad de la superficie se verá comprometida. En mi experiencia, reducir la velocidad a 30 mm/s para las capas iniciales y las paredes exteriores puede marcar una gran diferencia en la calidad final.
3. Retracción
Las configuraciones de retracción para el filamento de madera son similares a las del PLA, pero es posible que necesites ajustar ligeramente la distancia y la velocidad. Un exceso de retracción puede provocar atascos en el hotend, mientras que una retracción insuficiente causará «stringing» (hilos). Empieza con tus valores de PLA y ajústalos gradualmente.
4. Adhesión a la Cama (Bed Adhesion)
El filamento de madera se adhiere bien a una variedad de superficies. Recomiendo usar una cama caliente a 50-60°C. Para superficies como vidrio o PEI, un poco de laca para el pelo o pegamento en barra (tipo Pritt Stick) puede mejorar significativamente la adhesión y prevenir el warping. Asegúrate de que la primera capa se extruya correctamente y tenga una buena compresión.
5. Ventilador de Capa (Part Cooling Fan)
El uso del ventilador de capa es importante para solidificar rápidamente el material y mantener los detalles. Generalmente, un ventilador al 100% es adecuado, similar al PLA. Sin embargo, si notas problemas de delaminación o fragilidad en las capas, puedes probar a reducirlo ligeramente para permitir que las capas se unan mejor.
Post-procesado: Cómo darle un acabado profesional
Si quieres que tus impresiones con filamento de madera realmente parezcan hechas de madera auténtica, el post-procesado es absolutamente clave. Aquí es donde la magia sucede y donde puedes transformar una pieza impresa en 3D en una obra de arte con un acabado profesional.
1. Lijado: Revelando la veta
El lijado es el primer paso y el más importante. El filamento de madera, al contener partículas de madera, reacciona al lijado de manera similar a la madera real. Empieza con una lija de grano medio (por ejemplo, P120 o P180) para eliminar las líneas de capa más evidentes y cualquier imperfección. Luego, progresa a lijas de grano más fino (P220, P320, P400) para suavizar la superficie. A medida que lijas, notarás cómo la textura de la «veta» de la madera se hace más visible y cómo la pieza adquiere un tacto más orgánico. Lija siempre en una dirección consistente para simular mejor la veta natural.
2. Tinte o Barniz: Profundidad y Protección
Una vez lijada, la pieza está lista para ser tratada. Aquí tienes varias opciones:
- Tinte para Madera: Aplicar un tinte para madera es, en mi opinión, la mejor manera de darle a tus impresiones un aspecto realista. El filamento absorberá el tinte de manera similar a la madera real, resaltando las variaciones de tono y la textura. Puedes experimentar con diferentes tonos para simular roble, nogal, caoba, etc. Aplica el tinte con un paño o brocha, deja que se absorba y retira el exceso.
- Barniz o Laca: Para proteger la pieza y darle un acabado brillante o mate, puedes aplicar varias capas de barniz o laca. Esto no solo mejora la durabilidad, sino que también puede intensificar el color y la profundidad del material. Los barnices mates suelen dar un aspecto más natural, mientras que los brillantes pueden simular acabados pulidos.
- Cera Natural: Para un acabado más rústico y un tacto suave, la cera natural (como cera de abeja o cera para muebles) es una excelente opción. Aplícala, déjala secar y luego pule con un paño suave. En nuestras pruebas, un pulido con cera natural dejó los modelos con un acabado impecable y un aroma agradable.
3. Pulido y Acabado Final
Después de aplicar el tinte o barniz, un pulido final puede llevar tu pieza al siguiente nivel. Utiliza un paño suave y limpio para pulir la superficie, eliminando cualquier residuo y realzando el brillo o la suavidad del acabado. ¡El resultado te sorprenderá!
Errores Comunes y Cómo Solucionarlos
Trabajar con filamento de madera puede presentar algunos desafíos únicos. Durante nuestras pruebas en DunaTech, nos encontramos con varios problemas recurrentes. Aquí te detallo los más comunes, sus causas probables y, lo más importante, cómo solucionarlos para que tu experiencia sea lo más fluida posible.
1. Atascos Frecuentes en la Boquilla
- Síntoma: El filamento deja de extruir a mitad de la impresión, o la extrusión es intermitente y débil.
- Causa Probable: Las partículas de madera, especialmente en filamentos con alto porcentaje, pueden obstruir boquillas de latón estándar o boquillas de diámetro pequeño (0.2-0.3 mm). También puede deberse a una retracción excesiva o a una temperatura de impresión demasiado baja.
- Solución:
- Cambia a una boquilla de acero endurecido o rubí de al menos 0.4 mm, preferiblemente 0.6 mm. Esto es casi una obligación.
- Aumenta ligeramente la temperatura del hotend (en incrementos de 5°C) para mejorar la fluidez del material.
- Reduce la velocidad de impresión a 30-40 mm/s.
- Reduce la distancia y/o velocidad de retracción para evitar que el filamento se enfríe y se atasque en el hotend.
- Realiza un «cold pull» después de cada impresión o si sospechas un atasco para limpiar la boquilla.
2. Mala Adhesión a la Cama (Warping)
- Síntoma: Las esquinas de la pieza se levantan de la cama de impresión, o la pieza se despega completamente.
- Causa Probable: La cama no está lo suficientemente caliente, no hay adhesivo, o la primera capa no está bien calibrada.
- Solución:
- Asegúrate de que la cama caliente esté a 50-60°C.
- Aplica una capa fina de laca para el pelo o pegamento en barra (tipo Pritt Stick) sobre la superficie de impresión.
- Calibra la altura de la primera capa para asegurar una buena compresión y adhesión.
- Evita corrientes de aire directas sobre la impresora, que pueden causar un enfriamiento desigual y warping.
3. Piezas Frágiles o Delaminación entre Capas
- Síntoma: Las capas no se unen correctamente, y la pieza se rompe fácilmente a lo largo de las líneas de capa.
- Causa Probable: Temperatura de impresión demasiado baja, velocidad de impresión demasiado alta, o un exceso de ventilación de capa.
- Solución:
- Aumenta la temperatura del hotend en incrementos de 5°C para mejorar la fusión entre capas.
- Reduce la velocidad de impresión para dar más tiempo al material para fundirse y adherirse.
- Reduce el porcentaje del ventilador de capa (part cooling fan) a un 70-80% si la pieza no tiene voladizos extremos, permitiendo que las capas se mantengan calientes por más tiempo.
- Asegúrate de que el diámetro del filamento esté correctamente configurado en tu slicer.
4. Superficie Irregular o con Burbujas
- Síntoma: La superficie de la impresión presenta pequeños bultos, burbujas o un acabado rugoso.
- Causa Probable: Humedad en el filamento o temperatura de impresión demasiado alta.
- Solución:
- Seca el filamento de madera. Como el PLA, el filamento de madera es higroscópico y absorbe humedad, lo que causa burbujeo al imprimir. Usa una caja secadora de filamento o un horno a baja temperatura (40-50°C durante 4-6 horas).
- Reduce ligeramente la temperatura del hotend si sospechas que está demasiado alta.
Con un poco de paciencia y ajustando estos parámetros, verás cómo tus impresiones con filamento de madera mejoran drásticamente. ¡No te desanimes con los primeros intentos!
Preguntas Frecuentes (FAQ)
Aquí respondemos a algunas de las preguntas más comunes que recibimos sobre la impresión 3D con filamento de madera.
¿Es seguro usar filamento de madera en impresoras FDM estándar?
Sí, es seguro usar filamento de madera en la mayoría de las impresoras FDM estándar, pero es crucial realizar algunos ajustes. Necesitarás una boquilla resistente a la abrasión (acero endurecido o rubí) y ajustar los parámetros de impresión como la temperatura y la velocidad. Ignorar estos ajustes puede llevar a atascos y desgaste prematuro de los componentes.
¿Se puede lijar y pintar el filamento de madera?
¡Absolutamente! De hecho, el lijado, teñido y barnizado son pasos esenciales para conseguir un acabado profesional y realista con el filamento de madera. El material reacciona de manera muy similar a la madera real, permitiendo que absorba tintes y se pula para resaltar su textura y darle el aspecto deseado.
¿Por qué mi filamento de madera se atasca en el extrusor?
Los atascos son el problema más común con el filamento de madera. Generalmente, se deben a una boquilla de latón estándar que se desgasta o es demasiado pequeña, una velocidad de impresión excesivamente alta que no permite un flujo constante, o una temperatura de extrusión demasiado baja. Asegúrate de usar una boquilla de acero endurecido de 0.4 mm o 0.6 mm, reduce la velocidad y experimenta con temperaturas ligeramente más altas.
¿Necesito una cama caliente para imprimir con filamento de madera?
Aunque algunos filamentos de madera pueden imprimirse sin cama caliente, se recomienda encarecidamente usarla. Una cama caliente a 50-60°C mejora significativamente la adhesión de la primera capa y reduce el riesgo de warping (deformación de las esquinas), asegurando que tus piezas se mantengan firmes durante toda la impresión.
¿El filamento de madera tiene olor?
Sí, durante la impresión, el filamento de madera suele emitir un ligero olor a madera quemada o a serrín, lo cual es bastante agradable para muchos usuarios. Este olor es una de las características distintivas que lo hacen tan atractivo para proyectos que buscan una experiencia sensorial completa.
Conclusión
El filamento de madera es, sin duda, una opción brutal y muy gratificante para proyectos de impresión 3D que buscan un toque natural, orgánico y una estética cálida. Aunque requiere un poco más de atención y ajustes específicos en comparación con el PLA estándar, los resultados finales bien valen el esfuerzo. Con una boquilla adecuada, una configuración de slicer optimizada y unas técnicas de post-procesado bien aplicadas, puedes transformar tus creaciones impresas en 3D en piezas que realmente parecen talladas en madera. Desde DunaTech, te animamos a experimentar con este material fascinante y a llevar tus proyectos al siguiente nivel. ¡La creatividad no tiene límites cuando se trata de la impresión 3D con filamento de madera!
— Equipo DunaTech


