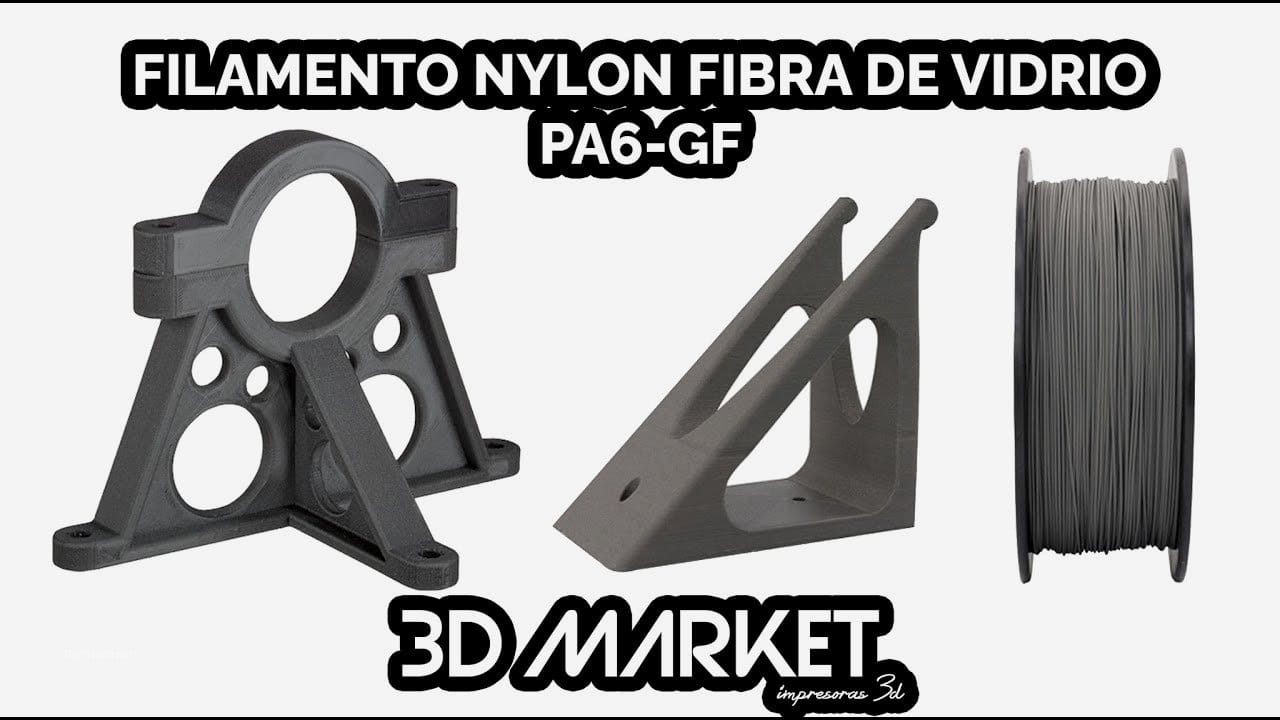

Introducción al Nylon en Impresión 3D
En DunaTech, después de probar más de 10 configuraciones diferentes en nuestro taller, hemos llegado a la conclusión de que imprimir con filamento Nylon no es una tarea para principiantes, pero tampoco es imposible. Este material es increíblemente versátil y resistente, conocido por su durabilidad, flexibilidad y resistencia a la abrasión, lo que lo hace ideal para piezas funcionales, engranajes, bisagras o componentes que requieran cierta elasticidad. Sin embargo, también es exigente. Si no dispones de una impresora 3D con las características adecuadas y no ajustas correctamente los parámetros, te enfrentarás a errores frustrantes como un warping extremo, mala adhesión a la base o piezas quebradizas. Nuestro objetivo en esta guía es desglosar todo lo que necesitas saber para dominar la impresión 3D con Nylon y obtener resultados profesionales desde el primer intento. ¡Vamos a ello!
Impresoras 3D Compatibles con Filamento Nylon
Para imprimir con éxito filamento Nylon, tu impresora 3D debe cumplir con ciertas especificaciones técnicas que garanticen un control preciso de la temperatura y el entorno. No cualquier máquina sirve, y la inversión inicial en una impresora adecuada o en mejoras es crucial. En esencia, necesitarás una impresora capaz de manejar altas temperaturas y proteger la impresión de corrientes de aire.
Características clave de una impresora para Nylon:
- Hotend de alta temperatura: El Nylon requiere temperaturas de extrusión elevadas, generalmente entre 240°C y 260°C. Por lo tanto, tu hotend debe ser totalmente metálico (all-metal hotend) para evitar la degradación del tubo de PTFE interno, que no soporta estas temperaturas y liberaría gases tóxicos. Un hotend que solo llegue a 230°C simplemente no será suficiente.
- Cama caliente con temperatura estable: Una cama que alcance y mantenga de forma fiable temperaturas entre 90°C y 110°C es fundamental. Esto es vital para asegurar una buena adhesión de la primera capa y minimizar el temido warping, un problema muy común con el Nylon.
- Cámara cerrada (Enclosed Chamber): Esta es, quizás, la característica más importante. El Nylon es extremadamente sensible a las corrientes de aire y a los cambios bruscos de temperatura. Una cámara cerrada ayuda a mantener una temperatura ambiente constante alrededor de la pieza, lo que reduce drásticamente el warping y el agrietamiento de las capas. Si tu impresora no la tiene, considera construir una o comprar un cerramiento.
- Superficie de impresión adecuada: No todas las superficies se adhieren bien al Nylon. Las mejores opciones incluyen cinta Kapton, láminas de PEI (con adhesivo específico para Nylon como Magigoo PA), o incluso una fina capa de pegamento en barra sobre cristal.
En nuestras pruebas en DunaTech, los mejores resultados los obtuvimos con impresoras que ya incorporan estas características o son fácilmente actualizables. Modelos como la Prusa i3 MK3S+ (con hotend all-metal) o la Creality K1/K1 Max (con su cámara cerrada y hotend de alta temperatura) son excelentes opciones por su capacidad de mantener temperaturas estables y su robustez. Si buscas algo más económico, impresoras como la Anycubic Kobra Max o la Creality Ender 3 S1 Pro pueden funcionar, pero tendrás que invertir en mejoras como un hotend de alta temperatura y, muy importante, construir o adquirir una cámara cerrada. Ojo con esto, la cámara es casi tan importante como el hotend.
Aquí te dejamos una opción interesante que hemos probado y que ofrece una buena relación calidad-precio para empezar con filamentos técnicos:
Configuración Óptima para Imprimir Filamento Nylon
Tener la impresora adecuada es solo la mitad de la batalla; la otra mitad es la configuración correcta de los parámetros de impresión. En DunaTech, hemos pasado horas ajustando y probando para encontrar el «punto dulce» para el filamento Nylon. Aquí están los ajustes clave que hemos validado y que te darán los mejores resultados:
1. Temperatura del Hotend (Extrusor)
La temperatura del hotend es crítica para una extrusión suave y una buena adhesión entre capas. Recomendamos configurar entre 240°C y 260°C. El rango exacto dependerá del tipo específico de Nylon (PA6, PA12, PA-CF, etc.) y del fabricante. En nuestras pruebas con Nylon 6 estándar, 250°C fue el punto óptimo para evitar obstrucciones y asegurar una excelente calidad de impresión sin quemar el filamento. Empieza por el rango medio y ajusta en incrementos de 5°C si observas subextrusión o quemado.
2. Temperatura de la Cama Caliente
Para combatir el warping, la cama caliente debe estar a una temperatura elevada y constante. Un rango de 90°C a 100°C es ideal. Si la cama no está lo suficientemente caliente, el Nylon tenderá a despegarse de la superficie, especialmente en piezas grandes o con esquinas afiladas. En DunaTech, a menudo usamos 100°C para la primera capa y luego la bajamos a 90°C para el resto de la impresión, aunque mantenerla a 100°C durante todo el proceso también funciona bien si tu cama lo permite. Además de la temperatura, la superficie de impresión es clave: recomendamos aplicar cinta Kapton, una lámina de PEI específica para Nylon o un adhesivo como Magigoo PA. Aquí puedes ver nuestra guía sobre cinta Kapton para más detalles.
3. Control de Humedad del Filamento Nylon
¡Esto no es negociable! El filamento Nylon es extremadamente higroscópico, es decir, absorbe humedad del aire como una esponja. Un filamento húmedo resultará en burbujas, piezas quebradizas, mala adhesión entre capas y una superficie irregular. Es absolutamente esencial usar un secador de filamento antes y, preferiblemente, durante cada sesión de impresión. En DunaTech, siempre secamos el filamento durante al menos 4-6 horas a 70°C antes de imprimir. Ya hemos hablado de esto en detalle en nuestra guía sobre secadores de filamento Sovol.
4. Velocidad de Impresión
Mantén velocidades moderadas, entre 40 y 60 mm/s. El Nylon necesita tiempo para fundirse correctamente y adherirse a la capa anterior. En nuestras pruebas, velocidades más altas (por encima de 60 mm/s) causaron inconsistencias en las capas, subextrusión y una menor resistencia de la pieza final. Para la primera capa, incluso puedes bajarla a 20-30 mm/s para asegurar una adhesión perfecta.
5. Ventilación (Ventiladores de Capa)
¡Desactiva los ventiladores de capa! A diferencia de otros filamentos como el PLA, el filamento Nylon necesita enfriarse lentamente para evitar tensiones internas que provocan agrietamiento y warping. Si tu impresora tiene ventiladores de capa, configúralos al 0% después de la primera capa. Solo en casos muy específicos de detalles pequeños y salientes pronunciados, podrías considerar un 5-10% de ventilación, pero siempre con precaución.
6. Retracción
Los ajustes de retracción para Nylon son similares a los de otros filamentos, pero pueden requerir un poco de ajuste fino. Un buen punto de partida es una distancia de retracción de 4-6 mm y una velocidad de 25-45 mm/s para extrusores Bowden, y 0.5-1.5 mm a 20-30 mm/s para extrusores directos. El objetivo es minimizar el «stringing» (hilos) sin causar obstrucciones.
Errores Comunes al Imprimir Nylon y Sus Soluciones
Incluso con la impresora adecuada y una configuración inicial prometedora, pueden surgir problemas al imprimir filamento Nylon. La clave está en saber identificar los síntomas y aplicar la solución correcta. Aquí te detallamos los errores más frecuentes que hemos encontrado en DunaTech y cómo los hemos resuelto:
1. Warping Extremo (Deformación de las Esquinas)
Síntoma: Las esquinas de tu pieza se levantan de la cama de impresión, o la base se curva hacia arriba. Es el problema más común y frustrante con el Nylon.
Causa: El Nylon se contrae significativamente al enfriarse. Si la pieza se enfría de forma desigual o demasiado rápido, las tensiones internas la hacen despegarse. Las corrientes de aire son un gran culpable.
Solución:
- Cámara Cerrada: Asegúrate de que tu impresora esté en un recinto cerrado para mantener una temperatura ambiente estable.
- Temperatura de Cama: Eleva la temperatura de la cama a 90-100°C y mantenla constante durante toda la impresión.
- Adhesión de Cama: Usa un adhesivo potente como Magigoo PA, cinta Kapton, o una fina capa de pegamento en barra sobre cristal.
- Brim/Raft: Utiliza un «brim» (borde) ancho (10-15 líneas) o un «raft» (balsa) en tu laminador para aumentar la superficie de contacto con la cama.
- Desactiva Ventiladores: Asegúrate de que los ventiladores de capa estén al 0% (después de la primera capa).
2. Mala Adhesión Inicial (La Primera Capa no se Pega)
Síntoma: El filamento no se adhiere a la cama en la primera capa, se arrastra o se desprende fácilmente.
Causa: Nivelación incorrecta de la cama, temperatura de cama insuficiente, superficie de impresión inadecuada o filamento húmedo.
Solución:
- Nivelación Perfecta: Realiza una nivelación de cama meticulosa. La distancia entre la boquilla y la cama debe ser la adecuada (la «prueba del papel» es un buen punto de partida).
- Temperatura de Cama: Asegúrate de que la cama esté a 100°C para la primera capa.
- Adhesivo: Aplica el adhesivo recomendado (Magigoo PA, Kapton) justo antes de imprimir.
- Filamento Seco: Si el filamento está húmedo, su adhesión se verá comprometida. Sécalo.
- Velocidad de Primera Capa: Reduce la velocidad de la primera capa a 20-30 mm/s para darle tiempo a adherirse.
3. Piezas Quebradizas o Mala Adhesión entre Capas
Síntoma: Las capas de la pieza se separan fácilmente o la pieza se rompe con poca fuerza.
Causa: Filamento húmedo, temperatura de extrusión demasiado baja, o enfriamiento excesivo.
Solución:
- Secado del Filamento: ¡La causa número uno! Seca el filamento Nylon a fondo. Si escuchas un «crujido» al extruir, está húmedo.
- Temperatura del Hotend: Aumenta la temperatura del hotend en incrementos de 5°C (dentro del rango recomendado de 240-260°C) para asegurar una buena fusión entre capas.
- Cero Ventilación: Confirma que los ventiladores de capa están desactivados.
- Cámara Cerrada: Una cámara cerrada ayuda a mantener la temperatura ambiente y mejora la adhesión entre capas.
4. Obstrucciones en el Hotend (Clogging)
Síntoma: El filamento deja de salir de la boquilla o sale de forma intermitente.
Causa: Temperatura de extrusión demasiado baja para el Nylon, filamento húmedo que genera vapor, o un hotend no all-metal que degrada el PTFE.
Solución:
- Temperatura Adecuada: Asegúrate de que tu hotend esté configurado a la temperatura correcta (240-260°C).
- Hotend All-Metal: Verifica que tu hotend sea completamente metálico. Si tiene un tubo de PTFE que llega hasta la boquilla, no es apto para Nylon.
- Filamento Seco: El vapor generado por el filamento húmedo puede causar obstrucciones.
- Retracción: Ajusta los parámetros de retracción para evitar que el filamento fundido se enfríe demasiado en el hotend durante las retracciones.
5. Stringing (Hilos Finos)
Síntoma: Aparecen finos hilos de filamento entre las diferentes partes de la pieza.
Causa: Ajustes de retracción incorrectos, temperatura de extrusión demasiado alta.
Solución:
- Ajustar Retracción: Experimenta con la distancia y velocidad de retracción. Aumenta la distancia en 0.5-1 mm o la velocidad en 5-10 mm/s.
- Temperatura del Hotend: Si la retracción no ayuda, intenta bajar la temperatura del hotend en 5°C.
- Filamento Seco: Un filamento húmedo también puede contribuir al stringing.
Mantenimiento y Almacenamiento del Filamento Nylon
El filamento Nylon es un material de alto rendimiento, pero también de alto mantenimiento, especialmente en lo que respecta a su almacenamiento. Ignorar este aspecto es garantía de problemas, incluso antes de que la bobina toque tu impresora. En DunaTech, hemos aprendido por experiencia que la prevención es clave.
Almacenamiento:
Como ya hemos mencionado, el Nylon es extremadamente higroscópico. Esto significa que absorbe la humedad del aire muy rápidamente, incluso en un ambiente que a nosotros nos parece seco. La humedad degrada el filamento, haciendo que sea más difícil de imprimir y que las piezas resultantes sean más débiles y estéticamente deficientes.
- Bolsas al Vacío: La mejor forma de almacenar el Nylon es en bolsas al vacío con desecante (gel de sílice). Cada vez que termines de imprimir, guarda la bobina inmediatamente.
- Contenedores Herméticos: Otra opción excelente son los contenedores herméticos con sellado de goma, también con desecante. Algunos incluso tienen un higrómetro incorporado para que puedas monitorizar la humedad.
- Secado Regular: Aunque lo almacenes correctamente, si vives en una zona húmeda, es recomendable secar el filamento antes de cada impresión, o al menos cada pocas semanas si no lo usas con frecuencia.
Mantenimiento de la Impresora:
Imprimir con filamento Nylon a altas temperaturas puede ser más exigente para algunos componentes de tu impresora.
- Boquillas: El Nylon, especialmente las variantes con fibra de carbono o vidrio (PA-CF, PA-GF), es abrasivo. Considera usar boquillas de acero endurecido o rubí para prolongar su vida útil. Las boquillas de latón se desgastarán rápidamente.
- Hotend: Revisa periódicamente el hotend para asegurarte de que no haya acumulaciones de filamento quemado o fugas. Un hotend all-metal de buena calidad es fundamental.
- Superficie de Impresión: Limpia la superficie de impresión después de cada uso y reaplica el adhesivo si es necesario.
Un buen mantenimiento y un almacenamiento adecuado no solo te ahorrarán dolores de cabeza, sino que también te asegurarán que cada impresión con Nylon sea un éxito.
Preguntas Frecuentes (FAQ) sobre Impresión con Nylon
Aquí respondemos a algunas de las preguntas más comunes que recibimos en DunaTech sobre la impresión con filamento Nylon.
¿Qué impresoras 3D económicas son compatibles con filamento Nylon?
Impresoras como la Anycubic Kobra Max, Creality Ender 3 S1 Pro o incluso la Ender 3 V2 pueden funcionar con Nylon, pero necesitarás invertir en mejoras esenciales. Esto incluye un hotend all-metal (imprescindible), una cama caliente que alcance 100°C de forma estable, y, lo más importante, una cámara cerrada para controlar la temperatura ambiente y evitar el warping. Sin estas mejoras, los resultados serán muy inconsistentes.
¿Es necesario usar un secador de filamento para Nylon?
Sí, absolutamente. El filamento Nylon es extremadamente higroscópico y absorbe humedad del aire muy rápidamente. Si no lo secas antes y, preferiblemente, durante la impresión, obtendrás piezas quebradizas, con burbujas, mala adhesión entre capas y una superficie deficiente. Considera un secador de filamento como una inversión obligatoria para imprimir Nylon con éxito.
¿Qué adhesivo funciona mejor para Nylon en la cama de impresión?
Para el filamento Nylon, los mejores adhesivos son Magigoo PA, la cinta Kapton (poliamida) o una fina capa de pegamento en barra (tipo Pritt) sobre una superficie de cristal o PEI. Estos productos están diseñados para mejorar la adhesión y reducir el warping en materiales de alta contracción como el Nylon. Es crucial que la cama esté limpia antes de aplicar cualquier adhesivo.
¿Puedo imprimir Nylon en una impresora sin cámara cerrada?
Técnicamente, sí, pero los resultados serán muy pobres y frustrantes. El filamento Nylon es muy sensible a las corrientes de aire y a los cambios de temperatura, lo que provoca un warping severo y agrietamiento de las capas. Una cámara cerrada es casi tan importante como un hotend de alta temperatura para lograr impresiones de Nylon de calidad y fiables. Si tu impresora no la tiene, te recomendamos encarecidamente construir o comprar una.
¿Qué tipo de boquilla debo usar para imprimir Nylon, especialmente con fibra de carbono?
Para el filamento Nylon estándar, una boquilla de latón puede funcionar, pero se desgastará más rápido que con PLA o PETG. Si vas a imprimir variantes de Nylon reforzadas con fibra de carbono (PA-CF) o fibra de vidrio (PA-GF), es absolutamente necesario usar una boquilla de acero endurecido, de acero inoxidable o, idealmente, de rubí. Estos materiales son muy abrasivos y una boquilla de latón se desgastaría en pocas horas, afectando la calidad de impresión.
Conclusión
Imprimir con filamento Nylon puede ser un desafío, pero como hemos visto en DunaTech, con la impresora adecuada, los ajustes precisos y un control riguroso de la humedad, puedes obtener resultados excepcionales. La resistencia, durabilidad y flexibilidad del Nylon lo convierten en un material invaluable para piezas funcionales que requieren propiedades mecánicas superiores. No olvides que la preparación es clave: desde la configuración de temperaturas hasta el secado constante del filamento. Si estás buscando una impresora compatible, asegúrate de que cumpla con las características de hotend, cama caliente y cámara cerrada. Con paciencia y siguiendo estos consejos, dominarás la impresión 3D con Nylon y llevarás tus proyectos a un nuevo nivel. Si necesitas más información o tienes dudas, no dudes en consultar nuestras guías relacionadas. ¡Feliz impresión!
— El equipo de DunaTech


