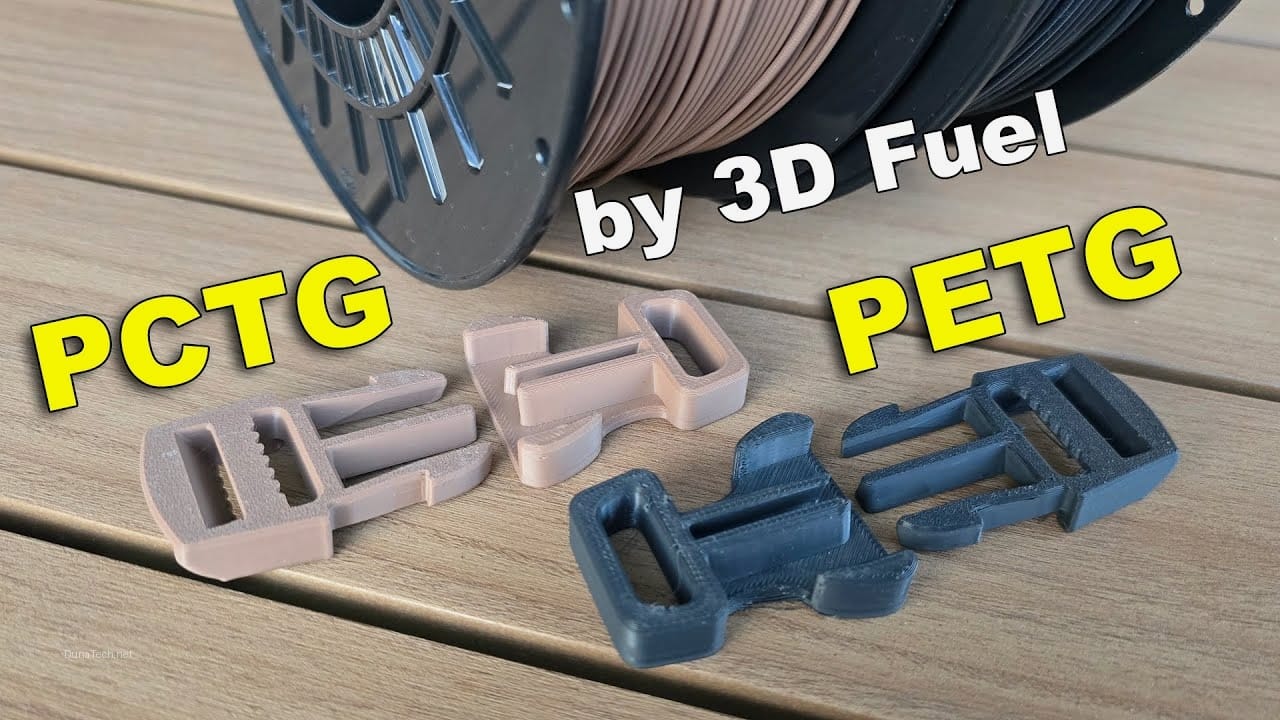
Introducción: ¿Por qué PETG y no PLA?
Llevo más de una década metido en este mundo. He visto morir impresoras, he fundido hotends, he llorado con camas de vidrio que se llevaban la pieza por delante. Y si hay un material que separa a los novatos de los que realmente saben lo que hacen, ese es el PETG.
El PLA es fácil. Demasiado fácil. Cualquiera puede apretar un botón y obtener una pieza bonita. Pero el PLA se deforma con el calor de un coche en verano, se vuelve quebradizo con el tiempo y no aguanta ni un golpe. El PETG, en cambio, es el término medio perfecto. Es más fuerte, más resistente a la temperatura, y no apesta como el ABS. Y sí. Así de simple.
En DunaTech pasamos meses cribando el desierto de AliExpress para encontrar los filamentos que realmente valen la pena. Hemos probado marcas que se anuncian como «premium» y resultan ser una patata, y otras que cuestan cuatro duros y son un chollazo. En esta guía te voy a contar todo lo que necesitas saber para imprimir PETG como un profesional, sin volverte loco en el intento.
¿Qué es el Filamento PETG?
PETG significa Polyethylene Terephthalate Glycol. Básicamente, es el plástico de las botellas de agua (PET) pero modificado con glicol para que sea más fácil de imprimir y menos quebradizo.
Propiedades clave del PETG
- Resistencia mecánica: Mucho más fuerte que el PLA. Aguanta impactos y torsiones sin romperse.
- Resistencia térmica: Soporta hasta 80-85°C sin deformarse. El PLA empieza a ablandarse a los 50°C.
- Resistencia química: Tolera aceites, gasolina y muchos disolventes. Ideal para piezas de taller.
- Facilidad de impresión: Más fácil que ABS, más difícil que PLA. Requiere cierta paciencia.
- Transparencia: Con parámetros óptimos, puedes conseguir piezas casi transparentes.
¿Cuándo usar PETG en lugar de PLA?
La regla es simple: si la pieza va a estar al sol, dentro de un coche, o va a recibir golpes, usa PETG. También es ideal para piezas funcionales como soportes, engranajes, carcasas de electrónica o cualquier cosa que tenga que durar.
El PLA es para figuras decorativas y prototipos rápidos. El PETG es para piezas que realmente vas a usar.
Configuración y Parámetros Clave
Aquí es donde la mayoría de la gente la caga. El PETG no es PLA. No puedes subir la temperatura del hotend a 220°C y esperar que funcione. Te cuento los parámetros que uso yo después de cientos de kilos de filamento.
Temperatura del Hotend
230-250°C dependiendo de la marca. Yo suelo empezar en 240°C y ajustar desde ahí. Si ves que la pieza se ve opaca o con poca adhesión entre capas, sube 5°C. Si ves mucho stringing (hilos), baja 5°C.
Temperatura de la Cama
70-80°C para la primera capa. Luego puedes bajarla a 60°C para el resto. Esto es crítico: el PETG se adhiere DEMASIADO bien a superficies como PEI o vidrio. Si dejas la cama muy caliente toda la impresión, corres el riesgo de que la pieza se pegue tanto que arranques trozos de la superficie al retirarla.
Velocidad de Impresión
El PETG odia las velocidades altas. 40-60 mm/s es el punto dulce. Si intentas imprimir a 100 mm/s como con PLA, tendrás mala adhesión entre capas y un acabado horrible.
Flujo (Flow Rate)
Aquí hay un truco que pocos conocen: el PETG suele necesitar un flujo ligeramente mayor que el PLA. Empieza con 100-105% y ajusta desde ahí. Una pieza de calibración de una sola pared te dirá si estás extruyendo suficiente material.
Retracción (Retraction)
El PETG es un rey del stringing si no configuras bien la retracción. Para Bowden: 5-7 mm a 40-50 mm/s. Para Direct Drive: 1-2 mm a 30-40 mm/s. Demasiada retracción puede causar atascos, así que ve con cuidado.
Ventilación (Cooling)
Aquí está el secreto mejor guardado: NO uses el ventilador de capa al 100%. El PETG necesita enfriamiento gradual para no deformarse, pero demasiado ventilador causa mala adhesión entre capas. Yo uso 20-30% de ventilador para la mayoría de piezas. Para piezas funcionales que necesitan máxima resistencia, incluso lo apago del todo.
Troubleshooting y Errores Comunes
Esta sección es la más importante. He visto a gente tirar el PETG a la basura porque no sabían lo que hacían. No seas esa persona.
Problema 1: La pieza no se adhiere a la cama
Causa: Cama demasiado fría o nivelación incorrecta.
Solución: Asegúrate de que la cama esté a 70-80°C. Usa una capa de barra de pegamento (Pritt o similar) o laca para el pelo. El PETG se adhiere bien al vidrio con una capa fina de pegamento, y luego se despega fácilmente cuando la cama se enfría.
Problema 2: Stringing excesivo (hilos entre piezas)
Causa: Retracción mal configurada o temperatura demasiado alta.
Solución: Primero, baja la temperatura 5°C. Si sigue igual, ajusta la retracción. Para Bowden, prueba 6 mm a 45 mm/s. Para Direct Drive, 1.5 mm a 35 mm/s. También puedes activar «wipe» o «coast» en tu slicer.
Problema 3: Mala adhesión entre capas (delaminación)
Causa: Temperatura del hotend demasiado baja, demasiado ventilador, o velocidad demasiado alta.
Solución: Sube la temperatura del hotend 5-10°C. Baja el ventilador al 20% o apágalo. Reduce la velocidad a 40 mm/s. Si la pieza se parte con las manos, es que no estás fusionando bien las capas.
Problema 4: La pieza se pega demasiado a la cama
Causa: Cama demasiado caliente o superficie demasiado adherente.
Solución: Espera a que la cama se enfríe completamente antes de retirar la pieza. Si usas PEI, una capa de barra de pegamento actúa como separador. Si usas vidrio, mételo en el congelador 10 minutos y la pieza se despegará sola. Créeme, he roto más camas de vidrio de las que quiero admitir.
Problema 5: Blobs y zits en la superficie
Causa: Presión en el hotend mal gestionada al cambiar de dirección.
Solución: Activa «linear advance» o «pressure advance» en tu firmware. Esto compensa la presión del filamento al acelerar y desacelerar. También puedes reducir el flujo al 98% y ver si mejora.
Problema 6: Filamento húmedo (pop, crack, burbujas)
Causa: El PETG es higroscópico. Absorbe la humedad del aire como una esponja.
Solución: SIEMPRE seca el PETG antes de usarlo si ha estado expuesto al aire más de 24 horas. 65°C durante 6-8 horas en un secador de filamento. Si no tienes, una freidora de aire con control de temperatura sirve (pero no metas la comida después). Si ves burbujas o escuchas pops durante la impresión, para y seca el filamento. No hay otra.
Herramientas Recomendadas
Para imprimir PETG correctamente, necesitas ciertas cosas que no son negociables:
- Secador de filamento: El PETG húmedo es una pesadilla. Un secador de AliExpress por 30-40€ te ahorrará dolores de cabeza. Si quieres profundizar, tenemos una guía completa sobre el Sovol Secador de Filamento que es un chollazo.
- Cama de vidrio o PEI: El vidrio con una capa de pegamento es lo más fiable para PETG. El PEI también funciona pero necesitas el pegamento como separador.
- Boquilla de acero endurecido: Si vas a imprimir mucho PETG, las boquillas de latón se desgastan rápido. Una de acero endurecido cuesta 2€ en AliExpress y dura para siempre.
- Pinzas y espátula: Para retirar piezas sin romper la cama. Una espátula fina de metal es tu mejor amiga.
FAQ
¿Puedo imprimir PETG en cualquier impresora 3D?
Sí, siempre que tu hotend pueda alcanzar 250°C y tu cama 80°C. La mayoría de impresoras modernas como las Ender 3, Anycubic Kobra o Sovol pueden hacerlo sin problemas. Si tienes una impresora muy básica con hotend de PTFE, asegúrate de que el tubo no se degrade a altas temperaturas (usa PTFE de calidad o un hotend totalmente metálico).
¿El PETG es tóxico?
No, el PETG es seguro para uso general. No emite humos tóxicos como el ABS, pero siempre recomiendo imprimir en un espacio ventilado. No es apto para contacto con alimentos a menos que el fabricante lo especifique, y aún así, la superficie porosa de la impresión 3D puede atrapar bacterias.
¿Qué marcas de PETG recomiendas en AliExpress?
Hemos probado decenas. Las que mejor relación calidad-precio tienen son eSun, Overture y Sunlu. En AliExpress, busca vendedores con más de 95% de feedback positivo y que lleven años vendiendo. Evita los filamentos genéricos sin marca que cuestan 8€ el kilo. Te arrepentirás.
Conclusión
El PETG no es el material más fácil del mundo, pero tampoco es ninguna ciencia espacial. Con los parámetros correctos, un filamento seco y un poco de paciencia, puedes crear piezas que durarán años y aguantarán condiciones que el PLA ni soñaría.
En DunaTech, nuestro trabajo es separar el grano de la paja en el desierto de AliExpress. El PETG es uno de esos materiales que, cuando lo dominas, te preguntas por qué perdiste tanto tiempo con PLA. Es más fuerte, más resistente, y te da piezas que realmente funcionan.
Así que ya sabes: calienta el hotend a 240°C, la cama a 75°C, baja la velocidad a 50 mm/s, pon el ventilador al 20%, y verás cómo tus impresiones pasan de ser juguetes a piezas de ingeniería.
Y si algo sale mal, vuelve a esta guía. El troubleshooting está aquí para eso.
Ver precio actual y cupones en AliExpress


