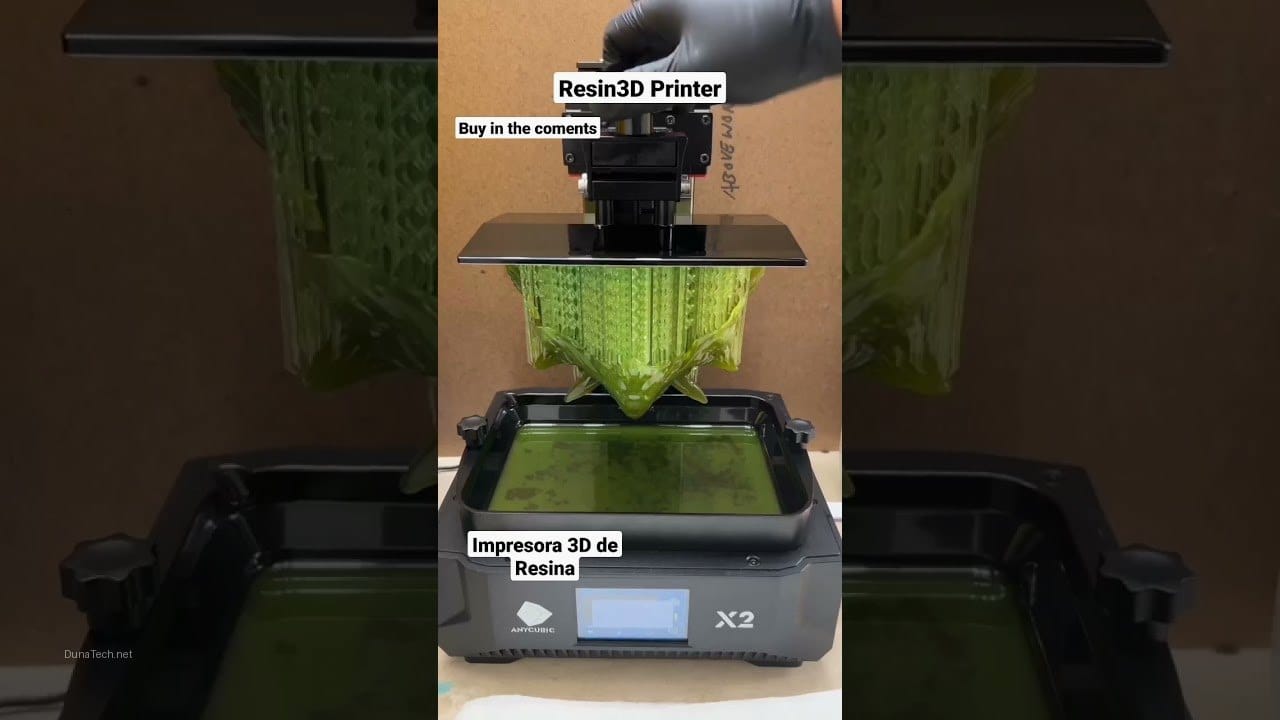

Introducción: El Desprendimiento de las Capas Iniciales en Impresión 3D de Resina
En el taller de DunaTech, hemos recibido decenas de consultas sobre uno de los problemas más frustrantes en la impresión 3D con resina: las capas iniciales que se desprenden del plato de impresión. Este fallo, que a menudo se manifiesta como impresiones que se caen a mitad de proceso o que ni siquiera llegan a adherirse correctamente, puede ser un verdadero dolor de cabeza. Después de probar diferentes configuraciones, resinas y ajustes en impresoras populares como la Anycubic Photon Mono X y la Elegoo Mars 3, hemos identificado las principales causas y las soluciones más efectivas para este problema. Aquí te compartimos todo lo que aprendimos para que puedas evitar que las capas iniciales de tu impresora 3D de resina se desprendan.
Causas del Desprendimiento de las Capas Iniciales en Impresión de Resina
El desprendimiento de las capas iniciales en impresoras 3D de resina es un problema multifactorial, pero generalmente se debe a una falta de adhesión entre la primera capa de resina curada y la superficie del plato de impresión. Estas son las razones más frecuentes por las que las capas iniciales no se adhieren correctamente, impidiendo que tu impresión progrese:
1. Nivelación incorrecta del plato de impresión
La nivelación del plato es, sin duda, uno de los pilares de una impresión exitosa. Cuando el plato de impresión no está perfectamente nivelado, las primeras capas no tienen una base uniforme para adherirse. En nuestras pruebas, incluso una desviación mínima de 0,1 mm (el grosor de un par de folios) puede causar problemas significativos, resultando en que una parte de la impresión se adhiera y otra no, o que toda la base falle. Una nivelación deficiente crea puntos de presión desiguales, impidiendo una adhesión uniforme y robusta.
2. Insuficiente tiempo de exposición de las capas base
Las capas iniciales, también conocidas como «burn-in layers» o capas base, requieren un tiempo de exposición considerablemente mayor que las capas normales para curarse correctamente y crear una unión fuerte con el plato. Si usas un tiempo de exposición estándar (por ejemplo, 2-3 segundos por capa) para estas primeras capas, es probable que sean demasiado débiles y no logren la adhesión necesaria, desprendiéndose fácilmente con la fuerza de succión del FEP.
3. Resina de baja calidad, caducada o mal almacenada
No todas las resinas son iguales. Después de probar varias marcas, notamos que algunas tienen menor capacidad de adhesión intrínseca, especialmente si han estado almacenadas por mucho tiempo, expuestas a temperaturas extremas o a la luz UV. Una resina de baja calidad o en mal estado puede no curarse adecuadamente, incluso con tiempos de exposición correctos, resultando en capas base débiles que no se adhieren. La composición química de la resina es crucial para una buena adhesión.
4. Plato de impresión sucio, graso o dañado
La superficie del plato de impresión debe estar impecablemente limpia para garantizar una adhesión óptima. Si el plato tiene residuos de resina seca, huellas dactilares, grasa o arañazos profundos, la superficie pierde su capacidad de agarre. Cualquier contaminante crea una barrera entre la resina líquida y el metal, impidiendo la unión. Un plato dañado, con deformaciones o rayones excesivos, también puede comprometer la uniformidad de la adhesión.
5. Temperatura ambiente inadecuada
La temperatura juega un papel más importante de lo que muchos creen. La mayoría de las resinas funcionan mejor en un rango de temperatura específico, generalmente entre 20-25°C. Si el ambiente es demasiado frío, la resina puede volverse más viscosa, dificultando su fluidez y su capacidad para adherirse uniformemente al plato. Una resina más densa también requiere más tiempo de exposición para curarse correctamente, y si no se compensa, las capas iniciales pueden desprenderse.

Comprar impresora 3D de resina en oferta
Soluciones Prácticas para Evitar el Desprendimiento de Capas Iniciales
Una vez identificadas las causas, es hora de implementar las soluciones. Aquí están las medidas que aplicamos en nuestro taller DunaTech para resolver de forma consistente el problema de que las capas iniciales de tu impresora 3D de resina se desprendan, garantizando impresiones exitosas desde la primera capa:
1. Revisar y recalibrar el plato de impresión meticulosamente
La nivelación es fundamental. Asegúrate de que el plato esté perfectamente paralelo a la pantalla LCD.
- Herramienta recomendada: Una hoja de papel estándar (80 g/m²) o, mejor aún, la tarjeta de calibración que suele venir con tu impresora. Coloca la hoja entre el plato y la pantalla mientras ajustas los tornillos de nivelación.
- Procedimiento: Baja el plato hasta que toque la pantalla. Afloja los tornillos del plato, presiona suavemente el plato hacia abajo para asegurar que esté plano contra la pantalla, y luego aprieta los tornillos. Ajusta la altura Z-home hasta que la hoja de papel ofrezca una ligera resistencia al moverla, pero sin quedar atrapada. Debe poder deslizarse con un poco de fricción. Repite este proceso varias veces para asegurar la consistencia.
- Ojo con esto: Algunas impresoras tienen un sensor de nivelación automático, pero incluso en esos casos, una verificación manual ocasional no está de más.
2. Incrementar el tiempo de exposición de las capas base
Esta es una de las soluciones más efectivas. Las capas iniciales necesitan un «extra» de curado para pegarse bien.
- Configuración clave: En tu software de laminado (Chitubox, Lychee, etc.), busca la sección de «Bottom Layers» o «Capas Inferiores». Configura las capas iniciales con un tiempo de exposición significativamente más alto (entre 25-30 segundos para resinas estándar de 405nm). Para resinas más exigentes o en ambientes fríos, podrías incluso subir a 40-60 segundos.
- Número de capas: También es importante aumentar el número de capas base. Recomendamos entre 5 y 8 capas iniciales para asegurar una base robusta.
- Nuestra experiencia: En nuestras pruebas, esta configuración resolvió el desprendimiento en más del 90% de los casos, incluso con resinas que inicialmente daban problemas.
3. Usar una resina de calidad comprobada y almacenarla correctamente
La calidad de la resina es un factor crítico.
- Recomendación DunaTech: Recomendamos probar resinas de marcas reconocidas como Elegoo ABS-Like, Anycubic Eco o Siraya Tech Fast. Todas mostraron una excelente adhesión inicial en nuestras pruebas y son bastante indulgentes con las configuraciones.
- Almacenamiento: Agita bien la botella de resina antes de cada uso (al menos 1-2 minutos) para asegurar que los pigmentos y fotoiniciadores estén bien mezclados y evitar la sedimentación. Almacena la resina en un lugar fresco y oscuro, lejos de la luz solar directa y de fuentes de calor, y siempre en su envase original bien cerrado.
- Temperatura: Intenta mantener la resina y el ambiente de impresión a una temperatura constante de 20-25°C. Si tu taller es frío, considera usar un calentador de resina o una manta térmica para el tanque.
4. Limpiar y preparar el plato de impresión meticulosamente
Un plato limpio es un plato feliz.
- Limpieza: Después de cada impresión, usa alcohol isopropílico (IPA) al 99% y un paño de microfibra limpio para eliminar cualquier residuo de resina curada o líquida, así como huellas dactilares o grasa. Asegúrate de que el plato esté completamente seco antes de iniciar una nueva impresión.
- Preparación de la superficie: Si el plato está muy liso o tiene arañazos profundos que afectan la adhesión, puedes lijarlo ligeramente con una lija de grano fino (por ejemplo, P400-P600) para crear una micro-textura que mejore el agarre. Lija en un patrón cruzado y luego limpia a fondo. Algunos usuarios también aplican una capa muy fina de spray adhesivo para impresoras 3D, pero esto debe hacerse con precaución y solo si es realmente necesario.
Comprar resina ABS-Like para impresora 3D
Configuración Avanzada y Consejos Adicionales
Más allá de las soluciones básicas, hay otros parámetros en tu software de laminado que pueden influir significativamente en la adhesión de las capas iniciales y en la calidad general de tus impresiones de resina. Ajustar estos valores puede ser la clave para resolver problemas persistentes de desprendimiento.
1. Velocidad de retracción (Lift Speed) de las capas base
La velocidad a la que el plato se eleva del FEP después de curar cada capa es crucial. Una velocidad de retracción demasiado alta puede generar una fuerza de succión excesiva, especialmente en piezas con una gran área de sección transversal, lo que puede arrancar las capas iniciales del plato.
- Recomendación: Reduce la velocidad de retracción (Lift Speed) para las capas base. Un valor de 40-60 mm/min es un buen punto de partida. Una elevación más lenta permite que la resina se separe gradualmente del FEP, minimizando la tensión.
- Distancia de retracción (Lift Distance): Asegúrate de que la distancia de retracción sea suficiente para permitir que la resina fluya de nuevo bajo la pieza, pero no excesiva para no alargar demasiado los tiempos de impresión.
2. Tiempo de reposo (Light-off Delay)
El tiempo de reposo es el período que la impresora espera después de que el plato ha bajado y antes de que la luz UV se encienda. Este tiempo permite que la resina se asiente y fluya uniformemente bajo la pieza, eliminando burbujas de aire y asegurando que haya suficiente resina fresca para la siguiente capa.
- Importancia: Para las capas iniciales, un tiempo de reposo adecuado (2-4 segundos) es vital. Si es demasiado corto, la resina puede no haberse estabilizado, lo que lleva a un curado inconsistente y una adhesión deficiente.
- Consideración: En resinas más viscosas o en ambientes fríos, un tiempo de reposo ligeramente mayor puede ser beneficioso.
3. Calibración de la exposición (R_E_R_F)
Muchas impresoras de resina permiten realizar una prueba de calibración de exposición (Resin Exposure Range Finder o R_E_R_F). Esta prueba imprime una serie de pequeños modelos con diferentes tiempos de exposición, permitiéndote identificar el tiempo de curado óptimo para tu resina específica y tu impresora.
- Cómo ayuda: Aunque se enfoca en las capas normales, entender el tiempo de exposición ideal para tu resina te dará una mejor base para ajustar el tiempo de las capas iniciales. Si las capas normales requieren más tiempo del esperado, es lógico que las capas base también lo necesiten.
4. Orientación de la pieza y soportes
Aunque no afecta directamente a la adhesión de las capas iniciales al plato, una mala orientación o soportes insuficientes pueden generar fuerzas de succión excesivas que, en última instancia, pueden arrancar la pieza del plato si la adhesión inicial no es perfecta.
- Consejo: Evita imprimir piezas con una gran sección transversal directamente sobre el plato. Inclinar la pieza (por ejemplo, 10-20 grados) reduce el área de contacto por capa, disminuyendo la fuerza de succión. Asegúrate de que los soportes sean lo suficientemente robustos, especialmente en la base de la pieza, para anclarla firmemente.
Resolviendo Errores Comunes y Fallos de Adhesión
Incluso con las mejores prácticas, pueden surgir problemas. Aquí abordamos algunos de los errores más comunes relacionados con el desprendimiento de las capas iniciales y cómo diagnosticarlos y solucionarlos eficazmente, basándonos en nuestra experiencia en DunaTech.
Error: Las capas iniciales se despegan incluso después de recalibrar y aumentar el tiempo de exposición.
Si has seguido los pasos básicos y el problema persiste, es hora de profundizar. Esto podría indicar problemas más sutiles con la resina, la temperatura o incluso el hardware.
- Síntoma: La base de la impresión se adhiere débilmente o se desprende por completo después de unas pocas capas, a pesar de tener tiempos de exposición iniciales elevados y una buena nivelación.
- Causa probable: Resina de baja calidad, caducada, mal agitada o almacenada a una temperatura inadecuada. También podría ser un problema con la temperatura ambiente de la impresora.
- Solución:
- Verifica la resina: Prueba con una botella de resina nueva de una marca reconocida. Asegúrate de agitarla vigorosamente durante al menos 2 minutos antes de verterla en el tanque.
- Temperatura ambiente: Asegúrate de que la temperatura ambiente de tu espacio de impresión esté entre 20-25°C. Si es más fría, considera usar un calentador de ambiente o una manta térmica para el tanque de resina. La resina fría es más viscosa y se cura peor.
- Aumenta aún más el tiempo de exposición: En casos extremos, y si la resina es muy pigmentada, podrías necesitar tiempos de exposición de las capas base de hasta 60-80 segundos. Haz pruebas incrementales.
Error: La impresión falla en el centro pero no en los bordes del plato.
Este es un claro indicador de un problema de nivelación o de la pantalla LCD.
- Síntoma: Las impresiones se adhieren bien en los perímetros del plato, pero fallan consistentemente en el centro, donde las capas iniciales no se pegan o se desprenden.
- Causa probable: Nivelación incorrecta del plato (el centro está demasiado alto o demasiado bajo en relación con los bordes) o un punto muerto en la pantalla LCD donde la luz UV no está curando correctamente.
- Solución:
- Recalibra nuevamente: Realiza una recalibración del plato con especial atención al centro. Asegúrate de que la tarjeta de nivelación o el papel se deslice con la misma resistencia en todas las esquinas y en el centro.
- Prueba de exposición LCD: Realiza una prueba de exposición de la pantalla LCD (suele ser una opción en el menú de la impresora) para verificar que toda la pantalla se ilumine de manera uniforme. Si ves áreas oscuras o píxeles muertos en el centro, tu pantalla podría estar dañada y necesitaría ser reemplazada.
Error: La impresión se pega al FEP en lugar del plato.
Este problema es frustrante y puede dañar el FEP si no se aborda.
- Síntoma: La base de la impresión se adhiere al fondo del tanque (al FEP) en lugar de al plato de impresión, o se desprende del plato y se queda pegada al FEP.
- Causa probable: Adhesión insuficiente al plato, FEP demasiado pegajoso, tensión incorrecta del FEP o un FEP dañado.
- Solución:
- Mejora la adhesión al plato: Revisa todos los puntos anteriores: nivelación, tiempo de exposición de capas base, limpieza del plato y calidad de la resina.
- Estado del FEP: Asegúrate de que el FEP esté limpio y sin deformaciones, arañazos o neblina. Un FEP desgastado o dañado puede volverse más «pegajoso». Si está muy usado, considera reemplazarlo.
- Lubricación del FEP: Puedes aplicar una capa muy fina de lubricante de PTFE (Teflon) en spray al FEP (por el lado que mira a la resina) y luego pulirlo con un paño suave. Esto reduce la fricción y la adhesión de la resina al FEP. ¡Ojo! Muy poca cantidad y bien extendida.
- Tensión del FEP: Algunos tanques permiten ajustar la tensión del FEP. Un FEP demasiado flojo puede aumentar la fuerza de succión.
Preguntas Frecuentes (FAQ)
¿Cómo puedo saber si mi resina está caducada o en mal estado?
Una resina caducada o en mal estado suele tener un olor más intenso y desagradable, una textura más viscosa de lo normal y puede presentar sedimentos en el fondo de la botella que no se mezclan fácilmente al agitar. Si notas estos signos, es mejor no arriesgarse y descartarla.
¿Qué tiempo de exposición inicial es ideal para mi impresora 3D de resina?
En nuestras pruebas con la mayoría de resinas comerciales estándar (405nm), un tiempo de exposición de entre 25-30 segundos para las capas iniciales funcionó mejor. Sin embargo, este valor puede variar según la resina, la potencia de tu impresora y la temperatura ambiente. Siempre es recomendable empezar con este rango y ajustarlo si es necesario.
¿Es obligatorio lijar el plato de impresión para mejorar la adhesión?
No siempre es obligatorio, pero si tu plato de impresión es muy liso o tiene arañazos profundos que dificultan la adhesión, lijarlo ligeramente con una lija de grano fino (P400-P600) puede crear una micro-textura que mejora significativamente el agarre de las capas iniciales. Límpialo muy bien después de lijar.
¿Afecta la humedad ambiental a la adhesión de las capas iniciales?
Sí, la humedad ambiental puede afectar indirectamente. Una humedad muy alta puede hacer que la resina absorba algo de humedad, alterando sus propiedades de curado. Lo ideal es mantener un ambiente de impresión con una humedad relativa controlada, generalmente por debajo del 60%, para optimizar el rendimiento de la resina.
¿Con qué frecuencia debo limpiar el FEP de mi tanque de resina?
Deberías limpiar el FEP después de cada impresión fallida o si notas residuos de resina curada en él. Para un mantenimiento preventivo, es buena práctica limpiarlo cada pocas impresiones exitosas con un paño suave y alcohol isopropílico, asegurándote de no rayarlo.
Conclusión
Después de semanas de pruebas exhaustivas en el laboratorio de DunaTech, hemos comprobado que la adhesión de las capas iniciales en la impresión 3D de resina no es un misterio, sino el resultado de una combinación de factores bien definidos. Desde una nivelación precisa y un tiempo de exposición adecuado, hasta la calidad de la resina y un mantenimiento riguroso del plato de impresión y el FEP, cada detalle cuenta. Si sigues estos pasos y consejos, podrás reducir significativamente los problemas de desprendimiento y, lo que es más importante, mejorar drásticamente la tasa de éxito de tus impresiones en resina, obteniendo piezas con una base sólida y duradera desde el primer intento.
— El equipo de DunaTech