
Introducción a las Impresoras 3D de Resina para Escritorio
Las impresoras 3D de resina para escritorio son herramientas fascinantes que han democratizado la creación de modelos con un nivel de detalle y acabado que antes solo era posible con equipos industriales. En DunaTech, hemos tenido el placer de trabajar con una docena de modelos distintos en los últimos meses, desde opciones económicas hasta máquinas de gama alta, y cada una nos ha enseñado sus particularidades. Si buscas una calidad de detalle excepcional y acabados profesionales sin sacrificar espacio, las impresoras de resina son tu mejor aliado. Aquí te desvelamos lo que realmente necesitas saber para adentrarte en este apasionante mundo, desde la elección del modelo hasta la solución de los problemas más comunes.
Tipos de Impresoras 3D de Resina: SLA, DLP y LCD
Las impresoras 3D de resina se distinguen principalmente por la tecnología que utilizan para curar la resina líquida. Entender estas diferencias es crucial para elegir la máquina adecuada según tus necesidades y presupuesto.
SLA (Estereolitografía)
Las impresoras SLA fueron las pioneras en la impresión 3D de resina. Funcionan proyectando un láser UV de alta precisión que «dibuja» cada capa sobre la resina líquida, solidificándola punto por punto. Este proceso es increíblemente exacto.
- Ventajas: Ofrecen una precisión extrema y un acabado superficial inigualable, ideal para piezas con detalles minúsculos. Son perfectas para joyería, prototipos médicos, figuras de acción o modelos dentales donde la fidelidad es primordial.
- Desventajas: Son las más lentas de las tres tecnologías, ya que el láser debe recorrer toda la superficie de cada capa. Además, suelen ser las más caras y requieren un mantenimiento más delicado del láser.
DLP (Procesamiento Digital de Luz)
Las impresoras DLP utilizan un proyector digital (similar al de un cine) para proyectar la imagen completa de cada capa de una sola vez, curando toda la sección de resina simultáneamente. Esto las hace significativamente más rápidas que las SLA.
- Ventajas: Son considerablemente más rápidas que las SLA, manteniendo un excelente nivel de detalle. Ofrecen un buen equilibrio entre velocidad, precisión y coste, siendo una opción muy versátil para una amplia gama de aplicaciones.
- Desventajas: La resolución de la impresión está limitada por la resolución del proyector. Si bien es muy buena, puede no alcanzar la precisión microscópica de una SLA en piezas extremadamente pequeñas.
LCD (Pantalla LCD con luz UV)
Las impresoras LCD, también conocidas como MSLA (Masked Stereolithography), son las más populares en el segmento de escritorio. Utilizan una pantalla LCD monocromática como máscara para controlar dónde pasa la luz UV de una matriz de LEDs, curando capas completas de resina de una sola vez.
- Ventajas: Son, con diferencia, las más económicas y accesibles, lo que las convierte en la opción perfecta para principiantes y aficionados. Ofrecen una velocidad de impresión comparable a las DLP y una resolución excelente para la mayoría de los usos.
- Desventajas: La pantalla LCD tiene una vida útil limitada (generalmente entre 2000 y 4000 horas de impresión) y es un consumible que eventualmente necesitará ser reemplazado. La calidad de la luz UV puede no ser tan uniforme como en las DLP de alta gama.
En nuestras pruebas en DunaTech, las impresoras LCD son las favoritas entre la comunidad por su relación calidad-precio y facilidad de uso. Sin embargo, si tu proyecto exige la máxima precisión posible y el presupuesto no es un problema, una SLA sigue siendo la reina.
Factores Clave al Elegir una Impresora de Resina
Elegir la impresora 3D de resina adecuada va más allá de la tecnología. Aquí te presento algunos factores cruciales que debes considerar antes de realizar tu compra, especialmente si estás en España y quieres optimizar tu experiencia:
Volumen de Impresión
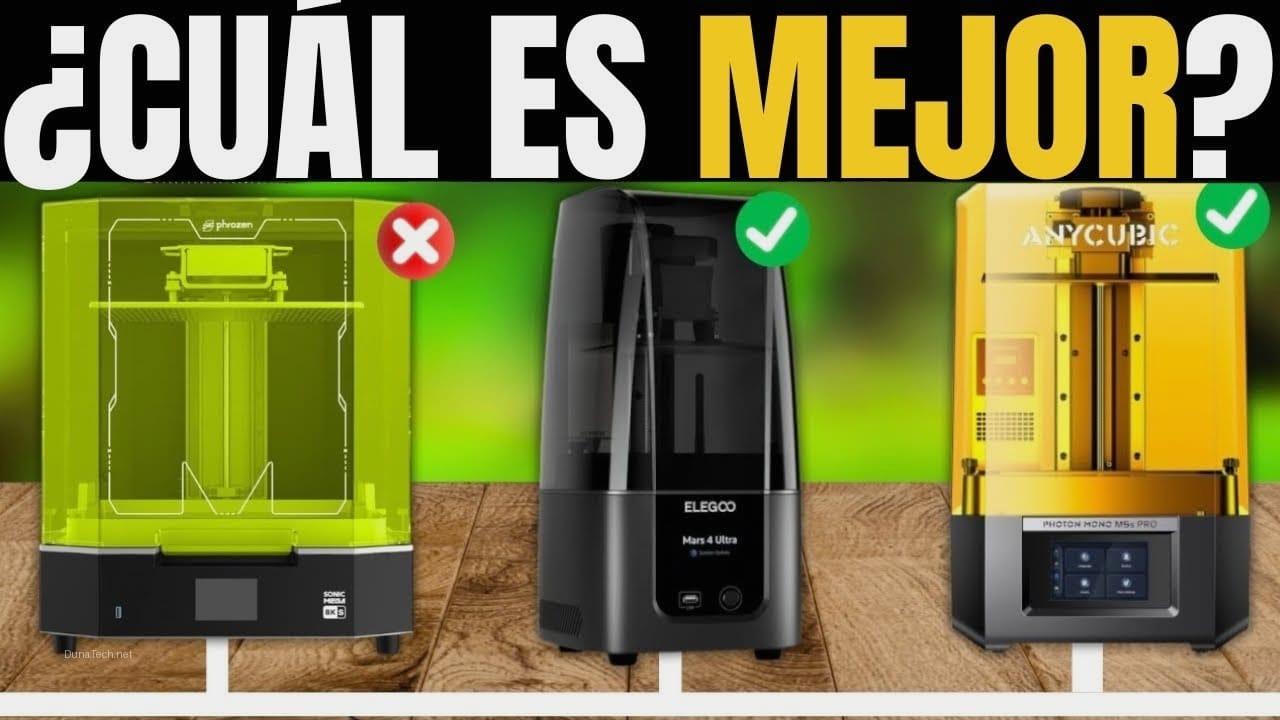
El tamaño máximo de las piezas que puedes imprimir es fundamental. Las impresoras de escritorio suelen tener volúmenes de impresión más pequeños que las FDM. Piensa en el tipo de modelos que quieres crear. ¿Necesitas imprimir miniaturas de 28mm o figuras de 20cm? Modelos como la Anycubic Photon Mono 2 o la Elegoo Mars 4 Ultra ofrecen un buen equilibrio para la mayoría de los usuarios.
Resolución y Precisión
La resolución se mide en micras (µm) para el eje Z (altura de capa) y en píxeles para el eje XY. Cuanto menor sea el valor en micras, más finas serán las capas y más suaves las superficies. Para el eje XY, una pantalla 4K o 8K en un tamaño de pantalla de 6-10 pulgadas ofrecerá una densidad de píxeles (y por tanto, detalle) muy alta. Para figuras y miniaturas, una resolución XY de 35-50 micras es excelente.
Velocidad de Impresión
Aunque la resina es más lenta que el filamento, la velocidad ha mejorado mucho. Las impresoras LCD monocromáticas son significativamente más rápidas que las antiguas LCD a color. Busca modelos con velocidades de impresión de 30-70 mm/h. Algunas impresoras de resina de alta velocidad, como las de la serie Saturn 3 Ultra de Elegoo, pueden alcanzar los 150 mm/h, reduciendo drásticamente los tiempos de espera.
Ecosistema y Soporte
Considera la disponibilidad de resinas, piezas de repuesto (especialmente pantallas LCD y FEP) y el soporte de la comunidad. Marcas como Anycubic, Elegoo y Phrozen tienen una gran base de usuarios y recursos online, lo cual es invaluable para resolver dudas y problemas. En España, el acceso a repuestos a través de distribuidores locales o tiendas online como Amazon.es o AliExpress con envío rápido (Correos, GLS) es un plus.
Precio y Costes de Mantenimiento
Las impresoras LCD son las más asequibles, con precios que van desde los 150€ hasta los 500€ para modelos de escritorio. Sin embargo, no olvides el coste de la resina (que es más cara que el filamento), el alcohol isopropílico para la limpieza y el eventual reemplazo de la pantalla LCD y las láminas FEP del tanque. Una estación de lavado y curado, aunque opcional, es una inversión que mejora mucho la experiencia.
Aquí te dejamos algunas opciones populares que hemos probado y nos han dado buenos resultados:
Opción Económica: Anycubic Photon Mono 2 – Ideal para principiantes, excelente calidad de impresión por su precio.
Opción de Gama Media: Elegoo Mars 4 Ultra – Un salto en velocidad y resolución, con pantalla 9K y conectividad WiFi.
Opción Profesional: Phrozen Sonic Mini 8K S – Para quienes buscan la máxima precisión y detalle en un formato compacto.
Guía de Configuración y Primeros Pasos con tu Impresora de Resina
Configurar una impresora 3D de resina por primera vez puede parecer intimidante, pero siguiendo unos pasos clave, estarás imprimiendo en poco tiempo. Después de montar y probar varios modelos en nuestro taller, estos son los pasos esenciales que recomendamos para empezar con buen pie:
- Desempaquetado y Montaje Inicial: Retira todos los protectores y embalajes. Monta la plataforma de impresión y el tanque de resina (VAT) si no vienen preinstalados. Asegúrate de que todo esté limpio y libre de polvo.
- Nivelación de la Plataforma de Impresión: Este es, quizás, el paso más crítico. Coloca la plataforma de impresión en su sitio y afloja los tornillos de nivelación. Baja la plataforma hasta que toque la pantalla LCD (o coloca una hoja de papel de calibración, que suele venir incluida, entre la plataforma y la pantalla). Presiona suavemente la plataforma hacia abajo y aprieta los tornillos de nivelación. Esto asegura que la primera capa se adhiera correctamente. En mi experiencia, una buena nivelación evita el 80% de los problemas iniciales.
- Carga de Resina: Vierte la resina líquida en el tanque de resina (VAT). Es fundamental no llenarlo más del 75% de su capacidad para evitar derrames durante la impresión, especialmente si la plataforma se sumerge profundamente. Agita la resina antes de usarla para asegurar una mezcla homogénea de los pigmentos y aditivos.
- Configuración de Parámetros de Impresión (Slicer): Utiliza el software «slicer» recomendado por el fabricante (Chitubox, Lychee Slicer, etc.) para preparar tu modelo 3D. Aquí ajustarás parámetros cruciales como:
- Altura de Capa: Generalmente entre 0.02mm y 0.05mm para un buen equilibrio entre detalle y tiempo de impresión.
- Tiempo de Exposición por Capa: Este es el tiempo que la luz UV incide en cada capa. Varía mucho según el tipo y color de resina. Las resinas estándar suelen requerir entre 1.5 y 3 segundos en impresoras monocromáticas.
- Tiempo de Exposición de Capas Base: Las primeras capas necesitan más tiempo de exposición (20-60 segundos) para asegurar una fuerte adhesión a la plataforma.
- Número de Capas Base: Entre 4 y 8 capas base son un buen punto de partida.
- Velocidad de Elevación/Bajada: La velocidad a la que la plataforma se mueve entre capas. Demasiado rápido puede causar fallos de adhesión o delaminación.
Siempre consulta la hoja de datos de tu resina o las configuraciones recomendadas por el fabricante de tu impresora.
- Pruebas Iniciales: Antes de imprimir tu obra maestra, imprime un modelo de prueba pequeño. La mayoría de las impresoras incluyen un archivo preconfigurado (como un cubo de calibración o un modelo de torre de exposición). Esto te permitirá verificar la calibración y los parámetros sin gastar mucha resina.
- Post-procesado: Una vez terminada la impresión, el trabajo no ha terminado.
- Limpieza: Retira la pieza de la plataforma y lávala en alcohol isopropílico (IPA) al 90% o superior para eliminar el exceso de resina líquida. Puedes usar una estación de lavado o dos recipientes con IPA (uno para el lavado inicial y otro para un enjuague final más limpio).
- Curado UV: Después de la limpieza y el secado, la pieza necesita un curado final bajo luz UV para alcanzar su dureza máxima. Esto se puede hacer en una estación de curado UV, una lámpara UV o incluso bajo la luz solar directa (¡cuidado con la sobreexposición!).
Mantenimiento y Seguridad Esencial para Impresoras de Resina
La seguridad y el mantenimiento adecuado son tan importantes como la configuración inicial para garantizar una experiencia de impresión 3D de resina exitosa y duradera. Las resinas son materiales químicos y requieren un manejo cuidadoso.
Consejos de Seguridad:
- Ventilación Adecuada: Las resinas emiten vapores que pueden ser irritantes o tóxicos. Siempre trabaja en un área bien ventilada. Si es posible, utiliza una campana extractora o coloca la impresora cerca de una ventana abierta. En mi taller, siempre tengo un purificador de aire con filtro de carbón activado cerca.
- Protección Personal:
- Guantes: Usa guantes de nitrilo en todo momento cuando manipules resina líquida, piezas sin curar o alcohol isopropílico. La resina puede irritar la piel y es difícil de quitar.
- Gafas de Seguridad: Protege tus ojos de salpicaduras de resina o IPA.
- Mascarilla: Una mascarilla con filtro de carbón activado es recomendable, especialmente si eres sensible a los olores o trabajas en un espacio menos ventilado.
- Manejo de Residuos: Nunca viertas resina líquida o IPA contaminado por el desagüe. La resina líquida debe curarse bajo luz UV (en un recipiente desechable) antes de desecharla como plástico sólido. El IPA contaminado puede filtrarse para reutilizarlo o evaporarse en un área ventilada y segura.
- Almacenamiento de Resina: Guarda la resina en su envase original, en un lugar fresco, oscuro y seco, lejos de la luz solar directa y fuera del alcance de niños y mascotas.
Mantenimiento Regular:
- Limpieza del Tanque de Resina (VAT): Después de cada impresión, revisa el fondo del tanque. Si hay restos de resina curada, retíralos con cuidado usando una espátula de plástico. Si la resina ha estado en el tanque por mucho tiempo, fíltrala a través de un filtro de pintura para eliminar partículas antes de volver a usarla o guardarla.
- Inspección de la Lámina FEP/NFEP: La lámina FEP (o NFEP, que es más duradera) es una pieza consumible que se desgasta con el tiempo. Inspecciónala regularmente en busca de arañazos, opacidad o agujeros. Un FEP dañado puede causar fallos de impresión o, peor aún, derrames de resina sobre la pantalla LCD. Reemplázala cuando sea necesario.
- Limpieza de la Plataforma de Impresión: Limpia la plataforma con IPA después de cada impresión para asegurar una buena adhesión en la siguiente.
- Limpieza de la Pantalla LCD: Si hay derrames de resina sobre la pantalla LCD, límpiala inmediatamente con un paño suave y IPA. Nunca uses objetos afilados que puedan rayar la pantalla.
- Actualizaciones de Firmware: Mantén el firmware de tu impresora actualizado para beneficiarte de mejoras de rendimiento y nuevas características.
Ojo con esto: **Nunca trabajes sin guantes ni ventilación adecuada.** La salud es lo primero.
Problemas Comunes en Impresoras 3D de Resina y Soluciones
Incluso con la mejor configuración, las impresoras 3D de resina pueden presentar desafíos. Aquí te detallo los problemas más comunes que hemos encontrado en DunaTech y cómo los hemos resuelto, ofreciendo soluciones prácticas para cada uno:
Problema: La impresión no se adhiere a la plataforma de construcción
Este es, con diferencia, el problema más frecuente y frustrante. La pieza simplemente no se pega y queda flotando en el tanque o adherida al FEP.
- Síntomas: Pieza desprendida de la plataforma, solo se cura una «galleta» de resina en el fondo del tanque, o la pieza queda pegada al FEP.
- Causas probables:
- Plataforma mal nivelada: La base no está paralela a la pantalla LCD, lo que impide una adhesión uniforme.
- Exposición inicial insuficiente: Las capas base no reciben suficiente luz UV para curarse firmemente a la plataforma.
- Temperatura ambiente baja: La resina funciona mejor a temperaturas entre 20-30°C. Si hace frío, la resina es más viscosa y se adhiere peor.
- Plataforma sucia o grasienta: Restos de resina curada o huellas dactilares pueden impedir la adhesión.
- Lámina FEP demasiado tensa o suelta: Una tensión incorrecta puede afectar la adhesión.
- Solución:
- Recalibrar la plataforma: Realiza una nivelación minuciosa, asegurándote de que los tornillos estén bien apretados.
- Aumentar el tiempo de exposición de las capas base: Prueba a añadir 5-10 segundos más al tiempo de exposición de las capas inferiores.
- Aumentar el número de capas base: Incrementa de 4 a 6 u 8 capas base.
- Calentar la resina: Si la temperatura ambiente es baja, puedes precalentar la resina (sin exceder los 30°C) o usar un calentador de ambiente en la habitación.
- Lijar la plataforma: Lija suavemente la superficie de la plataforma con papel de lija de grano fino (200-400) para crear una textura que mejore la adherencia.
- Limpiar la plataforma: Asegúrate de que la plataforma esté impecablemente limpia con IPA antes de cada impresión.
Problema: Bordes deformados, detalles borrosos o «escalones» visibles
Esto indica una falta de precisión en la impresión.
- Síntomas: La pieza no tiene la forma esperada, los detalles finos no se definen, o se ven líneas horizontales muy marcadas (más allá de las capas normales).
- Causas probables:
- Parámetros de exposición incorrectos: Exposición excesiva (detalles borrosos) o insuficiente (delaminación).
- Soportes insuficientes o mal colocados: La pieza no tiene el soporte adecuado durante el curado.
- Resina contaminada o vieja: Partículas en la resina o resina que ha perdido sus propiedades.
- Temperatura ambiente inestable: Fluctuaciones pueden afectar la contracción de la resina.
- Eje Z suelto o desalineado: Movimiento no deseado del eje vertical.
- Solución:
- Ajustar el tiempo de exposición: Realiza una torre de calibración de exposición para encontrar el tiempo óptimo para tu resina y tu impresora.
- Revisar y añadir soportes: Asegúrate de que el modelo tenga soportes suficientes, especialmente en voladizos y zonas críticas. Aumenta la densidad y el tamaño de los puntos de contacto.
- Filtrar la resina: Vierte la resina a través de un filtro de pintura para eliminar cualquier partícula sólida.
- Verificar el eje Z: Asegúrate de que todos los tornillos del eje Z estén apretados y que no haya holgura.
Problema: La pantalla LCD muestra líneas, zonas oscuras o no se enciende
Un problema directamente relacionado con el hardware de la impresora.
- Síntomas: La pantalla LCD no proyecta luz uniformemente, aparecen líneas negras o zonas muertas, o la pantalla no responde.
- Causas probables:
- Pantalla LCD dañada: Un golpe, un derrame de resina que se ha curado sobre ella o simplemente el fin de su vida útil.
- Cableado suelto o dañado: La conexión entre la pantalla y la placa base puede estar comprometida.
- Problema de la placa base: Menos común, pero posible.
- Solución:
- Sustituir la pantalla LCD: Si la pantalla está dañada o ha llegado al final de su vida útil (generalmente 6-12 meses de uso intensivo en modelos económicos), la única solución es reemplazarla. Es un consumible. Puedes encontrar pantallas de repuesto en AliExpress o en tiendas especializadas en España, con tiempos de envío que suelen ser de 1-2 semanas.
- Revisar conexiones: Abre la base de la impresora (con la alimentación desconectada) y verifica que todos los cables de la pantalla LCD estén firmemente conectados.
Problema: La pieza se delamina o se rompe durante la impresión
La pieza se separa en capas o se agrieta.
- Síntomas: La impresión se divide en dos o más partes, o aparecen grietas internas.
- Causas probables:
- Exposición insuficiente: Las capas no se curan lo suficiente para unirse firmemente.
- Velocidad de elevación demasiado alta: El «peel force» (fuerza de despegue del FEP) es demasiado fuerte.
- Resina muy viscosa o fría: Dificulta la adhesión entre capas.
- Soportes débiles: La pieza se mueve o flexiona durante la impresión.
- Solución:
- Aumentar ligeramente el tiempo de exposición por capa: Prueba a incrementar 0.1-0.3 segundos.
- Reducir la velocidad de elevación: Baja la velocidad del eje Z para que la pieza se separe más suavemente del FEP.
- Asegurar una temperatura ambiente adecuada: Mantén la habitación a una temperatura constante y cálida.
- Reforzar los soportes: Añade más soportes o hazlos más gruesos en las zonas críticas.
Si te interesa más sobre el mantenimiento de materiales de impresión, te recomiendo leer nuestra guía sobre cómo secar filamento de PLA, aunque sea para FDM, los principios de cuidado de materiales son similares.
Preguntas Frecuentes sobre Impresoras 3D de Resina
¿Qué tipo de resina debo usar para mi impresora 3D de escritorio?
Para empezar, recomiendo usar resinas estándar (generalmente de color gris o transparente). Son las más económicas, fáciles de manejar y ofrecen un buen equilibrio entre detalle y resistencia. Una vez que domines la técnica, puedes experimentar con resinas especiales como las ABS-Like (más resistentes a impactos), flexibles, o de alta precisión para joyería.
¿Es realmente necesario usar una estación de lavado y curado?
Aunque no es estrictamente obligatorio, una estación de lavado y curado como las Anycubic Wash & Cure o Elegoo Mercury Plus simplifica enormemente el proceso de post-procesado. Ahorra tiempo, reduce el desorden y asegura un curado más uniforme y efectivo, lo que se traduce en piezas de mejor calidad y mayor durabilidad. En nuestras pruebas, es una inversión que vale la pena si imprimes con regularidad.
¿Cuánto dura el tanque de resina (VAT) antes de que necesite reemplazar la lámina FEP?
La vida útil de la lámina FEP (o NFEP) depende mucho del uso y el cuidado. En promedio, un FEP de calidad puede durar entre 30 y 100 impresiones, o hasta 6-12 meses con un uso moderado y mantenimiento regular. Es crucial inspeccionarla antes de cada impresión y reemplazarla ante cualquier signo de daño, opacidad o tensión incorrecta para evitar fallos y proteger la pantalla LCD.
¿Puedo imprimir en resina en cualquier habitación de mi casa?
No es recomendable. Debido a los vapores que emiten las resinas, es fundamental imprimir en un área bien ventilada, preferiblemente con una ventana abierta o un sistema de extracción de aire. Evita imprimir en dormitorios o áreas donde pases mucho tiempo sin ventilación. Un pequeño purificador de aire con filtro de carbón activado puede ayudar, pero no reemplaza una buena ventilación natural o forzada.
¿Qué hago con la resina sobrante en el tanque después de imprimir?
Si no vas a imprimir de nuevo en un par de días, lo ideal es filtrar la resina del tanque a través de un filtro de pintura de malla fina y guardarla de nuevo en su botella original. Esto elimina cualquier resto de resina curada o partículas que puedan causar problemas en futuras impresiones. Si la resina ha estado expuesta a la luz ambiental durante mucho tiempo, es mejor desecharla de forma segura (curándola y tirándola como plástico).
Conclusión
Las impresoras 3D de resina para escritorio son una herramienta increíblemente potente para materializar ideas con un detalle y una calidad de superficie excepcionales. Ya sea que te decantes por una asequible LCD para iniciarte o por una precisa SLA para proyectos profesionales, la clave del éxito reside en la paciencia, el aprendizaje de los parámetros correctos y, sobre todo, en la seguridad. En DunaTech, hemos comprobado que con el cuidado y el mantenimiento adecuados, estas máquinas pueden ofrecer resultados asombrosos. ¡Anímate a explorar el fascinante mundo de la impresión 3D de resina y lleva tus creaciones al siguiente nivel!
— El equipo de DunaTech