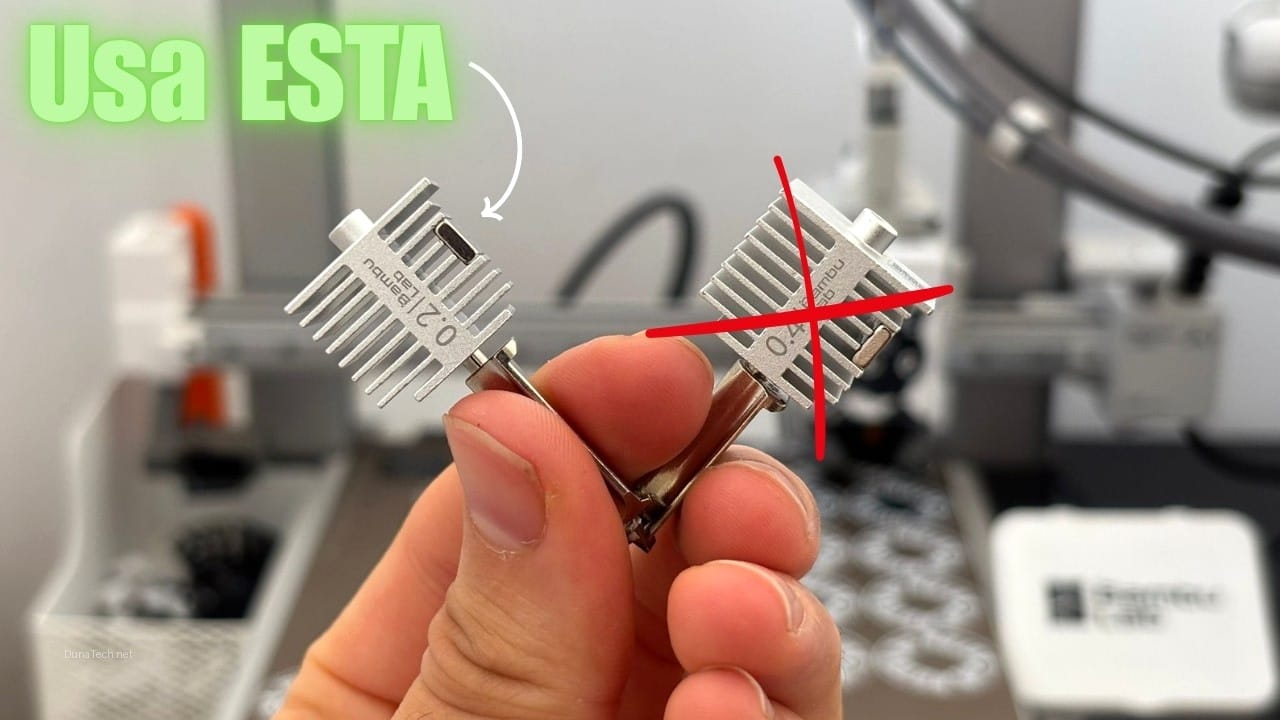

Introducción
Después de probar varias boquillas en nuestro taller DunaTech, desde las clásicas de 0.4 mm hasta las de 0.2 mm, puedo garantizar que el tamaño de la boquilla puede marcar una diferencia abismal, especialmente en piezas con un alto nivel de detalle. En este artículo te explico cuándo merece la pena usar una boquilla de 0.2 mm, cómo configurarla correctamente y qué problemas podrías encontrarte, ofreciéndote una guía completa para dominar la impresión 3D de alta resolución.
¿Cuándo usar una boquilla de 0.2 mm en tu impresora 3D?
Una boquilla de 0.2 mm es una herramienta especializada que brilla en escenarios donde la precisión y el detalle son primordiales, no siendo la opción más adecuada para todas las impresiones. Si buscas imprimir objetos con un nivel de detalle excepcional, como miniaturas, figuras de acción, prototipos de joyería o componentes mecánicos con tolerancias muy ajustadas, entonces una boquilla de 0.2 mm es tu mejor aliada.
En mi experiencia, la boquilla de 0.2 mm se vuelve indispensable cuando:
Ventajas de la boquilla de 0.2 mm:
- Precisión extrema y detalles finos: Esta es, sin duda, su mayor fortaleza. Permite reproducir características diminutas y texturas superficiales que serían imposibles con boquillas más grandes. Piensa en el cabello de una figura, los grabados de una moneda o los engranajes de un mecanismo de reloj.
- Superficies más suaves y acabados de alta calidad: Al depositar capas más delgadas y finas, las líneas de capa se vuelven casi imperceptibles, resultando en una superficie mucho más lisa y un acabado estético superior. Esto es crucial para piezas decorativas, prototipos de diseño o cualquier objeto donde la apariencia final sea crítica.
- Mejor ajuste mecánico y tolerancias ajustadas: Para piezas que deben encajar perfectamente, como ensamblajes a presión o componentes con holguras mínimas, la mayor precisión dimensional que ofrece una boquilla de 0.2 mm es invaluable. Esto reduce la necesidad de post-procesado y asegura la funcionalidad del diseño.
- Ideal para miniaturas y modelismo: Los aficionados a los juegos de mesa, dioramas o maquetas encontrarán en esta boquilla la herramienta perfecta para dar vida a sus creaciones con un realismo asombroso.
Desventajas y consideraciones:
- Tiempo de impresión significativamente más largo: Este es el principal inconveniente. Al reducir el diámetro de la boquilla, el volumen de material extruido por unidad de tiempo disminuye drásticamente. Una pieza que tardaría 2 horas con una boquilla de 0.4 mm podría tardar 4 o 5 horas con una de 0.2 mm. Es un compromiso entre velocidad y detalle.
- Mayor riesgo de atascos (clogs): La abertura más pequeña es más susceptible a obstrucciones. Partículas de polvo, filamento húmedo o impurezas en el material pueden causar atascos con mayor facilidad. Una buena gestión del filamento y una limpieza regular son esenciales. (Por cierto, revisa nuestra guía sobre cómo secar filamento PLA aquí: cómo secar filamento de PLA).
- Limitación de tipos de filamento: Algunos materiales con partículas, como los filamentos con fibra de carbono, madera, metal o brillo, no funcionarán bien con boquillas tan pequeñas. Las partículas pueden atascar la boquilla o dañar su interior. Se recomienda usar filamentos puros como PLA, PETG o ABS de buena calidad.
- Mayor exigencia en la calibración y el mantenimiento: La precisión necesaria para trabajar con una boquilla de 0.2 mm significa que cualquier pequeña descalibración, ya sea en la nivelación de la cama, el flujo o la retracción, se magnificará en la impresión final.
Tipos de Boquillas de 0.2 mm y Criterios de Compra
No todas las boquillas de 0.2 mm son iguales, y la elección del material puede influir enormemente en el rendimiento y la durabilidad, especialmente cuando se busca la máxima precisión en la impresión 3D de alta resolución. Es crucial considerar el tipo de filamento que planeas usar y la frecuencia de uso.
Materiales comunes para boquillas de 0.2 mm:
- Latón: Son las más comunes y económicas. Ideales para filamentos no abrasivos como PLA, ABS y PETG. Sin embargo, se desgastan rápidamente con filamentos que contienen partículas o fibras. Para empezar a experimentar con 0.2 mm, son una excelente opción.
- Acero endurecido: Mucho más resistentes al desgaste que las de latón, son perfectas para filamentos abrasivos como los cargados con fibra de carbono, fibra de vidrio o metal. Aunque son más caras, su durabilidad compensa la inversión si trabajas con estos materiales. Ojo, que con 0.2mm, incluso el acero endurecido puede sufrir con filamentos muy cargados.
- Acero inoxidable: Ofrecen una buena resistencia a la corrosión y son una alternativa al latón para filamentos ligeramente abrasivos o para aplicaciones donde la pureza del material extruido es importante (por ejemplo, en aplicaciones médicas o alimentarias, aunque esto es menos común en impresión 3D doméstica).
- Rubí (o punta de rubí): Son las más caras y duraderas. Tienen una punta de rubí incrustada en un cuerpo de latón o acero. El rubí es extremadamente duro y resiste casi cualquier filamento abrasivo sin desgaste. Son una inversión para usuarios profesionales o aquellos que imprimen constantemente con materiales muy exigentes y necesitan la máxima vida útil y consistencia.
Criterios de compra para una boquilla de 0.2 mm:
- Compatibilidad con tu impresora: Asegúrate de que la boquilla sea compatible con el hotend de tu impresora (por ejemplo, V6, MK8, Volcano, etc.). La mayoría de las impresoras populares usan boquillas tipo MK8 o V6.
- Tipo de filamento a usar: Como mencionamos, si solo vas a usar PLA o PETG, el latón es suficiente. Si planeas experimentar con filamentos más exóticos o abrasivos, considera acero endurecido o rubí.
- Calidad del fabricante: Invierte en boquillas de marcas reconocidas. Una boquilla mal fabricada, incluso de 0.2 mm, puede tener un orificio inconsistente o mal mecanizado, lo que arruinará tus impresiones de alta resolución. Marcas como E3D, Bondtech, o incluso algunos fabricantes chinos de renombre en AliExpress, ofrecen buena calidad.
- Precio: Las boquillas de latón son muy asequibles, mientras que las de rubí pueden costar más de 50 euros. Define tu presupuesto y tus necesidades.
Aquí te dejo algunas opciones que hemos probado y que suelen dar buenos resultados:

Boquillas de Latón 0.2mm para MK8 (Pack de 5)
Boquillas de Acero Endurecido 0.2mm para V6 (Pack de 2)
Instalación y configuración de la boquilla de 0.2 mm
Instalar una boquilla de 0.2 mm no es complicado, pero requiere precisión y seguir los pasos correctos para evitar daños y asegurar un rendimiento óptimo. Una instalación adecuada es la base para lograr esa impresión 3D de alta resolución que buscas.
Pasos para la instalación:
- Apaga tu impresora y desconéctala: Esto parece obvio, pero es el paso más importante para tu seguridad. Nunca manipules el hotend con la impresora encendida o conectada a la corriente.
- Calienta el extrusor: Enciende la impresora (solo para calentar) y lleva la temperatura del hotend a unos 200-220 °C. Esto ablandará cualquier residuo de filamento dentro de la boquilla y facilitará su extracción sin dañar las roscas. Una vez caliente, apaga y desconecta de nuevo.
- Retira la boquilla existente: Con el hotend aún caliente (¡usa guantes protectores!), utiliza una llave de tubo o una llave ajustable del tamaño adecuado para desenroscar la boquilla antigua. Sujeta el bloque calefactor con otra llave para evitar que gire y dañe los cables o el heatbreak. Ten cuidado de no quemarte.
- Limpia el hotend: Aprovecha este momento para limpiar cualquier residuo de filamento de las roscas del bloque calefactor y del heatbreak. Puedes usar un cepillo de latón suave.
- Instala la boquilla de 0.2 mm: Enrosca la nueva boquilla a mano hasta que quede ajustada. Luego, vuelve a calentar el hotend a la misma temperatura (200-220 °C). Una vez caliente, aprieta la boquilla con la llave, pero sin aplicar fuerza excesiva. El objetivo es que quede bien sellada contra el heatbreak para evitar fugas de filamento. Un apriete excesivo puede dañar las roscas o la boquilla.
- Verifica la altura del hotend: Después de cambiar la boquilla, es posible que la altura total del hotend haya variado ligeramente. Es crucial verificar que el sensor de nivelación (si lo tienes) o el final de carrera Z estén a la altura correcta.
Configuración inicial y calibración:
- Nivelación de la cama (Bed Leveling): Este paso es más crítico que nunca con una boquilla de 0.2 mm. Una nivelación perfecta es fundamental para la adhesión de la primera capa. Realiza una nivelación manual o automática exhaustiva.
- Calibración del Offset Z: Ajusta el offset Z con mucha precisión. Con capas tan finas, incluso una pequeña desviación puede causar que la boquilla raspe la cama o que la primera capa no se adhiera correctamente. Te recomiendo usar una hoja de papel de 80 g/m² y ajustar hasta que sientas una ligera resistencia al moverla entre la boquilla y la cama.
- Calibración del flujo de filamento (Flow Rate): En mis pruebas, ajustar el flujo al 90-95% suele ser un buen punto de partida para estas boquillas, ya que a menudo extruyen un poco más de lo esperado. Imprime un cubo de calibración de pared simple para afinar este valor.
- Ajuste de la retracción: Con boquillas pequeñas, la retracción es crucial para evitar hilos (stringing). Es posible que necesites ajustar la distancia y la velocidad de retracción. Empieza con los valores que usabas para 0.4 mm y ajústalos en pequeños incrementos.
Optimizando el Slicer para Boquillas de 0.2 mm
La clave para una impresión 3D de alta resolución con una boquilla de 0.2 mm reside en una configuración meticulosa del software de laminado (slicer). No basta con cambiar la boquilla físicamente; hay que decirle al software cómo trabajar con ella. Aquí te detallo los parámetros más importantes a ajustar en tu slicer (Cura, PrusaSlicer, Simplify3D, etc.).
Parámetros esenciales a modificar:
- Diámetro de la boquilla (Nozzle Diameter): Este es el ajuste más obvio y fundamental. Asegúrate de cambiarlo de 0.4 mm (o el que tuvieras) a 0.2 mm en la configuración de tu impresora dentro del slicer. Si no lo haces, el software calculará mal el ancho de línea y el volumen de extrusión.
- Altura de capa (Layer Height): Para boquillas de 0.2 mm, la altura de capa ideal suele estar entre 0.08 mm y 0.12 mm. Nunca excedas el 80% del diámetro de la boquilla (es decir, 0.16 mm para una boquilla de 0.2 mm), ya que esto comprometería la adhesión entre capas y la calidad de la impresión. Para el máximo detalle, apunta a 0.08 mm o incluso 0.06 mm si tu impresora es muy precisa.
- Ancho de línea (Line Width / Extrusion Width): Aunque el slicer suele calcularlo automáticamente basándose en el diámetro de la boquilla, es bueno revisarlo. Para una boquilla de 0.2 mm, un ancho de línea de 0.2 mm o ligeramente superior (0.22 mm) puede mejorar la adhesión de la primera capa y la resistencia de la pieza. Evita anchos de línea demasiado grandes, ya que pueden causar sobre-extrusión o problemas de detalle.
- Velocidad de impresión (Print Speed): Este es un ajuste crítico. Las boquillas de 0.2 mm no pueden extruir filamento tan rápido como las de 0.4 mm. Reduce drásticamente la velocidad. Para una boquilla de 0.2 mm, no deberías superar los 30 mm/s para la mayoría de los filamentos. Para la primera capa, te recomiendo incluso bajar a 10-15 mm/s para asegurar una adhesión perfecta. Las velocidades de retracción también pueden necesitar un ajuste fino.
- Temperatura de impresión (Print Temperature): Con boquillas más pequeñas y velocidades más lentas, el filamento pasa más tiempo en el hotend. A veces, puede ser necesario reducir ligeramente la temperatura de impresión (2-5 °C) para evitar la degradación del filamento o el «oozing» excesivo. Sin embargo, si experimentas atascos, un ligero aumento podría ayudar. Realiza pruebas de torre de temperatura si es necesario.
- Flujo (Flow Rate / Extrusion Multiplier): Como mencioné en la instalación, un ajuste fino del flujo es esencial. Un valor entre 90% y 98% suele ser un buen punto de partida. Imprime un cubo de calibración sin top/bottom layers y mide el grosor de las paredes para ajustarlo con precisión.
- Soportes (Supports): Con capas tan finas, los soportes pueden ser más difíciles de retirar sin dejar marcas. Experimenta con la densidad de los soportes y el «Z-distance» para encontrar el equilibrio perfecto. A veces, una distancia Z de una sola capa (0.08 mm) funciona bien.
Ojo con esto: Cada impresora y cada filamento son un mundo. Las configuraciones que te doy son puntos de partida. La clave es la paciencia y la experimentación. Imprime piezas de calibración pequeñas y ajusta un parámetro a la vez hasta que logres los resultados deseados. En mi experiencia, dedicar tiempo a la configuración del slicer es tan importante como la propia calidad de la boquilla.
Problemas comunes y soluciones al usar una boquilla de 0.2 mm
Sinceramente, las boquillas de 0.2 mm son más delicadas de usar, pero no imposibles. Requieren un poco más de atención y paciencia, pero los resultados de impresión 3D de alta resolución valen la pena. Aquí tienes los problemas más frecuentes que encontramos en DunaTech y cómo solucionarlos, con un enfoque en los síntomas, causas y soluciones concretas.
Problema 1: Atascos frecuentes (Clogs)
- Síntomas: El filamento deja de salir de la boquilla, la extrusora hace ruidos de «clic» o «salto», o la impresión se detiene a mitad de camino con un hueco en el objeto.
- Causas comunes:
- Filamento húmedo: Es la causa número uno. La humedad en el filamento se convierte en vapor en el hotend, creando burbujas que impiden el flujo.
- Partículas en el filamento: Polvo, suciedad o impurezas en el filamento pueden obstruir la pequeña abertura.
- Temperatura de impresión demasiado baja: El filamento no se funde lo suficiente y no puede pasar por la boquilla.
- Retracción excesiva: Una distancia de retracción demasiado larga o una velocidad muy alta pueden hacer que el filamento se enfríe y se solidifique en el heatbreak.
- Velocidad de impresión demasiado alta: La extrusora intenta empujar el filamento más rápido de lo que la boquilla puede fundir y extruir.
- Soluciones:
- Seca tu filamento: Usa un deshidratador de alimentos o un horno a baja temperatura (consulta nuestra guía sobre cómo secar filamento PETG: cómo secar filamento PETG). Almacena el filamento en un ambiente seco con desecante.
- Limpia el filamento: Usa un filtro de filamento antes de que entre en la extrusora.
- Aumenta la temperatura: Prueba a subir la temperatura del hotend en incrementos de 5 °C.
- Ajusta la retracción: Reduce la distancia de retracción en 0.5 mm y la velocidad en 5-10 mm/s y prueba de nuevo.
- Reduce la velocidad de impresión: No excedas los 30 mm/s para la extrusión general y baja a 10-15 mm/s para la primera capa.
- Método «Cold Pull» o «Atomic Pull»: Calienta el hotend, empuja filamento nuevo para limpiar, luego enfría a unos 90-100 °C (para PLA) y tira del filamento de golpe para arrastrar cualquier residuo.
Problema 2: Impresiones con capas irregulares o débiles
- Síntomas: Las capas no se adhieren bien entre sí, la pieza se rompe fácilmente, o la superficie tiene un aspecto rugoso y no uniforme.
- Causas comunes:
- Altura de capa incorrecta: Demasiado alta para el diámetro de la boquilla.
- Flujo de filamento insuficiente (Under-extrusion): La impresora no está extruyendo suficiente material.
- Temperatura de impresión demasiado baja: La adhesión entre capas es pobre si el filamento no está lo suficientemente caliente.
- Enfriamiento excesivo de la pieza: El ventilador de capa está demasiado alto, enfriando las capas antes de que puedan unirse correctamente.
- Soluciones:
- Ajusta la altura de capa: Para 0.2 mm, mantén la altura entre 0.08 mm y 0.12 mm.
- Calibra el flujo: Aumenta el porcentaje de flujo en tu slicer en incrementos del 1-2% hasta que las capas se vean uniformes y bien unidas.
- Aumenta la temperatura de impresión: Prueba a subir la temperatura del hotend en 5 °C.
- Reduce la velocidad del ventilador de capa: Especialmente para las primeras capas, reduce la velocidad del ventilador al 0-25%. Para el resto de la impresión, puedes subirlo, pero observa si las capas se vuelven débiles.
Problema 3: La boquilla raspa la cama o no se adhiere la primera capa
- Síntomas: La boquilla deja marcas en la cama, no sale filamento en la primera capa, o el filamento se arrastra y no se pega.
- Causas comunes:
- Offset Z incorrecto: La boquilla está demasiado cerca o demasiado lejos de la cama.
- Cama desnivelada: Algunas partes de la cama están más altas o más bajas que otras.
- Superficie de impresión sucia: Residuos de grasa o polvo impiden la adhesión.
- Soluciones:
- Recalibra el Offset Z: Ajusta con mucha precisión. Si raspa, sube el Z-offset en pequeños incrementos (0.01-0.02 mm). Si no se adhiere, bájalo.
- Nivelación exhaustiva de la cama: Realiza una nivelación manual o automática completa y verifica cada punto.
- Limpia la superficie de impresión: Usa alcohol isopropílico o agua y jabón para limpiar la cama. Considera usar un adhesivo como laca o pegamento en barra si tienes problemas persistentes.
Problema 4: Hilos (Stringing) o «telarañas»
- Síntomas: Pequeños hilos de filamento conectan diferentes partes de la impresión.
- Causas comunes:
- Retracción insuficiente: El filamento no se retrae lo suficiente para aliviar la presión en la boquilla.
- Temperatura de impresión demasiado alta: El filamento es demasiado líquido y gotea.
- Filamento húmedo: La humedad puede causar burbujas que empujan el filamento fuera de la boquilla.
- Soluciones:
- Aumenta la distancia de retracción: En incrementos de 0.5 mm.
- Aumenta la velocidad de retracción: En incrementos de 5 mm/s.
- Reduce la temperatura de impresión: Baja la temperatura del hotend en 2-5 °C.
- Seca el filamento: Como siempre, un filamento seco es clave.
Preguntas frecuentes sobre la boquilla de 0.2 mm
¿Cuánto tiempo más tarda imprimir con una boquilla de 0.2 mm?
En nuestras pruebas en DunaTech, el tiempo de impresión se incrementó entre un 40% y un 60% en comparación con una boquilla de 0.4 mm, dependiendo de la complejidad de la pieza, la altura de capa utilizada y la velocidad configurada. Es un compromiso directo entre detalle y tiempo.
¿Qué tipo de filamento es ideal para una boquilla de 0.2 mm?
Los mejores resultados los obtuvimos con PLA y ABS de buena calidad y bien secos. También el PETG funciona bien si se controla la retracción. Evita filamentos con partículas grandes como los cargados con madera, fibra de carbono, metal o brillo, ya que pueden causar atascos fácilmente.
¿Puedo usar una boquilla de 0.2 mm para piezas funcionales?
Sí, absolutamente. De hecho, es ideal para piezas funcionales pequeñas que requieren tolerancias precisas o un ajuste exacto. Sin embargo, ten en cuenta que el tiempo de impresión será significativamente mayor y que las piezas pueden ser ligeramente más frágiles debido a las capas más finas, a menos que se compense con un mayor porcentaje de relleno.
¿Necesito una impresora 3D especial para usar una boquilla de 0.2 mm?
No necesariamente una impresora «especial», pero sí una impresora que sea capaz de mantener una buena estabilidad mecánica y una calibración precisa. Modelos con extrusión directa y un buen sistema de nivelación de cama suelen ofrecer mejores resultados. La clave es la precisión y la consistencia de tu máquina.
¿Es difícil cambiar entre boquillas de 0.2 mm y 0.4 mm?
No es difícil, pero requiere recalibrar el offset Z y ajustar los perfiles en tu slicer cada vez. Si cambias con frecuencia, considera guardar perfiles de impresión específicos para cada diámetro de boquilla para agilizar el proceso y asegurar la impresión 3D de alta resolución.
Conclusión
Las boquillas de 0.2 mm son una herramienta increíble para trabajos que requieren precisión extrema y detalles finos en la impresión 3D. Si bien exigen más paciencia, una calibración meticulosa y una configuración cuidadosa del slicer, los resultados en términos de calidad superficial y fidelidad al diseño son inigualables. Si estás buscando llevar tus impresiones a un nivel superior de detalle, este «upgrade» puede valer la pena la inversión de tiempo y esfuerzo. En DunaTech, lo tenemos claro: para ciertas aplicaciones, la boquilla de 0.2 mm es simplemente insustituible.
— Equipo DunaTech

