
Introducción
La elección de la boquilla adecuada es un factor crítico que impacta directamente en la calidad, velocidad y éxito de tus impresiones 3D. Después de probar más de 15 boquillas diferentes en el taller de DunaTech, me di cuenta de que muchos usuarios, tanto principiantes como avanzados, a menudo subestiman la importancia de este componente. Desde las boquillas estándar de latón de 0,4 mm hasta opciones especializadas como las de acero endurecido o rubí, cada una tiene sus propias ventajas y desventajas. Aquí te explico todo lo que necesitas saber para tomar decisiones informadas y no malgastar tu dinero en opciones que no se ajustan a tus necesidades, optimizando así tus proyectos de impresión 3D.
Tipos de boquillas y sus materiales
El material de la boquilla es fundamental, ya que determina su durabilidad y la compatibilidad con diferentes tipos de filamentos. A continuación, desglosamos los tipos más comunes para que sepas cuál elegir.
1. Boquillas estándar de latón
Las boquillas de latón son las más comunes y económicas, ideales para empezar en el mundo de la impresión 3D.
- Uso principal: Son perfectas para filamentos no abrasivos como PLA, ABS, PETG y TPU. Son el caballo de batalla para la mayoría de los proyectos cotidianos.
- Ventajas: Su bajo coste las hace muy accesibles y fáciles de reemplazar. Además, el latón tiene una excelente conductividad térmica, lo que ayuda a mantener una temperatura estable durante la extrusión.
- Desventajas: Su principal debilidad es la baja resistencia al desgaste. Se degradan rápidamente al usar filamentos con partículas abrasivas, como los que contienen fibra de carbono, fibra de vidrio o brillo (glow-in-the-dark). En mi experiencia, una boquilla de latón puede mostrar signos de desgaste significativos después de solo unos pocos cientos de gramos de filamento abrasivo, lo que lleva a una pérdida de calidad en la impresión.
2. Boquillas de acero endurecido
Cuando necesitas mayor durabilidad y resistencia, las boquillas de acero endurecido son la opción a considerar.
- Uso principal: Son la elección ideal para filamentos abrasivos. Esto incluye materiales como PLA o PETG con fibra de carbono (CF), fibra de vidrio (GF), madera, metal o aquellos que brillan en la oscuridad (glow-in-the-dark).
- Ventajas: Ofrecen una resistencia al desgaste significativamente mayor que las de latón, lo que prolonga su vida útil y mantiene la calidad de impresión con materiales exigentes. Son un excelente equilibrio entre coste y rendimiento para la mayoría de los usuarios que imprimen con filamentos técnicos.
- Desventajas: Son más caras que las de latón y tienen una conductividad térmica ligeramente inferior. Esto a veces requiere aumentar un poco la temperatura de extrusión (5-10°C) para compensar, aunque no siempre es necesario.
3. Boquillas de rubí (o con punta de rubí)
Para la máxima resistencia y precisión, las boquillas de rubí son la gama alta.
- Uso principal: Destinadas a proyectos de alta precisión y uso intensivo con los filamentos más abrasivos, donde la consistencia y la durabilidad son críticas. Son comunes en entornos profesionales o para usuarios que buscan la perfección.
- Ventajas: El rubí es uno de los materiales más duros conocidos, lo que le confiere una resistencia al desgaste prácticamente inigualable. Esto significa que la boquilla mantendrá su diámetro exacto durante un tiempo extremadamente prolongado, garantizando impresiones de la más alta calidad y precisión incluso con los materiales más exigentes.
- Desventajas: Su costo es significativamente más elevado que cualquier otra opción. Aunque su durabilidad puede justificar la inversión a largo plazo para ciertos usos, no son necesarias para la mayoría de los usuarios domésticos.
4. Otros materiales (Acero inoxidable, Cobre niquelado)
Aunque menos comunes como boquillas principales, estos materiales tienen sus nichos.
- Acero inoxidable: Ofrecen una buena resistencia a la corrosión, lo que las hace adecuadas para filamentos de grado alimentario o médico, donde la pureza del material es importante. Su resistencia al desgaste es intermedia, mejor que el latón pero inferior al acero endurecido.
- Cobre niquelado: Combinan la excelente conductividad térmica del cobre con una capa de níquel que mejora la resistencia al desgaste y reduce la adhesión del filamento, ayudando a prevenir atascos. Son una buena opción para filamentos que requieren un control de temperatura muy preciso.
Parámetros clave: Ancho, altura de capa y compatibilidad
Además del material, el diámetro de la boquilla y la altura de capa son los dos parámetros más influyentes en la calidad y velocidad de tus impresiones. Entender cómo interactúan es crucial para optimizar tus resultados.
Ancho (diámetro) de la boquilla
El diámetro de la boquilla define el grosor del hilo de filamento extruido y, por tanto, la resolución y velocidad de la impresión.
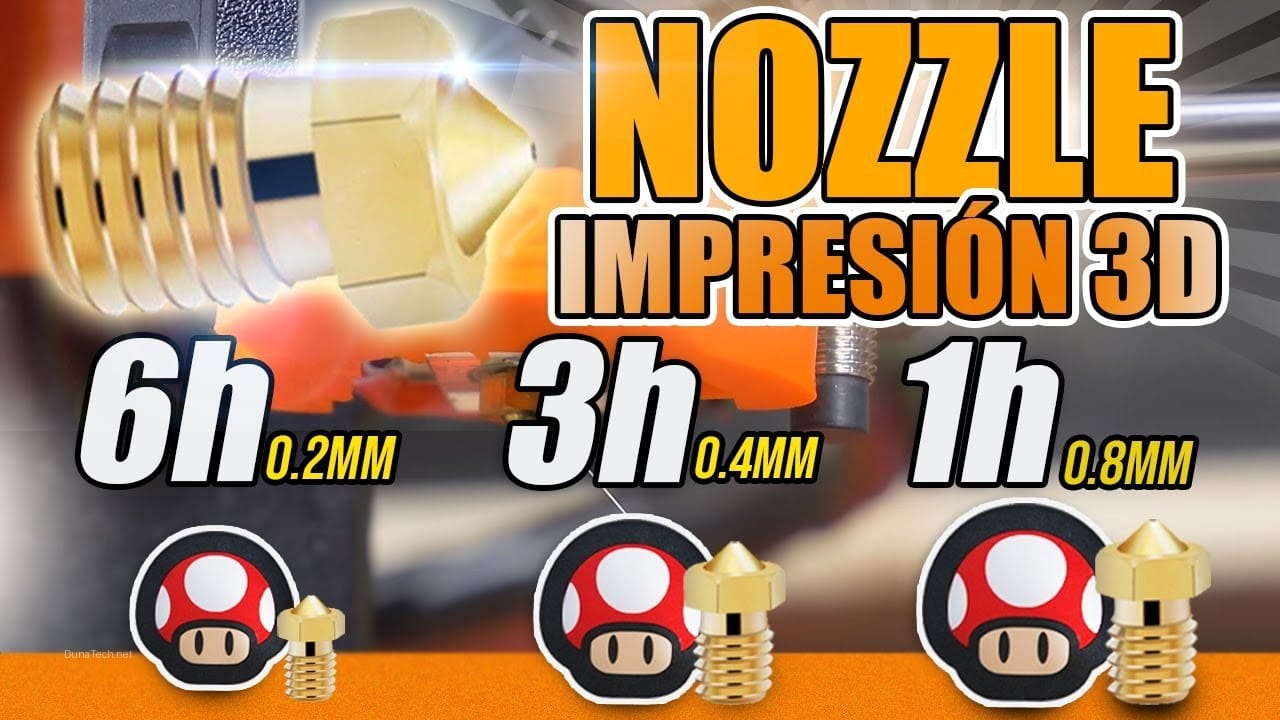
- 0,2 mm: Ideal para conseguir el máximo detalle en piezas muy pequeñas o con geometrías complejas. Sin embargo, la impresión es significativamente más lenta y el riesgo de atascos aumenta, especialmente con filamentos de baja calidad o con aditivos.
- 0,4 mm: Es el estándar de la industria y el punto de partida para la mayoría de las impresoras 3D. Ofrece un buen equilibrio entre detalle, velocidad y fiabilidad, siendo adecuado para una amplia gama de aplicaciones.
- 0,6 mm: Un buen compromiso para quienes buscan impresiones más rápidas sin sacrificar demasiado detalle. Es excelente para piezas funcionales o prototipos donde la velocidad es prioritaria.
- 0,8 mm o más: Para impresiones muy rápidas de piezas grandes y robustas. Reduce drásticamente los tiempos de impresión y aumenta la resistencia de la pieza al tener menos líneas de capa. No es recomendable para piezas con detalles finos.
Ojo con esto: Al cambiar el diámetro de la boquilla, siempre debes ajustar el perfil de impresión en tu laminador (Cura, PrusaSlicer, etc.) para que coincida. Ignorar este paso es una receta segura para el fracaso.
Altura de capa (Layer Height)
La altura de capa es la medida vertical de cada capa de material depositado. Está directamente relacionada con el diámetro de la boquilla.
- Regla general: Para obtener los mejores resultados, la altura de capa debe estar entre el 25% y el 75% del diámetro de la boquilla. Salirse de este rango puede causar problemas de adhesión entre capas (si es demasiado alta) o un exceso de presión en el hotend (si es demasiado baja).
- Ejemplo práctico: Para una boquilla de 0,4 mm, las alturas de capa óptimas estarían entre 0,1 mm (para mayor detalle) y 0,3 mm (para mayor velocidad). Una altura de 0,2 mm es un buen punto de partida para la mayoría de los materiales.
- Impacto en la calidad: Capas más finas (menor altura) resultan en piezas con mayor detalle y superficies más suaves, pero aumentan significativamente el tiempo de impresión. Capas más gruesas (mayor altura) reducen el tiempo de impresión y pueden hacer las piezas más resistentes, pero con una menor resolución visible.
Compatibilidad de la boquilla con tu impresora 3D
No todas las boquillas son universales. Es crucial verificar la compatibilidad con tu hotend.
- Tipo de rosca: La mayoría de las impresoras utilizan boquillas tipo MK8 (como las Creality Ender 3/5, CR-10) o MK10 (como algunas Wanhao, Monoprice). También existen las boquillas V6 (E3D V6, Prusa i3 MK3S) que son más largas y tienen una rosca diferente.
- Longitud: Asegúrate de que la longitud de la boquilla sea la correcta para tu bloque calefactor (heater block). Una boquilla demasiado corta o demasiado larga puede causar fugas de filamento o problemas de extrusión.
- Sistema de extrusión: Algunas impresoras de alta gama o con sistemas de extrusión específicos (como los de Bambu Lab o Klipperized) pueden requerir boquillas propietarias o con diseños especiales para un rendimiento óptimo.
Cómo elegir la boquilla según tu uso y filamento
La elección de la boquilla perfecta no es una decisión única, sino que depende de una combinación de factores: el tipo de filamento que vas a usar, la calidad de acabado que buscas y la velocidad de impresión deseada.
1. Para filamentos estándar (PLA, ABS, PETG, TPU sin aditivos)
Si tu uso principal es con filamentos básicos y no abrasivos, la mejor opción es una boquilla de latón de 0,4 mm.
- Boquilla recomendada: Latón de 0,4 mm.
- Razones: Son económicas, fáciles de encontrar y ofrecen un excelente equilibrio entre detalle y velocidad para la mayoría de los proyectos. La conductividad térmica del latón es ideal para estos materiales.
- Consideraciones: Si buscas más detalle, puedes optar por una de 0,2 mm o 0,3 mm, pero prepárate para tiempos de impresión más largos. Si priorizas la velocidad y el tamaño, una de 0,6 mm o 0,8 mm de latón te servirá, siempre que no uses filamentos abrasivos.
2. Para filamentos abrasivos (Fibra de carbono, madera, glow-in-the-dark, metal)
Cuando trabajas con materiales que contienen partículas duras, la resistencia al desgaste de la boquilla es primordial.
- Boquilla recomendada: Acero endurecido de 0,4 mm o 0,6 mm.
- Razones: El acero endurecido ofrece una durabilidad significativamente mayor que el latón, resistiendo el desgaste causado por las partículas abrasivas. El diámetro de 0,4 mm es un buen punto de partida, pero un 0,6 mm puede ser beneficioso para reducir el riesgo de atascos con filamentos con partículas más grandes.
- Consideraciones: Si la durabilidad es tu máxima prioridad y el presupuesto no es un problema, una boquilla de rubí es la mejor opción. Recuerda que con boquillas de acero endurecido, a veces es necesario aumentar la temperatura de extrusión en unos pocos grados.
3. Para impresiones de alta velocidad
Si tu objetivo es reducir los tiempos de impresión al máximo, el diámetro de la boquilla es tu mejor aliado.
- Boquilla recomendada: Latón o acero endurecido de 0,6 mm a 1,0 mm.
- Razones: Un diámetro mayor permite extruir más material por unidad de tiempo, lo que se traduce en impresiones más rápidas. Para filamentos no abrasivos, el latón es suficiente. Para abrasivos, el acero endurecido es imprescindible.
- Consideraciones: Las boquillas grandes son excelentes para prototipos, piezas funcionales o modelos grandes donde el detalle superficial no es crítico. Sin embargo, la calidad de la superficie disminuirá y las líneas de capa serán más visibles.
4. Para impresiones de alta precisión y detalle
Cuando cada micra cuenta, el diámetro de la boquilla debe ser lo más pequeño posible.
- Boquilla recomendada: Latón o rubí de 0,2 mm o 0,3 mm.
- Razones: Un diámetro pequeño permite crear detalles finos y capas casi invisibles, resultando en acabados superficiales muy suaves.
- Consideraciones: Estas boquillas son más propensas a atascos y requieren una calibración muy precisa de la impresora. Los tiempos de impresión serán considerablemente más largos. Si usas filamentos abrasivos y necesitas este nivel de detalle, la boquilla de rubí es la única que mantendrá la precisión a largo plazo.
Errores comunes y soluciones al usar boquillas
Incluso con la boquilla correcta, pueden surgir problemas. Identificar los errores comunes y sus soluciones te ahorrará tiempo y filamento.
1. Usar una boquilla desgastada
Una boquilla desgastada es una de las causas más frecuentes de problemas de calidad de impresión, especialmente si usas filamentos abrasivos con boquillas de latón.
- Síntomas: Líneas de extrusión inconsistentes, paredes más delgadas de lo esperado, mala adhesión entre capas, impresiones con «pelos» (stringing) excesivo, y un diámetro de filamento extruido que no coincide con el configurado. Visualmente, el orificio de la boquilla puede verse ovalado o irregular.
- Causas: El uso prolongado de la boquilla, especialmente con filamentos que contienen partículas duras (fibra de carbono, madera, brillo), erosiona el orificio de salida, aumentándolo y deformándolo.
- Solución: Reemplazar la boquilla. Si usas filamentos abrasivos, considera cambiar a una boquilla de acero endurecido o rubí para prolongar su vida útil. En mis pruebas, noté que el desgaste de boquillas de latón con filamentos abrasivos afecta la calidad de las impresiones de forma dramática; una boquilla de latón puede necesitar ser cambiada cada 3-6 meses si se usa intensivamente con materiales estándar, y mucho antes si se usan abrasivos.
2. Altura de capa incorrecta
Configurar una altura de capa inadecuada para el diámetro de tu boquilla es un error común que afecta la calidad y la integridad estructural de la pieza.
- Síntomas: Si la altura de capa es demasiado alta (por encima del 75% del diámetro de la boquilla), verás una mala adhesión entre capas, lo que resulta en piezas débiles que se rompen fácilmente. Si es demasiado baja (por debajo del 25%), el filamento se acumulará en la boquilla, causando atascos, «blobs» en la superficie y una extrusión irregular debido a la excesiva contrapresión.
- Causas: Desconocimiento de la relación entre el diámetro de la boquilla y la altura de capa óptima, o simplemente no ajustar este parámetro al cambiar de boquilla.
- Solución: Sigue la regla del 25-75% del diámetro de la boquilla. Para una boquilla de 0,4 mm, mantén la altura de capa entre 0,1 mm y 0,3 mm. Experimenta dentro de este rango para encontrar el equilibrio perfecto entre detalle y resistencia.
3. Mala compatibilidad de la boquilla con el filamento
Utilizar una boquilla de material inadecuado para el filamento puede llevar a un desgaste prematuro de la boquilla o a problemas de extrusión.
- Síntomas: Desgaste rápido de la boquilla (si usas latón con abrasivos), atascos frecuentes (si la boquilla es demasiado pequeña para filamentos con partículas grandes), o incluso contaminación del filamento (si usas boquillas de latón con filamentos de grado alimentario).
- Causas: No elegir el material de boquilla adecuado para las propiedades del filamento (abrasividad, requisitos de pureza).
- Solución: Para filamentos abrasivos (Carbon Fiber, Glow-in-the-Dark), usa boquillas de acero endurecido o rubí. Para filamentos de grado alimentario o médico, opta por acero inoxidable. Asegúrate de que el diámetro de la boquilla sea lo suficientemente grande para permitir el paso de las partículas del filamento compuesto (0,6 mm es a menudo una buena opción para filamentos con fibra).
4. Atascos frecuentes (Clogging)
Los atascos son frustrantes y pueden tener múltiples causas, pero la boquilla a menudo juega un papel.
- Síntomas: El filamento deja de salir de la boquilla, o sale de forma intermitente y muy fina. El extrusor puede hacer un ruido de «clic» al intentar empujar el filamento.
- Causas: Boquilla parcialmente obstruida por residuos de filamento, suciedad, o por un diámetro de boquilla demasiado pequeño para el filamento. También puede ser causado por una temperatura de extrusión demasiado baja, retracciones excesivas o un «heat creep» en el hotend.
- Solución: Primero, intenta un «cold pull» (tirón en frío) para limpiar la boquilla. Si no funciona, puedes usar una aguja de limpieza de boquillas. Si los atascos persisten, considera reemplazar la boquilla. Asegúrate de que la temperatura de extrusión sea la adecuada para el filamento y la boquilla que estás usando.
Mantenimiento y cuidado de las boquillas
Un buen mantenimiento prolongará la vida útil de tus boquillas y asegurará impresiones consistentes. No es solo cuestión de elegir la boquilla perfecta, sino de cuidarla.
1. Limpieza regular
La limpieza es fundamental para evitar atascos y mantener la calidad de extrusión.
- Después de cada impresión (o cada pocas impresiones): Retira cualquier residuo de filamento que pueda haberse acumulado en el exterior de la boquilla con un cepillo de latón mientras el hotend está caliente (¡con cuidado de no quemarte!).
- Para atascos internos: Realiza un «cold pull» (tirón en frío). Calienta el hotend a la temperatura de impresión del filamento anterior, luego baja la temperatura unos 50-70°C (por ejemplo, de 200°C a 130°C para PLA). Cuando el filamento esté blando pero no líquido, tira de él con fuerza. Esto debería extraer cualquier residuo endurecido.
- Con agujas de limpieza: Para atascos persistentes, utiliza una aguja fina (normalmente de 0,2 mm o 0,3 mm) para desatascar el orificio de la boquilla mientras está caliente.
2. Inspección visual
Revisa tus boquillas periódicamente para detectar signos de desgaste.
- Frecuencia: Cada 50-100 horas de impresión con filamentos estándar, o más a menudo si usas filamentos abrasivos.
- Qué buscar: Deformación del orificio (que se vea ovalado en lugar de redondo), un aumento visible en el diámetro del orificio, o daños en la punta de la boquilla. Si notas alguno de estos signos, es hora de reemplazarla.
3. Almacenamiento
Guarda tus boquillas de repuesto en un lugar seguro y seco.
- Protección: Utiliza los pequeños estuches o cajas que suelen venir con las boquillas para protegerlas de golpes y suciedad.
- Organización: Etiqueta tus boquillas por diámetro y material para saber siempre cuál estás usando y cuál necesitas. Esto es especialmente útil si tienes una colección variada.
4. Apriete correcto
Asegúrate de que la boquilla esté bien apretada para evitar fugas, pero sin excederte.
- Procedimiento: Aprieta la boquilla cuando el hotend esté caliente (a la temperatura de impresión). Esto permite que el metal se expanda y asegura un sellado adecuado. No aprietes en exceso, ya que podrías dañar la rosca del bloque calefactor. Un apriete suave pero firme es suficiente.
Preguntas frecuentes (FAQ)
Aquí respondemos a algunas de las dudas más comunes sobre las boquillas de impresora 3D.
¿Qué boquilla debo usar para filamentos abrasivos como el PLA con fibra de carbono?
Para filamentos abrasivos, la mejor opción es una boquilla de acero endurecido o, si buscas la máxima durabilidad y precisión, una boquilla de rubí. Estas resisten el desgaste mucho mejor que las de latón.
¿Cuándo debo cambiar mi boquilla de impresora 3D?
La frecuencia de cambio depende del material de la boquilla y del filamento. Para boquillas de latón con filamentos estándar, cada 3-6 meses de uso regular. Con filamentos abrasivos, una boquilla de latón puede necesitar ser cambiada en cuestión de semanas. Las de acero endurecido y rubí duran mucho más.
¿Qué altura de capa es mejor para obtener detalles finos en mis impresiones?
Para detalles finos, usa una altura de capa baja, idealmente entre 0,1 mm y 0,15 mm. Combínala con una boquilla de diámetro pequeño (0,2 mm o 0,3 mm) para obtener los mejores resultados, aunque esto aumentará el tiempo de impresión.
¿Puedo usar una boquilla de 0,2 mm con filamento PLA con partículas de madera?
No es recomendable. Los filamentos con partículas (como la madera) tienen un alto riesgo de atascar boquillas de diámetro pequeño (0,2 mm o 0,3 mm). Es mejor usar una boquilla de al menos 0,4 mm, y preferiblemente 0,6 mm, de acero endurecido para estos materiales.
¿Cómo sé si mi boquilla está desgastada?
Los signos de desgaste incluyen una extrusión inconsistente, paredes de impresión más delgadas de lo esperado, mala adhesión entre capas, y un orificio de la boquilla que visualmente parece ovalado o más grande de lo normal. Si notas estos problemas, es probable que necesites un reemplazo.
Conclusión
Elegir la boquilla correcta y mantenerla adecuadamente puede marcar una diferencia abismal en la calidad y eficiencia de tus proyectos de impresión 3D. Desde el ancho y la altura de capa hasta el material, cada detalle importa y debe ser considerado en función de tus necesidades específicas. Entender la interacción entre estos parámetros te permitirá optimizar tus impresiones, reducir problemas y obtener resultados profesionales. Si tienes dudas sobre qué opción elegir, recuerda que en DunaTech siempre estamos probando y recomendando las mejores configuraciones para que puedas optimizar tus resultados y sacar el máximo partido a tu impresora 3D.
— Carlos M., Ingeniero en DunaTech


