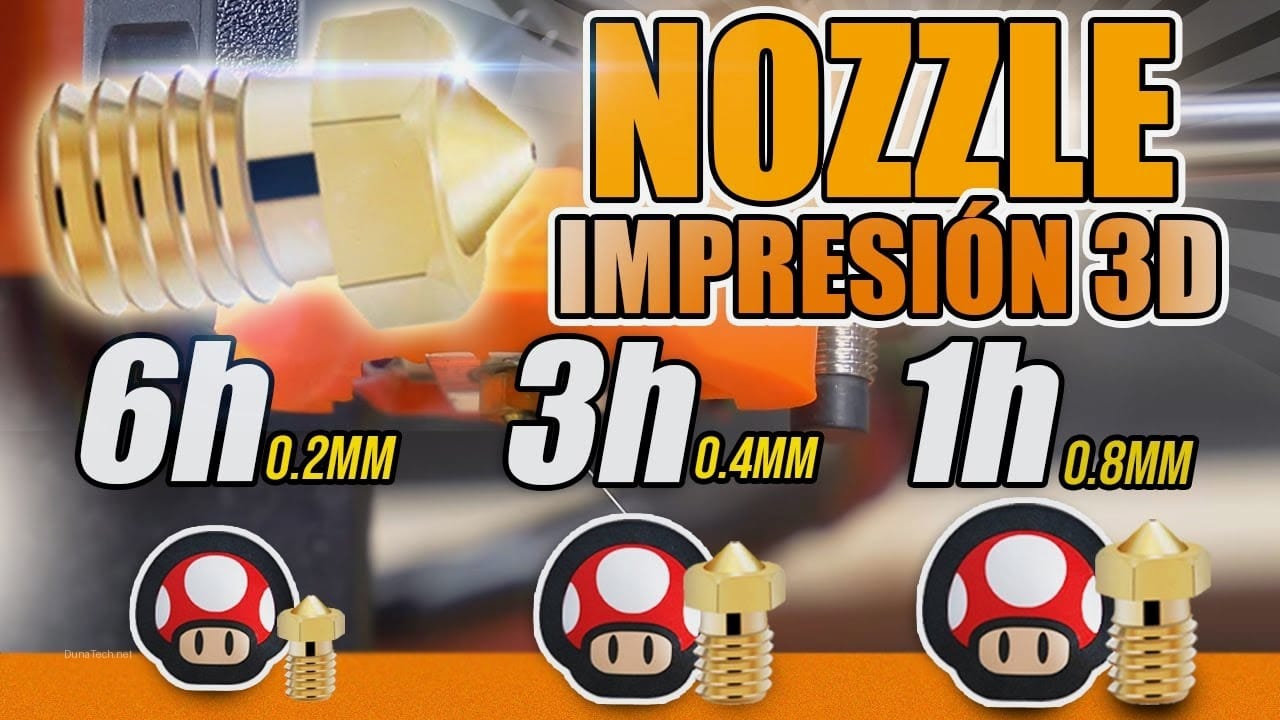

¿Qué es la boquilla de una impresora 3D?
La boquilla, también conocida como nozzle, es el componente final y crucial del hotend de tu impresora 3D FDM (Fused Deposition Modeling), el punto exacto donde el filamento fundido se extruye capa a capa para construir tus modelos. Su función principal es dar forma y controlar el flujo del material, siendo un factor determinante en la calidad, resolución y velocidad de tus impresiones.
En DunaTech, hemos pasado incontables horas experimentando con diferentes materiales y diámetros de boquilla. Hemos comprobado que el diámetro de la boquilla influye directamente en el grosor de la línea extruida y, por ende, en la resolución de la pieza (a menor diámetro, mayor resolución, pero menor velocidad) y en la resistencia de la misma (a mayor diámetro, líneas más gruesas y piezas más robustas). Es una pieza pequeña, pero su impacto es gigantesco en el resultado final. En nuestro taller, hemos probado boquillas de acero, latón y rubí para identificar diferencias clave en rendimiento y durabilidad, y entender cuándo cada una brilla con luz propia.
¿Cuándo debes cambiar la boquilla de tu impresora 3D?
Debes cambiar la boquilla de tu impresora 3D cuando notes una degradación significativa en la calidad de impresión, obstrucciones recurrentes o un desgaste visible que afecte la precisión de tus piezas. Ignorar estas señales puede llevar a impresiones fallidas, pérdida de tiempo y filamento.
Después de meses trabajando con impresoras FDM en el taller, imprimiendo desde prototipos funcionales hasta figuras decorativas, hemos identificado las señales más comunes que indican que es hora de reemplazar la boquilla. Presta atención a estos indicadores:
- Desgaste por abrasión: Si eres de los que disfrutan imprimiendo con filamentos exóticos o técnicos como los de fibra de carbono, fibra de vidrio, filamentos metálicos, o incluso los populares «glow-in-the-dark» (que contienen partículas abrasivas), el desgaste es inevitable. Estos materiales actúan como una lija microscópica, erosionando el orificio de la boquilla. En nuestras pruebas con un filamento de fibra de carbono, notamos que una boquilla de latón estándar se desgastó de forma apreciable en menos de 2 kg de uso, perdiendo su precisión y afectando la consistencia de la extrusión.
- Obstrucciones frecuentes e inexplicables: Si limpias la boquilla meticulosamente, verificas que el filamento esté seco y libre de impurezas, y aún así los atascos persisten una y otra vez, el problema podría ser un daño interno o una deformación en el orificio de la boquilla. Un orificio irregular puede dificultar el paso del filamento o provocar acumulaciones que terminan en un atasco.
- Calidad de impresión baja y consistente: Este es el indicador más obvio. Si tus impresiones de repente muestran líneas inconsistentes, capas que no se adhieren bien entre sí (delaminación), «stringing» excesivo, subextrusión (falta de material) o sobreextrusión (exceso de material) que no puedes corregir con ajustes de software, es una señal clara. Un diámetro alterado o un orificio deformado de la boquilla es a menudo el culpable.
- Cambio en el diámetro de extrusión: Una boquilla desgastada, especialmente las de latón con filamentos abrasivos, puede agrandar sutilmente su diámetro interno. Esto significa que un filamento diseñado para una boquilla de 0.4 mm podría estar saliendo por un orificio de 0.45 mm o incluso más. Este cambio, aunque parezca pequeño, afecta drásticamente la precisión dimensional de las impresiones y la resolución de los detalles finos.
- Fugas de filamento alrededor de la boquilla: Si observas filamento rezumando por la rosca entre la boquilla y el bloque calefactor (heater block), esto puede indicar que la boquilla no está asentada correctamente o que ha sufrido una deformación que impide un sellado hermético. Aunque a veces es un problema de apriete, si persiste tras reajustar, la boquilla podría estar dañada.
En mi experiencia, es mejor cambiar una boquilla un poco antes de lo necesario que esperar a que arruine una impresión importante. Una boquilla nueva es una inversión mínima comparada con el coste del filamento y el tiempo perdido.
Cómo detectar problemas en la boquilla de tu impresora 3D
Para detectar si tu boquilla está fallando, es fundamental realizar una serie de comprobaciones visuales y de rendimiento que te darán pistas claras sobre su estado. No siempre es obvio a simple vista, pero con estas técnicas, podrás identificar el problema a tiempo.
A ver, aquí van los trucos que usamos en DunaTech para diagnosticar el estado de una boquilla:
- Prueba de flujo o extrusión en el aire: Esta es la prueba más básica y reveladora. Carga filamento y calienta el hotend a la temperatura de impresión de tu material. Luego, extruye manualmente una cantidad considerable de filamento (por ejemplo, 100 mm a una velocidad lenta). Observa atentamente el filamento extruido. Si ves que sale de forma uniforme, recta y con un diámetro constante, es una buena señal. Si, por el contrario, el filamento se riza, sale en forma de bolitas, se interrumpe, o su diámetro es inconsistente, hay problemas. Un chorro que no es recto puede indicar una deformación en el orificio o una obstrucción parcial.
- Inspección visual detallada: Apaga la impresora y deja que se enfríe. Con una buena fuente de luz y una lupa de joyero (o incluso la cámara de tu móvil con zoom), inspecciona el orificio de la boquilla. Busca cualquier signo de deformación, abultamiento, arañazos profundos en el borde del orificio o acumulación de material quemado. Un orificio perfectamente redondo es crucial; cualquier irregularidad afectará la calidad de la extrusión. También revisa la punta de la boquilla; si está aplanada o erosionada, es un signo de desgaste.
- Test de impresión de calibración: Imprime un cubo de calibración (por ejemplo, de 20x20x20 mm) o un «calibration cube» sencillo. Estos modelos son excelentes porque revelan rápidamente problemas de extrusión, adherencia de capas y precisión dimensional. Revisa si las capas son uniformes, si las paredes son lisas y si las esquinas están bien definidas. Si las capas son inconsistentes, hay huecos, o las paredes muestran un patrón irregular, la boquilla podría estar dañada. También puedes imprimir un «flow test» o «extrusion multiplier test» para ver si el filamento sale en la cantidad correcta.
- Medición del diámetro (avanzado): Para los más meticulosos, y si tienes herramientas de precisión como un calibre digital de alta resolución, puedes intentar medir el diámetro del orificio de la boquilla. Esto es difícil y requiere mucha práctica, pero puede confirmar un agrandamiento del orificio debido al desgaste. Ojo, esto solo es viable si tienes una boquilla de repuesto para comparar o si eres muy hábil.
Recuerda que una boquilla en mal estado puede ser la causa de muchos dolores de cabeza en la impresión 3D, así que saber cómo detectarlo es clave para mantener tu equipo funcionando a la perfección.
Tipos de boquillas y cuándo usarlas
La elección de la boquilla adecuada es tan importante como el filamento que utilizas, ya que cada tipo está diseñado para optimizar el rendimiento con materiales específicos y para lograr resultados particulares. Conocer las características de cada una te permitirá maximizar la vida útil de tu boquilla y la calidad de tus impresiones.
- Latón (Brass): Es, con diferencia, la boquilla más común y económica.
- Cuándo usarla: Ideal para filamentos estándar y no abrasivos como PLA, ABS, PETG, TPU y Nylon puro. Es excelente para principiantes y para la mayoría de las impresiones diarias.
- Ventajas: Buena conductividad térmica, lo que ayuda a mantener una temperatura estable del filamento. Es barata y fácil de encontrar.
- Desventajas: Baja resistencia al desgaste. En nuestras pruebas, una boquilla de latón se desgasta rápidamente (en cuestión de pocos kilos de filamento) si se utiliza con materiales abrasivos.
- Acero endurecido (Hardened Steel): Un paso adelante en durabilidad.
- Cuándo usarla: Perfecta para filamentos abrasivos como los que contienen fibra de carbono, fibra de vidrio, metal en polvo (bronce, cobre, etc.), o los filamentos «glow-in-the-dark». También es una buena opción para filamentos técnicos que requieren mayor resistencia a la abrasión.
- Ventajas: Mucho más resistente al desgaste que el latón. En nuestras pruebas en DunaTech, aguantó más de 5 kg de filamento de carbono sin mostrar un desgaste significativo en el orificio.
- Desventajas: Menor conductividad térmica que el latón, lo que puede requerir aumentar ligeramente la temperatura de impresión o reducir la velocidad para asegurar una fusión uniforme del filamento. Es más cara que el latón.
- Acero inoxidable (Stainless Steel): Una opción intermedia.
- Cuándo usarla: Una buena alternativa si imprimes con materiales ligeramente abrasivos o si necesitas imprimir materiales de grado alimenticio o médico, ya que no contiene plomo como algunas aleaciones de latón. Es adecuada para PLA, ABS, PETG, pero también puede manejar algunos composites ligeros.
- Ventajas: Más resistente a la abrasión que el latón y no es reactiva con ciertos materiales.
- Desventajas: Menor conductividad térmica que el latón y menos resistente a la abrasión que el acero endurecido.
- Rubí (Ruby Nozzle): La joya de la corona para la impresión 3D.
- Cuándo usarla: La mejor opción para impresiones de alta precisión y larga duración con materiales extremadamente abrasivos. Si imprimes grandes volúmenes de filamentos con fibra o metal, o necesitas la máxima precisión y durabilidad, esta es tu boquilla.
- Ventajas: Resistencia al desgaste prácticamente ilimitada gracias a la punta de rubí incrustada. Ofrece una vida útil excepcional y mantiene la precisión del orificio durante miles de horas de impresión.
- Desventajas: Su precio es significativamente más elevado que cualquier otra boquilla. Es una inversión considerable, pero que se amortiza si tus necesidades de impresión son muy específicas y exigentes.
- Cobre chapado/niquelado (Plated Copper): Enfocada en el rendimiento térmico.
- Cuándo usarla: Recomendada para impresiones rápidas donde la transferencia de calor es crítica. Excelente para PLA, PETG y ABS a altas velocidades, ya que el cobre tiene una conductividad térmica superior. El chapado de níquel le da una superficie más lisa y resistente a la corrosión.
- Ventajas: Excelente conductividad térmica, lo que permite una fusión más rápida y uniforme del filamento, ideal para impresiones de alta velocidad. El chapado mejora la resistencia a la abrasión respecto al latón puro.
- Desventajas: Más cara que el latón y no tan resistente a la abrasión como el acero endurecido.
Ojo con esto: la elección de la boquilla también debe ir de la mano con el diámetro. Las boquillas de 0.4 mm son el estándar, pero para detalles finos, una de 0.2 mm o 0.3 mm es ideal, mientras que para impresiones rápidas o piezas estructurales, una de 0.6 mm o 0.8 mm puede ahorrarte mucho tiempo.
Mantenimiento para alargar la vida útil de tu boquilla
Una boquilla bien cuidada puede durar mucho más, ahorrándote dinero y frustraciones. El mantenimiento preventivo es clave para evitar problemas y asegurar impresiones de calidad constante. En DunaTech, hemos desarrollado una rutina de mantenimiento que nos ha dado excelentes resultados.
Si no quieres gastar un ojo de la cara reemplazando boquillas constantemente, sigue estos consejos que hemos comprobado en el día a día:
- Limpieza regular y adecuada:
- Después de cada impresión (o cada pocas): Retira cualquier residuo de filamento que pueda haberse acumulado en la punta de la boquilla. Puedes usar un cepillo de latón (cuando la boquilla está fría) o un paño suave para limpiar el exterior.
- Para obstrucciones leves: Utiliza las agujas de limpieza específicas para boquillas (vienen en diferentes diámetros, asegúrate de usar la correcta para tu boquilla). Calienta la boquilla a la temperatura de impresión del filamento que usaste por última vez y empuja suavemente la aguja por el orificio. Evita usar clips, alambres o herramientas improvisadas, ya que pueden dañar el orificio interno o agrandarlo.
- El método «cold pull» o «atomic pull»: Este es un método muy efectivo para limpiar el interior de la boquilla. Calienta la boquilla a una temperatura ligeramente superior a la de fusión del filamento (por ejemplo, 220°C para PLA), empuja un trozo de filamento nuevo, luego baja la temperatura a unos 90-100°C (para PLA) y, cuando el filamento esté semisólido, tira de él con fuerza pero de forma constante. El filamento arrastrará consigo cualquier residuo o partícula quemada del interior de la boquilla. Repite hasta que el filamento extraído salga limpio y con la forma de la punta de la boquilla.
- Temperaturas adecuadas de impresión: No sobrecalientes el filamento. Imprimir a temperaturas excesivamente altas de forma constante puede provocar que el filamento se degrade y se queme dentro de la boquilla, creando residuos carbonizados que son difíciles de eliminar y que aceleran el desgaste. En nuestras pruebas, vimos que temperaturas excesivas aceleran el desgaste y la acumulación de residuos, especialmente con filamentos que contienen aditivos. Consulta siempre las recomendaciones del fabricante del filamento.
- Uso de filamento limpio y seco:
- Filtro de filamento: Usa un filtro para filamento, especialmente si trabajas en entornos polvorientos o si tu filamento está expuesto. Un simple trozo de esponja o espuma alrededor del filamento antes de que entre al extrusor puede atrapar partículas de polvo y suciedad que, de otro modo, acabarían en la boquilla.
- Almacenamiento adecuado: Guarda tus filamentos en un lugar seco y hermético, preferiblemente con desecantes (gel de sílice). El filamento húmedo puede generar vapor al calentarse, lo que crea burbujas y extrusión inconsistente, forzando la boquilla y dejando residuos. Si tienes dudas sobre cómo hacerlo, revisa nuestra guía sobre cómo secar filamento de PLA.
- Ajuste correcto de la altura de la primera capa (Z-offset): Una altura de primera capa demasiado baja puede hacer que la boquilla raspe la cama de impresión, desgastando la punta y deformando el orificio. Asegúrate de calibrar correctamente tu Z-offset para que la boquilla tenga la distancia adecuada a la cama.
- Evitar el «dry printing» (imprimir sin filamento): Aunque parezca obvio, intentar extruir cuando no hay filamento cargado puede dañar el hotend y la boquilla al sobrecalentar los componentes sin el flujo de material que ayuda a disipar el calor.
Implementar estos hábitos de mantenimiento no solo prolongará la vida de tus boquillas, sino que también mejorará la consistencia y calidad de todas tus impresiones 3D.
Errores comunes al usar boquillas y cómo solucionarlos
Incluso con la mejor boquilla y un mantenimiento regular, pueden surgir problemas. Identificar los errores comunes y saber cómo solucionarlos es crucial para cualquier entusiasta de la impresión 3D. Aquí te detallamos algunos de los fallos más frecuentes y sus soluciones, basados en nuestra experiencia en DunaTech.
- Subextrusión (falta de material):
- Síntomas: Impresiones débiles, capas con huecos, líneas finas o intermitentes, falta de relleno, piezas que se rompen fácilmente.
- Causas comunes:
- Boquilla parcialmente obstruida: Es la causa más frecuente. Residuos de filamento quemado o partículas de polvo bloquean parcialmente el orificio.
- Filamento húmedo: El agua en el filamento se convierte en vapor al calentarse, creando burbujas y extrusión inconsistente.
- Ajuste incorrecto del extrusor: El multiplicador de extrusión (flow rate) en el slicer es demasiado bajo, o el extrusor no está bien calibrado (pasos por mm).
- Problemas mecánicos del extrusor: El engranaje del extrusor está sucio, desgastado o no tiene suficiente tensión para empujar el filamento.
- Temperatura de impresión demasiado baja: El filamento no se funde lo suficiente y el extrusor tiene dificultades para empujarlo.
- Solución:
- Realiza un «cold pull» o usa una aguja de limpieza para desobstruir la boquilla.
- Seca tu filamento en un deshidratador o un horno a baja temperatura.
- Calibra el flow rate en tu slicer (normalmente entre 0.9 y 1.0) y los pasos por mm de tu extrusor.
- Limpia el engranaje del extrusor y ajusta la tensión del brazo (si es ajustable).
- Aumenta la temperatura de impresión en incrementos de 5°C.
- Sobreextrusión (exceso de material):
- Síntomas: Impresiones con protuberancias, «blobs» o «zits», capas que sobresalen, dimensiones inexactas, boquilla arrastrando material.
- Causas comunes:
- Flow rate demasiado alto: El slicer está indicando a la impresora que extruya demasiado material.
- Boquilla desgastada: Un orificio de boquilla agrandado por el desgaste extruirá más material del esperado para el diámetro configurado.
- Temperatura de impresión demasiado alta: El filamento se vuelve demasiado líquido y fluye excesivamente.
- Solución:
- Reduce el flow rate en tu slicer (prueba con decrementos del 2-5%).
- Inspecciona la boquilla visualmente y considera cambiarla si hay signos de desgaste.
- Reduce la temperatura de impresión en incrementos de 5°C.
- Stringing o «pelos de ángel»:
- Síntomas: Finos hilos de filamento entre las partes de la impresión.
- Causas comunes:
- Retracción insuficiente o incorrecta: Los ajustes de retracción (distancia y velocidad) no son óptimos.
- Temperatura de impresión demasiado alta: El filamento es demasiado líquido y gotea.
- Filamento húmedo: El vapor puede empujar el filamento fuera de la boquilla.
- Boquilla sucia o desgastada: Residuos en la punta o un orificio irregular pueden facilitar el goteo.
- Solución:
- Aumenta la distancia de retracción en incrementos de 0.5-1 mm y la velocidad de retracción en 5-10 mm/s.
- Reduce la temperatura de impresión.
- Seca el filamento.
- Limpia o cambia la boquilla.
- Adherencia deficiente de la primera capa:
- Síntomas: La primera capa no se pega a la cama, se despega durante la impresión, o tiene un aspecto irregular.
- Causas comunes:
- Nivelación de la cama incorrecta: La cama está demasiado lejos o demasiado cerca de la boquilla.
- Altura Z-offset incorrecta: Similar a la nivelación, pero más fina.
- Cama sucia: Aceites, polvo o huellas dactilares impiden la adherencia.
- Temperatura de la cama incorrecta: No hay suficiente calor para que el filamento se adhiera.
- Boquilla sucia o desgastada: Un orificio irregular puede afectar la forma en que el filamento se deposita.
- Solución:
- Vuelve a nivelar la cama de impresión con precisión.
- Ajusta el Z-offset para que la primera capa tenga una ligera compresión.
- Limpia la cama con alcohol isopropílico o agua y jabón.
- Ajusta la temperatura de la cama según las recomendaciones del filamento.
- Limpia o cambia la boquilla si sospechas que está dañada.
En DunaTech, hemos aprendido que la paciencia y la observación son tus mejores aliados para diagnosticar y solucionar estos problemas. No te desesperes, cada error es una oportunidad para aprender y mejorar tus habilidades de impresión 3D.
Preguntas frecuentes sobre boquillas de impresora 3D
¿Cuánto dura una boquilla de latón?
En nuestras pruebas, una boquilla de latón puede durar entre 50 y 200 horas de impresión, dependiendo en gran medida del tipo de filamento usado. Materiales no abrasivos como el PLA la desgastan menos que el PETG o el ABS, y mucho menos que los filamentos con fibra o metal.
¿Cómo evitar obstrucciones constantes en la boquilla?
Para evitar obstrucciones constantes, es crucial limpiar la boquilla regularmente, asegurar que el filamento esté seco y libre de polvo, y mantener la temperatura de impresión adecuada. Un «cold pull» periódico puede prevenir acumulaciones internas.
¿Puedo usar boquillas de acero endurecido para PLA?
Sí, puedes usar boquillas de acero endurecido para PLA, pero no es estrictamente necesario. Las boquillas de acero están diseñadas para filamentos abrasivos. Para PLA, una de latón es suficiente y ofrece mejor conductividad térmica, lo que puede ser beneficioso para la calidad de impresión.
¿Con qué frecuencia debo limpiar mi boquilla?
La frecuencia de limpieza depende del uso. Si imprimes a diario, una limpieza externa con cepillo de latón después de cada impresión y un «cold pull» cada 20-30 horas de impresión es una buena práctica. Si usas filamentos abrasivos, la limpieza debe ser más frecuente.
¿Qué diámetro de boquilla debo usar?
El diámetro más común es 0.4 mm, ideal para un equilibrio entre detalle y velocidad. Para detalles finos, usa 0.2 mm o 0.3 mm. Para impresiones rápidas o piezas estructurales grandes, una boquilla de 0.6 mm o 0.8 mm es más eficiente.
Conclusión
Cambiar la boquilla de tu impresora 3D no es un capricho, sino una parte esencial del mantenimiento para asegurar la calidad y fiabilidad de tus impresiones. Entender cuándo y por qué hacerlo, así como elegir el tipo de boquilla adecuado para cada filamento, te ahorrará muchos quebraderos de cabeza y filamento desperdiciado. Una boquilla en buen estado es la base de una impresión 3D exitosa.
Mantén una rutina de limpieza, presta atención a las señales de desgaste y no dudes en reemplazarla cuando sea necesario. En DunaTech, seguimos probando y perfeccionando nuestras técnicas para garantizar los mejores resultados y compartir contigo todo lo que aprendemos. ¡Felices impresiones!
— El equipo de DunaTech

