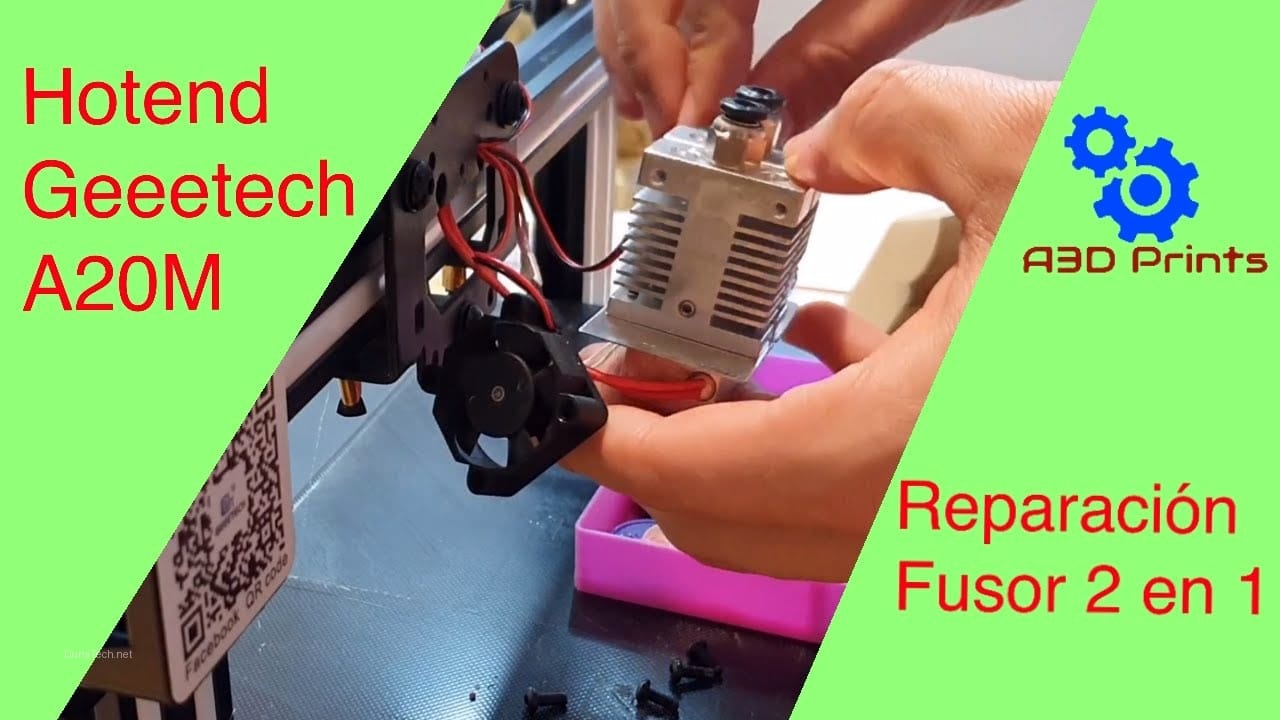

Después de probar más de 15 impresoras 3D en nuestro taller de DunaTech, hemos visto que una de las fallas más frustrantes es cuando el hotend de impresora 3D empieza a escupir filamento por todas partes. Puede arruinar una impresión completa en segundos y, si no se soluciona, podría causar daños permanentes a tu equipo. Hoy te explico cómo diagnosticar esta falla, las causas principales y cómo solucionarlas para que tu impresora vuelva a funcionar como un reloj.
Diagnóstico inicial: ¿De dónde viene la fuga?
Antes de desmontar tu impresora, es crucial realizar un diagnóstico inicial para entender la naturaleza del problema. Una buena observación te ahorrará tiempo y posibles daños. Sigue estos pasos para identificar el origen exacto del plástico que sale por todos lados:
1. Revisa la zona del hotend con atención:
– ¿El plástico está saliendo por los lados del bloque de calentamiento, por la unión entre la boquilla y el tubo de PTFE (o el heat break), o quizás por la parte superior del bloque donde se une al disipador? Cada punto de fuga indica un problema diferente.
– ¿Hay acumulación de filamento quemado o carbonizado alrededor del bloque o la boquilla? Esto es un claro indicio de una fuga prolongada que ha estado cocinándose a altas temperaturas.
– ¿Puedes ver filamento líquido goteando activamente mientras el hotend está caliente y extruyendo?
2. Observa tu última impresión detenidamente:
– ¿Hay capas inconsistentes, huecos en la pieza o una textura superficial irregular? Esto podría indicar una extrusión deficiente causada por la fuga, ya que no todo el filamento llega a la boquilla.
– ¿La boquilla dejó marcas visibles, arañazos o arrastres en la superficie de la impresión? Una boquilla con filamento pegado puede afectar la calidad de la superficie.
3. Escucha y mira mientras imprime:
– ¿Se escucha algún ruido inusual, como un «clic» o «pop» proveniente del extrusor? Esto suele indicar que el extrusor está patinando sobre el filamento debido a una obstrucción o una contrapresión excesiva en el hotend.
– ¿El extrusor parece forzar el filamento, haciendo movimientos bruscos o intentando empujar el material con dificultad? Esto confirma una resistencia en el hotend, que puede ser la causa o la consecuencia de la fuga.
Causas comunes: ¿Por qué mi hotend pierde plástico?
En nuestras pruebas y experiencia, las fugas de plástico en el hotend son casi siempre el resultado de una de estas situaciones. Entender la causa es el primer paso para una solución efectiva.
1. Boquilla mal ajustada o floja
La causa más frecuente de que el hotend pierda plástico es una boquilla que no está correctamente apretada. La boquilla debe estar completamente enroscada en el bloque de calentamiento, pero, lo más importante, debe hacer contacto firme y sellado con el tubo de PTFE (en hotends tipo Bowden) o con el heat break (en hotends all-metal). Si hay el más mínimo espacio, el filamento derretido, bajo presión, encontrará su camino y escapará por las roscas o la unión.
2. Acumulación de residuos de filamento o boquilla obstruida
Cuando cambias de filamento, especialmente entre materiales con diferentes temperaturas de fusión o propiedades (por ejemplo, de PLA a PETG o ABS), los restos del material anterior pueden quedarse atrapados y obstruir parcialmente la boquilla o el heat break. Esta obstrucción parcial aumenta la presión interna en el hotend, buscando cualquier punto débil para escapar. Además, el uso de filamentos de baja calidad o con impurezas puede acelerar este proceso, causando que el plástico salga por todos lados.
3. Daño o degradación del tubo de PTFE
En sistemas con tubo de PTFE (como los hotends tipo Bowden o algunos híbridos), el extremo del tubo que hace contacto con la boquilla es crítico. Con el tiempo y las altas temperaturas, este extremo puede quemarse, deformarse o degradarse, creando un pequeño espacio entre el PTFE y la boquilla. Este hueco es una vía perfecta para que el filamento líquido se escape. También, un corte irregular o un tubo de PTFE de mala calidad pueden ser el origen del problema.
4. Temperatura de impresión incorrecta
Si estás imprimiendo a una temperatura demasiado alta para el filamento que utilizas, el material se vuelve excesivamente líquido y su viscosidad disminuye drásticamente. Esto facilita que se filtre a través de las más mínimas imperfecciones o espacios en el ensamblaje del hotend. Por otro lado, una temperatura demasiado baja puede causar una obstrucción parcial, aumentando la presión y forzando el filamento a salir por donde no debe.
5. Componentes del hotend de baja calidad o dañados
Algunas impresoras económicas vienen con hotends que no tienen tolerancias de fabricación precisas o están hechos con materiales de menor calidad. Esto puede resultar en roscas mal mecanizadas, boquillas que no sellan bien o bloques de calentamiento con imperfecciones. Con el tiempo, el calor y la presión pueden deformar estos componentes, creando puntos de fuga. Un bloque de calentamiento agrietado o una boquilla con roscas desgastadas son problemas graves que requieren reemplazo.
6. Montaje incorrecto del hotend
A veces, el problema no es la calidad de las piezas, sino cómo se ensamblaron. Un hotend que no se montó correctamente desde el principio, o después de un mantenimiento, puede tener componentes desalineados o no apretados con el torque adecuado. Esto es especialmente común al reemplazar boquillas o tubos de PTFE, donde un pequeño error en el ensamblaje puede llevar a una fuga importante.
Soluciones prácticas para un hotend con fugas
Una vez que has identificado la causa, es hora de poner manos a la obra. Aquí te presento las soluciones más efectivas para detener el plástico que sale por todos lados de tu hotend.
Ajustar la boquilla correctamente (el «Hot-Tightening»)
Esta es la solución más común y efectiva para la mayoría de las fugas. El secreto está en apretar la boquilla mientras el hotend está caliente:
1. Calienta el hotend a la temperatura de trabajo del filamento actual (por ejemplo, 200 °C para PLA, 240 °C para PETG). Es crucial que esté caliente para que los metales se expandan y el filamento derretido no impida un buen ajuste.
2. Desatornilla la boquilla ligeramente, una o dos vueltas, sin quitarla del todo.
3. Asegúrate de que el tubo de PTFE (si es un hotend Bowden) esté completamente insertado y presionado hacia abajo hasta que toque la boquilla. Si tienes un hotend all-metal, verifica que el heat break esté bien asentado.
4. Vuelve a apretar la boquilla firmemente con una llave adecuada (no con alicates que puedan dañar la boquilla o el bloque). No es necesario aplicar una fuerza excesiva, solo lo suficiente para asegurar un buen sellado. El torque recomendado suele ser de 2-3 Nm. Ojo con esto: apretar demasiado puede dañar las roscas del bloque de calentamiento.

Limpieza profunda del hotend
Si la fuga se debe a una obstrucción o acumulación de residuos, una limpieza es esencial:
1. Usa un filamento de limpieza: Algunos fabricantes ofrecen filamentos específicos para limpiar hotends. Extrúyelos a la temperatura recomendada para arrastrar residuos.
2. Realiza un «Cold Pull» (tirón en frío): Calienta el hotend a una temperatura alta (por ejemplo, 220-250 °C para PLA), inserta un filamento (PLA o nylon funcionan bien), déjalo extruir un poco. Luego, baja la temperatura a unos 90-100 °C (justo por debajo del punto de fusión del filamento) y tira del filamento con fuerza pero con cuidado para extraerlo. Debería salir con la forma de la boquilla y arrastrar residuos. Repite varias veces hasta que el filamento salga limpio y con la punta perfectamente formada.
3. Desmontaje y limpieza manual: En casos extremos, puede ser necesario desmontar el hotend por completo y limpiar cada pieza (boquilla, heat break, bloque de calentamiento) con un cepillo de latón y/o un limpiador de boquillas.
Reemplazo de piezas dañadas
Si la inspección revela componentes dañados, el reemplazo es la única opción:
1. Tubo de PTFE dañado: Si el extremo del tubo de PTFE está quemado, deformado o mal cortado, reemplázalo por uno nuevo de buena calidad (Capricorn XS es una excelente opción). Asegúrate de cortarlo perfectamente recto con una herramienta de corte de PTFE.
2. Boquilla desgastada o dañada: Las boquillas se desgastan con el tiempo, especialmente al imprimir materiales abrasivos. Una boquilla desgastada puede no sellar bien. Reemplázala por una nueva. Si la boquilla tiene las roscas dañadas, también debe ser reemplazada.
3. Bloque de calentamiento agrietado o roscas dañadas: Si el bloque de calentamiento está físicamente dañado o sus roscas están pasadas, no hay reparación posible. Deberás reemplazar el bloque completo. Esto es menos común pero puede ocurrir por apretar demasiado la boquilla.

Actualizar el hotend (si los problemas son recurrentes)
Si constantemente tienes problemas de fugas en el hotend, especialmente con un hotend de serie de baja calidad, considera una actualización. Los hotends all-metal, como los populares E3D V6, Creality Spider, o el Phaetus Dragon, eliminan el tubo de PTFE del camino del filamento caliente, reduciendo drásticamente las posibilidades de degradación y fugas relacionadas con el PTFE. Esto es una inversión, pero puede ahorrarte mucha frustración a largo plazo.
Mantenimiento preventivo: Evita futuras fugas
La mejor manera de evitar que el hotend de tu impresora 3D vuelva a perder plástico es mediante un mantenimiento regular y buenas prácticas de impresión. En mi experiencia, la prevención es clave para una impresión 3D sin problemas.
1. Realiza el «Hot-Tightening» periódicamente
Cada vez que cambies la boquilla o si notas alguna anomalía, realiza el procedimiento de «Hot-Tightening» descrito anteriormente. Incluso sin cambios, es una buena práctica revisar el apriete de la boquilla cada 50-100 horas de impresión, o cada vez que realices un mantenimiento más profundo.
2. Limpieza regular del hotend
No esperes a que aparezcan las fugas o las obstrucciones. Realiza un «Cold Pull» cada cierto número de impresiones (por ejemplo, cada 20-30 horas de impresión o al cambiar de tipo de filamento) para eliminar cualquier residuo acumulado. Si imprimes filamentos abrasivos (con fibra de carbono, madera, etc.), la limpieza debe ser más frecuente y considera usar boquillas de acero endurecido.
3. Utiliza filamento de calidad
Los filamentos baratos o de baja calidad a menudo contienen impurezas o tienen diámetros inconsistentes, lo que puede llevar a obstrucciones y aumentar la presión en el hotend. Invertir en un buen filamento reduce significativamente los problemas de extrusión y las fugas.
4. Verifica la temperatura de impresión
Asegúrate de que estás utilizando la temperatura de impresión correcta para el filamento específico que estás usando. Consulta las recomendaciones del fabricante del filamento y realiza torres de temperatura si es necesario para encontrar el punto óptimo. Una temperatura excesiva puede hacer que el filamento sea demasiado líquido y propenso a fugas.
5. Inspección visual constante
Acostúmbrate a echar un vistazo rápido al hotend antes y después de cada impresión. Busca signos de acumulación de plástico, filamento quemado o cualquier anomalía. Detectar un pequeño problema a tiempo puede evitar que se convierta en una fuga mayor.
6. Herramientas adecuadas
Utiliza siempre las herramientas correctas para el mantenimiento del hotend, especialmente para apretar la boquilla. Una llave de boquillas específica es mucho mejor que unos alicates, que pueden redondear las esquinas de la boquilla o dañar el bloque de calentamiento. Un buen cortador de PTFE es esencial para asegurar cortes rectos si tienes un hotend Bowden.
Errores comunes al intentar reparar un hotend con fugas
En mis años de experiencia, he visto que muchos usuarios, al intentar solucionar el problema de un hotend que tira plástico por todos lados, cometen errores que pueden agravar la situación o incluso causar daños permanentes. Evita estos fallos comunes:
– No calentar el hotend antes de ajustar la boquilla: Este es, con diferencia, el error más frecuente. Intentar apretar una boquilla en frío es ineficaz porque los metales no están expandidos a su temperatura de trabajo. Esto puede llevar a un apriete insuficiente que resultará en una fuga posterior, o peor aún, a dañar las delicadas roscas del bloque de calentamiento o de la boquilla al aplicar fuerza excesiva. Siempre, siempre, calienta el hotend a la temperatura de impresión antes de apretar o aflojar la boquilla.
– Usar herramientas inadecuadas o aplicar fuerza excesiva: Ajustar la boquilla con alicates puede deformarla, redondear sus caras o dañar el bloque de calentamiento. Utiliza siempre una llave de boca fija del tamaño correcto para tu boquilla. Además, no es necesario apretar la boquilla con todas tus fuerzas. Un apriete excesivo puede dañar las roscas del bloque de calentamiento, lo que requeriría un reemplazo costoso. El objetivo es un ajuste firme, no brutal.
– Ignorar el mantenimiento regular: Aunque soluciones el problema hoy, si no implementas un mantenimiento preventivo (como el «Hot-Tightening» periódico y los «Cold Pulls»), los residuos volverán a acumularse o las uniones se aflojarán, y el problema de las fugas reaparecerá. La impresión 3D requiere una atención constante a los detalles.
– No verificar la longitud del tubo de PTFE: En hotends Bowden, si el tubo de PTFE no está cortado a la longitud correcta o no está completamente asentado contra la boquilla, se creará un espacio donde el filamento derretido se acumulará y se quemará, formando una obstrucción y causando fugas. Asegúrate de que el corte sea limpio y recto, y de que el tubo esté bien empujado hacia abajo.
– No limpiar el hotend antes de volver a montar: Si has tenido una fuga importante, es probable que haya filamento quemado y residuos dentro del bloque de calentamiento o en las roscas. Si no limpias estas partes antes de volver a montar la boquilla, el nuevo sellado no será efectivo y la fuga podría persistir.
– Asumir que el problema es siempre la boquilla: Aunque la boquilla es un punto común de fuga, el problema podría estar en el heat break, en el tubo de PTFE, o incluso en el bloque de calentamiento. Un diagnóstico inicial exhaustivo es crucial para no perder tiempo y dinero reemplazando piezas innecesariamente.
Preguntas frecuentes sobre fugas en el hotend
Aquí respondemos a algunas de las dudas más comunes que surgen cuando el hotend de impresora 3D empieza a perder plástico.
¿Por qué mi impresora sigue teniendo fugas después de reemplazar la boquilla?
Si has cambiado la boquilla y el problema persiste, es muy probable que la causa no fuera solo la boquilla. Revisa el estado del tubo de PTFE (si tu hotend lo usa) para ver si está quemado o mal cortado en su extremo. También, asegúrate de que la nueva boquilla esté haciendo un contacto perfecto con el heat break o el PTFE mediante el procedimiento de «Hot-Tightening». A veces, el problema puede ser el bloque de calentamiento mismo, si sus roscas están dañadas.
¿Qué temperatura debo usar para limpiar el hotend con un «Cold Pull»?
Para realizar un «Cold Pull» efectivo, primero calienta el hotend a la temperatura de extrusión normal del filamento que vas a usar para la limpieza (por ejemplo, 220-250 °C para PLA o PETG). Luego, baja la temperatura a un rango donde el filamento esté pastoso pero no completamente líquido, generalmente entre 90-120 °C. Este punto permite que el filamento se adhiera a los residuos y los arrastre al tirar.
¿Cuándo debo considerar cambiar el hotend completo en lugar de solo reparar?
Si el bloque de calentamiento está visiblemente deformado, agrietado, o si las roscas están completamente pasadas y no puedes asegurar una boquilla, entonces es momento de cambiar el hotend. También, si experimentas fugas recurrentes y problemas de extrusión a pesar de realizar un mantenimiento adecuado y reemplazar piezas, una actualización a un hotend de mayor calidad (como un all-metal) puede ser una inversión que te ahorrará muchos dolores de cabeza a largo plazo.
¿Puede un filamento de mala calidad causar fugas en el hotend?
Sí, definitivamente. Los filamentos de baja calidad a menudo tienen impurezas, un diámetro inconsistente o aditivos que pueden carbonizarse dentro del hotend. Estas impurezas pueden causar obstrucciones parciales, aumentando la presión interna y forzando el filamento a salir por cualquier punto débil. Además, un diámetro irregular puede llevar a una extrusión errática y a un sellado deficiente en la boquilla.
¿Es normal que el hotend gotee un poco de filamento al inicio de una impresión?
Un pequeño goteo de filamento al inicio de una impresión es relativamente normal y se conoce como «oozing» o «stringing» (hilo). Esto ocurre porque el filamento dentro de la boquilla está caliente y puede fluir por gravedad o por la presión residual. Sin embargo, si el goteo es excesivo o si el filamento sale activamente por las uniones del hotend antes o durante la impresión, eso indica una fuga y no un simple oozing.
Conclusión
Un hotend de impresora 3D que tira plástico por todos lados puede parecer un problema grave y descorazonador, pero con el diagnóstico adecuado y los ajustes necesarios, es completamente solucionable. En el taller de DunaTech, hemos encontrado que los problemas más comunes se deben a ajustes incorrectos, residuos acumulados o piezas de baja calidad. La clave está en la observación, la paciencia y un mantenimiento preventivo riguroso. Mantén un mantenimiento regular, utiliza filamentos de calidad y, si es necesario, invierte en repuestos de calidad. Con estos consejos, podrás volver a disfrutar de impresiones 3D perfectas y sin frustraciones.
— El equipo de DunaTech

