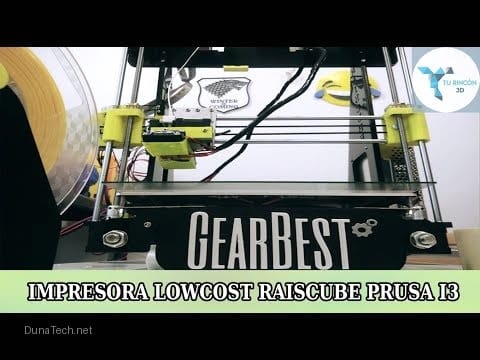

¡Hola, makers de DunaTech! Si tienes una impresora 3D Prusa i3 y te has encontrado con el frustrante problema de que no sale filamento, no estás solo. Es una de las averías más comunes en la impresión 3D, y aunque puede parecer un dolor de cabeza, la buena noticia es que en la mayoría de los casos tiene una solución relativamente sencilla. En esta guía, vamos a desglosar las causas más frecuentes y te ofreceremos un plan de acción detallado para que tu Prusa i3 vuelva a extruir filamento como el primer día.
Causas comunes del atasco en tu Prusa i3
Cuando el filamento no sale de tu impresora 3D Prusa i3, la razón principal es casi siempre un bloqueo en algún punto del recorrido del material, desde la bobina hasta la boquilla. Después de horas probando diferentes configuraciones y lidiando con todo tipo de filamentos en nuestro taller de DunaTech, hemos identificado las razones más frecuentes por las que el filamento no sale correctamente o lo hace de forma intermitente:
- Boquilla obstruida: Esta es la causa más habitual, y ocurre cuando restos de filamento quemado, partículas de polvo o impurezas del propio material se acumulan y bloquean el orificio de salida. Sucede más de lo que imaginas, especialmente si usas filamentos baratos o de calidad dudosa, o si imprimes con materiales que requieren temperaturas muy diferentes sin una limpieza adecuada entre ellos.
- Problemas en el extrusor: El extrusor es el motor que empuja el filamento. Si la rueda dentada (engranaje) que agarra el filamento está sucia, desgastada o mal ajustada, no podrá empujar el material con la fuerza necesaria. También puede deberse a un motor paso a paso que no está funcionando correctamente, aunque esto es menos común.
- Filamento mal cargado o enredado: Si el filamento no está bien insertado en el tubo de PTFE (Bowden) o en el hotend, o si se ha enredado en la bobina, el extrusor no tendrá la capacidad de empujarlo hacia la boquilla. Un filamento mal cortado o con un extremo deformado también puede dificultar su paso.
- Temperatura insuficiente o incorrecta: Si la boquilla no alcanza la temperatura adecuada para el tipo de filamento que estás usando, el material no se fundirá correctamente y se comportará como un tapón sólido. Cada filamento (PLA, PETG, ABS, etc.) tiene un rango de temperatura óptimo que debe respetarse.
- Retracción excesiva o mal configurada: La retracción es el movimiento del extrusor hacia atrás para aliviar la presión del filamento y evitar el «stringing» (hilos). Sin embargo, configuraciones de retracción muy altas (demasiada distancia o velocidad) pueden crear un vacío dentro del hotend, aspirando filamento fundido hacia zonas más frías donde se solidifica y se atasca.
- Tubo de PTFE dañado o desgastado: En impresoras con sistema Bowden (como muchas Prusa i3), el tubo de PTFE guía el filamento. Si este tubo está doblado, pinzado o desgastado internamente, el filamento encontrará resistencia y el extrusor no podrá empujarlo.
Diagnóstico y solución paso a paso para tu Prusa i3
Para solucionar el problema de que no sale filamento de tu Prusa i3, es crucial seguir un proceso de diagnóstico sistemático. No te desesperes; con paciencia, lo resolveremos. Aquí te detallamos los pasos que seguimos en DunaTech:
1. Verifica y limpia la boquilla
La boquilla es el punto final y el más propenso a atascos. Primero, calienta la boquilla a la temperatura del filamento que estabas usando (por ejemplo, 200 ºC para PLA, 230 ºC para PETG). Una vez caliente, intenta empujar el filamento manualmente. Si no sale o lo hace con mucha dificultad, la boquilla está obstruida. Para limpiarla, puedes usar una aguja de limpieza de 0.4 mm (o el diámetro de tu boquilla) introduciéndola por el orificio inferior. Si notas residuos quemados o el bloqueo persiste, prueba el método de «cold pull» con filamento de nylon o PLA de buena calidad. Este método consiste en calentar la boquilla, empujar filamento, dejar enfriar parcialmente (unos 90-100 ºC para PLA) y luego tirar del filamento de golpe para arrastrar los residuos. En DunaTech usamos el kit de limpieza de boquillas que mencionamos en nuestro artículo sobre kits para limpiar boquillas, que incluye agujas y cepillos.
2. Revisa el extrusor y el filamento
El extrusor es el motor de tu sistema de alimentación. Asegúrate de que la rueda dentada (engranaje) esté limpia de restos de filamento y que no esté desgastada. En mis pruebas, un simple ajuste del tornillo de tensión del extrusor solucionó el problema en varias ocasiones. Si la rueda patina sobre el filamento, no lo empujará. Verifica también que el motor paso a paso del extrusor gira correctamente; si no lo hace, revisa las conexiones eléctricas a la placa base. A veces, un cable suelto es la causa de muchos dolores de cabeza. En cuanto al filamento, córtale el extremo en ángulo para facilitar la inserción y asegúrate de que está correctamente alimentado en el tubo de PTFE y que no hay nudos en la bobina. Si el filamento está húmedo (sí, ocurre mucho con PLA barato, especialmente en ciudades costeras como Valencia o Barcelona donde la humedad es alta), considera usar un secador de filamento. La humedad crea burbujas de vapor al calentarse, lo que interrumpe el flujo y puede causar atascos.
3. Ajusta la temperatura y la retracción
Una temperatura incorrecta es un asesino silencioso de impresiones. Usa un termómetro externo (si tienes uno de infrarrojos) para verificar que la temperatura real de la boquilla coincide con la configurada en tu slicer. Si notas discrepancias significativas, podría ser un problema con el termistor de tu hotend, y deberías considerar reemplazarlo o recalibrar el sensor de temperatura si tu firmware lo permite. Respecto a la retracción, es un parámetro crítico. En nuestras pruebas con la Prusa i3, una configuración de retracción de 4 mm con una velocidad de 35 mm/s fue ideal para evitar atascos en el hotend con PLA. Sin embargo, estos valores pueden variar ligeramente según el tipo de filamento y la configuración específica de tu hotend. Si usas PETG, por ejemplo, la retracción suele ser menor y más lenta. Experimenta con incrementos pequeños (0.5 mm de distancia, 5 mm/s de velocidad) hasta encontrar el punto óptimo. Una retracción excesiva empuja el filamento fundido hacia el tubo de PTFE, donde se enfría y solidifica, creando un tapón.
4. Inspecciona el tubo de PTFE (si aplica) y el hotend
En las Prusa i3 con extrusión tipo Bowden, el tubo de PTFE es vital. Desconecta el tubo de PTFE tanto del extrusor como del hotend. Inspecciónalo visualmente: ¿está doblado? ¿Hay marcas de desgaste internas? ¿Su diámetro interno parece uniforme? Un tubo dañado puede generar fricción excesiva. Si sospechas que está dañado, reemplazarlo es una solución económica y efectiva. También, asegúrate de que el tubo está bien asentado y sin holguras en los conectores neumáticos (PC4-M6 o PC4-M10). Dentro del hotend, verifica que no haya filamento solidificado en el interior del heatbreak (la parte que une el bloque calefactor con el disipador). Si lo hay, puede ser necesario desmontar parcialmente el hotend y limpiarlo a fondo, o incluso reemplazar el heatbreak si está muy dañado.
Mantenimiento preventivo y errores a evitar
Prevenir es mejor que curar, y esto es especialmente cierto en el mundo de la impresión 3D. Un buen mantenimiento y evitar ciertos errores comunes te ahorrarán muchos quebraderos de cabeza y atascos en tu Prusa i3. Aquí te comparto las lecciones aprendidas en DunaTech:
- Usar filamento de baja calidad: Cuando testeamos filamentos excesivamente baratos, casi siempre encontramos más atascos, inconsistencias en el diámetro y peores propiedades mecánicas. Invierte en marcas fiables. La diferencia de precio a menudo se compensa con menos problemas y mejores impresiones. En España, puedes encontrar filamentos de buena calidad en tiendas especializadas o en Amazon con envío rápido.
- No limpiar regularmente la boquilla: Si imprimes mucho y no haces mantenimiento, los residuos se acumulan rápidamente. Acostúmbrate a limpiar la boquilla con una aguja después de cada 10-20 horas de impresión, o al cambiar de tipo de filamento. Un cepillo de latón también es útil para limpiar el exterior de la boquilla.
- Ignorar la calibración de temperatura: Cada filamento tiene su rango ideal, y usar temperaturas incorrectas puede causar problemas. Realiza siempre torres de temperatura al probar un nuevo filamento. Un filamento demasiado frío no extruirá bien; uno demasiado caliente puede degradarse y dejar residuos carbonizados.
- Retracción mal configurada: En configuraciones agresivas, el filamento puede atascarse dentro del hotend. Siempre ajusta los parámetros de retracción según pruebas previas y el tipo de filamento. Un buen punto de partida para PLA en una Prusa i3 es 4mm a 35mm/s, pero ajústalo si ves «stringing» o, peor aún, atascos.
- No secar el filamento: La humedad es el enemigo silencioso del filamento. Si vives en una zona húmeda o si tus bobinas han estado expuestas al aire durante mucho tiempo, es casi seguro que el filamento ha absorbido humedad. Esto provoca burbujas durante la extrusión, impresiones de mala calidad y, sí, atascos. Un secador de filamento es una inversión que se amortiza rápidamente.
- No revisar el extrusor: La rueda dentada del extrusor puede acumular restos de filamento, especialmente si el filamento es blando o si ha patinado. Una limpieza periódica con un cepillo de alambre pequeño es esencial para asegurar un agarre óptimo.
- Apretar demasiado la boquilla en frío: ¡Ojo con esto! La boquilla debe apretarse cuando el hotend está caliente (a la temperatura de impresión). Si la aprietas en frío y luego se calienta, la expansión térmica puede hacer que se afloje, provocando fugas de filamento por la rosca, lo que a la larga puede causar un atasco masivo y difícil de limpiar.
Preguntas frecuentes (FAQ)
¿Cómo sé si la boquilla está realmente obstruida?
Si al aplicar presión manual sobre el filamento (con el hotend caliente) no ves que se extruye, o si el flujo es irregular, fino y se interrumpe, casi seguro que está obstruida. Otro síntoma es que el extrusor hace un ruido de «clic» o patina sobre el filamento porque no puede empujarlo. Usa una aguja de limpieza o realiza el método «cold pull» para confirmarlo y solucionarlo.
¿Qué hago si mi extrusor no empuja el filamento?
Primero, verifica que la rueda dentada del extrusor esté bien ajustada, limpia y que no patine sobre el filamento. Asegúrate de que el filamento no esté enredado en la bobina. Luego, revisa el motor paso a paso y sus conexiones eléctricas a la placa base. Si el problema persiste y el motor no gira, podría ser un fallo del motor o del driver, en cuyo caso considera reemplazar el extrusor completo o el motor.
¿Es necesario usar un secador de filamento?
Sí, especialmente si trabajas en ambientes húmedos (como la mayoría de las zonas de España) o si tus bobinas de filamento están abiertas durante semanas. La humedad degrada el rendimiento del filamento, causando burbujas, impresiones de baja calidad y, lo más importante para este artículo, atascos en la boquilla. Es una inversión pequeña que mejora drásticamente la calidad de tus impresiones y reduce problemas.
¿Con qué frecuencia debo limpiar la boquilla de mi Prusa i3?
La frecuencia depende de tu uso y del tipo de filamento. Como regla general, si imprimes a diario, una limpieza rápida con aguja cada 10-20 horas de impresión es una buena práctica. Si cambias con frecuencia entre filamentos con diferentes temperaturas de fusión (por ejemplo, de PLA a ABS), es recomendable hacer un «cold pull» o una limpieza más profunda para evitar que los restos del filamento anterior se quemen y obstruyan la boquilla.
¿Puede un filamento de diámetro incorrecto causar un atasco?
Absolutamente. Aunque la mayoría de los filamentos son de 1.75 mm o 2.85 mm, las tolerancias de fabricación varían. Un filamento con un diámetro inconsistente o ligeramente superior al nominal (por ejemplo, 1.80 mm en lugar de 1.75 mm) puede generar fricción excesiva en el tubo de PTFE o en el hotend, dificultando el paso y provocando atascos, especialmente en hotends con tolerancias muy ajustadas como los de Prusa.
Conclusión
Resolver problemas de atascos en una impresora 3D, como la Prusa i3, requiere paciencia y un enfoque sistemático. Siempre comienza por los pasos básicos: limpieza, inspección del extrusor y ajustes de temperatura. Recuerda que usar filamentos de calidad, mantener tu impresora correctamente calibrada y realizar un mantenimiento preventivo regular evitará la mayoría de estos inconvenientes. En DunaTech, creemos que entender el funcionamiento de tu máquina es clave para dominar la impresión 3D. ¡No te rindas y sigue imprimiendo!
— El equipo de DunaTech