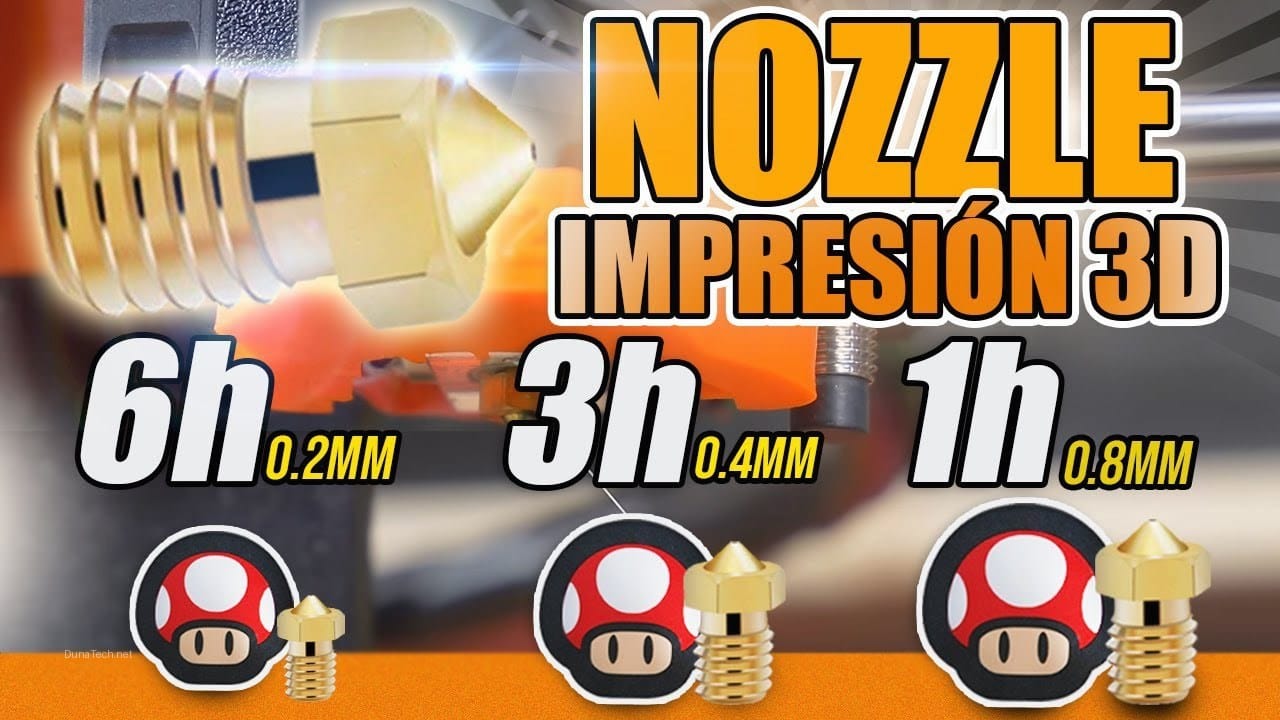

Elegir la boquilla adecuada para tu impresora 3D es una decisión crucial que impacta directamente en la calidad, velocidad y durabilidad de tus impresiones. No es solo un componente más; es la punta de lanza de tu hotend, el punto donde todo el trabajo de tu impresora se materializa. En DunaTech, hemos pasado incontables horas probando diferentes configuraciones y materiales, y hemos llegado a la conclusión de que una buena elección de boquilla puede ahorrarte muchos dolores de cabeza y filamento desperdiciado.
En esta guía, te desglosaremos todo lo que necesitas saber para seleccionar la boquilla perfecta para imprimir plástico, desde los tipos de materiales hasta los tamaños y las consideraciones de mantenimiento. Prepárate para llevar tus impresiones al siguiente nivel.
Tipos de boquillas: ¿Cuál necesitas para imprimir plástico?
La elección del material de la boquilla es fundamental porque determina su resistencia al desgaste y su conductividad térmica, factores clave al imprimir diferentes tipos de plástico. Después de probar más de una docena de boquillas en nuestro taller DunaTech, puedo decir que no todas son iguales ni sirven para todos los materiales. Aquí tienes los tipos más comunes y sus usos, con un enfoque en cómo afectan la impresión de plástico:
- Latón: Es el caballo de batalla de la impresión 3D y la opción más común para principiantes. El latón es un material económico con una excelente conductividad térmica, lo que significa que transfiere el calor de manera muy eficiente al filamento, asegurando una extrusión suave y consistente. Es ideal para filamentos estándar como PLA, ABS, PETG y TPU sin cargas. Sin embargo, su principal desventaja es su baja resistencia a la abrasión. Se desgasta rápidamente con filamentos que contienen partículas duras, como los que llevan fibra de carbono, metal, madera o pigmentos que brillan en la oscuridad (glow-in-the-dark). Si imprimes mucho con estos materiales, verás cómo el orificio de la boquilla se agranda, afectando la precisión de tus impresiones.
- Acero endurecido: Cuando la durabilidad es una prioridad, especialmente con filamentos abrasivos, el acero endurecido es la mejor opción. En mis pruebas con filamento PETG cargado de carbono, esta boquilla mostró una durabilidad impresionante, manteniendo su diámetro original incluso después de cientos de horas de impresión. Es perfecta para materiales abrasivos como filamentos con partículas de carbono, fibra de vidrio, metal, madera o los populares filamentos «glow-in-the-dark». Su conductividad térmica es inferior a la del latón, lo que a veces requiere aumentar ligeramente la temperatura de impresión o reducir la velocidad para asegurar una fusión adecuada del filamento.
- Acero inoxidable: Aunque menos común que el latón o el acero endurecido, el acero inoxidable ofrece una buena resistencia a la corrosión y es una opción interesante para imprimir filamentos de grado alimenticio o médico, ya que no contamina el material. Su resistencia a la abrasión es mejor que la del latón, pero no tan buena como la del acero endurecido. Su conductividad térmica es similar o ligeramente inferior a la del acero endurecido.
- Rubí (o con punta de rubí): Si buscas imprimir materiales ultra abrasivos y tienes un presupuesto holgado, esta boquilla es una pasada. Consiste en un cuerpo de latón o acero endurecido con una pequeña punta de rubí incrustada en el orificio de salida. El rubí es uno de los materiales más duros conocidos, lo que le confiere una resistencia al desgaste prácticamente infinita. Probamos una rubí de 0.4 mm imprimiendo con Glowfill y quedó intacta, aunque cuesta un pastizal. Es la opción definitiva para filamentos extremadamente abrasivos o para aquellos que buscan la máxima durabilidad y precisión a largo plazo, sin importar el coste inicial.

Materiales compatibles según la boquilla
Cada tipo de boquilla tiene un rango de materiales que puede manejar eficientemente, afectando la calidad de impresión y la vida útil del componente. A ver… Cada tipo de boquilla tiene un rango de materiales que puede manejar eficientemente. Aquí te dejo una guía rápida basada en nuestras pruebas y en la experiencia de la comunidad de DunaTech:
| Boquilla | Materiales recomendados | Durabilidad con abrasivos | Consideraciones adicionales |
|---|---|---|---|
| Latón | PLA, ABS, PETG, TPU, HIPS, PVA | Baja | Excelente conductividad térmica. Ideal para filamentos estándar y sin cargas. La opción más económica. |
| Acero endurecido | PLA-CF, ABS-CF, PETG-CF, Madera, Metal, Glow-in-the-dark, PC, Nylon | Alta | Resistente al desgaste. Puede requerir temperaturas de impresión ligeramente más altas o velocidades más lentas debido a su menor conductividad térmica. |
| Acero inoxidable | PLA, ABS, PETG, TPU (especialmente para aplicaciones de grado alimenticio/médico) | Media | Buena resistencia a la corrosión. Una opción intermedia entre latón y acero endurecido en cuanto a resistencia a la abrasión. |
| Rubí | Todos los anteriores + materiales experimentales y altamente abrasivos | Muy alta (prácticamente nula) | La boquilla más duradera y precisa. Mantiene su diámetro de extrusión de forma casi perfecta a lo largo del tiempo. Es la inversión más alta. |
Ojo con esto: Si vas a imprimir filamentos con cargas (carbono, metal, madera), una boquilla de latón se desgastará muy rápido, a veces en cuestión de horas. Esto no solo te hará gastar más en boquillas, sino que también afectará la calidad de tus impresiones, ya que el diámetro del orificio se irá agrandando y la extrusión será inconsistente. En mi experiencia, invertir en una buena boquilla de acero endurecido desde el principio para estos materiales es un ahorro a largo plazo.
Cómo elegir el tamaño de boquilla correcto para tus impresiones de plástico
El tamaño del orificio de la boquilla es un factor crítico que influye directamente en la resolución, la velocidad de impresión y la resistencia de las piezas. Elegir el tamaño adecuado es un equilibrio entre detalle y eficiencia.
- 0.2 mm – 0.3 mm: Estas boquillas son para los amantes del detalle extremo. Permiten imprimir capas muy finas y características diminutas con una precisión asombrosa. Son ideales para miniaturas, joyería o modelos arquitectónicos donde cada milímetro cuenta. Sin embargo, las impresiones son significativamente más lentas y son más propensas a atascos, especialmente con filamentos de baja calidad o con impurezas.
- 0.4 mm (Estándar): Esta es la boquilla por defecto en la mayoría de las impresoras 3D y es el punto de partida ideal. Ofrece un excelente equilibrio entre detalle, velocidad y resistencia. Es perfecta para la mayoría de las aplicaciones, desde prototipos funcionales hasta figuras decorativas. La mayoría de los perfiles de slicer están optimizados para este tamaño.
- 0.6 mm – 0.8 mm: Si tu prioridad es la velocidad y la resistencia mecánica, estas boquillas son tus aliadas. Permiten imprimir capas más gruesas, lo que reduce drásticamente los tiempos de impresión y aumenta la adhesión entre capas, resultando en piezas más robustas. Son excelentes para objetos grandes, piezas funcionales, prototipos rápidos o impresiones donde el detalle estético no es lo más importante. La desventaja es una menor resolución en los detalles finos.
- 1.0 mm o más: Para impresiones industriales, objetos muy grandes o cuando se necesita una extrusión masiva de material. La velocidad es máxima, pero el nivel de detalle es mínimo. Se usan para piezas voluminosas, como muebles o grandes prototipos.
Consejo DunaTech: Si eres nuevo en la impresión 3D, empieza con una boquilla de 0.4 mm. Una vez que domines los conceptos básicos, experimenta con otros tamaños. Para impresiones funcionales en plástico como PETG o ABS, una boquilla de 0.6 mm puede ser una mejora sustancial en resistencia y tiempo.
Instalación y calibración paso a paso de tu boquilla
La instalación de una boquilla no tiene por qué convertirse en un dolor de cabeza si sigues unos pasos clave. Una correcta instalación y calibración son vitales para evitar problemas de extrusión y asegurar la calidad de tus impresiones de plástico.
Herramientas necesarias:
- Llave de boquillas: Recomendamos las de acero inoxidable para no dañar la rosca del bloque calefactor (hotend). Un juego de llaves de vaso o una llave inglesa ajustable también pueden servir.
- Termómetro láser: Para verificar la temperatura del hotend antes de desmontar y asegurar que está lo suficientemente caliente.
- Guantes resistentes al calor: ¡Imprescindibles! El hotend estará muy caliente y una quemadura es lo último que quieres.
- Filamento de limpieza o agujas de limpieza: Útiles para limpiar cualquier residuo antes de instalar la nueva boquilla.
- Cepillo de alambre (opcional): Para limpiar el exterior del bloque calefactor si hay mucho plástico adherido.
Pasos para cambiar la boquilla:
- Calienta el hotend: Ajusta la temperatura a unos 200°C (o la temperatura de impresión de tu último filamento) para ablandar cualquier residuo de plástico dentro y alrededor de la boquilla. Esto facilita la extracción y previene daños.
- Retira el filamento: Una vez caliente, retira el filamento de tu impresora. Si la boquilla está muy atascada, puedes hacer un «cold pull» (tirón en frío) para intentar limpiar el interior.
- Desmonta la boquilla vieja: Con el hotend aún caliente (¡usa guantes!), sujeta firmemente el bloque calefactor con una llave y usa otra llave para girar la boquilla en sentido antihorario. Ten cuidado de no aplicar demasiada fuerza al bloque calefactor para no doblar los heatbreaks o dañar los cables del termistor y el cartucho calefactor.
- Limpia la rosca: Si hay residuos de plástico en la rosca del bloque calefactor, límpialos cuidadosamente con un cepillo de alambre o una aguja fina.
- Instala la nueva boquilla: Enrosca suavemente la nueva boquilla a mano en sentido horario hasta que haga tope. Luego, con el hotend aún caliente, aprieta un cuarto de vuelta con la llave. No aprietes demasiado, puedes dañar la rosca del bloque calefactor o la propia boquilla. El objetivo es que quede firme y sin fugas, pero sin excederse. Un apriete excesivo es una causa común de daños.
- Verifica la altura del hotend: Algunas boquillas tienen longitudes ligeramente diferentes. Si tu boquilla es más corta o más larga, el sensor de nivelación (si lo tienes) o la altura del eje Z pueden necesitar un ajuste.
- Calibra el offset del eje Z: Este es un paso CRÍTICO. Después de cambiar la boquilla, la distancia entre la punta de la boquilla y la cama de impresión puede haber cambiado. Ajusta el offset del eje Z en el firmware de tu impresora o en el slicer para asegurar que la primera capa se adhiera correctamente y evitar que la boquilla choque con la cama. Realiza una prueba de nivelación de cama y una impresión de primera capa para verificar.
Problemas comunes al imprimir plástico y cómo solucionarlos con la boquilla adecuada
Los problemas de impresión son frustrantes, pero muchos de ellos están directamente relacionados con la boquilla y tienen soluciones claras. En nuestras pruebas del día a día, estos son los errores más frecuentes al usar boquillas nuevas o inadecuadas y cómo solucionarlos:
- Atascos frecuentes (clogging):
- Síntoma: El filamento deja de salir o sale de forma intermitente, la extrusora hace ruidos de «clic».
- Causa probable:
- Boquilla sucia: Residuos de filamento quemado o partículas extrañas dentro de la boquilla.
- Filamento de mala calidad: Diámetro inconsistente o impurezas.
- Retracciones excesivas: El filamento se calienta demasiado en el heatbreak y se expande, causando un atasco.
- Temperatura de impresión baja: El filamento no se funde lo suficiente para pasar por el orificio.
- Solución:
- Usa un filamento de limpieza cada 5-10 impresiones, especialmente si cambias de material. También puedes usar una aguja de limpieza para desatascar el orificio mientras la boquilla está caliente. Revisa nuestra guía sobre kits de limpieza.
- Asegúrate de que tu filamento esté seco y sea de buena calidad.
- Optimiza los ajustes de retracción en tu slicer (distancia y velocidad).
- Aumenta ligeramente la temperatura de impresión (5-10°C) y/o reduce la velocidad de impresión.
- Desgaste prematuro de la boquilla:
- Síntoma: La calidad de impresión disminuye con el tiempo, el diámetro de extrusión es inconsistente, aparecen «ghosting» o líneas irregulares.
- Causa probable: Estás usando una boquilla de latón con filamentos abrasivos (con cargas de carbono, metal, madera, o glow-in-the-dark).
- Solución: Cambia a una boquilla de acero endurecido o de rubí. La inversión inicial se amortizará rápidamente al evitar reemplazos constantes y mejorar la calidad.
- Problemas de nivelación y adhesión de la primera capa:
- Síntoma: La primera capa no se adhiere a la cama, se despega, o la boquilla raspa la cama.
- Causa probable: No recalibraste el offset del eje Z después del cambio de boquilla, o la cama no está correctamente nivelada.
- Solución: Verifica y ajusta el offset del eje Z en el firmware o slicer. Realiza una nivelación de cama exhaustiva. Asegúrate de que la boquilla esté a la distancia correcta de la cama (generalmente el grosor de una hoja de papel).
- Extrusión inconsistente o subextrusión:
- Síntoma: Las líneas de impresión son delgadas, hay huecos en las capas, o la pieza es débil.
- Causa probable:
- Boquilla parcialmente obstruida.
- Temperatura de impresión demasiado baja para el filamento o la velocidad.
- Flujo (flow rate) mal calibrado en el slicer.
- Diámetro de filamento incorrecto configurado en el slicer.
- Solución:
- Limpia la boquilla.
- Aumenta la temperatura del hotend.
- Calibra el flujo de tu filamento (hay muchas guías online para esto).
- Verifica que el diámetro del filamento en tu slicer (1.75mm o 2.85mm) coincida con el que estás usando.
- Fugas de filamento alrededor de la boquilla:
- Síntoma: Plástico fundido gotea o se acumula alrededor de la rosca de la boquilla o el bloque calefactor.
- Causa probable: La boquilla no está correctamente apretada contra el heatbreak, o la rosca está dañada.
- Solución: Con el hotend caliente, aprieta la boquilla un poco más (sin excederte). Si el problema persiste, desmonta la boquilla, limpia bien las roscas y vuelve a montar asegurándote de que la boquilla y el heatbreak hagan un buen sellado interno. Si la rosca está dañada, puede que necesites reemplazar el bloque calefactor o la boquilla.
Preguntas frecuentes sobre cómo elegir la boquilla perfecta para imprimir plástico
¿Es necesario cambiar la boquilla para cada tipo de filamento?
No necesariamente, pero es altamente recomendable si usas materiales abrasivos como carbono, fibra de vidrio o glow-in-the-dark. Las boquillas de acero endurecido o rubí son mucho mejores para estos casos, ya que las de latón se desgastarían muy rápido, afectando la calidad de tus impresiones de plástico.
¿Cómo puedo saber si mi boquilla está desgastada?
En mis pruebas, los signos más comunes son una mala extrusión, líneas de impresión inconsistentes, problemas de calidad en las capas (como «under-extrusion» o «ghosting») y la aparición de un orificio de extrusión ovalado o más grande de lo normal. También puedes notar bordes irregulares en las impresiones o una reducción notable en la resistencia de las piezas.
¿Cuál es el mejor tamaño de boquilla para empezar a imprimir plástico?
La boquilla estándar de 0.4 mm funciona para la mayoría de los casos y es ideal para empezar, ya que ofrece un buen equilibrio entre detalle y velocidad. Si imprimes objetos grandes y quieres reducir tiempos o necesitas mayor resistencia mecánica, puedes probar con una de 0.6 mm una vez que tengas más experiencia.
¿Puedo usar una boquilla de 0.2 mm para imprimir PLA?
Sí, puedes usar una boquilla de 0.2 mm para PLA si buscas un nivel de detalle extremadamente alto. Sin embargo, ten en cuenta que las impresiones serán mucho más lentas y la boquilla será más propensa a atascarse, por lo que es crucial usar filamento de muy buena calidad y ajustar bien los parámetros de retracción.
¿Con qué frecuencia debo limpiar mi boquilla?
La frecuencia de limpieza depende del tipo de filamento que uses. Para filamentos estándar como PLA o PETG, una limpieza cada 20-30 horas de impresión o cada vez que notes una ligera disminución en la calidad puede ser suficiente. Si usas filamentos abrasivos o con cargas, es recomendable limpiar la boquilla cada 5-10 horas o incluso después de cada impresión grande para mantener un rendimiento óptimo.
Conclusión
Elegir la boquilla correcta es clave para maximizar la calidad de tus impresiones y la vida útil de tu impresora 3D, especialmente cuando trabajas con diferentes tipos de plástico. En nuestro taller DunaTech, hemos visto cómo cambiar de latón a acero endurecido puede transformar tus resultados, especialmente con materiales abrasivos. Recuerda siempre calibrar después de instalar una nueva boquilla, usar filamento de limpieza regularmente y no tener miedo de experimentar con diferentes tamaños para encontrar el equilibrio perfecto entre detalle, velocidad y resistencia para tus proyectos.
Con la información adecuada y un poco de práctica, dominarás la elección de boquillas y llevarás tus impresiones 3D a un nivel profesional. ¡A imprimir se ha dicho!
— El equipo de DunaTech


