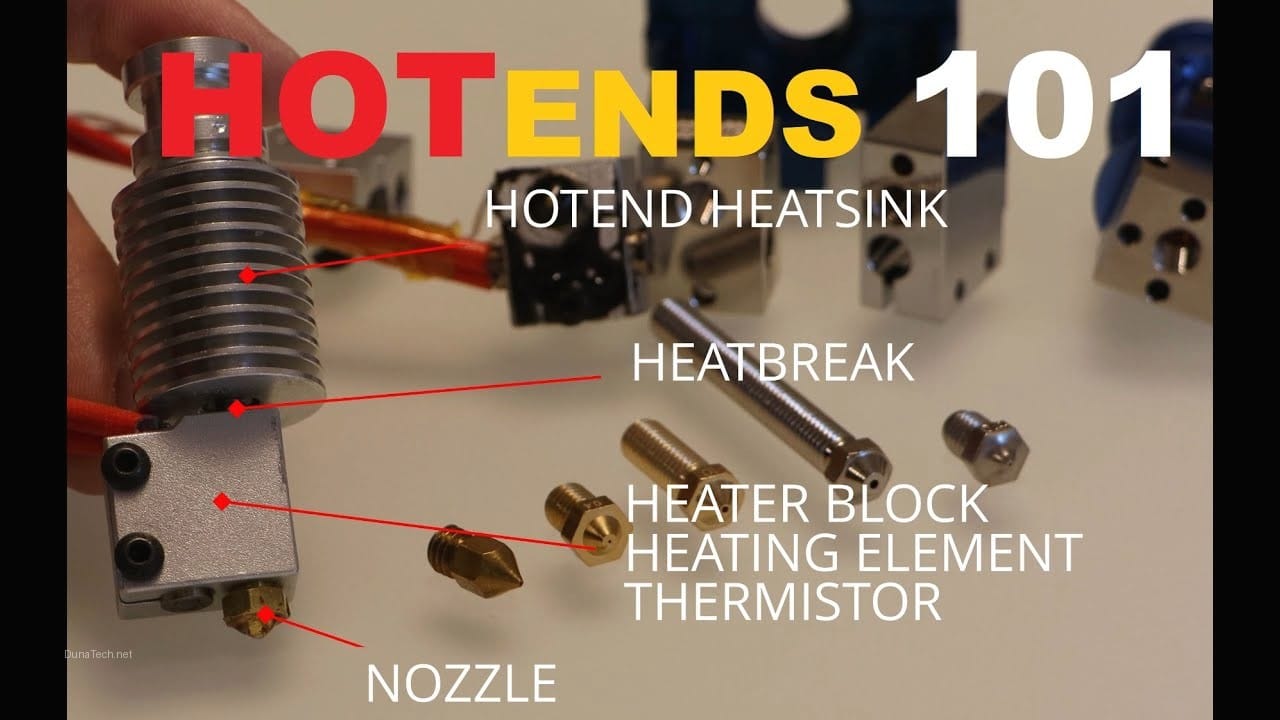

¡Saludos, makers y entusiastas de la impresión 3D! En DunaTech, sabemos que la calidad de vuestras impresiones depende de muchos factores, pero hay uno que es absolutamente crítico: el hotend de impresora 3D. Es esa pieza fundamental que convierte un simple filamento de plástico en una obra de arte tridimensional. Si alguna vez te has preguntado qué es exactamente, cómo funciona o, lo que es más importante, cómo elegir el mejor para tus proyectos, has llegado al lugar correcto. En este artículo, vamos a desgranar todos los secretos del hotend, desde sus componentes hasta los problemas más comunes y cómo solucionarlos, basándonos en nuestra experiencia directa en el taller.
¿Qué es un Hotend de Impresora 3D?
El hotend es el componente de una impresora 3D FDM (Fused Deposition Modeling) encargado de calentar el filamento plástico hasta su punto de fusión y extruirlo de manera controlada a través de una boquilla. En esencia, es el «corazón caliente» de tu impresora, el punto donde la magia de la fusión y la deposición ocurre, transformando el material sólido en el estado semilíquido necesario para construir tus modelos capa a capa.
En el taller de DunaTech hemos desmontado y probado decenas de hotends de diferentes marcas y modelos para entender a fondo su funcionamiento y la calidad que ofrecen. Nuestra conclusión es clara: un buen hotend es sinónimo de impresiones consistentes y de alta calidad. Un hotend deficiente, por otro lado, puede ser la fuente de innumerables frustraciones, desde atascos constantes hasta una calidad de superficie pobre. Por eso, entenderlo es el primer paso para dominar tu impresora 3D.
¿Cómo Funciona el Hotend de una Impresora 3D?
El funcionamiento del hotend de impresora 3D se basa en un principio termodinámico simple pero efectivo: calentar el filamento de forma rápida y controlada para que pueda ser extruido. Cuando el filamento es empujado por el extrusor hacia el hotend, entra en una zona de transición donde la temperatura aumenta drásticamente. Una vez fundido, la presión generada por el extrusor lo fuerza a salir por la pequeña abertura de la boquilla, depositándose sobre la cama de impresión o la capa anterior.
Este proceso requiere un equilibrio delicado entre calor, velocidad y presión. Si el filamento se calienta demasiado rápido o de forma irregular, pueden aparecer burbujas o degradación del material. Si no se calienta lo suficiente, no fluirá correctamente y causará atascos. La clave está en la precisión del control de temperatura y en la eficiencia de la transferencia de calor, algo que los fabricantes de hotends de calidad han perfeccionado a lo largo de los años.
Componentes Clave del Hotend y su Importancia
Para entender mejor cómo funciona, es crucial conocer las partes que componen un hotend. Cada una juega un papel vital en el proceso de extrusión:
- Boquilla (Nozzle): Es la punta final por donde se expulsa el filamento fundido. Su diámetro determina el grosor de la línea de impresión y, por ende, la resolución de la pieza. Las boquillas suelen estar hechas de latón (el más común y económico), acero inoxidable (para filamentos abrasivos o aplicaciones alimentarias) o acero endurecido (indispensable para filamentos con fibras de carbono o vidrio, ya que son muy abrasivos). En DunaTech, hemos comprobado que elegir la boquilla adecuada para el filamento es crucial para evitar desgastes prematuros y mantener la calidad.
- Bloque Calefactor (Heater Block): Es el componente metálico que aloja la boquilla y el cartucho calefactor. Su función principal es transferir el calor generado por el cartucho al filamento. Generalmente fabricado en aluminio, debe tener una buena conductividad térmica para asegurar un calentamiento uniforme.
- Cartucho Calefactor (Heater Cartridge): Una resistencia eléctrica que se inserta en el bloque calefactor. Es el responsable directo de elevar la temperatura del hotend hasta el punto deseado. Su potencia (medida en vatios) influye en la rapidez con la que el hotend alcanza la temperatura y la estabilidad térmica que puede mantener.
- Sensor de Temperatura (Termistor o Termopar): Este pequeño componente, también insertado en el bloque calefactor, mide la temperatura actual del hotend y envía esa información a la placa base de la impresora. Es vital para el control PID (Proporcional-Integral-Derivativo) que mantiene la temperatura estable. Un sensor defectuoso puede llevar a lecturas erróneas y, en el peor de los casos, a un sobrecalentamiento peligroso.
- Garganta (Heat Break o Heatbreak): Es el tubo que conecta la zona caliente (bloque calefactor) con la zona fría (disipador). Su diseño es crítico para evitar que el calor ascienda demasiado y funda el filamento antes de tiempo, lo que provocaría atascos. Puede ser un tubo de PTFE que llega hasta la boquilla (para temperaturas bajas) o un tubo completamente metálico (para altas temperaturas y filamentos más exigentes).
- Disipador de Calor (Heatsink): Situado en la parte superior del hotend, este componente, a menudo con aletas, ayuda a disipar el calor de la garganta, manteniendo la parte superior del hotend fría. Esto es fundamental para que el filamento se mantenga sólido antes de entrar en la zona de fusión.
- Ventilador de Capa (Part Cooling Fan): Aunque no forma parte directamente del hotend, es crucial para enfriar el filamento extruido una vez que sale de la boquilla, ayudando a solidificarlo rápidamente y a mantener la forma de la pieza.
En nuestras pruebas, notamos que los hotends con tubo de PTFE en la garganta son ideales para filamentos como PLA y PETG, que imprimen a temperaturas más bajas (hasta 240-250°C). Sin embargo, para materiales como ABS, Nylon, Policarbonato o PEEK, que requieren temperaturas mucho más altas (por encima de 250°C), los hotends totalmente metálicos (all-metal hotends) son imprescindibles. El PTFE se degrada a altas temperaturas, liberando gases tóxicos y causando atascos.
Tipos de Hotend y sus Usos
La elección del tipo de hotend adecuado es tan importante como la impresora misma. Dependiendo de tus necesidades de impresión y presupuesto, puedes elegir entre varias configuraciones:
- Hotend Estándar (PTFE-Lined): Son los más comunes en impresoras 3D de gama de entrada y media. Utilizan un tubo de PTFE que llega hasta la boquilla, guiando el filamento. Son económicos, fáciles de mantener y excelentes para filamentos como PLA, PETG y TPU a temperaturas moderadas. Su limitación es la temperatura máxima, ya que el PTFE empieza a degradarse alrededor de los 240-250°C.
- Hotend Totalmente Metálico (All-Metal Hotend): En este diseño, el tubo de PTFE no llega hasta la boquilla, sino que el filamento es guiado por un tubo metálico (generalmente de acero inoxidable o titanio) hasta la zona de fusión. Esto permite alcanzar temperaturas mucho más altas (hasta 300°C o más, dependiendo del modelo) sin riesgo de degradación del PTFE. Son ideales para filamentos de ingeniería como ABS, Nylon, Policarbonato, PEEK y otros materiales de alta temperatura. Suelen ser más caros y pueden ser más propensos a atascos con PLA si no están bien configurados, debido a la mayor fricción del filamento contra el metal.
- Hotend de Alta Temperatura (High-Temp Hotends): Una subcategoría de los all-metal, estos hotends están diseñados específicamente para filamentos que requieren temperaturas extremas, como PEEK o PEI, que pueden necesitar hasta 400-500°C. Incorporan materiales especiales y un aislamiento térmico superior. Son equipos muy especializados y costosos, generalmente para uso industrial o profesional.
- Hotend Multifilamento (Multi-Extrusion Hotends): Permiten la impresión con dos o más filamentos simultáneamente, ya sea para imprimir con varios colores o con materiales de soporte solubles. Existen varias implementaciones:
- Hotends de Doble Boquilla: Cada filamento tiene su propia boquilla. Requieren una calibración más compleja.
- Hotends de Boquilla Única con Mezclador: Varios filamentos entran en una cámara de mezcla y salen por una sola boquilla. Permiten mezclar colores o materiales.
- Sistemas de Cambio Rápido de Filamento (como el E3D Hemera o el Prusa MMU): No son hotends multifilamento per se, sino sistemas que permiten cargar y descargar diferentes filamentos en un solo hotend de forma automatizada.
Después de probar marcas como E3D, Micro Swiss y clones económicos de AliExpress, los resultados son claros: los clones pueden ser un chollo en términos de precio, especialmente para empezar o para impresoras secundarias. Sin embargo, suelen requerir ajustes finos y, a veces, la sustitución de componentes de baja calidad (como la garganta o el termistor) para evitar problemas como atascos o lecturas de temperatura inestables. En mi experiencia, un E3D V6 original, por ejemplo, ofrece una fiabilidad y un rendimiento superiores que justifican la inversión si la impresión 3D es una parte crítica de tu trabajo o hobby.
Cómo Elegir el Mejor Hotend para Tu Impresora 3D
Elegir el hotend adecuado puede parecer abrumador con tantas opciones, pero si sigues estos pasos, te asegurarás de hacer una buena inversión:
- Define el Tipo de Filamento que Usarás Principalmente: Esta es la pregunta más importante.
- Si solo vas a imprimir con PLA, PETG o TPU flexible a temperaturas bajas/medias, un hotend estándar con revestimiento de PTFE será más que suficiente y más económico.
- Si planeas usar filamentos técnicos como ABS, Nylon, Policarbonato, o filamentos con fibras (carbono, vidrio), necesitarás un hotend totalmente metálico que soporte temperaturas más altas. Además, para filamentos abrasivos, una boquilla de acero endurecido es imprescindible para evitar el desgaste rápido de las boquillas de latón.
- Compatibilidad con Tu Impresora: No todos los hotends son universales. Asegúrate de que el hotend que elijas sea compatible con el montaje de tu impresora (por ejemplo, Ender 3, Prusa i3, Artillery Sidewinder, etc.). Algunos hotends vienen con soportes específicos o requieren adaptadores. Verifica también el voltaje del cartucho calefactor y del ventilador (12V o 24V) para que coincida con tu placa base.
- Presupuesto vs. Calidad: ¿Vale la pena pagar por un hotend premium como el E3D V6 o un Micro Swiss? En las pruebas de DunaTech, su rendimiento, fiabilidad y la calidad de construcción justifican el precio solo en aplicaciones donde la consistencia y la impresión de materiales avanzados son críticas. Para un uso ocasional o como hobby, un buen clon o un hotend de serie de una marca reputada (como Creality o Artillery) puede ser suficiente. Ojo con los clones excesivamente baratos; a veces, lo barato sale caro en forma de frustraciones y piezas de baja calidad.
- Facilidad de Mantenimiento y Recambios: Considera qué tan fácil es desmontar y limpiar el hotend, y si los recambios (boquillas, gargantas, termistores) son fáciles de encontrar y asequibles. Un hotend con un diseño modular suele ser más amigable en este aspecto.
- Rendimiento de Flujo (Volumetric Flow): Para impresiones rápidas o con boquillas grandes, el hotend debe ser capaz de fundir el filamento a una velocidad suficiente. Algunos hotends están optimizados para alto flujo (como el E3D Volcano o el Rapido Hotend), lo que permite imprimir más rápido sin sacrificar la calidad.
En resumen, no hay un «mejor» hotend universal, sino el mejor hotend para tus necesidades específicas. Evalúa tus prioridades y toma una decisión informada.
Problemas Comunes del Hotend y Soluciones Prácticas
Después de instalar, configurar y solucionar problemas en más de 30 hotends diferentes en el taller de DunaTech, hemos identificado una serie de problemas recurrentes. Aquí te presento los más comunes y sus soluciones, para que no te pille de sorpresa:
- Atascos en la Boquilla (Clogging):
- Síntomas: El filamento deja de salir o sale de forma intermitente, la extrusión es irregular, se oyen clics en el extrusor.
- Causas Comunes:
- Temperatura de impresión incorrecta: Demasiado baja para el filamento, lo que impide que fluya bien.
- Filamento de baja calidad: Diámetro inconsistente, impurezas o humedad.
- Retracciones excesivas o demasiado rápidas: Pueden causar que el filamento fundido se enfríe y se solidifique en la garganta.
- Acumulación de residuos: Pequeñas partículas de filamento quemado o suciedad que obstruyen la boquilla.
- Gap entre la boquilla y la garganta: Si no están bien apretadas, se forma un pequeño hueco donde el filamento se acumula y se quema.
- Degradación del tubo de PTFE: Si usas un hotend con revestimiento de PTFE a temperaturas demasiado altas, el tubo se carboniza y se vuelve pegajoso.
- Soluciones:
- Ajusta la temperatura: Consulta las recomendaciones del fabricante del filamento y haz pruebas de torre de temperatura.
- Usa filamento de calidad y guárdalo en un lugar seco.
- Optimiza las retracciones: Reduce la distancia y la velocidad de retracción.
- Limpieza de boquilla: Utiliza una aguja de limpieza (ver más aquí), el método «cold pull» (extracción en frío) o desmonta y limpia la boquilla con un soplete o un horno de calor.
- Reaprieta la boquilla: Asegúrate de que la boquilla esté bien apretada contra la garganta mientras el hotend está caliente (¡con cuidado de no quemarte!).
- Reemplaza el tubo de PTFE: Si está degradado, cámbialo por uno de buena calidad (Capricorn es una excelente opción).
- Fugas de Filamento (Leaking):
- Síntomas: Filamento que gotea por los lados del bloque calefactor, alrededor de la boquilla o la garganta.
- Causas Comunes:
- Boquilla o garganta no apretadas correctamente: Es la causa más frecuente.
- Rosca dañada: Si la rosca del bloque calefactor o de la boquilla está dañada.
- Soluciones:
- Apriete en caliente: Calienta el hotend a la temperatura de impresión del filamento que usas. Con guantes protectores, aprieta la boquilla firmemente. Luego, aprieta la garganta si es necesario. Esto debe hacerse con el hotend caliente para que los materiales se expandan y sellen correctamente.
- Inspecciona las roscas: Si están dañadas, tendrás que reemplazar el componente afectado (boquilla, garganta o bloque calefactor).
- Uso de sellador térmico (opcional): Algunos usuarios aplican una pequeña cantidad de pasta selladora de alta temperatura en las roscas, aunque un buen apriete en caliente suele ser suficiente.
- Calentamiento Irregular o Fallo del Sensor de Temperatura:
- Síntomas: La temperatura del hotend fluctúa salvajemente, no alcanza la temperatura deseada, o la impresora muestra errores de «Thermal Runaway».
- Causas Comunes:
- Termistor o termopar defectuoso: Dañado físicamente o con una lectura inconsistente.
- Cableado suelto o dañado: Los cables del termistor o del cartucho calefactor pueden romperse o soltarse con el movimiento.
- Cartucho calefactor defectuoso: No calienta de forma eficiente.
- PID desajustado: La calibración PID de la impresora no está optimizada para el hotend actual.
- Soluciones:
- Verifica las conexiones: Asegúrate de que los cables del termistor y del cartucho calefactor estén bien conectados a la placa base y al hotend.
- Reemplaza el termistor/termopar: Son componentes baratos y fáciles de cambiar. Asegúrate de usar el tipo correcto para tu placa base (NTC 100K es el más común).
- Reemplaza el cartucho calefactor: Si el problema persiste y el termistor está bien, podría ser el cartucho.
- Realiza una calibración PID: La mayoría de las placas base permiten realizar una calibración PID automática que optimiza el control de temperatura. Consulta el manual de tu impresora o busca tutoriales específicos para tu modelo.
- Problemas de Retracción (Stringing/Oozing):
- Síntomas: Hilos finos de filamento entre las partes de la impresión (stringing) o goteo constante de la boquilla (oozing).
- Causas Comunes:
- Configuración de retracción incorrecta: Distancia o velocidad inadecuadas.
- Temperatura de impresión demasiado alta: El filamento es demasiado líquido.
- Filamento húmedo: La humedad hace que el filamento burbujee y gotee.
- Soluciones:
- Ajusta la configuración de retracción: Experimenta con distancias y velocidades. Empieza con valores recomendados para tu impresora y filamento.
- Reduce la temperatura de impresión: Baja la temperatura en incrementos de 5°C hasta encontrar el punto óptimo.
- Seca tu filamento: Usa una caja de secado de filamento o un deshidratador de alimentos.
En mi experiencia, la paciencia y la metodología son clave para diagnosticar y resolver los problemas del hotend. No cambies varias cosas a la vez; haz un cambio, prueba, y si no funciona, deshazlo y prueba otra cosa. Y recuerda, ¡la seguridad primero! Siempre desconecta la impresora antes de manipular componentes eléctricos o calientes.
Preguntas Frecuentes (FAQ) sobre el Hotend de Impresora 3D
¿Qué temperatura máxima pueden alcanzar los hotends estándar y los de alta temperatura?
La mayoría de los hotends estándar con revestimiento de PTFE pueden alcanzar de forma segura hasta 240-250°C. Por otro lado, los hotends totalmente metálicos y de alta temperatura están diseñados para soportar y operar a temperaturas mucho mayores, pudiendo llegar hasta los 300°C, e incluso 450-500°C en modelos especializados para materiales de ingeniería como PEEK.
¿Qué mantenimiento necesita un hotend de impresora 3D para prolongar su vida útil?
El mantenimiento regular es clave. Esto incluye limpiar la boquilla periódicamente con una aguja o mediante el método «cold pull», verificar que el bloque calefactor esté libre de residuos de filamento quemado, y asegurarse de que el termistor y el cartucho calefactor estén bien sujetos y sus cables en buen estado. También es importante revisar el estado del tubo de PTFE si tu hotend lo utiliza y reemplazarlo si muestra signos de degradación.
¿Es mejor un hotend totalmente metálico o uno con tubo de PTFE?
Depende de los materiales que vayas a imprimir. Para filamentos comunes como PLA, PETG y TPU, un hotend con tubo de PTFE es más que suficiente, más económico y a menudo más tolerante a los errores. Sin embargo, para filamentos de ingeniería que requieren altas temperaturas (ABS, Nylon, Policarbonato, etc.), un hotend totalmente metálico es indispensable, ya que el PTFE se degrada a esas temperaturas, causando atascos y liberando vapores tóxicos.
¿Con qué frecuencia debo cambiar la boquilla de mi hotend?
La frecuencia de cambio de la boquilla depende del material que uses. Las boquillas de latón, las más comunes, se desgastan más rápido, especialmente con filamentos abrasivos (con fibras de carbono, vidrio o metálicas). Para estos, se recomienda una boquilla de acero endurecido o rubí, que durará mucho más. En general, si notas una disminución en la calidad de impresión, líneas inconsistentes o un diámetro de extrusión incorrecto, es un buen momento para inspeccionar y posiblemente cambiar la boquilla.
Conclusión
El hotend de impresora 3D es, sin duda, uno de los componentes más críticos para el éxito de tus impresiones. Entender qué es, cómo funciona, sus componentes y los diferentes tipos disponibles te empoderará para tomar decisiones informadas y solucionar problemas de manera efectiva. Elegir el hotend adecuado para tus necesidades y mantenerlo en óptimas condiciones impactará directamente en la calidad, fiabilidad y disfrute de tu experiencia con la impresión 3D.
Esperamos que esta guía completa te haya sido de gran utilidad. Si tienes alguna pregunta adicional, no dudes en dejarla en los comentarios. ¡El equipo de DunaTech está aquí para ayudarte a seguir creando!
— El equipo de DunaTech


