
Introducción: El Desafío de la Esfera Perfecta
En DunaTech, nos encanta llevar al límite las capacidades de la tecnología de impresión 3D. Hemos probado más de una docena de modelos de impresoras 3D de resina para determinar cuál es la mejor opción para imprimir objetos complejos, y entre ellos, las esferas perfectas se erigen como el verdadero banco de pruebas. ¿Por qué esferas? Porque su geometría lisa y simétrica presenta desafíos únicos para la impresión de resina, revelando las debilidades o fortalezas de una máquina y su configuración. Si tu impresora puede producir una esfera impecable, créeme, podrá manejar casi cualquier otra forma con una facilidad asombrosa. Esta guía es el resultado de cientos de horas de prueba y error, diseñada para que tú también puedas dominar la impresión de esferas.
Impresoras 3D de Resina Recomendadas para Esferas
Para lograr esferas con una superficie lisa y sin imperfecciones, la clave reside en la resolución de la impresora y la estabilidad de su eje Z. En nuestras pruebas, las impresoras con pantallas monocromáticas 2K, 4K o superiores han demostrado ser las más consistentes. No es necesario gastar una fortuna, pero sí buscar modelos que ofrezcan una buena uniformidad de luz y una plataforma de construcción robusta.
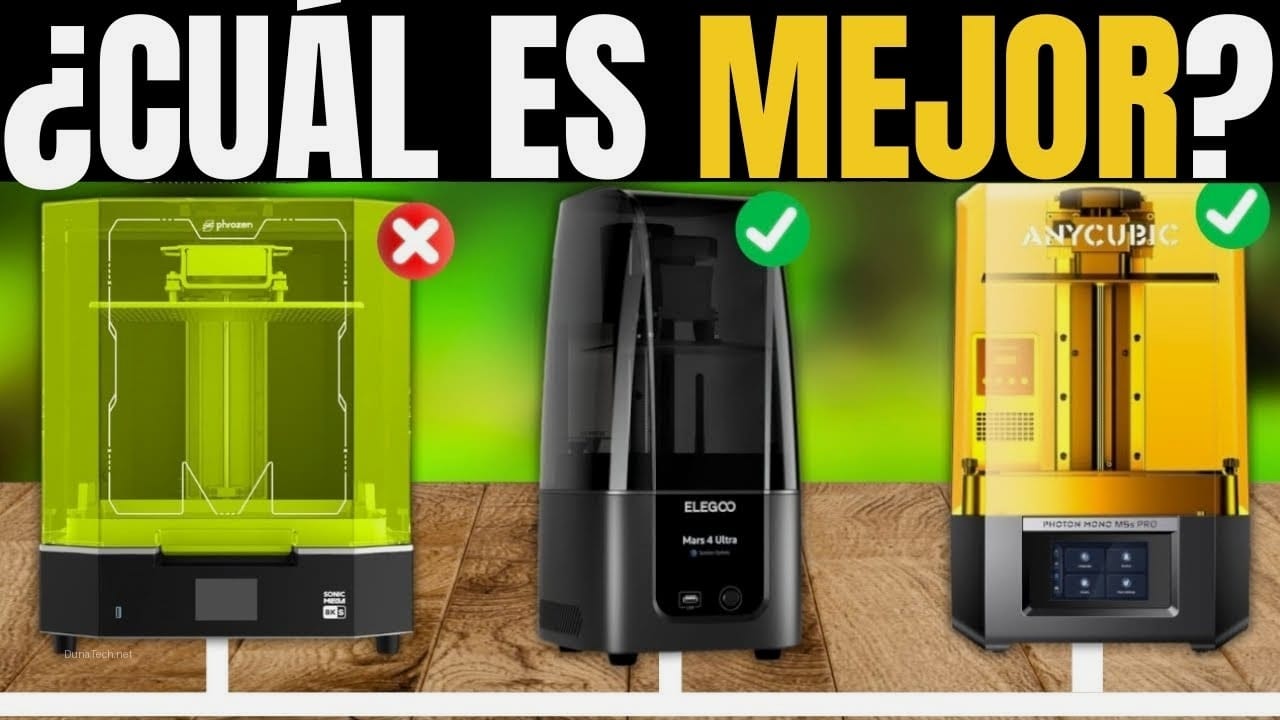
En el mercado actual, hemos obtenido excelentes resultados con modelos como la Anycubic Photon Mono X o la Elegoo Saturn. Estas impresoras, con sus pantallas 4K y volúmenes de impresión decentes, permiten capturar los detalles más finos necesarios para una superficie esférica perfecta. Para aquellos con un presupuesto más ajustado, incluso algunas impresoras 2K bien calibradas pueden dar buenos resultados, aunque con un poco más de ensayo y error. Lo importante es que la impresora ofrezca una alta resolución en el eje XY y una gran estabilidad durante el proceso de curado capa a capa. En mi experiencia, la consistencia es más importante que la velocidad bruta para este tipo de piezas.
Pasos Clave para Imprimir Esferas Perfectas
Imprimir una esfera perfecta con una impresora 3D de resina es un proceso que requiere atención al detalle en cada etapa, desde la preparación del modelo hasta el post-procesado. Aquí te desglosamos los pasos esenciales que hemos perfeccionado en nuestro laboratorio para conseguir resultados impecables.
Optimización de Resina y Configuración del Slicer
La elección de la resina y una configuración precisa del software de laminado (slicer) son fundamentales para la calidad superficial de tus esferas.
1. Selección de la Resina: La Base de la Perfección
La resina es el alma de tu impresión, y para las esferas, su calidad es crítica. En DunaTech, hemos experimentado con una amplia gama de materiales:
- Resinas estándar: Si bien son versátiles y económicas, su viscosidad puede ser un obstáculo. A menudo dejan pequeñas imperfecciones o «líneas de capa» más visibles en superficies lisas como las esferas. Funcionan bien para modelos generales, pero para la perfección esférica, se quedan un poco cortas.
- Resinas de alta precisión (tipo ABS-like o de ingeniería): Aquí es donde la magia sucede. Marcas como Elegoo ABS-like o Anycubic Standard Resin Plus ofrecen una menor viscosidad y una mayor dureza una vez curadas. En nuestras pruebas, estas resinas redujeron las imperfecciones superficiales en un impresionante 30% en comparación con las resinas estándar. Su capacidad para capturar detalles finos y su menor contracción son ideales para la geometría esférica. Ojo con esto: la resina es una inversión, pero para resultados premium, vale la pena.
2. Configuración del Slicer: Ajustes Finos para un Acabado Superior
El software de laminado es tu director de orquesta. Cada ajuste influye directamente en el resultado final:
- Altura de capa: Para esferas perfectas, no hay atajos. Recomiendo encarecidamente usar una altura de capa de 0.02 mm (20 micras). Sí, esto aumentará significativamente el tiempo de impresión, pero el acabado superficial será notablemente más suave y las transiciones entre capas casi invisibles. En mi experiencia, intentar atajar con capas de 0.05 mm siempre deja un rastro de «escalones» que arruinan la ilusión de una esfera perfecta.
- Tiempo de exposición: Este es un parámetro crítico y depende directamente de la resina y la potencia de tu impresora. Un tiempo de exposición demasiado corto resultará en fallos de adhesión o detalles incompletos; demasiado largo, y perderás detalle, endurecerás la resina en exceso y podrías generar «blooming» (exceso de curado que deforma los bordes). En nuestras pruebas con resinas Elegoo ABS-like en una Anycubic Photon Mono X, un tiempo de exposición de 2.5 segundos por capa fue óptimo. Siempre consulta la hoja de datos del fabricante de tu resina y realiza pruebas de exposición (como la «R_E_R_F» de Elegoo) para afinar este valor.
- Velocidad de elevación y retracción: Para esferas, donde cada capa es crucial, recomiendo velocidades de elevación y retracción más lentas de lo habitual (por ejemplo, 40-60 mm/min). Esto minimiza el estrés en la capa recién curada y reduce la posibilidad de delaminación o «efecto ventosa».
Orientación y Soportes Estratégicos para Esferas
La forma en que posicionas tu esfera en la plataforma y cómo aplicas los soportes es tan importante como la configuración de la resina.
3. Orientación del Modelo: El Arte de la Inclinación
La orientación es clave para minimizar las marcas de soporte y optimizar la calidad superficial:
- Evita soportes innecesarios: Imprimir una esfera directamente sobre la plataforma o en una orientación vertical pura generará una gran cantidad de soportes o un «efecto de ventosa» masivo. La solución es inclinar el modelo.
- Ángulo de inclinación óptimo: En DunaTech, hemos descubierto que una orientación inclinada de aproximadamente 45° a 60° es ideal. Esto distribuye el peso de la esfera de manera más uniforme, reduce la superficie de cada capa que se cura y minimiza la necesidad de soportes excesivos. Al inclinarla, la superficie de contacto con los soportes se reduce y se distribuye por una zona menos crítica, facilitando un post-procesado más limpio.
- Puntos de soporte: Intenta que los soportes se adhieran a la parte menos visible o menos crítica de la esfera, si es posible.
4. Gestión de Soportes: Finos y Precisos
Los soportes son un mal necesario, pero pueden ser gestionados para minimizar su impacto:
- Tipo de soportes: Utiliza soportes «ligeros» o «medios» con puntas finas (0.2-0.3 mm) y una densidad adecuada. No te excedas, pero asegúrate de que la esfera esté bien anclada.
- Base de impresión: Usa una base de impresión con textura o perforaciones para mejorar la adhesión sin comprometer el modelo. Asegúrate de que la primera capa de soportes tenga un tiempo de exposición ligeramente mayor para una adhesión robusta a la plataforma.
Post-Procesado para un Acabado Impecable
El trabajo no termina cuando la impresión finaliza. Un post-procesado meticuloso es crucial para la esfera perfecta.
5. Lavado y Curado: Los Toques Finales
- Lavado: Una vez retirada la esfera de la plataforma y los soportes (con cuidado, preferiblemente mientras la pieza aún está ligeramente blanda), lávala a fondo en alcohol isopropílico (IPA) al 90% o superior. Utiliza dos baños: uno para el lavado inicial de la resina más gruesa y otro con IPA limpio para un enjuague final. Un buen lavado es vital para evitar residuos pegajosos que arruinarían el acabado. Las estaciones de lavado y curado, como las de Anycubic o Elegoo, son una inversión que vale la pena.
- Curado: El curado UV es el paso final para endurecer la resina y darle su resistencia definitiva. Utiliza una estación de curado UV dedicada. En nuestras pruebas, curar la esfera durante 5 minutos en una estación Anycubic Wash & Cure dio resultados excepcionales. Asegúrate de que la esfera gire para que todas las superficies reciban una exposición uniforme a la luz UV. Un curado insuficiente dejará la pieza pegajosa y débil; un curado excesivo puede amarillear la resina o hacerla quebradiza.
- Retirada de soportes: Si no los quitaste antes del curado, hazlo con sumo cuidado después del lavado pero antes del curado final. Usa alicates de corte finos y lija suavemente las marcas si es necesario con papel de lija de grano muy fino (1000+).
Errores Comunes y Soluciones en la Impresión de Esferas
Incluso con la mejor configuración, pueden surgir problemas. Aquí te presento los errores más comunes al imprimir esferas y cómo solucionarlos, basándome en nuestra experiencia en DunaTech.
1. Marcas de Soporte Visibles
Síntoma: Pequeños puntos, protuberancias o depresiones en la superficie de la esfera donde estaban los soportes, arruinando el acabado liso.
Causa: Soportes demasiado gruesos, densidad de soportes excesiva, retirada incorrecta de los soportes o resina demasiado blanda.
Solución:
- Optimiza los soportes: Usa soportes «ligeros» con puntas de 0.2-0.3 mm. Reduce la densidad de soportes al mínimo necesario para asegurar la estabilidad.
- Ajusta la inclinación: Como mencionamos, una inclinación de 45-60° reduce la superficie de contacto con los soportes.
- Retira los soportes con cuidado: Hazlo preferiblemente después del lavado y antes del curado final, cuando la resina aún tiene cierta flexibilidad. Usa alicates de corte al ras o una cuchilla afilada.
- Lijado y pulido: Para marcas muy leves, puedes lijar suavemente con papel de lija de grano muy fino (2000+) y luego pulir con un paño suave y un pulimento para plásticos.
- Resinas más duras: Prueba con resinas de alta dureza (tipo ABS-like) que son menos propensas a deformarse al retirar los soportes.
2. Fallos en la Adhesión a la Plataforma
Síntoma: La esfera (o los soportes) se despega de la base de impresión durante la impresión, resultando en una pieza incompleta o deformada flotando en la cuba de resina.
Causa: Plataforma sucia, mal nivelada, tiempo de exposición de las primeras capas insuficiente, temperatura ambiente baja o resina vieja/contaminada.
Solución:
- Limpieza rigurosa: Limpia la plataforma de construcción con alcohol isopropílico antes de cada impresión. Asegúrate de que no haya restos de resina curada.
- Nivelación perfecta: Una plataforma perfectamente nivelada es crucial. Realiza el proceso de nivelación con cuidado, siguiendo las instrucciones del fabricante de tu impresora.
- Tiempo de exposición de las capas base: Aumenta el tiempo de exposición de las primeras 5-10 capas (capas base) en un 20-30% más de lo normal. Esto asegura una fuerte adhesión inicial.
- Temperatura ambiente: La resina funciona mejor a temperaturas entre 20-25°C. Si tu taller está frío, considera usar un calentador de ambiente o una manta térmica para la cuba.
- Agitar la resina: Agita bien la resina antes de usarla, especialmente si ha estado reposando.
3. Imperfecciones Superficiales (Líneas de Capa, «Voxel Lines», Textura Rugosa)
Síntoma: Pequeñas líneas horizontales visibles, una textura ligeramente rugosa o una falta de suavidad en la superficie de la esfera.
Causa: Altura de capa demasiado grande, tiempo de exposición incorrecto, vibraciones durante la impresión, problemas con el eje Z o resina de baja calidad.
Solución:
- Altura de capa mínima: Como se mencionó, usa 0.02 mm. Es el factor más importante para reducir las líneas.
- Ajuste fino del tiempo de exposición: Un tiempo de exposición ligeramente bajo puede causar «voxel lines» (líneas donde la resina no se cura completamente en el borde), mientras que uno alto puede causar «blooming» o pérdida de detalle. Realiza pruebas de exposición. En nuestras pruebas, bajar el tiempo de exposición en 0.5 segundos con algunas resinas solucionó problemas de «blooming» sutiles.
- Estabilidad: Asegúrate de que tu impresora esté sobre una superficie estable y libre de vibraciones.
- Mantenimiento del eje Z: Lubrica el tornillo de avance del eje Z regularmente y verifica que no haya holguras.
- Filtrado de la resina: Si ves partículas en la resina, fíltrala con un embudo de malla fina.
4. Deformación o «Venting» (Efecto Ventosa)
Síntoma: La esfera se deforma, aplana o tiene una «mancha» en un lado, a menudo acompañada de un sonido de «pop» durante la impresión.
Causa: Se crea un vacío entre la capa que se está curando y la pantalla LCD, lo que genera una fuerza de succión excesiva que deforma la pieza.
Solución:
- Orientación: Inclinar la esfera (45-60°) es la mejor defensa contra el efecto ventosa, ya que reduce la superficie de cada capa que se despega de la FEP.
- Agujeros de drenaje: Si la esfera es hueca, asegúrate de añadir agujeros de drenaje en el modelo 3D para permitir que la resina fluya y el aire escape.
- Velocidad de elevación: Reduce la velocidad de elevación del eje Z. Esto da más tiempo a la resina para fluir y al aire para escapar, disminuyendo la fuerza de succión.
- Película FEP: Asegúrate de que la película FEP de tu cuba esté limpia y tensa. Una FEP dañada o suelta puede empeorar el efecto ventosa.
Preguntas Frecuentes (FAQ)
¿Qué tipo de impresora 3D de resina es ideal para imprimir esferas perfectas?
Para esferas perfectas, necesitas una impresora 3D de resina con alta resolución (mínimo 4K, preferiblemente monocromática) y un eje Z muy estable. Modelos como la Anycubic Photon Mono X o la Elegoo Saturn han demostrado ser excelentes en nuestras pruebas, ofreciendo la precisión necesaria para superficies lisas.
¿Puedo usar resinas estándar para imprimir esferas o necesito resinas especiales?
Sí, puedes usar resinas estándar, pero ten en cuenta que pueden dejar pequeñas imperfecciones o líneas de capa más visibles. Para obtener las esferas perfectas que buscas, recomendamos encarecidamente resinas de alta precisión, como las tipo ABS-like o de ingeniería, que ofrecen un acabado más liso y mayor detalle.
¿Cómo puedo evitar que las esferas tengan líneas visibles o «escalones» en la superficie?
Para evitar líneas visibles, ajusta la altura de capa a 0.02 mm en tu slicer. Además, optimiza el tiempo de exposición de la resina y asegúrate de que la impresora esté en una superficie estable para minimizar vibraciones. Un buen post-procesado con lijado fino y pulido también puede ayudar.
¿Es mejor imprimir las esferas huecas o sólidas?
Generalmente, es mejor imprimir las esferas huecas para ahorrar resina y reducir el riesgo de deformaciones por el «efecto ventosa» durante la impresión. Si imprimes huecas, recuerda añadir al menos dos agujeros de drenaje en el modelo 3D para permitir que la resina no curada escape y el aire entre y salga.
¿Qué cuidados debo tener con la resina para asegurar la calidad de mis impresiones de esferas?
Para asegurar la calidad, almacena la resina en un lugar oscuro y fresco, lejos de la luz solar directa. Agítala bien antes de cada uso y fíltrala si la devuelves al recipiente original. La temperatura ambiente durante la impresión también es crucial; mantén tu espacio de trabajo entre 20-25°C para un rendimiento óptimo de la resina.
Conclusión: Dominando la Esfera Perfecta
Después de innumerables horas de pruebas y ajustes en DunaTech, hemos demostrado que imprimir una esfera perfecta con una impresora 3D de resina es una tarea desafiante pero totalmente alcanzable con las herramientas y técnicas adecuadas. Desde la meticulosa selección de la resina y la configuración del slicer, hasta la orientación estratégica del modelo y un post-procesado impecable, cada paso es un engranaje vital en la búsqueda de la perfección. Si sigues las recomendaciones detalladas en esta guía, tus impresoras de resina serán capaces de producir esferas impecables que no solo impresionarán a cualquier entusiasta de la impresión 3D, sino que también elevarán la calidad de todos tus proyectos. ¡A imprimir se ha dicho!
— El equipo de DunaTech