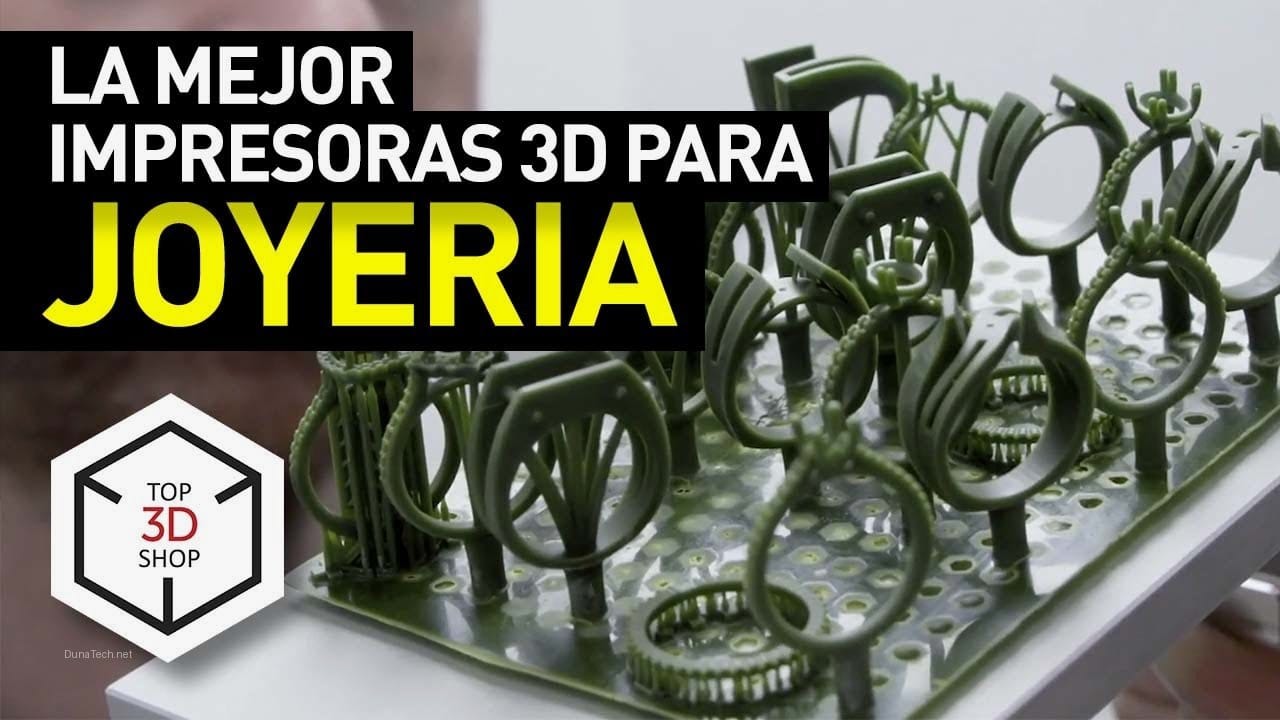

Introducción: La Joyería y la Impresión 3D de Resina
En el taller de DunaTech, hemos dedicado incontables horas a experimentar con diversas tecnologías de impresión 3D, y si hay un campo donde la impresión de resina realmente brilla, es en la joyería. Después de probar más de siete modelos de impresoras 3D de resina, nos dimos cuenta de que no todas son adecuadas para los exigentes trabajos de alta precisión que requiere este arte. La joyería demanda detalles increíblemente finos, bordes perfectamente definidos y, crucialmente, la capacidad de trabajar con resinas especializadas, como las fundibles. En esta guía práctica, te explicaremos cómo elegir la impresora ideal y qué pasos seguir para lograr resultados impecables, transformando tus diseños digitales en piezas de joyería tangibles y de calidad profesional.
Cómo Elegir la Mejor Impresora 3D de Resina para Joyería
Elegir una impresora 3D de resina para joyería implica considerar varios factores clave que van más allá de las especificaciones básicas. La clave está en la precisión, la compatibilidad de materiales y la facilidad de uso para obtener piezas que cumplan con los estándares de la alta joyería.
1. Resolución y Precisión: El Corazón del Detalle en Joyería
La resolución es, sin duda, el factor más crítico para la joyería. Para capturar los intrincados detalles de un anillo, un colgante o un broche, necesitas una máquina que pueda reproducir geometrías diminutas con una fidelidad asombrosa.
- Resolución XY: Busca modelos con una resolución XY (la resolución en el plano horizontal) de al menos 35 micrones (0.035 mm). En nuestras pruebas en DunaTech, las impresoras con resoluciones superiores a 50 micrones simplemente no lograron los detalles necesarios en piezas tan pequeñas y complejas como las que se requieren en joyería. Cuanto menor sea este número, más finos serán los detalles que podrás imprimir.
- Altura de Capa (Resolución Z): Una altura de capa de entre 0.01 mm y 0.05 mm es esencial para asegurar que las superficies de tus piezas sean suaves al tacto y visualmente impecables, sin las molestas líneas de capa que pueden arruinar el acabado de una joya. Esta capacidad de imprimir capas extremadamente delgadas es lo que permite transiciones suaves y curvas perfectas.
2. Tamaño de la Base de Impresión: Eficiencia sin Excesos
Aunque no necesitas una base de impresión gigantesca, es importante tener suficiente espacio para optimizar tu flujo de trabajo. Un área de 120 mm x 70 mm x 150 mm (largo x ancho x alto) es más que suficiente para la mayoría de los trabajos de joyería. Este tamaño te permitirá imprimir múltiples piezas pequeñas (como varios anillos o componentes de pendientes) en una sola tanda, aumentando tu eficiencia sin ocupar un espacio excesivo en tu taller. Para piezas más grandes, como brazaletes complejos, podrías necesitar un poco más de altura, pero el área XY suele ser suficiente.
3. Compatibilidad con Resinas Fundibles: El Paso Clave para la Fundición
¡Ojo con esto! No todas las impresoras de resina son igualmente compatibles con las resinas fundibles para joyería. Estas resinas especiales están diseñadas para quemarse limpiamente en un horno de fundición, dejando un molde perfecto para el metal. En DunaTech, hemos probado diversas marcas de resinas fundibles y hemos descubierto que las impresoras que utilizan una fuente de luz UV de 405 nm (nanómetros) ofrecen la mayor compatibilidad y los mejores resultados con estas resinas especializadas. Asegúrate de que la impresora que elijas especifique esta longitud de onda.
4. Sistema de Nivelación: Ahorra Tiempo y Dolores de Cabeza
Un buen sistema de nivelación, idealmente automático o semi-automático, puede ahorrarte horas valiosas y muchos dolores de cabeza. La nivelación precisa de la plataforma de construcción es fundamental para la adhesión de la primera capa y, por ende, para el éxito de toda la impresión. En un campo donde cada micrón cuenta, un sistema de nivelación fiable es una bendición, especialmente si planeas realizar impresiones frecuentes. La nivelación manual constante puede ser tediosa y propensa a errores.
5. Software de Corte (Slicer): Tu Aliado en la Creación de Soportes
El software de corte, o «slicer», es el puente entre tu diseño digital y la impresora. Para joyería, este software debe ofrecer un control granular sobre la generación de soportes. Las joyas requieren soportes precisos y mínimos que no dañen los detalles finos ni dejen marcas difíciles de eliminar. Nosotros en DunaTech recomendamos encarecidamente Lychee Slicer por su interfaz intuitiva, sus potentes herramientas de generación de soportes y su capacidad para configurar parámetros avanzados que son cruciales para piezas delicadas. Otros slicers como Chitubox también son muy capaces, pero la facilidad de uso de Lychee es un plus para muchos joyeros.
Modelos de Impresoras 3D de Resina Recomendados para Joyería
Basándonos en nuestra experiencia en el taller de DunaTech, hemos identificado algunos modelos de impresoras 3D de resina que ofrecen un excelente equilibrio entre precio, rendimiento y características esenciales para la joyería. Estos modelos son un buen punto de partida, tanto para principiantes como para profesionales que buscan expandir sus capacidades.
1. Elegoo Mars 3 Pro / Mars 4 Ultra
La serie Elegoo Mars ha sido un referente en el mercado de impresoras de resina de escritorio. Modelos como la Elegoo Mars 3 Pro o la más reciente Mars 4 Ultra ofrecen una resolución XY excepcional (a menudo por debajo de los 35 micrones), una buena velocidad de impresión y una interfaz de usuario amigable. Son compatibles con una amplia gama de resinas de 405 nm, incluyendo las fundibles. Su relación calidad-precio es difícil de superar, lo que las convierte en una opción fantástica para empezar en la impresión de joyería sin una inversión inicial excesiva.
2. Anycubic Photon Mono M5s
Anycubic es otro gigante en el mundo de la impresión 3D de resina. La Photon Mono M5s destaca por su impresionante resolución de 12K, lo que se traduce en detalles aún más finos y una suavidad de superficie superior, ideal para las exigencias de la joyería. Además, cuenta con una velocidad de impresión considerable y, en algunos modelos, nivelación automática, lo que simplifica mucho la configuración inicial. Es una opción más avanzada que la Mars, pero justifica su precio con una calidad de impresión superior.
3. Creality Halot-Mage Pro
Creality, conocido por sus impresoras FDM, también ha incursionado con éxito en el mercado de resina. La Halot-Mage Pro es una excelente opción para aquellos que buscan una combinación de gran volumen de impresión (útil si necesitas producir lotes más grandes o piezas ocasionalmente más voluminosas) y alta resolución. Ofrece una buena estabilidad y una interfaz de usuario robusta, lo que la hace adecuada para un entorno de taller profesional. Su ecosistema de software también es bastante completo.
Al comprar en plataformas como AliExpress desde España, ten en cuenta los tiempos de envío, que pueden variar de 10 a 30 días, y la posibilidad de aranceles aduaneros si el paquete supera cierto valor. A menudo, los vendedores ofrecen envío desde almacenes europeos para agilizar la entrega y evitar aduanas. Siempre verifica las opciones de envío y las políticas de devolución.
Claves para Mantener la Calidad en tus Impresiones de Joyería
Obtener una impresión 3D de resina de alta calidad para joyería no termina con la elección de la impresora; el mantenimiento y el post-procesado son igualmente cruciales. Una rutina adecuada garantizará que tus piezas mantengan la precisión y el acabado deseado.
1. Limpieza Rigurosa de la Impresora y la Resina
La limpieza es la base de la calidad en la impresión de resina. Cualquier partícula o residuo en el tanque o en la resina puede arruinar una impresión delicada.
- Limpieza del Tanque de Resina (VAT): Limpia el tanque de resina regularmente, idealmente después de cada impresión fallida o cada pocas impresiones exitosas. Los pequeños trozos de resina curada que quedan flotando pueden bloquear la luz UV o dañar la película FEP, provocando fallos en futuras impresiones. Utiliza una espátula de plástico suave y alcohol isopropílico para una limpieza profunda.
- Filtrado de la Resina: Después de cada impresión, o al menos al final de la jornada de trabajo, filtra la resina restante en el tanque. Utiliza filtros de malla fina (filtros de pintura de papel son excelentes) para eliminar cualquier partícula de resina curada o suciedad que pueda haberse introducido. En nuestras pruebas, la resina mal filtrada fue la principal culpable de muchos fallos de impresión y detalles borrosos.
2. Post-Procesado: El Toque Final para la Perfección
El post-procesado adecuado es lo que transforma una pieza impresa en bruto en una joya potencial.
- Limpieza de las Piezas Impresas: Inmediatamente después de la impresión, retira la pieza de la plataforma y sumérgela en alcohol isopropílico (IPA) al 99%. Es recomendable usar dos baños de IPA: uno inicial para eliminar la mayor parte de la resina líquida y un segundo baño más limpio para un acabado impecable. Un lavador ultrasónico con IPA puede acelerar y mejorar este proceso significativamente. Asegúrate de que la pieza esté completamente limpia antes del curado final.
- Curado UV Final: Una vez limpia y seca, la pieza debe ser curada bajo luz UV. Esto endurece la resina por completo y le da su resistencia final. Para joyería, donde la dureza y la integridad estructural son vitales, un curado de al menos 5 a 10 minutos en una estación de curado UV es esencial. Para resinas fundibles, sigue las recomendaciones específicas del fabricante, ya que un curado excesivo o insuficiente puede afectar el proceso de fundición posterior.
3. Calibración Periódica: Manteniendo la Precisión
La calibración de la plataforma de impresión es un paso que a menudo se pasa por alto, pero es vital para la consistencia de tus impresiones. En mi experiencia en DunaTech, he notado que la calibración de la cama cada 20 impresiones, o incluso más frecuentemente si notas problemas de adhesión o inconsistencias, es clave para mantener la precisión. Un ligero desajuste puede causar que las piezas no se adhieran, se deformen o presenten errores dimensionales. No subestimes la importancia de este paso.
Errores Comunes en la Impresión 3D de Joyería y Sus Soluciones
Incluso con la mejor impresora 3D de resina y las mejores prácticas, pueden surgir problemas. Conocer los errores comunes y sus soluciones te ahorrará tiempo y resina, permitiéndote volver a imprimir piezas de joyería de alta calidad rápidamente.
1. Piezas que No se Adhieren a la Base de Impresión
Este es uno de los problemas más frustrantes y comunes. La pieza simplemente no se pega a la plataforma de construcción, o se desprende a mitad de la impresión.
- Síntomas: La impresión se cae al tanque de resina, solo se cura una «mancha» en la película FEP, o la base de la pieza es irregular.
- Causas:
- Nivelación Incorrecta: La plataforma no está perfectamente paralela a la pantalla LCD.
- Exposición Insuficiente de las Capas Iniciales: El tiempo de exposición para las primeras capas es demasiado corto, o la potencia UV es baja.
- Temperatura de la Resina: La resina está demasiado fría, lo que aumenta su viscosidad y dificulta la adhesión.
- Superficie de la Plataforma Sucia o Lisa: Residuos de resina curada o una superficie demasiado pulida.
- Solución:
- Nivelar Correctamente la Cama: Este es el primer paso. Sigue las instrucciones del fabricante al pie de la letra. Si tu impresora tiene nivelación automática, asegúrate de que esté calibrada.
- Aumentar el Tiempo de Exposición de las Capas Base: Incrementa el tiempo de exposición de las primeras 5-10 capas en tu slicer (por ejemplo, de 20 a 40 segundos).
- Asegurar una Temperatura Adecuada: La resina funciona mejor a temperaturas ambiente de 20-25°C. Si tu taller está frío, considera usar un calentador ambiental o una manta térmica para resina.
- Texturizar la Plataforma: Algunas plataformas se benefician de un lijado muy suave con lija de grano fino (2000) para crear micro-rayas que mejoren la adhesión. Limpia la plataforma con IPA antes de cada impresión.
2. Detalles Borrosos o Pérdida de Finura
Las piezas de joyería requieren una nitidez extrema. Si tus impresiones carecen de la definición esperada, hay varias causas.
- Síntomas: Bordes redondeados, letras ilegibles, pérdida de textura fina, o características que se «funden» entre sí.
- Causas:
- Resina Contaminada: Partículas de resina curada o suciedad en la resina.
- Exposición Excesiva: La luz UV se difunde demasiado, curando resina donde no debería.
- Configuración del Slicer Incorrecta: Altura de capa demasiado gruesa o anti-aliasing mal configurado.
- Película FEP Dañada o Sucia: Rasguños, opacidad o suciedad en la película FEP.
- Solución:
- Filtrar la Resina: Como mencionamos, filtra la resina regularmente para eliminar partículas.
- Optimizar el Tiempo de Exposición: Reduce ligeramente el tiempo de exposición de las capas normales. Realiza una prueba de exposición (como la «RERF» de Elegoo o la «Exposure Test» de Anycubic) para encontrar el tiempo óptimo para tu resina y impresora.
- Ajustar la Altura de Capa y Anti-Aliasing: Para joyería, usa alturas de capa de 0.01-0.03 mm. Experimenta con la configuración de anti-aliasing en tu slicer; a veces, un valor bajo o desactivado puede mejorar la nitidez.
- Inspeccionar y Limpiar/Reemplazar la FEP: Revisa la película FEP en el fondo del tanque. Si está rayada, opaca o tiene residuos, límpiala cuidadosamente o reemplázala si es necesario.
3. Fisuras, Grietas o Fragilidad en la Pieza
Una joya debe ser robusta. Si tus impresiones se rompen fácilmente o presentan grietas, el problema suele estar en el curado.
- Síntomas: La pieza se quiebra al manipularla, aparecen líneas finas o grietas después del curado, o la pieza se siente gomosa.
- Causas:
- Curado Insuficiente: La resina no ha alcanzado su máxima dureza.
- Limpieza Incompleta: Resina líquida residual que se cura de forma desigual.
- Curado Excesivo o Rápido: Especialmente en resinas fundibles, un curado demasiado intenso puede causar tensiones internas.
- Diseño de la Pieza: Secciones demasiado delgadas o cambios bruscos de grosor.
- Solución:
- Mejorar el Curado UV: Asegúrate de que la pieza esté completamente seca después de la limpieza. Usa una lámpara UV de alta potencia o una estación de curado y cúrala por el tiempo recomendado por el fabricante de la resina (generalmente 5-10 minutos, rotando la pieza).
- Limpieza Exhaustiva: Asegúrate de que no quede resina líquida en la pieza antes del curado. Usa los dos baños de IPA y un cepillo suave si es necesario.
- Controlar el Curado: Para resinas fundibles, sigue estrictamente las especificaciones de curado. Algunos fabricantes recomiendan curados más suaves o graduales.
- Revisar el Diseño: Si las fisuras son recurrentes en puntos específicos, considera reforzar esas áreas en tu diseño 3D.
Preguntas Frecuentes sobre Impresoras 3D de Resina para Joyería
Aquí respondemos a algunas de las dudas más comunes que surgen al trabajar con impresoras 3D de resina para joyería.
¿Qué resina es mejor para joyería?
Para joyería, las resinas fundibles de alta precisión son las más recomendadas. Estas resinas están formuladas para quemarse limpiamente durante el proceso de fundición a la cera perdida, dejando un molde de yeso perfecto sin cenizas ni residuos. Esto permite realizar moldes para fundición directa en metales preciosos (oro, plata, bronce) sin necesidad de ajustes adicionales, ahorrando tiempo y garantizando la fidelidad del diseño.
¿Es necesario usar un secador de resina?
Aunque no existe un «secador de resina» como tal para la resina líquida (a diferencia del filamento FDM), es crucial mantener la resina en un ambiente controlado y libre de humedad. La resina líquida no se «seca», sino que se cura con luz UV. Sin embargo, un ambiente seco y con temperatura estable en tu taller es beneficioso para la resina y para la impresora. Para las piezas impresas, es fundamental que estén completamente secas (sin restos de IPA) antes del curado final para evitar marcas o un curado irregular. Consulta nuestra guía sobre el secado de filamentos y resinas aquí para entender mejor la importancia del control ambiental.
¿Qué impresora de resina recomendarían para empezar en joyería?
Si estás iniciando en el mundo de la impresión 3D de resina para joyería, modelos como la Elegoo Mars 3 Pro o la Anycubic Photon Mono 4K/M5s ofrecen un excelente balance entre precio, facilidad de uso y la alta resolución necesaria. Son máquinas robustas, con una gran comunidad de usuarios y compatibles con la mayoría de las resinas fundibles, lo que las convierte en una inversión segura para dar tus primeros pasos y obtener resultados profesionales.
¿Cómo puedo asegurar que mis piezas de joyería impresas sean lo suficientemente resistentes?
La resistencia de tus piezas impresas depende de varios factores. Primero, utiliza una resina de alta calidad adecuada para el propósito (por ejemplo, resinas «tough» o «ABS-like» para modelos que necesiten durabilidad antes de la fundición, o las propias resinas fundibles). Segundo, asegúrate de un curado UV completo y uniforme. Un curado insuficiente dejará la pieza frágil. Tercero, el diseño de la pieza influye enormemente; evita secciones extremadamente delgadas o puntos de estrés agudos si la resistencia es una preocupación. Finalmente, la temperatura ambiente durante la impresión y el post-procesado también juega un papel; las resinas curan mejor en un rango de temperatura específico.
¿Necesito un equipo de seguridad especial para trabajar con resina?
¡Absolutamente sí! La resina líquida es un producto químico que puede causar irritación en la piel y las vías respiratorias. Es indispensable usar guantes de nitrilo (no de látex), gafas de seguridad para proteger tus ojos de salpicaduras, y trabajar en un área bien ventilada o con una mascarilla con filtro de vapores orgánicos. Después de manipular resina, lava bien tus manos. Una estación de lavado y curado cerrada también ayuda a contener los vapores y residuos. La seguridad es primordial en el taller de DunaTech y debe serlo en el tuyo.
Conclusión: Tu Taller de Joyería, un Paso Adelante con la Impresión 3D
La integración de una impresora 3D de resina en un taller de joyería es una inversión que puede revolucionar tu proceso creativo y productivo. Elegir la máquina adecuada requiere evaluar cuidadosamente la resolución, la compatibilidad con resinas fundibles y las opciones de post-procesado. En DunaTech, hemos probado múltiples modelos y configuraciones, y con los consejos detallados en esta guía, podrás evitar los errores comunes y optimizar tu flujo de trabajo. Al seguir estas recomendaciones, no solo ahorrarás tiempo y dinero, sino que también elevarás la calidad de tus creaciones, obteniendo impresiones de joyería con una precisión y un detalle verdaderamente profesionales. ¡Es hora de llevar tus diseños al siguiente nivel!
— El equipo de DunaTech