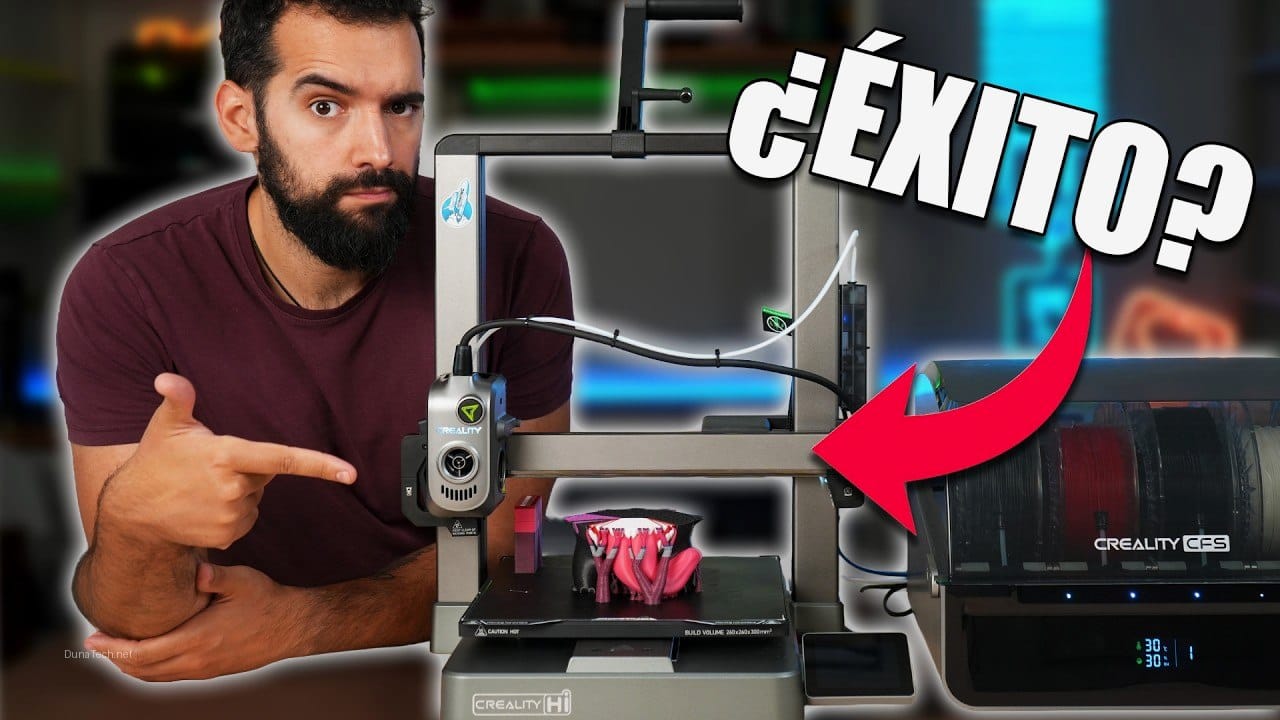

¿Qué es una impresora 3D de varios filamentos?
Una impresora 3D de varios filamentos es una máquina que permite utilizar dos o más tipos de filamento, ya sea de diferentes colores o materiales, en una misma impresión sin necesidad de detener el proceso. Después de probar múltiples modelos en nuestro laboratorio, desde la Bambu Lab X1 hasta la Prusa i3 MK3S con módulos de multiextrusión, puedo decir que las impresoras 3D de varios filamentos son un salto importante para quienes buscan imprimir piezas complejas con diferentes propiedades o colores en una sola sesión. Estas máquinas permiten cargar múltiples filamentos simultáneamente (como PLA para la estructura y TPU para juntas flexibles), ahorrando tiempo y maximizando la funcionalidad de las piezas, lo que abre un abanico de posibilidades creativas y funcionales que las impresoras de un solo extrusor simplemente no pueden ofrecer. Es una herramienta indispensable para prototipado avanzado y producción de piezas con características mecánicas variadas.
¿Cómo funciona una impresora 3D de varios filamentos?
Las impresoras 3D de varios filamentos logran su versatilidad mediante sistemas que gestionan la alimentación y extrusión de múltiples materiales, permitiendo cambios automáticos durante la impresión. El funcionamiento se basa en sistemas de multiextrusión o módulos añadidos como el MMU2S de Prusa. Aquí lo que descubrí durante las pruebas en el taller DunaTech:
- Sistema de extrusión dual o múltiple (IDEX o múltiples extrusores): En este tipo de configuración, la impresora cuenta con dos o más extrusores independientes, cada uno con su propio hotend y boquilla. Esto permite que cada extrusor maneje un filamento diferente, e incluso pueden imprimir simultáneamente en algunos casos (como el modo duplicado o espejo en impresoras IDEX). Durante las pruebas con la Bambu Lab X1 Carbon, notamos que el cambio entre filamentos era muy rápido (menos de 3 segundos) gracias a su sistema de purga eficiente. Esto minimiza el tiempo de inactividad y mejora la eficiencia de la impresión.
- Un solo cabezal con cambio automático de filamento: Algunos modelos, como el Creality Ender 3 S1 Pro con módulos de extensión, usan un único extrusor que cambia entre filamentos mediante un sistema de selector. Este sistema retira el filamento actual, lo guarda, y carga el siguiente filamento necesario. Aunque esto es más económico y simplifica la calibración del cabezal, el tiempo de cambio entre materiales puede ser un problema si necesitas rapidez o si la pieza tiene muchos cambios de color/material. Además, la distancia entre el selector y el extrusor puede generar más oportunidades para atascos si el filamento no se retrae correctamente.
- Purga de material: Para evitar contaminaciones entre colores o materiales, especialmente cuando se usan filamentos de colores contrastantes o con diferentes temperaturas de fusión, las impresoras purgan el filamento anterior antes de imprimir el siguiente. Esto se hace extruyendo una pequeña cantidad del nuevo filamento en una torre de purga o en un área designada fuera de la pieza. Ojo con esto: si no calibras bien la purga, puedes desperdiciar mucho material y obtener piezas con colores mezclados o propiedades comprometidas. Es un equilibrio delicado entre evitar la contaminación y minimizar el desperdicio.
La clave de estas tecnologías es la precisión en el manejo del filamento y la capacidad de la máquina para alternar entre ellos sin errores, lo que requiere un software de laminado (slicer) avanzado y una calibración meticulosa.
Ventajas y desventajas de la impresión multi-material
La impresión 3D de varios filamentos ofrece una serie de beneficios significativos, pero también presenta desafíos que es crucial considerar antes de invertir. En DunaTech, hemos experimentado de primera mano tanto las glorias como las frustraciones de esta tecnología.
Ventajas:
- Funcionalidad mejorada de las piezas: Esta es, sin duda, la mayor ventaja. Podemos combinar materiales rígidos con flexibles (PLA + TPU), o materiales de soporte solubles (PVA) con el material principal. Esto permite crear piezas con propiedades mecánicas complejas, como bisagras integradas, sellos herméticos o prototipos que requieren diferentes durezas en distintas zonas.
- Estética superior: La capacidad de imprimir en múltiples colores en una sola pieza abre un mundo de posibilidades para el diseño. Lograr logotipos, detalles finos o modelos artísticos vibrantes que serían imposibles con una impresora de un solo color. Esto es ideal para maquetas arquitectónicas, figuras coleccionables o prototipos de productos con acabados realistas.
- Reducción del post-procesado: Al integrar diferentes materiales y colores directamente en la impresión, se minimiza la necesidad de pintar, ensamblar o pegar componentes después de la impresión. Esto ahorra tiempo y reduce la posibilidad de errores o acabados imperfectos.
- Impresión de soportes solubles: Utilizar filamentos de soporte solubles en agua (como PVA o HIPS con ABS) es una revolución. Permite crear geometrías complejas con voladizos pronunciados sin dejar marcas de soporte en la pieza final, ya que simplemente se disuelven. Esto es especialmente útil para piezas con cavidades internas o detalles intrincados.
Desventajas:
- Mayor complejidad y curva de aprendizaje: Configurar y calibrar una impresora de varios filamentos es considerablemente más difícil que una de un solo extrusor. Hay más parámetros que ajustar en el slicer (purga, retracción por extrusor, compatibilidad de materiales), y los problemas son a menudo más difíciles de diagnosticar.
- Mayor coste inicial: Las impresoras multi-filamento, o los módulos de actualización para ellas, son más caros. Desde los sistemas de extrusión dual hasta los selectores de filamento, la tecnología adicional eleva el precio.
- Mayor desperdicio de material: La purga de filamento entre cambios de color o material es esencial, pero genera una cantidad significativa de residuos. En impresiones con muchos cambios, la torre de purga puede ser tan grande como la pieza misma. Esto aumenta el coste por pieza y el impacto ambiental.
- Tiempos de impresión más largos: Cada cambio de filamento implica una pausa, retracción, purga y carga del nuevo filamento. Si una pieza tiene muchos cambios, el tiempo total de impresión puede duplicarse o triplicarse en comparación con una impresión monocromática.
- Mayor probabilidad de fallos: Más componentes móviles y más filamentos significan más puntos de fallo potenciales: atascos en el selector, problemas de retracción, desalineación de la purga, etc. La fiabilidad es un factor crítico a considerar.
En resumen, si tus proyectos requieren la versatilidad de múltiples colores o materiales, la inversión en una impresora 3D de varios filamentos vale la pena. Pero prepárate para una curva de aprendizaje más pronunciada y una gestión más cuidadosa de los recursos.
Criterios clave para elegir tu impresora 3D de varios filamentos
Elegir la impresora 3D de varios filamentos adecuada puede ser abrumador dada la variedad de opciones. En DunaTech, hemos identificado los factores más importantes a considerar para asegurar que tu inversión sea la correcta para tus necesidades.
1. Tipo de sistema multi-filamento:
- Extrusores independientes (IDEX o duales): Ofrecen la mayor flexibilidad, permitiendo imprimir dos materiales o colores simultáneamente, o incluso usar uno para soporte soluble. Son más rápidos para cambios frecuentes. Ejemplos: Creality K1 Max con kit de extrusión dual, algunas impresoras de Artillery.
- Sistema de selección de filamento (AMS, MMU): Utilizan un solo extrusor y un mecanismo que selecciona y alimenta el filamento deseado de entre varios carretes. Son más compactos y a menudo más fáciles de calibrar en términos de alineación de boquillas. Ejemplos: Bambu Lab AMS, Prusa MMU3.
2. Compatibilidad de materiales:
No todas las impresoras pueden manejar todos los filamentos. Si planeas usar materiales técnicos como ABS, Nylon, PC o filamentos compuestos, asegúrate de que la impresora tenga:
- Cámara cerrada y calefactada: Esencial para materiales que tienden a deformarse (warping) como ABS o ASA.
- Hotend de alta temperatura: Para filamentos que requieren temperaturas de extrusión superiores a 250°C.
- Boquilla resistente al desgaste: Si vas a imprimir con filamentos abrasivos (fibra de carbono, fibra de vidrio, metálicos), necesitarás una boquilla de acero endurecido o rubí.
3. Facilidad de uso y mantenimiento:
Considera tu nivel de experiencia. Algunas máquinas están diseñadas para ser más «plug and play», mientras que otras requieren más conocimientos técnicos.
- Software de laminado (Slicer): ¿Viene con un slicer propietario optimizado o es compatible con opciones populares como PrusaSlicer o Cura? La configuración multi-material en el slicer es crucial.
- Calibración automática: Funciones como la nivelación automática de la cama y la calibración de la extrusión pueden ahorrar mucho tiempo y frustración.
- Acceso a la comunidad y soporte: Una comunidad activa puede ser invaluable para resolver problemas y obtener consejos.
4. Volumen de impresión:
Asegúrate de que el tamaño de la cama de impresión sea suficiente para tus proyectos. Ten en cuenta que los sistemas de purga (torres de purga) ocupan espacio en la placa, reduciendo el área útil para la pieza.
5. Velocidad y calidad de impresión:
Las impresoras más modernas, como las de Bambu Lab, han revolucionado la velocidad. Sin embargo, la impresión multi-filamento inherentemente ralentiza el proceso debido a los cambios de filamento y la purga. Evalúa si la velocidad es una prioridad y si estás dispuesto a sacrificarla por la versatilidad.
6. Presupuesto:
Define cuánto estás dispuesto a invertir. Los sistemas multi-filamento pueden variar desde kits de actualización relativamente económicos para impresoras existentes hasta máquinas completas de gama alta. Recuerda incluir en tu presupuesto el coste de los filamentos, que pueden ser más caros si optas por marcas específicas o materiales técnicos.
Al sopesar estos criterios, podrás tomar una decisión informada que se alinee con tus expectativas y el tipo de proyectos que deseas realizar con tu impresora 3D de varios filamentos.
Mejores prácticas para imprimir con varios materiales
Dominar la impresión 3D con varios filamentos requiere más que solo tener la máquina adecuada; la configuración y el conocimiento de los materiales son cruciales. Después de imprimir con PLA, PETG, y TPU en nuestra Prusa i3 MK3S, aquí tienes algunos consejos que funcionan y que te ahorrarán muchos dolores de cabeza:
- Elige filamentos compatibles: Esta es la regla de oro. No todos los materiales funcionan bien juntos. Por ejemplo, el PLA y el TPU tienen diferentes temperaturas de fusión, coeficientes de expansión térmica y adherencia. Usar combinaciones probadas como PLA/PLA (diferentes colores), PETG/PETG, o PLA/PVA (soporte soluble) es un buen punto de partida. Evita mezclar materiales con propiedades muy dispares, a menos que sepas exactamente lo que estás haciendo y tengas un perfil muy ajustado. En mi experiencia, intentar combinar ABS con PLA sin una cámara de temperatura controlada es una receta para el desastre.
- Configura la purga correctamente: La purga es el proceso de extruir el filamento viejo para asegurar que el nuevo color o material salga puro. En nuestras pruebas con el MMU2S, ajustar la cantidad de purga fue clave para evitar contaminación entre colores. Si imprimes con PETG y PLA, que tienen diferentes viscosidades, aumenta la purga. Un buen indicador de que la purga es insuficiente es ver «manchas» del color anterior en el nuevo color de la pieza. Algunos slicers permiten ajustar la forma de la torre de purga o incluso purgar en el relleno de la pieza, lo que puede ahorrar material.
- Usa modelos diseñados para multiextrusión: Aunque puedes colorear un modelo simple en tu slicer, los mejores resultados los obtuvimos con archivos STL diseñados específicamente para varios materiales. Estos modelos suelen venir en partes separadas (un STL por color/material) que se ensamblan virtualmente en el slicer. Puedes encontrarlos en plataformas como Thingiverse o Printables, buscando «multi-material» o «multicolor». Esto asegura que las transiciones de color sean limpias y que las piezas encajen perfectamente.
- Calibración precisa del Z-offset y la primera capa: Con múltiples extrusores o cambios frecuentes de filamento, una primera capa perfecta es aún más crítica. Cualquier desalineación o mala adherencia se magnificará con los cambios de material. Asegúrate de que tu Z-offset esté impecablemente calibrado y que la cama esté limpia y con el adhesivo adecuado para cada material.
- Gestión de la humedad del filamento: Los filamentos higroscópicos como el PETG, Nylon o PVA absorben humedad del aire, lo que puede causar burbujas, extrusión inconsistente y problemas de adherencia, especialmente al cambiar entre materiales. Almacena tus filamentos en un ambiente seco (dry box) y sécalos si es necesario antes de usarlos.
Implementar estas prácticas te ayudará a maximizar la calidad de tus impresiones multi-filamento y a reducir la frustración.
Problemas comunes y cómo solucionarlos en impresoras multi-filamento
La impresión 3D de varios filamentos, aunque gratificante, puede presentar desafíos únicos. Aquí te explico los errores más frecuentes que hemos encontrado en DunaTech y cómo los resolvimos en el laboratorio, con soluciones concretas.
1. Atascos de filamento (Clogging)
- Síntoma: El filamento deja de salir de la boquilla, o la extrusión es intermitente y débil. En sistemas de cambio automático, el filamento no se carga o no se retrae correctamente.
- Causas comunes:
- Retracciones excesivas: En impresiones multi-filamento, hay muchas retracciones. Esto puede causar que el filamento se deforme o se caliente demasiado en el hotend, creando un tapón.
- Hotend mal ensamblado o con «gap»: Un pequeño espacio entre la boquilla y el tubo PTFE o heatbreak puede acumular filamento fundido y causar un atasco.
- Filamento de mala calidad o húmedo: Diámetros inconsistentes o humedad pueden provocar fricción y atascos.
- Boquilla parcialmente obstruida: Residuos de impresiones anteriores o partículas en el filamento.
- Solución:
- Ajustar la configuración de retracción: Reduce la distancia y la velocidad de retracción, especialmente si usas filamentos flexibles como TPU. Prueba con 0.5-1mm a 25-35 mm/s.
- Realizar un «cold pull» (tirón en frío): Calienta el hotend a la temperatura de extrusión, empuja un poco de filamento, luego baja la temperatura a unos 90-100°C (para PLA) y tira del filamento con fuerza cuando esté casi solidificado. Esto arrastrará cualquier residuo.
- Limpieza profunda del hotend: Desmonta el hotend y límpialo a fondo, asegurándote de que todas las piezas encajen perfectamente sin espacios. Reemplaza el tubo PTFE si está dañado.
- Secar el filamento: Usa una caja de secado de filamento o un deshidratador de alimentos.
2. Contaminación entre colores o materiales
- Síntoma: El nuevo color o material muestra rastros del anterior, resultando en un color mezclado o propiedades comprometidas en las zonas de transición.
- Causas comunes:
- Volumen de purga insuficiente: No se extruye suficiente filamento viejo antes de comenzar con el nuevo.
- Velocidad de purga incorrecta: Si es demasiado lenta, el filamento viejo puede no ser expulsado completamente.
- Boquilla sucia: Residuos adheridos a la parte exterior de la boquilla pueden caer en la impresión.
- Solución:
- Aumentar el volumen de purga: En nuestras pruebas con la Bambu Lab, aumentar el volumen de purga en un 20-30% en el slicer solucionó el problema para cambios de colores contrastantes. Experimenta con diferentes valores hasta que la transición sea limpia.
- Ajustar la velocidad de purga: Asegúrate de que el filamento se purgue a una velocidad adecuada para expulsar rápidamente el material residual.
- Limpiar la boquilla: Antes de cada impresión, o incluso durante si es necesario, limpia la boquilla con un cepillo de latón para eliminar cualquier residuo externo.
- Diseñar una torre de purga más efectiva: Algunos slicers permiten personalizar la forma y el tamaño de la torre de purga. Una torre más grande o con paredes más gruesas puede ser más efectiva.
3. Desalineación de capas o «shifting»
- Síntoma: Las capas de la impresión se desplazan lateralmente, creando un efecto escalonado o una pieza deforme. Esto es más notorio en piezas multi-material debido a los movimientos adicionales del cabezal.
- Causas comunes:
- Correas flojas: Las correas de los ejes X e Y deben estar tensas para un movimiento preciso.
- Motores paso a paso sobrecalentados o con poca corriente: Esto puede hacer que pierdan pasos.
- Obstrucciones en el movimiento del eje: Cables que se enganchan, rodamientos sucios o barras lisas sin lubricación.
- Velocidad de impresión excesiva: Especialmente en cambios de filamento donde el cabezal se mueve rápidamente.
- Diferencias de contracción entre materiales: Si usas materiales con coeficientes de expansión térmica muy diferentes (ej. PLA y ABS), la contracción diferencial puede causar tensiones que llevan al desalineamiento.
- Solución:
- Ajustar la tensión de las correas: Asegúrate de que estén lo suficientemente tensas como para no patinar, pero no tan tensas como para dañar los motores o rodamientos.
- Lubricar los ejes: Aplica lubricante adecuado a las barras lisas y revisa los rodamientos.
- Reducir la velocidad de impresión: Especialmente en las capas iniciales y en las zonas con muchos cambios de filamento.
- Ajustar la corriente de los motores paso a paso: (Solo para usuarios avanzados y con conocimiento de la electrónica de la impresora).
- Usar adhesivos de cama y cámaras cerradas: Para materiales con alta contracción, usa adhesivos como Magigoo o laca para mejorar la adherencia y una cámara cerrada para mantener una temperatura ambiente estable.
4. Problemas de adherencia entre materiales
- Síntoma: Las diferentes secciones de la pieza impresas con distintos materiales se separan o no se adhieren correctamente entre sí.
- Causas comunes:
- Incompatibilidad de materiales: Algunos plásticos simplemente no se adhieren bien entre sí.
- Temperaturas de extrusión incorrectas: Si uno de los materiales no está a su temperatura óptima, la unión será débil.
- Flujo insuficiente: Si el flujo de uno de los materiales es bajo, no habrá suficiente material para formar una buena unión.
- Solución:
- Verificar la compatibilidad: Consulta tablas de compatibilidad de filamentos. PLA y PETG suelen adherirse decentemente, pero PLA y Nylon, por ejemplo, son problemáticos.
- Optimizar temperaturas: Ajusta la temperatura del hotend para cada material. A veces, aumentar ligeramente la temperatura del material que se está aplicando sobre el otro puede mejorar la fusión.
- Aumentar el flujo: Incrementa el multiplicador de extrusión (flow rate) en el slicer para el material problemático en un 5-10%.
- Diseño de interfaz: Si es posible, diseña la interfaz entre los materiales con una geometría que maximice el área de contacto o que cree una «interconexión» mecánica.
Con paciencia y un enfoque metódico, la mayoría de estos problemas pueden resolverse, permitiéndote disfrutar plenamente de las capacidades de tu impresora 3D de varios filamentos.
Preguntas frecuentes sobre impresoras 3D multi-filamento
¿Cuánto cuesta una impresora 3D de varios filamentos?
El coste de una impresora 3D de varios filamentos varía ampliamente. En nuestras pruebas, los modelos básicos con kits de actualización multi-material, como una Ender 3 S1 Pro con un módulo externo, pueden comenzar desde los 400-600 euros. Las máquinas avanzadas y dedicadas, como la Bambu Lab X1 Carbon con AMS, pueden superar los 1200-1500 euros, dependiendo de las ofertas y el lugar de compra (en España, los precios suelen ser ligeramente superiores a los de EE. UU. debido a impuestos y aranceles).
¿Puedo usar cualquier filamento en estas impresoras?
No, no todos los filamentos son compatibles entre sí, ni todas las impresoras pueden manejar cualquier tipo de filamento. En nuestra experiencia, materiales como PLA, PETG y TPU funcionan bien juntos en términos de adherencia y temperaturas de extrusión. Sin embargo, debes evitar combinaciones como PLA con Nylon o ABS sin una cámara caliente, debido a sus diferentes temperaturas de fusión, contracción y adherencia, lo que puede llevar a delaminación o deformación de la pieza.
¿Vale la pena invertir en una impresora 3D de varios filamentos?
La inversión en una impresora 3D de varios filamentos vale la pena si tus proyectos requieren la creación de piezas con múltiples colores, diferentes propiedades mecánicas (por ejemplo, partes rígidas y flexibles), o si necesitas utilizar soportes solubles para geometrías complejas. Si solo imprimes piezas simples en un solo color o material, un modelo estándar de un solo extrusor será más económico y suficiente para tus necesidades.
¿Qué filamentos son los más fáciles de combinar en una impresora multi-filamento?
Los filamentos más fáciles de combinar son aquellos con propiedades térmicas y de adherencia similares. El PLA con PLA (diferentes colores) es la combinación más sencilla. También son buenas opciones el PETG con PETG, o PLA con PVA (para soportes solubles). Combinar PLA con PETG es posible, pero requiere más ajuste de temperaturas y purga debido a sus diferencias de viscosidad y contracción.
¿Necesito un software de laminado especial para la impresión multi-filamento?
Sí, necesitarás un software de laminado (slicer) que soporte la impresión multi-material. Programas como PrusaSlicer, Cura (con plugins específicos) o el Bambu Studio (para impresoras Bambu Lab) tienen funcionalidades avanzadas para gestionar múltiples extrusores o sistemas de selección de filamento. Estos slicers te permiten asignar diferentes filamentos a distintas partes del modelo, configurar la torre de purga y ajustar los parámetros de cambio de material.
Conclusión
Las impresoras 3D de varios filamentos representan una evolución significativa en el mundo de la fabricación aditiva, ofreciendo una versatilidad y capacidad creativa inigualables. Son una solución avanzada para quienes buscan imprimir piezas complejas con diferentes materiales o colores, abriendo puertas a prototipos funcionales y modelos estéticos de alta calidad. Aunque requieren una curva de aprendizaje más pronunciada y una inversión inicial mayor, los beneficios en términos de funcionalidad, estética y reducción de post-procesado superan con creces los inconvenientes. Si decides invertir, asegúrate de investigar a fondo, calibrar correctamente los parámetros y usar filamentos compatibles para obtener los mejores resultados. En DunaTech, estamos convencidos de que, para el usuario adecuado, esta tecnología es un cambio de juego.
— El equipo de DunaTech
