
Introducción
Cuando tu impresora 3D FDM no expulsa filamento con fluidez, la frustración puede ser enorme, interrumpiendo tus proyectos y generando piezas fallidas. En DunaTech, hemos probado exhaustivamente más de 15 impresoras diferentes en nuestro laboratorio, analizando a fondo los atascos más frecuentes y los problemas de extrusión, desde los más obvios hasta los más sutiles. Este artículo está diseñado para ofrecerte un diagnóstico completo y detallado, cubriendo cada posible causa y proporcionando soluciones efectivas para que puedas volver a imprimir sin interrupciones.
Causas comunes de la falta de fluidez en la extrusión
La falta de fluidez en la extrusión del filamento suele deberse a una combinación de factores que afectan el camino del material desde la bobina hasta la boquilla. En nuestras pruebas, estos han sido consistentemente los principales culpables cuando el filamento no fluye correctamente:
1. Boquilla obstruida o parcialmente bloqueada
Esta es, sin duda, la causa más común de problemas de extrusión. Una boquilla puede obstruirse por filamento quemado, partículas de polvo, restos de material de impresiones anteriores, o incluso por la acumulación de aditivos presentes en ciertos filamentos (como los que contienen madera, metal o glitter). Esto ocurre con mayor frecuencia si se utilizan temperaturas de impresión incorrectas (demasiado altas o bajas) o si se cambia de un tipo de filamento a otro sin una purga adecuada.
2. Filamento de mala calidad o incorrectamente almacenado
Un filamento económico o de baja calidad a menudo presenta diámetros irregulares, lo que puede causar fricción excesiva dentro del tubo Bowden o el hotend, o incluso atascos directos en la boquilla. Además, la humedad es el enemigo silencioso del filamento; un filamento húmedo produce burbujas de vapor al calentarse, lo que interrumpe el flujo, genera impresiones débiles y, a la larga, puede dejar residuos carbonizados en la boquilla. En nuestro taller, hemos notado que los filamentos económicos o mal almacenados tienden a causar un número significativamente mayor de atascos y problemas de extrusión.
3. Problemas con el extrusor (engranaje, motor o tensión)
El extrusor es el corazón del sistema de alimentación de filamento. Un motor de extrusión que no funciona correctamente, un engranaje impulsor desgastado o sucio, o una tensión incorrecta en el brazo tensor del extrusor pueden impedir que el filamento sea empujado con la fuerza y consistencia necesarias. Si el engranaje «muerde» el filamento repetidamente, verás polvo de plástico acumulado y marcas de dientes en el filamento, indicando una presión insuficiente o un atasco más adelante.
4. Ajustes de retracción incorrectos o excesivos
La retracción es crucial para evitar el «stringing» (hilos de filamento) entre partes de la impresión, pero una configuración excesiva puede ser contraproducente. Si la distancia de retracción es demasiado larga o la velocidad demasiado alta, el filamento puede enfriarse y solidificarse parcialmente dentro del hotend, creando un tapón que impide el flujo continuo. Esto es especialmente problemático en impresiones con muchos movimientos pequeños y retracciones frecuentes.
5. Hotend sucio, mal ensamblado o con «heat creep»
El hotend es donde el filamento se funde. Residuos acumulados, un tubo PTFE mal cortado o mal insertado, o un ensamblaje deficiente pueden crear huecos internos donde el filamento fundido se acumula y se solidifica. Otro problema común es el «heat creep», donde el calor del bloque calefactor se propaga hacia arriba por el heat break y el disipador, ablandando el filamento antes de que llegue a la zona de fusión y provocando un atasco.
6. Temperatura de impresión incorrecta
Imprimir a una temperatura demasiado baja para el filamento no permitirá que este se funda correctamente, resultando en una extrusión débil o intermitente. Por otro lado, una temperatura excesivamente alta puede causar que el filamento se degrade o se queme dentro del hotend, dejando residuos carbonizados que obstruyen la boquilla.
Cómo diagnosticar el problema de extrusión paso a paso
Identificar la causa raíz de la falta de fluidez en la extrusión requiere un enfoque metódico. Aquí te presentamos un paso a paso que utilizamos en DunaTech para identificar el problema de forma eficiente:
1. Verifica el flujo manual del filamento
Este es el primer y más rápido paso. Calienta el hotend a la temperatura de impresión adecuada para el filamento que estás usando. Retira el filamento del extrusor y empuja manualmente un trozo directamente hacia el hotend. Si el filamento no fluye libremente por la boquilla, o lo hace con mucha dificultad, el problema está casi con seguridad en la boquilla o en el hotend. Si fluye bien, el problema probablemente reside en el sistema de extrusión o en el filamento mismo.
2. Inspecciona la boquilla y realiza una limpieza «cold pull»
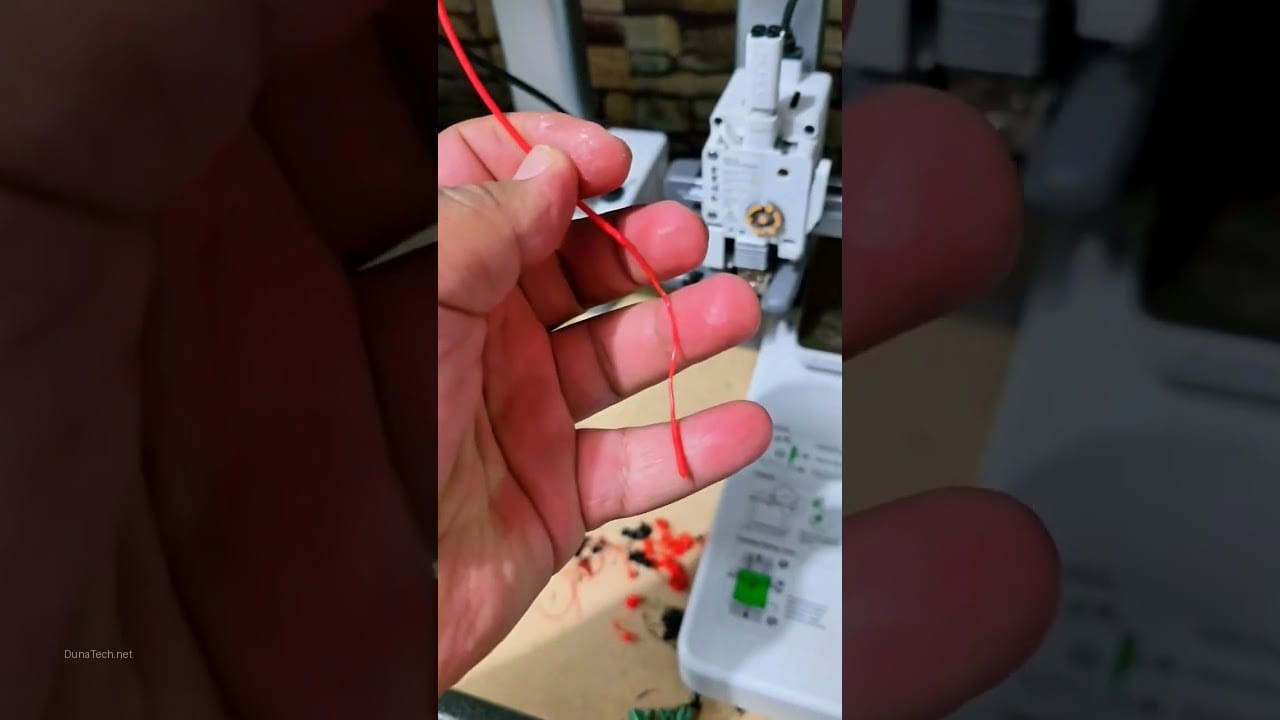
Con el hotend caliente, observa la boquilla. ¿Hay filamento saliendo de forma irregular o en un chorro fino y curvado? Apaga la impresora y, una vez fría, usa una aguja de limpieza del diámetro de tu boquilla para intentar desobstruirla. Si encuentras resistencia, probablemente esté sucia o bloqueada. Para una limpieza más profunda, realiza un «cold pull»: calienta el hotend a la temperatura de impresión, empuja un trozo de filamento nuevo, deja que se enfríe ligeramente (a unos 90-100°C para PLA) y luego tira del filamento con fuerza. Esto debería extraer cualquier residuo o material quemado del interior de la boquilla y el heat break.
3. Examina el extrusor y el camino del filamento
Revisa el engranaje impulsor del extrusor. ¿Está desgastado? ¿Hay acumulación de polvo de filamento triturado en los dientes? Limpia el engranaje con un cepillo de alambre. Verifica la tensión del brazo tensor del extrusor; no debe estar ni demasiado apretado ni demasiado flojo. Si tienes un extrusor tipo Bowden, inspecciona el tubo PTFE: ¿está doblado, pinzado o desgastado internamente? Un tubo dañado aumenta la fricción y dificulta el paso del filamento. Asegúrate de que los conectores Bowden (pneumatic fittings) sujeten el tubo firmemente.
4. Testea con otro filamento de calidad y seco
Para descartar problemas relacionados con el material, prueba con un filamento nuevo, de una marca reconocida y que sepas que está seco. Si el problema desaparece con el nuevo filamento, es muy probable que tu filamento anterior estuviera húmedo o fuera de mala calidad. En ciudades como Madrid, donde la humedad puede variar, es crucial almacenar el filamento en un lugar seco o usar una caja deshumidificadora. Si compras en AliExpress, considera que el filamento puede haber estado expuesto a diferentes condiciones de humedad durante el envío.
5. Revisa las configuraciones de software (slicer)
Evalúa los parámetros de impresión en tu slicer (Cura, PrusaSlicer, Simplify3D). Presta especial atención a la temperatura de impresión, la velocidad de impresión y, sobre todo, los ajustes de retracción (distancia y velocidad). Prueba con configuraciones estándar recomendadas para tu tipo de filamento y tu impresora. A veces, un perfil de impresión demasiado agresivo puede ser el culpable.
Soluciones prácticas y efectivas para la extrusión
Una vez diagnosticado el problema, es hora de aplicar las soluciones. Estas son las más efectivas que hemos encontrado en nuestras pruebas y en la experiencia de la comunidad:
1. Limpieza profunda o reemplazo de la boquilla
Si la boquilla está obstruida, la limpieza es el primer paso. Utiliza agujas de limpieza del diámetro adecuado (0.4mm, 0.6mm, etc.) para desatascarla. Para obstrucciones persistentes, un «cold pull» o incluso sumergir la boquilla en acetona (solo para ABS) o quemarla suavemente con un soplete (con precaución y ventilación) pueden ser efectivos. Si la boquilla está muy dañada o desgastada, lo mejor es reemplazarla. Recomiendo encarecidamente este artículo que escribimos sobre los kits más efectivos para mantener tus boquillas en perfecto estado: Adiós a los Atascos.
2. Cambia y seca tu filamento
Si sospechas del filamento, cámbialo por uno de buena calidad y, si es posible, recién abierto o que haya sido secado. Filamentos como el PLA de marcas reconocidas (eSun, Hatchbox, Prusament, SmartMaterials) ofrecen una mejor consistencia y menos problemas. Si el filamento está húmedo, usa una caja secadora de filamento o un deshidratador de alimentos a baja temperatura para eliminar la humedad. Este paso es crítico, especialmente en España, donde la humedad ambiental puede ser un factor.
3. Mantenimiento y ajuste del extrusor
Si el engranaje impulsor está desgastado, reemplázalo. Son piezas relativamente económicas y fáciles de conseguir. Si el motor del extrusor parece débil o hace ruidos extraños, podría ser necesario reemplazarlo o revisar su cableado. Asegúrate de que la tensión del brazo tensor del extrusor sea la adecuada: debe sujetar el filamento firmemente sin aplastarlo. Si tienes un extrusor Bowden, verifica que el tubo PTFE esté bien insertado en ambos extremos y que no haya holgura en los conectores neumáticos.
4. Calibración y optimización del slicer
Ajusta la temperatura de impresión en incrementos de 5°C hasta encontrar el punto óptimo. Reduce la velocidad de impresión para dar más tiempo al filamento para fundirse. Si los problemas persisten, desactiva la retracción temporalmente para ver si el problema desaparece, y luego ajústala gradualmente. Una distancia de retracción de 0.8-2mm para extrusores directos y 4-6mm para Bowden, con velocidades de 25-45mm/s, son buenos puntos de partida. Ojo con esto: cada impresora y cada filamento son un mundo, así que la calibración es clave.
5. Revisa y optimiza el hotend
Desmonta el hotend y límpialo a fondo. Asegúrate de que el tubo PTFE (si lo tiene) esté cortado perfectamente recto y se asiente a ras con la boquilla para evitar huecos. Si experimentas «heat creep», considera mejorar la refrigeración del disipador del hotend con un ventilador más potente o un conducto de aire optimizado. En algunos casos, un heat break bimetálico puede ayudar a reducir la transferencia de calor.
Errores comunes al intentar solucionar el problema de filamento
Después de trabajar con decenas de impresoras y asesorar a innumerables usuarios, aquí están los errores que más vemos cometer a los principiantes (y no tan principiantes) al intentar solucionar problemas de extrusión:
- Subir la temperatura excesivamente sin diagnóstico previo: Pensar que «más calor siempre es mejor» puede ser contraproducente. Una temperatura demasiado alta puede quemar el filamento dentro del hotend, creando residuos carbonizados que complican aún más la obstrucción y pueden dañar el hotend a largo plazo.
- Usar herramientas inadecuadas para limpiar la boquilla: Evita objetos como alfileres, clips o brocas de taladro que no sean del diámetro exacto de la boquilla. Pueden rayar o deformar el orificio de la boquilla, alterando el flujo del filamento y arruinando futuras impresiones. Usa siempre agujas de limpieza específicas para boquillas de impresora 3D.
- Ignorar el extrusor y centrarse solo en la boquilla: Muchos se obsesionan con la boquilla y olvidan revisar el engranaje del motor del extrusor, la tensión del brazo o el estado del tubo Bowden. El extrusor es el motor que empuja el filamento; si falla, la boquilla no recibirá material, por muy limpia que esté.
- No realizar pruebas de flujo manual: Es un paso sencillo pero crucial. Si el filamento no fluye manualmente cuando empujas, sabes que el problema está en el hotend/boquilla. Si fluye bien, entonces el problema está en el extrusor o en la configuración de software. Saltarse este paso puede llevar a diagnósticos erróneos y soluciones ineficaces.
- No secar el filamento: Asumir que un filamento nuevo está seco o que un filamento viejo no está húmedo es un error común. La humedad es una de las principales causas de problemas de extrusión y calidad de impresión. Siempre es una buena práctica secar el filamento, especialmente si ha estado expuesto al aire por un tiempo.
- Ajustar múltiples parámetros a la vez en el slicer: Si cambias la temperatura, la velocidad y la retracción al mismo tiempo, no sabrás qué ajuste solucionó (o causó) el problema. Realiza cambios de uno en uno y prueba después de cada ajuste.
Mantenimiento preventivo para evitar problemas de extrusión
La mejor solución a los problemas de extrusión es evitarlos. Un buen mantenimiento preventivo puede ahorrarte muchas horas de frustración. Aquí te dejo algunos consejos basados en nuestra experiencia en DunaTech:
1. Limpieza regular de la boquilla y el extrusor
Después de cada 20-30 horas de impresión, o al cambiar de filamento, realiza una limpieza superficial de la boquilla con una aguja. Periódicamente (cada 100-200 horas), desmonta el extrusor y limpia el engranaje impulsor de cualquier residuo de filamento. Si usas filamentos abrasivos o con partículas, hazlo con más frecuencia.
2. Almacenamiento adecuado del filamento
Guarda tus bobinas de filamento en un ambiente seco y hermético. Utiliza bolsas selladas al vacío con paquetes de gel de sílice o cajas secadoras específicas para filamento. Esto es especialmente importante en climas húmedos o si no imprimes con frecuencia. Un filamento seco es la base para una extrusión fluida.
3. Inspección del tubo Bowden y conectores
Si tu impresora usa un sistema Bowden, revisa el tubo PTFE regularmente en busca de signos de desgaste, dobleces o decoloración. Asegúrate de que los conectores neumáticos sujeten el tubo firmemente y no permitan holgura. Un tubo PTFE de buena calidad (como el Capricorn) puede reducir la fricción y mejorar la extrusión.
4. Calibración periódica de la impresora
Realiza calibraciones regulares de tu impresora, incluyendo la calibración del extrusor (pasos por mm), el PID del hotend y la temperatura de impresión. Un extrusor bien calibrado asegura que la cantidad correcta de filamento sea empujada en todo momento.
5. Usa filamento de calidad
Aunque pueda parecer un gasto extra, invertir en filamento de marcas reconocidas y con buenas críticas te ahorrará muchos dolores de cabeza. La consistencia en el diámetro y la pureza del material son clave para evitar atascos y obtener impresiones de calidad. En mi experiencia, la diferencia de precio se compensa con creces en menos fallos y menos tiempo de inactividad.
Preguntas frecuentes sobre problemas de filamento
¿Cómo sé si mi boquilla está obstruida o si el problema es del extrusor?
Si el filamento no fluye al empujarlo manualmente en el hotend calentado (con el extrusor desconectado), lo más probable es que la boquilla o el hotend estén obstruidos. Si el filamento fluye bien manualmente, pero el extrusor no lo empuja correctamente durante la impresión, el problema suele estar en el extrusor (engranaje, motor, tensión) o en la configuración del slicer.
¿Qué temperatura debo usar para limpiar mi boquilla con un «cold pull»?
Para un «cold pull» efectivo, calienta la boquilla a la temperatura de impresión del filamento, empuja un poco de filamento nuevo, y luego deja que la temperatura baje. Para PLA, un rango de 90-100°C suele ser ideal para tirar del filamento con fuerza y extraer las impurezas. Para PETG, puede ser un poco más alto, alrededor de 120-130°C.
¿Cuándo debo reemplazar el engranaje del extrusor?
Debes reemplazar el engranaje del extrusor si observas que los dientes están visiblemente desgastados, redondeados o si el filamento se desliza sobre ellos sin ser empujado eficazmente. También si hay una acumulación constante de polvo de filamento triturado, lo que indica que el engranaje está «mordiendo» el filamento en lugar de empujarlo.
¿Es normal que el filamento haga un «clic» en el extrusor?
No, un sonido de «clic» o «salto» en el extrusor generalmente indica que el motor del extrusor está intentando empujar el filamento, pero encuentra demasiada resistencia. Esto es un síntoma claro de un atasco en la boquilla o hotend, un filamento húmedo, una temperatura de impresión demasiado baja, o una velocidad de impresión excesiva.
Conclusión
Diagnosticar por qué tu impresora 3D no expulsa filamento con fluidez puede parecer una tarea desalentadora al principio, pero siguiendo los pasos de diagnóstico y aplicando las soluciones adecuadas, podrás resolver la mayoría de los problemas. La clave está en la paciencia, el método y el mantenimiento preventivo. En DunaTech, creemos firmemente que las soluciones prácticas y probadas son la base para mantener tus impresoras funcionando al 100%, permitiéndote disfrutar plenamente del fascinante mundo de la impresión 3D sin interrupciones. ¡No dejes que un atasco te detenga!
— El equipo de DunaTech