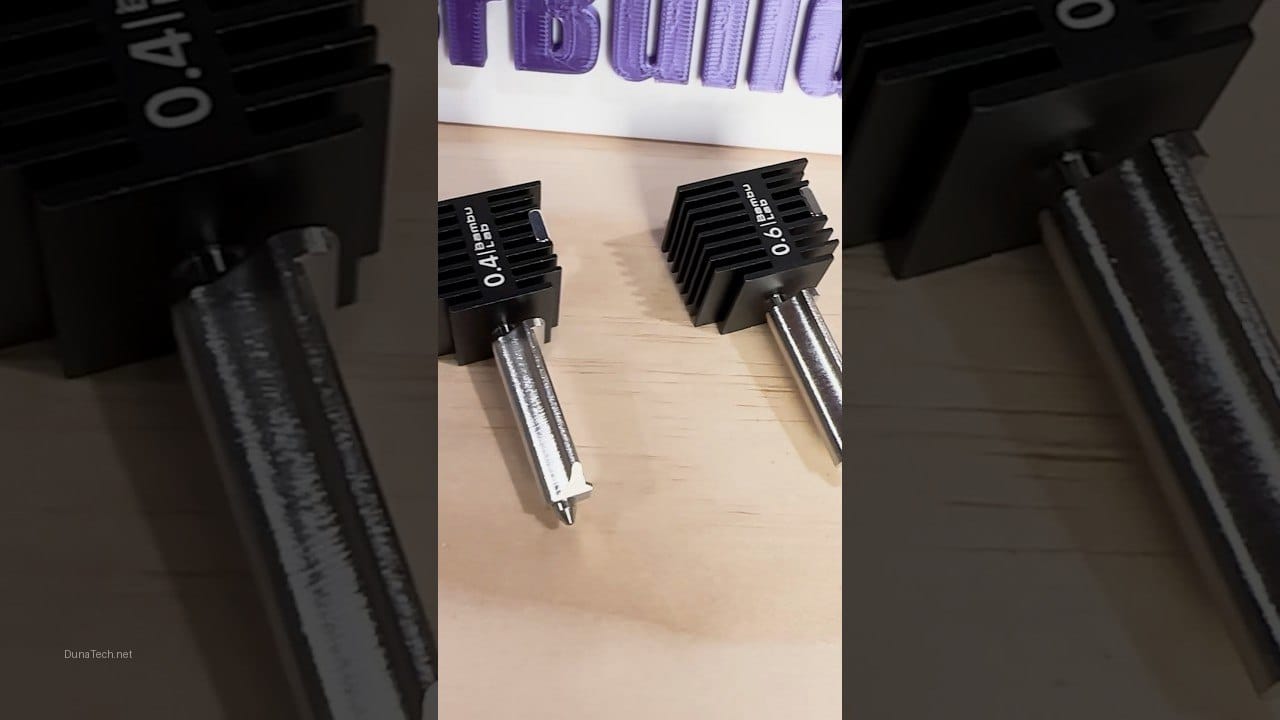

Introducción: El Dilema de la Boquilla de 0.6 mm
En el taller de DunaTech, hemos estado experimentando a fondo con boquillas de 0.6 mm en una amplia gama de impresoras 3D FDM, desde la omnipresente Ender 3 hasta modelos más robustos como la Anycubic Kobra Max. Si bien estas boquillas prometen y a menudo cumplen con una mayor velocidad de impresión y un flujo de material más generoso, no están exentas de desafíos. En este artículo, compartiremos nuestra experiencia práctica, desglosando los problemas comunes con boquillas de 0.6 mm y, lo que es más importante, cómo solucionarlos para que puedas aprovechar al máximo tu configuración.
Ventajas y Desventajas de las Boquillas de 0.6 mm
Las boquillas de 0.6 mm son una excelente opción para ciertos proyectos de impresión 3D, pero es crucial entender sus pros y contras antes de adoptarlas como tu estándar. En DunaTech, hemos identificado que su principal ventaja radica en la velocidad de impresión, permitiendo completar piezas grandes en mucho menos tiempo que con una boquilla estándar de 0.4 mm. Esto se debe a que pueden extruir un mayor volumen de material por unidad de tiempo. Además, son más tolerantes con filamentos que contienen partículas, como los filamentos de madera o fibra de carbono, reduciendo la probabilidad de obstrucciones. También son ideales para piezas que requieren resistencia mecánica, ya que las capas más gruesas suelen traducirse en una mayor cohesión entre ellas.
Sin embargo, esta mayor velocidad y volumen tienen un coste. La desventaja más evidente es la pérdida de detalle. Las líneas de capa son más visibles y los elementos finos o pequeños en el modelo pueden no reproducirse con la misma fidelidad que con una boquilla más pequeña. Otro punto a considerar es la mayor demanda de un sistema de enfriamiento eficiente, ya que se deposita más material caliente por capa. Finalmente, la configuración del laminador (slicer) se vuelve más crítica, y un ajuste incorrecto puede llevar a problemas de subextrusión, sobreextrusión o atascos.
Problemas Comunes con Boquillas de 0.6 mm
Los problemas comunes con boquillas de 0.6 mm suelen estar relacionados con el mayor volumen de material y la velocidad de extrusión. A continuación, detallamos los fallos más frecuentes que hemos encontrado en nuestras pruebas y sus síntomas característicos.
1. Atascos Recurrentes y Obstrucciones
Los atascos son, sin duda, uno de los quebraderos de cabeza más habituales con boquillas de mayor diámetro. Después de probar boquillas de latón, acero endurecido y ruby en nuestro taller, notamos que las de 0.6 mm tienen una mayor tendencia a atascarse, especialmente si el filamento no está en condiciones óptimas. Esto es particularmente cierto con materiales higroscópicos como el PETG y el ABS, o con filamentos económicos que pueden contener impurezas.
- Causa principal: Filamento húmedo, polvo o partículas extrañas en el filamento, temperatura de impresión insuficiente para el caudal requerido, o una retracción excesiva que provoca «heat creep» (acumulación de calor en el hotend).
- Síntoma: La extrusión se vuelve inconsistente, se escuchan «clics» en el extrusor (salto de pasos), el cabezal se mueve pero no deposita material, o el filamento sale muy fino y entrecortado.
2. Pérdida de Calidad en Detalles Finos y Superficies
Al aumentar el diámetro de la boquilla, la resolución en las partes más pequeñas de la impresión disminuye drásticamente. En mis pruebas, las boquillas de 0.6 mm no son la elección ideal para piezas que requieren una alta fidelidad en detalles o acabados superficiales muy lisos.
- Causa principal: El tamaño del trazo de extrusión es mayor, lo que limita la capacidad de la impresora para formar geometrías pequeñas y curvas suaves. La altura de capa también suele ser mayor, haciendo las capas más visibles.
- Síntoma: Bordes menos definidos, pérdida de pequeños detalles, orificios que no son perfectamente redondos, y un acabado general más «áspero» o con líneas de capa muy pronunciadas.
3. Problemas de Enfriamiento y Deformación (Warping)
Con boquillas más grandes, el volumen de material depositado por capa es significativamente mayor. Si el sistema de enfriamiento de la pieza (ventiladores de capa) no es lo suficientemente potente o está mal configurado, el material no se solidifica a tiempo. Esto puede llevar a una serie de problemas, siendo el «warping» o deformación uno de los más comunes.
- Causa principal: Ventiladores de capa insuficientes o mal orientados, velocidad de impresión demasiado alta para la capacidad de enfriamiento, o una temperatura de cama excesivamente alta que no permite que las capas superiores se enfríen adecuadamente.
- Síntoma: Curvatura en las esquinas de la pieza, capas superiores que se ven «derretidas» o con poca definición, «elephant’s foot» (ensanchamiento de la primera capa) pronunciado, o incluso fallos de adhesión entre capas debido a un enfriamiento desigual.
Soluciones Prácticas para Boquillas de 0.6 mm
Para mitigar los problemas comunes con boquillas de 0.6 mm, es fundamental adoptar una serie de ajustes y buenas prácticas. Aquí te presento las soluciones que hemos implementado con éxito en DunaTech.
1. Gestión Rigurosa del Filamento: Secado y Almacenamiento
La humedad es el enemigo número uno de la impresión 3D, y con boquillas de 0.6 mm, sus efectos se magnifican. Un filamento húmedo burbujeará al extruirse, creando micro-vacíos que debilitan la pieza y, lo que es peor, pueden causar atascos. Usa un secador de filamento como el Sovol SH01 o el Creality Dry Box para garantizar que tu material esté completamente seco antes de imprimir. Si quieres saber más sobre cómo mantener tu filamento en óptimas condiciones, revisa nuestro artículo sobre limpieza de boquillas, donde también abordamos la prevención de atascos. Almacenar el filamento en bolsas selladas al vacío con desecante también es una práctica excelente.
2. Ajuste Óptimo de la Altura de Capa y Ancho de Línea
Cuando utilizas una boquilla de 0.6 mm, no puedes simplemente mantener la misma altura de capa que con una de 0.4 mm. Para optimizar el flujo de material y reducir la posibilidad de atascos, te recomiendo aumentar la altura de capa proporcionalmente. Una buena regla general es que la altura de capa no exceda el 75-80% del diámetro de la boquilla. Así, para una boquilla de 0.6 mm, alturas de capa entre 0.3 mm y 0.48 mm suelen funcionar muy bien. Experimenta con 0.35 mm o 0.4 mm como punto de partida. Además, considera ajustar el ancho de línea (line width) en tu slicer. Aumentarlo ligeramente (por ejemplo, a 0.65 mm o 0.7 mm) puede mejorar la adhesión entre capas y la resistencia de la pieza.
3. Mejora del Sistema de Enfriamiento
Si notas problemas de enfriamiento, como warping o capas «derretidas», es una señal clara de que tu sistema de ventilación necesita una revisión. Considera instalar ventiladores más potentes o, al menos, ajustar la configuración del flujo de aire en tu slicer. En nuestra experiencia, un buen ventilador radial de capa (blower fan) es crucial. Modelos como el Noctua NF-A4x10 o ventiladores de mayor caudal específicos para impresoras 3D pueden marcar una gran diferencia. Asegúrate también de que los conductos de aire dirijan el flujo directamente a la punta de la boquilla y a la pieza que se está imprimiendo. Para impresiones en Madrid o Barcelona, donde la temperatura ambiente puede variar, un buen sistema de enfriamiento es aún más vital.
4. Optimización de la Temperatura de Impresión
Una boquilla más grande significa que el filamento pasa por un orificio más ancho y, por lo tanto, la resistencia al flujo es menor, pero también significa que se extruye más material por segundo. Para mantener un flujo constante y evitar la subextrusión o atascos, a menudo es necesario aumentar ligeramente la temperatura del hotend. En nuestras pruebas, el PETG funciona mejor entre 230-240°C con boquillas de 0.6 mm, mientras que el PLA puede requerir 5-10°C más de lo habitual. Realiza una torre de temperatura para cada filamento nuevo y boquilla para encontrar el punto óptimo.
Errores Frecuentes de Novatos y Cómo Evitarlos
Los errores frecuentes de novatos al usar boquillas de 0.6 mm suelen ser el resultado de no adaptar la configuración y las expectativas a las características de este diámetro. Evitar estos fallos te ahorrará tiempo y filamento.
1. Olvidar Actualizar el Perfil de Boquilla en el Slicer
Este es, con diferencia, el error más común y la causa de muchos dolores de cabeza. Muchos principiantes (y no tan principiantes, ¡me ha pasado a mí!) olvidan cambiar el diámetro de la boquilla en el software de corte (Cura, PrusaSlicer, Simplify3D, etc.) después de instalar una de 0.6 mm. El slicer asume que sigues usando una boquilla de 0.4 mm y calcula el ancho de línea, la altura de capa y el caudal en consecuencia. Esto lleva a una subextrusión severa, piezas débiles y, a menudo, a la frustración. Verifica siempre que el diámetro de la boquilla esté configurado correctamente en 0.6 mm en tu perfil de impresión.
2. Descuidar la Limpieza Regular de la Boquilla
Aunque las boquillas de 0.6 mm son más tolerantes con filamentos con partículas, no son inmunes a la acumulación. Si usas materiales como PLA mezclado con partículas metálicas, madera, o fibra de carbono, la acumulación en el interior de la boquilla es más rápida. Esto puede reducir el diámetro efectivo y causar atascos. Usa agujas de limpieza de 0.6 mm o un método de «cold pull» (tirón en frío) regularmente para evitar obstrucciones. En mi experiencia, una limpieza preventiva cada 20-30 horas de impresión con filamentos abrasivos es una buena práctica.
3. Ignorar la Calibración de Retracción
Con una boquilla de 0.6 mm, el volumen de filamento en el hotend es mayor, y la retracción debe ajustarse cuidadosamente para evitar el «stringing» (hilos) y los atascos. Una retracción excesiva puede aspirar aire caliente hacia el hotend, provocando «heat creep» y atascos. Una retracción insuficiente causará hilos. Generalmente, con boquillas más grandes, se recomienda una distancia de retracción ligeramente menor y una velocidad de retracción un poco más lenta que con una boquilla de 0.4 mm. Realiza una torre de retracción para afinar estos valores para cada material.
4. No Ajustar la Velocidad de Impresión
Si bien una boquilla de 0.6 mm permite velocidades más altas, no significa que debas imprimir siempre al máximo. Es crucial encontrar un equilibrio entre velocidad y calidad. Una velocidad excesiva puede llevar a problemas de adhesión entre capas, enfriamiento insuficiente y una menor calidad superficial. Empieza con velocidades ligeramente superiores a las que usarías con una boquilla de 0.4 mm y auméntalas gradualmente mientras monitorizas la calidad de la impresión. Recuerda que el flujo máximo de tu hotend también es un factor limitante.
Compatibilidad de Materiales y Casos de Uso
Las boquillas de 0.6 mm no son una solución universal, pero brillan en ciertos escenarios y con materiales específicos. Entender cuándo y cómo usarlas te ayudará a evitar frustraciones y a obtener los mejores resultados.
Materiales Ideales para Boquillas de 0.6 mm
En nuestras pruebas, hemos encontrado que ciertos filamentos se comportan excepcionalmente bien con boquillas de 0.6 mm:
- PETG y ABS: Estos materiales, debido a su mayor viscosidad y resistencia, son excelentes candidatos. La mayor sección de extrusión ayuda a mantener un flujo constante y a reducir la contrapresión en el hotend. Además, las piezas impresas con PETG o ABS y boquillas de 0.6 mm suelen tener una excelente resistencia mecánica.
- Filamentos con Partículas (Wood, Carbon Fiber, Glow-in-the-Dark): Estos filamentos son notoriamente abrasivos y propensos a atascar boquillas pequeñas. La boquilla de 0.6 mm, especialmente si es de acero endurecido o ruby, ofrece un orificio más grande que reduce significativamente el riesgo de obstrucción por las partículas.
- PLA de Alta Velocidad: Algunos PLA están formulados para imprimir más rápido. Con una boquilla de 0.6 mm, puedes aprovechar al máximo estas propiedades, logrando impresiones rápidas y robustas.
Ojo con esto: Aunque el PLA estándar funciona, no es donde las boquillas de 0.6 mm muestran su mayor ventaja en términos de calidad. Para detalles finos en PLA, sigue prefiriendo una boquilla de 0.4 mm o menor.
Casos de Uso Ideales
¿Cuándo deberías optar por una boquilla de 0.6 mm?
- Prototipos Rápidos: Si necesitas una pieza funcional rápidamente y la estética no es la prioridad número uno, la velocidad de una boquilla de 0.6 mm es imbatible.
- Piezas Grandes y Robustas: Para carcasas, soportes estructurales, herramientas o cualquier objeto donde la resistencia y la velocidad sean más importantes que el detalle fino, esta boquilla es tu aliada.
- Impresiones Funcionales: Componentes mecánicos, piezas de repuesto o elementos que van a sufrir estrés mecánico se benefician de las capas más gruesas y la mayor adhesión que proporciona una boquilla de 0.6 mm.
- Impresiones con Rellenos Altos: Para piezas que requieren un relleno denso, la boquilla de 0.6 mm reduce el tiempo total de impresión al depositar más material en cada pasada.
En mi experiencia, la clave es ver la boquilla de 0.6 mm como una herramienta especializada en tu arsenal de impresión 3D, no como un reemplazo directo de la boquilla de 0.4 mm. Cada una tiene su propósito.
Preguntas Frecuentes (FAQ)
Aquí respondemos a algunas de las dudas más comunes que surgen al trabajar con boquillas de 0.6 mm.
¿Se puede usar una boquilla de 0.6 mm para imprimir detalles finos?
No es lo ideal. Para detalles muy finos y una alta resolución superficial, recomendamos encarecidamente boquillas de 0.4 mm o incluso 0.2 mm si buscas una precisión extrema. La boquilla de 0.6 mm está diseñada para velocidad y resistencia, no para finos detalles.
¿Qué materiales son más adecuados para boquillas de 0.6 mm?
En nuestras pruebas, el PETG y el ABS funcionan excepcionalmente bien con estas boquillas debido a su mayor viscosidad y resistencia. También son excelentes para filamentos con partículas como madera, fibra de carbono o que brillan en la oscuridad. Evita materiales como PLA estándar si tu prioridad es la velocidad sin sacrificar calidad en detalles.
¿Cómo evitar atascos en boquillas de gran diámetro?
La clave es una buena gestión del filamento (seco y limpio), ajustar la temperatura de impresión para asegurar un flujo adecuado, y calibrar la retracción (menor distancia y velocidad que con boquillas más pequeñas). Una limpieza regular con agujas de 0.6 mm también es fundamental.
¿Necesito cambiar mi hotend para usar una boquilla de 0.6 mm?
En la mayoría de los casos, no. Las boquillas de 0.6 mm son compatibles con la mayoría de los hotends estándar que aceptan boquillas de 0.4 mm, ya que el tamaño de la rosca suele ser el mismo (M6). Sin embargo, asegúrate de que tu hotend pueda mantener la temperatura necesaria para el mayor caudal de filamento, especialmente si imprimes a altas velocidades.
¿Afecta el diámetro de la boquilla al tiempo de entrega de AliExpress en España?
El diámetro de la boquilla en sí no afecta los tiempos de entrega. Lo que sí influye es el vendedor, el método de envío elegido y tu ubicación en España. Para Madrid, por ejemplo, los envíos estándar de AliExpress suelen tardar entre 10 y 20 días, pero con opciones de envío más rápidas (como AliExpress Standard Shipping o envíos desde almacenes europeos) puedes recibir tu boquilla en una semana. Siempre verifica las estimaciones de entrega del vendedor.
Conclusión
Las boquillas de 0.6 mm son una herramienta fantástica en el mundo de la impresión 3D, ideales para impresiones rápidas y piezas grandes y robustas. Sin embargo, como hemos visto en DunaTech, requieren ajustes específicos y una comprensión clara de sus limitaciones para evitar problemas comunes con boquillas de 0.6 mm como atascos, pérdida de detalle y problemas de enfriamiento. Con las herramientas adecuadas, una buena gestión del filamento y una configuración cuidadosa en tu slicer, puedes aprovechar al máximo este tipo de boquillas y expandir significativamente las capacidades de tu impresora 3D. Si tienes más preguntas o quieres compartir tus propias experiencias, no dudes en dejar un comentario. ¡Estamos aquí para ayudarte a imprimir mejor!
— El equipo de DunaTech


