
¿Qué es el Hotend y por qué es crucial?
El hotend de una impresora 3D es, sin lugar a dudas, el componente más crítico para la calidad de tus impresiones, ya que es el encargado de fundir el filamento y depositarlo con precisión capa por capa. Después de desmontar varias impresoras en nuestro taller DunaTech, puedo decirte que es el corazón del proceso de impresión 3D, el punto donde la materia prima se transforma en tu creación. Sin un buen hotend, olvídate de impresiones detalladas, de usar materiales técnicos como PETG o TPU con éxito, o de tener una experiencia de impresión consistente.
En mis pruebas con impresoras como la Creality Ender 3 y la Prusa i3, he notado que el rendimiento del hotend afecta directamente la calidad de impresión en aspectos fundamentales: la resolución de los detalles finos, la adhesión entre capas (un factor clave para la resistencia de la pieza) y la consistencia del diámetro del filamento extruido. El diseño y los materiales de su construcción son claves para evitar problemas frustrantes como atascos, fugas de filamento o fluctuaciones de temperatura que arruinen tus proyectos. Un hotend bien diseñado y mantenido asegura un flujo de material suave y constante, lo que se traduce en impresiones de alta calidad y menos dolores de cabeza. Es la pieza que, literalmente, pone el filamento en su sitio.
Componentes Clave del Hotend: La anatomía de la extrusión
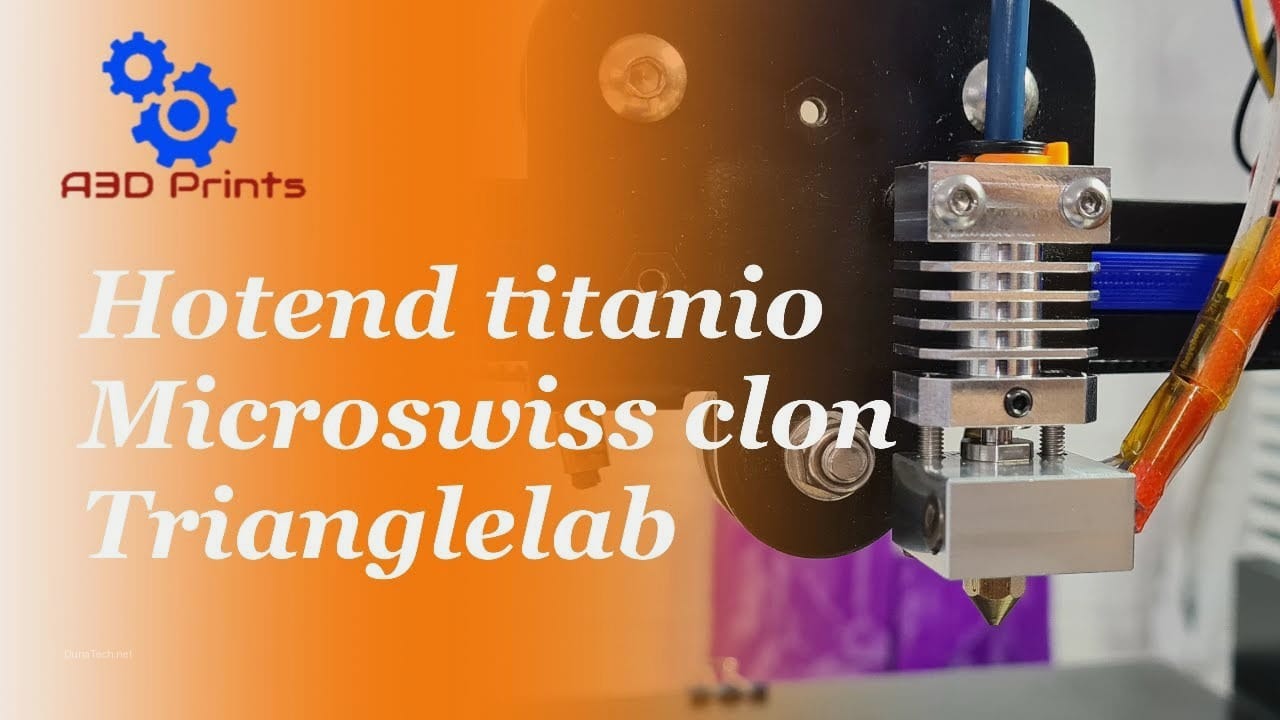
Para entender cómo funciona el hotend y cómo mantenerlo, es fundamental conocer sus partes principales, cada una con una función específica y vital para el proceso de impresión. Un hotend típico está compuesto por varios elementos que trabajan en conjunto para calentar y extruir el filamento de manera controlada.
- Boquilla (Nozzle): Esta es la punta final por donde sale el filamento fundido y se deposita sobre la cama de impresión. Las más comunes son de latón y ofrecen un buen equilibrio entre precio y rendimiento para filamentos estándar como PLA o PETG. Sin embargo, para materiales abrasivos como los que contienen fibra de carbono, fibra de vidrio o partículas metálicas, recomiendo encarecidamente boquillas de acero endurecido o rubí, ya que las de latón se desgastarían rápidamente, afectando la precisión de la extrusión. El diámetro de la boquilla también es crucial, siendo 0.4mm el estándar, pero con opciones de 0.2mm para detalles finos o 0.6mm/0.8mm para impresiones más rápidas y resistentes.
- Bloque Calefactor (Heater Block): Es el componente metálico, generalmente de aluminio o cobre, donde se genera el calor necesario para fundir el filamento. Aquí se insertan la resistencia calefactora y el termistor. En mis pruebas, los bloques de aluminio ofrecen una buena disipación térmica y son económicos, mientras que los de cobre niquelado mejoran la conductividad y permiten temperaturas más estables, ideales para filamentos de ingeniería.
- Cartucho Calefactor (Heater Cartridge): Es la resistencia eléctrica que se introduce en el bloque calefactor y que, al recibir corriente, eleva la temperatura del bloque. Su potencia (normalmente 24V o 12V y entre 30W y 50W) influye en la velocidad a la que el hotend alcanza la temperatura deseada y en su capacidad para mantenerla estable.
- Sensor de Temperatura (Thermistor o Termopar): Este pequeño componente es el «cerebro» que mide la temperatura del bloque calefactor y envía esa información a la placa base de la impresora. La placa utiliza estos datos para regular la potencia del cartucho calefactor y mantener la temperatura constante. Si falla, prepárate para problemas graves de impresión: desde atascos por baja temperatura hasta filamento quemado o incluso riesgo de incendio por sobrecalentamiento descontrolado. Es vital que esté bien sujeto y aislado.
- Tubo de Ruptura Térmica (Heat Break o Garganta): Este es un componente crucial que separa la zona caliente del hotend de la zona fría, evitando que el calor se propague hacia el extrusor y el filamento se derrita prematuramente. Los de acero inoxidable suelen ser más duraderos y menos propensos a la fluencia térmica (heat creep). Los heat breaks «all-metal» (totalmente metálicos) son ideales para altas temperaturas, mientras que los que incorporan un tubo de PTFE (como los de tipo Bowden) son excelentes para PLA y filamentos de baja temperatura, ya que el PTFE tiene una superficie de muy baja fricción.
- Disipador de Calor (Heatsink): Ubicado en la parte superior del heat break, su función es disipar el calor residual que intenta subir desde el bloque calefactor. Es esencial para mantener la zona superior del hotend fría y evitar el «heat creep», que es cuando el filamento se ablanda antes de llegar al bloque calefactor, provocando atascos.
- Ventilador de Enfriamiento (Hotend Fan): Este ventilador, generalmente axial, está montado sobre el disipador de calor y es el encargado de forzar el aire a través de él para mantener la zona fría del hotend a una temperatura adecuada. Un ventilador defectuoso o bloqueado es una causa común de atascos por heat creep.
Tipos de Hotend: ¿Cuál es el ideal para ti?
La elección del tipo de hotend impacta directamente en el rendimiento de tu impresora 3D, especialmente en la compatibilidad con diferentes materiales y la facilidad de mantenimiento. Después de probar varios modelos en DunaTech, aquí te presento los tipos más comunes y sus características distintivas.
Hotend Directo (Direct Drive)
En un sistema de extrusión directa, el extrusor (el motor que empuja el filamento) está montado directamente encima del hotend. Esto significa que el filamento recorre una distancia muy corta desde el engranaje del extrusor hasta la zona de fusión. Su principal ventaja es el control preciso sobre el filamento, lo que lo hace ideal para materiales flexibles como el TPU o TPE, ya que minimiza las posibilidades de que el filamento se doble o se atasque en el camino. Además, permite una retracción más rápida y precisa, reduciendo el «stringing» (hilos de filamento) en muchos casos. Sin embargo, la desventaja es que el conjunto extrusor-hotend es más pesado, lo que puede limitar la velocidad de impresión y causar más vibraciones o «ghosting» (artefactos en la superficie de la pieza) si la estructura de la impresora no es lo suficientemente rígida. Es una excelente opción para quienes priorizan la versatilidad de materiales y la calidad en flexibles.
Hotend Bowden
El sistema Bowden separa el extrusor del hotend. El extrusor se monta en el marco de la impresora (o en un lugar fijo), y el filamento es empujado a través de un tubo de PTFE (Teflon) largo hasta el hotend, que se encuentra en el cabezal de impresión. La principal ventaja de este diseño es que reduce drásticamente el peso del cabezal de impresión, permitiendo velocidades de impresión más altas y movimientos más ágiles sin sacrificar la calidad. Esto es ideal para impresoras que buscan rapidez. Sin embargo, el tubo Bowden introduce una pequeña holgura y fricción, lo que puede dificultar la impresión con filamentos muy flexibles o requerir ajustes más finos en la retracción. Es la configuración más común en impresoras de escritorio por su equilibrio entre velocidad y calidad para materiales rígidos como PLA, ABS y PETG.
Hotend All-Metal
Un hotend «all-metal» se refiere específicamente al diseño del tubo de ruptura térmica (heat break). A diferencia de los hotends que utilizan un tubo de PTFE que llega hasta la boquilla, en un hotend all-metal, el filamento solo toca metal en la zona caliente. Esto permite que el hotend alcance y mantenga temperaturas mucho más altas (hasta 300°C o más) sin degradar el PTFE, que se descompone a partir de los 250°C y puede liberar gases tóxicos. Es perfecto para filamentos técnicos y de alta temperatura como el Nylon, Policarbonato (PC), PEEK o PEI. La desventaja es que, debido a la mayor fricción del filamento contra el metal, puede ser más propenso a atascos con filamentos de baja temperatura como el PLA si no se gestiona bien la retracción y la refrigeración del heat break. Requiere una buena configuración de ventilación y, a veces, un recubrimiento especial en el interior del heat break para reducir la fricción.
Cómo Elegir el Hotend Adecuado para tu Impresora 3D
Elegir el hotend correcto para tu impresora 3D es una decisión clave que impactará directamente en tu experiencia de impresión y en los tipos de filamentos que podrás utilizar. No todos los hotends son iguales, y lo que funciona para un usuario puede no ser lo ideal para otro. Aquí te doy algunas pautas basadas en mi experiencia en DunaTech.
Compatibilidad con Filamentos
Este es el factor más importante. Si solo planeas imprimir con PLA o PETG, un hotend con tubo de PTFE hasta la boquilla (como muchos hotends Bowden estándar) será suficiente y te dará excelentes resultados. Sin embargo, si tu objetivo es experimentar con filamentos técnicos como Nylon, Policarbonato, ABS de alta temperatura o incluso materiales con fibra de carbono, un hotend all-metal es indispensable. El PTFE se degrada a altas temperaturas, liberando gases y provocando atascos. Un hotend all-metal te permitirá alcanzar y mantener las temperaturas necesarias sin problemas.
Tipo de Extrusión (Directa vs. Bowden)
- Extrusión Directa: Si imprimes frecuentemente con filamentos flexibles como TPU o TPE, un sistema de extrusión directa es tu mejor aliado. La corta distancia entre el extrusor y el hotend minimiza la compresión y el estiramiento del filamento, lo que reduce drásticamente los atascos y mejora la calidad de impresión con estos materiales. Ten en cuenta que el peso adicional en el cabezal puede requerir reducir ligeramente las velocidades de impresión o ajustar la aceleración para evitar vibraciones.
- Extrusión Bowden: Si la velocidad es una prioridad y principalmente utilizas filamentos rígidos (PLA, ABS, PETG), un sistema Bowden es una excelente opción. Al tener un cabezal de impresión más ligero, la impresora puede moverse más rápido y con mayor agilidad, lo que se traduce en tiempos de impresión reducidos. Para filamentos flexibles, el Bowden puede ser un desafío, aunque algunos hotends Bowden de alta calidad con tubos de PTFE de baja fricción pueden manejarlos con ajustes específicos.
Calidad de Construcción y Materiales
No escatimes en la calidad de los componentes. Un buen hotend tendrá un bloque calefactor de aluminio o cobre de calidad, un cartucho calefactor fiable, un termistor preciso y un heat break bien mecanizado. Los hotends de marcas reconocidas como E3D, Micro Swiss o Phaetus suelen ofrecer una mejor consistencia y durabilidad. Los hotends de cobre niquelado, por ejemplo, ofrecen una mejor conductividad térmica que el aluminio, lo que se traduce en temperaturas más estables y una fusión más uniforme del filamento.
Facilidad de Mantenimiento y Reemplazo
Considera la facilidad con la que puedes limpiar o reemplazar componentes como la boquilla o el heat break. Algunos diseños son más modulares que otros. Por ejemplo, los hotends que permiten cambiar la boquilla con una sola mano (aunque siempre recomiendo sujetar el bloque calefactor) son una ventaja. La disponibilidad de piezas de repuesto también es un factor importante; si compras un hotend muy exótico, puede que te cueste encontrar recambios.
Presupuesto
Obviamente, el precio es un factor. Puedes encontrar hotends básicos por 15-20€ en AliExpress, pero un hotend de alta gama puede superar los 100€. Mi recomendación es invertir en un hotend de calidad media-alta si la impresión 3D es un hobby serio para ti. La inversión se amortiza rápidamente en menos frustraciones y mejores resultados. En DunaTech, hemos probado muchos hotends de AliExpress, y si bien hay opciones decentes, la consistencia y la durabilidad suelen ser mejores en marcas establecidas. Para envíos a Madrid o cualquier parte de España, los tiempos de entrega de AliExpress suelen ser de 2-4 semanas, aunque con opciones de envío más rápidas puedes recibirlos en una semana. Siempre revisa las valoraciones del vendedor y busca aquellos con almacenes en Europa si la urgencia es alta.
Considera también la posibilidad de comprar un hotend de repuesto completo o al menos un heat break y boquillas extra. Un atasco inesperado puede paralizar tu impresora, y tener piezas de repuesto a mano te ahorrará tiempo y frustración. Ojo con esto: a veces, un hotend barato puede ser una falsa economía si te da problemas constantemente.
Mantenimiento y Solución de Problemas Comunes del Hotend
¿Tu impresora atascada? ¿Extrusión inconsistente? Muy probablemente, el hotend es el culpable. Un buen mantenimiento preventivo y saber cómo diagnosticar y solucionar problemas comunes te ahorrará muchas horas de frustración. Aquí te detallo algunos de los problemas que he encontrado con más frecuencia en el taller de DunaTech y cómo abordarlos.
1. Atascos en la Boquilla (Clogging)
Este es, con diferencia, el problema más común y frustrante.
- Síntomas: El filamento deja de salir o sale de forma intermitente, la extrusión es muy fina o inexistente, el extrusor «cliquea» o patina.
- Causas:
- Suciedad o residuos: Partículas de polvo o filamento quemado acumuladas dentro de la boquilla.
- Temperatura incorrecta: Demasiado baja para el filamento, impidiendo que se funda correctamente.
- Retracción excesiva: Retracciones muy largas o rápidas pueden llevar el filamento fundido a la zona fría del heat break, donde se solidifica.
- Heat Creep: El calor sube demasiado por el heat break, ablandando el filamento antes de tiempo y provocando un atasco.
- Boquilla desgastada: Especialmente con filamentos abrasivos, el orificio de la boquilla puede deformarse o agrandarse, pero también puede acumular residuos en su interior.
- Soluciones:
- Limpieza en caliente (Hot Pull o Cold Pull): Calienta el hotend a la temperatura de impresión del filamento, empuja un poco de filamento nuevo y luego, baja la temperatura unos 20-30°C por debajo de la de impresión. Cuando el filamento esté semisólido, tira de él con fuerza. Esto arrastrará los residuos. Repite varias veces.
- Aguja de limpieza: Para atascos más persistentes, usa agujas de limpieza específicas para boquillas (normalmente de 0.2mm o 0.3mm para boquillas de 0.4mm). Insértala por la punta de la boquilla mientras está caliente. Recomiendo los kits que mencioné en nuestro artículo Adiós a los atascos.
- Reemplazo de la boquilla: Si la boquilla está muy sucia o desgastada, lo mejor es cambiarla. Son componentes económicos.
- Optimizar retracciones: Reduce la distancia y la velocidad de retracción en tu slicer.
- Mejorar la refrigeración del heat break: Asegúrate de que el ventilador del hotend funcione correctamente y que el disipador de calor no esté obstruido.
2. Fluctuaciones de Temperatura
Una temperatura inestable puede arruinar la adhesión entre capas y la consistencia de la extrusión.
- Síntomas: La temperatura mostrada en la pantalla de la impresora sube y baja erráticamente, o la impresora se detiene con un error de «Thermal Runaway».
- Causas:
- Termistor defectuoso o mal conectado: El cable del termistor puede estar suelto, dañado o el propio termistor puede estar fallando.
- Cartucho calefactor defectuoso: No calienta de manera consistente.
- Problemas en la placa base: Raro, pero posible.
- PID Tuning incorrecto: La impresora no está bien calibrada para mantener la temperatura estable.
- Soluciones:
- Revisar conexiones: Asegúrate de que el termistor y el cartucho calefactor estén bien conectados a la placa base y al hotend.
- Reemplazar termistor: Es una pieza barata y a menudo la culpable.
- Realizar PID Tuning: La mayoría de las impresoras permiten realizar un proceso de calibración PID (Proportional-Integral-Derivative) que optimiza el control de temperatura. Consulta el manual de tu impresora para saber cómo hacerlo (ej. comando M303 en Marlin).
3. Fugas de Filamento (Leaking)
El filamento se escapa por la rosca de la boquilla o del heat break, formando una masa de plástico alrededor del bloque calefactor.
- Síntomas: Plástico fundido acumulado en el bloque calefactor, hilos de filamento pegados a la boquilla.
- Causas:
- Boquilla mal apretada: No se ha apretado correctamente contra el heat break.
- Heat break mal instalado: No está bien asentado en el bloque calefactor.
- Tubo de PTFE mal cortado o instalado: En hotends con PTFE hasta la boquilla, un corte irregular o una instalación incorrecta puede dejar un hueco.
- Soluciones:
- Reapretar en caliente: Calienta el hotend a la temperatura de impresión, limpia el exceso de filamento y, con cuidado y guantes, aprieta la boquilla y el heat break. Es crucial hacerlo en caliente, ya que los metales se expanden.
- Asegurar el tubo de PTFE: Si tienes un hotend con PTFE hasta la boquilla, asegúrate de que el tubo esté cortado perfectamente recto y que esté bien insertado hasta el fondo, haciendo contacto firme con la boquilla.
4. Filamento Quemado o Degradado
- Síntomas: Olor a plástico quemado, filamento oscuro o carbonizado en la boquilla o en la impresión, boquilla obstruida con residuos negros.
- Causas:
- Temperatura de impresión demasiado alta: Excede la temperatura máxima recomendada para el filamento.
- Filamento de mala calidad: Contiene impurezas que se queman.
- Hotend con PTFE: Si usas un hotend con PTFE a temperaturas superiores a 250°C, el PTFE se degrada y quema el filamento.
- Filamento estancado: El filamento permanece demasiado tiempo dentro del hotend a alta temperatura sin ser extruido.
- Soluciones:
- Reducir la temperatura: Asegúrate de usar la temperatura adecuada para tu filamento.
- Usar filamento de calidad: Invierte en buenas marcas.
- Considerar un hotend all-metal: Si necesitas imprimir a altas temperaturas, es la solución definitiva.
- Limpieza regular: Realiza hot pulls periódicamente para eliminar residuos.
Un mantenimiento regular, como limpiar la boquilla después de cada impresión grande o cambiarla cada cierto tiempo (dependiendo del uso y material), prolongará la vida útil de tu hotend y te evitará muchos quebraderos de cabeza. En mi experiencia, la mayoría de los problemas de calidad de impresión se pueden rastrear hasta el hotend, así que prestarle atención es una inversión de tiempo que vale la pena.
Preguntas Frecuentes (FAQ) sobre Hotends
¿Puedo usar un hotend normal para filamentos técnicos como el Nylon o Policarbonato?
No te lo recomiendo en absoluto. Filamentos como el nylon o el policarbonato necesitan temperaturas de impresión superiores a los 270°C, y para eso necesitas un hotend all-metal. Los hotends con tubo de PTFE se degradarán a esas temperaturas, liberando gases tóxicos y provocando atascos severos.
¿Cuánto tiempo dura un hotend y cuándo debo reemplazarlo?
La vida útil de un hotend varía enormemente según el uso, los materiales impresos y el mantenimiento. En DunaTech, hemos probado hotends que duran hasta 2 años con uso moderado y filamentos estándar. Sin embargo, si usas materiales abrasivos como filamentos con fibra de carbono o metal, la boquilla puede desgastarse en cuestión de semanas o meses, y el heat break podría necesitar reemplazo antes si se atasca con frecuencia.
¿Cómo saber si mi hotend está dañado o necesita ser reemplazado?
Busca signos claros como atascos frecuentes e inexplicables, inconsistencia severa en la extrusión (filamento que sale a trompicones), fluctuaciones de temperatura incontrolables incluso después de un PID tuning, o fugas persistentes de filamento que no se solucionan apretando los componentes. Si ves plástico quemado constantemente en el bloque calefactor o en la boquilla, o si el heat break está visiblemente deformado, es hora de considerar un reemplazo.
¿Es difícil cambiar un hotend completo en mi impresora 3D?
Cambiar un hotend completo puede variar en dificultad dependiendo del modelo de tu impresora. En impresoras populares como la Ender 3 o Prusa i3, el proceso es relativamente sencillo y hay muchos tutoriales disponibles. Implica desconectar cables (calentador, termistor, ventilador), desatornillar el conjunto del hotend y montar el nuevo, asegurándote de que todo esté bien conectado y apretado. Siempre recomiendo ver un tutorial específico para tu modelo de impresora antes de empezar.
¿Qué es el «heat creep» y cómo lo evito?
El «heat creep» ocurre cuando el calor del bloque calefactor asciende demasiado por el heat break, ablandando el filamento antes de que llegue a la zona de fusión. Esto provoca que el filamento se hinche y se atasque en el heat break. Para evitarlo, asegúrate de que el ventilador del hotend (el que enfría el disipador) esté funcionando correctamente y no esté obstruido por polvo. Un buen diseño del heat break (como los bimetálicos) y una pasta térmica adecuada en el heat break también ayudan a disipar el calor de manera más eficiente.
Conclusión
El hotend es, sin duda, un componente esencial y complejo de tu impresora 3D. Entender qué es, cómo funciona y cómo mantenerlo es la clave para obtener impresiones de calidad, evitar frustraciones y prolongar la vida útil de tu equipo. Elegir el hotend adecuado para tus necesidades, ya sea un sistema directo para flexibles o un all-metal para materiales de alta temperatura, marcará una gran diferencia en tu experiencia de impresión 3D. En DunaTech siempre decimos que un hotend bien cuidado es sinónimo de impresiones exitosas.
Si tienes dudas sobre qué modelo elegir, cómo solucionar un problema específico o simplemente quieres compartir tu experiencia, no dudes en dejar un comentario abajo. El equipo de DunaTech está aquí para ayudarte a sacar el máximo partido a tu impresora 3D.
— El equipo de DunaTech


