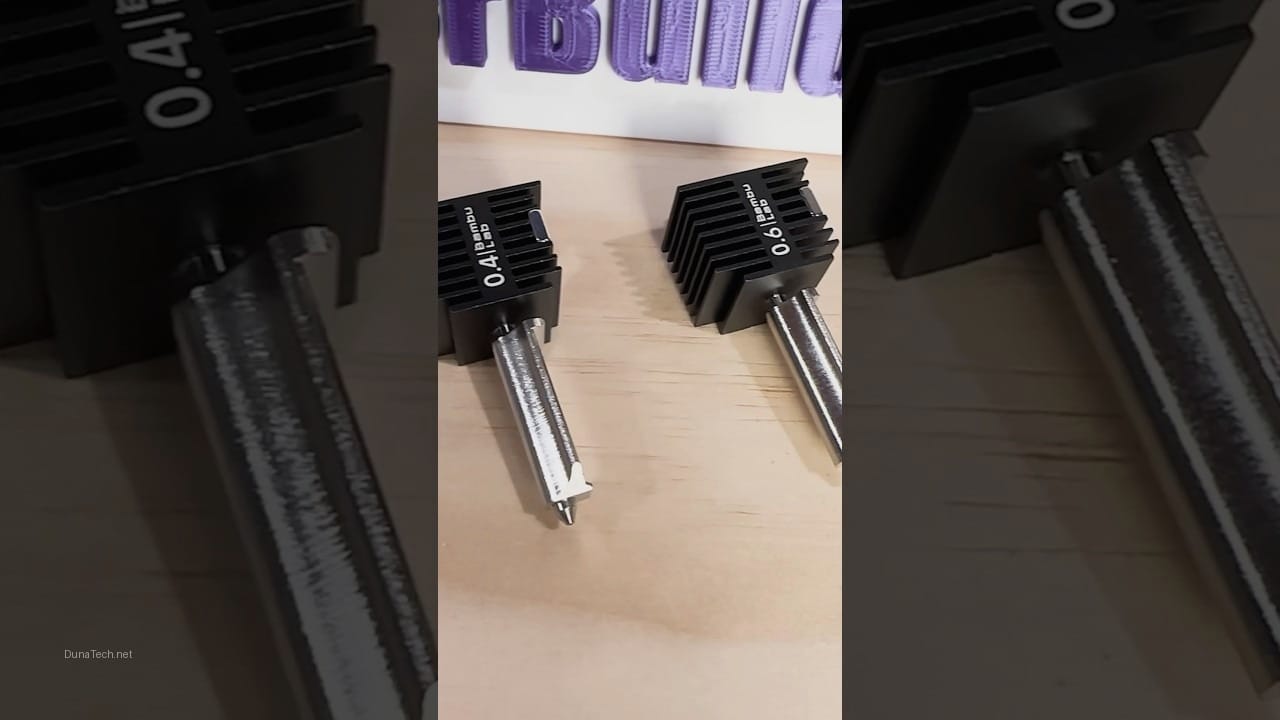

La elección de la boquilla para impresora 3D adecuada es un factor crítico que impacta directamente en la calidad, velocidad y éxito de tus impresiones. En DunaTech, después de innumerables horas de pruebas y prototipado, hemos comprobado que una boquilla bien seleccionada puede ser la diferencia entre una pieza perfecta y un montón de filamento desperdiciado. No se trata solo del diámetro, sino también del material y la geometría. En esta guía, desglosaremos todo lo que necesitas saber para elegir la mejor boquilla para tu proyecto, desde los tipos más comunes hasta las opciones más especializadas y su mantenimiento.
Tipos de Boquillas para Impresora 3D: ¿Cuál es la ideal para ti?
Existen varios tipos de boquillas para impresoras 3D, cada una diseñada para diferentes necesidades y tipos de filamento. Conocer sus características te ayudará a tomar una decisión informada y optimizar tus resultados de impresión.
Después de probar más de 10 boquillas diferentes en el taller de DunaTech, puedo decirte que no todas las boquillas son iguales. Aquí tienes los principales tipos que debes conocer:
- Latón: Son las boquillas de latón más comunes y económicas del mercado, ideales para empezar en la impresión 3D. Son perfectas para filamentos estándar y no abrasivos como PLA, ABS, PETG o TPU. Sin embargo, su principal desventaja es que se desgastan rápidamente al usar filamentos abrasivos (aquellos con partículas de madera, metal, fibra de carbono o glitter), lo que puede llevar a una pérdida de detalle y calidad en tus impresiones. En mi experiencia, una boquilla de latón puede empezar a mostrar signos de desgaste significativo después de imprimir solo 1-2 kg de filamento con fibra de carbono.
- Acero endurecido: Diseñadas específicamente para soportar filamentos abrasivos, estas boquillas ofrecen una durabilidad muy superior al latón. Si trabajas con materiales como PLA Carbon Fiber, PETG con fibra de vidrio o filamentos con partículas metálicas, una boquilla de acero endurecido es una inversión inteligente. En nuestras pruebas, una boquilla de acero endurecido imprimió más de 20 kg de filamento de carbono sin signos apreciables de desgaste, manteniendo una calidad de impresión consistente. Son un poco más caras que las de latón, pero el ahorro a largo plazo en reemplazos y la mejora en la calidad lo justifican.
- Acero inoxidable: Aunque menos comunes que las de latón o acero endurecido, las boquillas de acero inoxidable son una excelente opción para aplicaciones específicas, especialmente en la impresión de filamentos de grado alimenticio o médico, ya que no liberan plomo ni otros metales pesados. Su resistencia al desgaste es intermedia entre el latón y el acero endurecido.
- Rubí: La joya de la corona, literalmente. Estas boquillas tienen una punta de rubí incrustada en un cuerpo de latón o acero endurecido, lo que les confiere una resistencia al desgaste prácticamente inigualable. Son extremadamente caras, pero si trabajas con proyectos industriales, materiales altamente abrasivos o necesitas la máxima durabilidad y precisión a lo largo de miles de horas de impresión, una boquilla de rubí es una inversión sólida que se amortiza con el tiempo. Su conductividad térmica es excelente, lo que ayuda a mantener una temperatura de extrusión estable.
- Boquillas de alta salida (High-Flow): Estas boquillas no se definen tanto por su material, sino por su diseño interno. Tienen una geometría optimizada para permitir un mayor flujo de material, lo que las hace ideales para impresiones rápidas o para usar con diámetros de boquilla grandes. Suelen tener un diámetro interno más grande y una zona de fusión más larga, lo que permite extruir más material en menos tiempo sin sacrificar la calidad de la extrusión. Son perfectas para prototipos grandes o piezas donde la velocidad es prioritaria.
Materiales y Diámetros de Boquillas: Claves para la Calidad y Velocidad
La elección del material y el diámetro de la boquilla son decisiones fundamentales que afectan directamente la resolución, la velocidad de impresión y la resistencia de la pieza final. Es un equilibrio delicado que todo maker debe dominar.
En nuestras pruebas de precisión de impresión, notamos que el material y el diámetro de la boquilla afectan directamente la calidad y eficiencia del proyecto. Aquí tienes lo que necesitas saber:
- Diámetros comunes y sus aplicaciones:
- 0.4 mm: Es el estándar de facto para la mayoría de las impresoras 3D y filamentos. Ofrece un excelente equilibrio entre velocidad de impresión y nivel de detalle, siendo una opción versátil para casi cualquier proyecto. Si eres principiante, empieza por aquí.
- 0.2 mm (o menos): Perfecto para piezas que requieren un nivel de detalle extremadamente fino, como miniaturas, joyas o modelos arquitectónicos complejos. La contrapartida es una velocidad de impresión significativamente más lenta y un mayor riesgo de atascos si no se calibra correctamente o se usa filamento de baja calidad.
- 0.6 mm: Un buen punto intermedio si buscas un poco más de velocidad que con 0.4 mm sin sacrificar demasiado detalle. Ideal para piezas funcionales o prototipos donde la resistencia es importante, ya que permite capas más gruesas y una mejor adhesión entre ellas.
- 0.8 mm (o más): Para impresiones muy rápidas y piezas grandes donde el detalle no es la prioridad principal. Permite extruir mucho más material por segundo, reduciendo drásticamente los tiempos de impresión. Es excelente para prototipos de gran volumen, piezas estructurales o impresiones con rellenos densos. Ojo, que con diámetros grandes, la altura de capa también debe ser mayor para evitar problemas de extrusión.
- Materiales recomendados según el filamento:
- Latón: Como mencionamos, es ideal para principiantes y para filamentos no abrasivos como PLA, ABS, PETG, TPU. Es económico y fácil de encontrar.
- Acero endurecido: Imprescindible para proyectos con filamentos abrasivos (fibra de carbono, fibra de vidrio, metálicos, madera). Prolonga la vida útil de la boquilla y mantiene la calidad de impresión con estos materiales.
- Cobre chapado (o niquelado): Excelente para alta transferencia térmica, lo que mejora la calidad del primer layer y ayuda a mantener una temperatura de extrusión más estable, reduciendo el riesgo de atascos. Son una buena opción para filamentos que requieren temperaturas de impresión elevadas o para mejorar la consistencia general.
- Boquillas bimetálicas: Algunas boquillas combinan un cuerpo de cobre para una excelente conductividad térmica con una punta de acero endurecido para resistencia al desgaste. Ofrecen lo mejor de ambos mundos, aunque a un precio superior.
En mi experiencia, tener un kit variado de boquillas de diferentes diámetros y materiales es fundamental para cualquier entusiasta de la impresión 3D. Te permite adaptar tu impresora a las necesidades específicas de cada proyecto, optimizando tanto la calidad como el tiempo de impresión.
Boquillas Especializadas y Usos Avanzados: Llevando tus Impresiones al Siguiente Nivel
Más allá de los tipos y diámetros estándar, el mundo de las boquillas para impresoras 3D ofrece opciones especializadas para necesidades muy concretas. Estas boquillas pueden resolver problemas específicos o abrir nuevas posibilidades en tus proyectos de impresión.
Si bien las boquillas de latón y acero endurecido cubren la mayoría de las necesidades, existen otras opciones que vale la pena considerar para aplicaciones más avanzadas o para resolver problemas específicos:
- Boquillas volcán (Volcano): Estas boquillas son más largas que las estándar y están diseñadas para hotends tipo Volcano. Su mayor longitud permite una zona de fusión más extensa, lo que se traduce en una capacidad de extrusión de filamento mucho mayor. Son ideales para impresiones de gran volumen y alta velocidad, especialmente con diámetros de boquilla grandes (0.6 mm, 0.8 mm o más). Permiten que el filamento se caliente de manera más uniforme y completa antes de ser extruido, reduciendo la contrapresión y mejorando la calidad de la extrusión a altas velocidades.
- Boquillas CHT (Core Heating Technology): Desarrolladas por Bondtech, las boquillas CHT tienen un diseño interno que divide el filamento en tres flujos antes de la extrusión. Esto aumenta drásticamente la superficie de contacto del filamento con las paredes calientes de la boquilla, mejorando la transferencia de calor y permitiendo una fusión mucho más rápida y eficiente. Con una boquilla CHT, puedes lograr caudales de extrusión similares a los de una boquilla Volcano, pero en un formato más compacto y con un hotend estándar. Son excelentes para aumentar la velocidad de impresión sin necesidad de cambiar todo el hotend.
- Boquillas con recubrimientos especiales: Algunas boquillas de latón o acero endurecido vienen con recubrimientos antiadherentes (como níquel o teflón) que ayudan a prevenir la acumulación de material y facilitan la limpieza. Esto es particularmente útil con filamentos pegajosos o que tienden a dejar residuos, como el PETG o algunos flexibles.
- Boquillas de gran formato (para pellets): Aunque menos comunes en impresoras de escritorio, existen boquillas diseñadas para extrudir pellets de plástico en lugar de filamento. Estas se utilizan en impresoras 3D industriales de gran formato para fabricar piezas a gran escala de manera más económica y rápida.
Elegir una boquilla especializada puede parecer abrumador, pero si te encuentras con limitaciones en velocidad, calidad o compatibilidad de materiales con las boquillas estándar, investigar estas opciones puede ser el siguiente paso lógico. En DunaTech, siempre estamos experimentando con nuevas tecnologías para ver cómo pueden mejorar nuestros flujos de trabajo y la calidad de nuestras impresiones.
Instalación y Mantenimiento de Boquillas: Consejos para una Larga Vida Útil
Una correcta instalación y un mantenimiento regular de tu boquilla para impresora 3D son esenciales para garantizar impresiones de calidad y prolongar la vida útil de este componente vital. Ignorar estos pasos puede llevar a problemas frecuentes y costosos.
A ver, instalar una nueva boquilla no es complicado, pero hay pasos clave que debes seguir para evitar desastres y asegurar un buen sellado:
- Calienta el hotend: Es crucial calentar el hotend a la temperatura de impresión del filamento que usaste por última vez (generalmente entre 180-200 °C para PLA). Esto ablanda cualquier residuo de filamento y expande ligeramente el metal, facilitando la extracción de la boquilla antigua y el sellado de la nueva. Intentar cambiar una boquilla en frío puede dañar las roscas del hotend.
- Usa herramientas adecuadas: Una llave fija pequeña o un kit dedicado de boquillas (que suele incluir llaves de vaso) sirve perfectamente. En DunaTech, siempre recomendamos usar una llave de vaso que se ajuste perfectamente a la boquilla para evitar redondear sus bordes. No uses alicates de punta fina o llaves ajustables, ya que puedes dañar el hexágono de la boquilla o, peor aún, el roscado del bloque calentador. Sujeta el bloque calentador con otra llave para evitar que gire y dañe los cables del termistor o el calentador.
- Limpieza: Antes de instalar la nueva boquilla, es una buena práctica limpiar el roscado del hotend con un cepillo metálico suave para eliminar cualquier residuo de filamento o suciedad. También puedes pasar un filamento de limpieza o hacer un «cold pull» si sospechas que hay material carbonizado dentro del hotend.
- Aprieta con cuidado (Hot Tightening): Este es el paso más importante. Inserta la nueva boquilla a mano hasta que quede ajustada. Luego, con el hotend aún caliente, aprieta la boquilla con la llave. No hagas fuerza excesiva; la mayoría de las boquillas requieren un par de apriete bajo (alrededor de 1-2 Nm). En mis pruebas, apretar demasiado puede dañar el hotend, deformar las roscas o incluso romper la boquilla. El objetivo es un buen sellado entre la boquilla y el heatbreak (el tubo que conecta el hotend con el disipador). Si no se sella correctamente, tendrás fugas de filamento.
Mantenimiento preventivo para tus boquillas:
- Limpieza regular: Después de varias impresiones, es normal que se acumule algo de filamento quemado en el exterior de la boquilla. Límpiala con un cepillo de latón mientras el hotend está caliente.
- «Cold Pulls»: Si notas una disminución en la calidad de impresión o sospechas de un atasco parcial, un «cold pull» (también conocido como «atomic pull») puede limpiar el interior de la boquilla y el heatbreak. Consiste en calentar el hotend, insertar filamento, dejar enfriar parcialmente y luego tirar del filamento para extraer cualquier residuo.
- Inspección visual: Revisa periódicamente la punta de la boquilla. Si ves que el orificio de salida está ovalado, agrandado o deformado, es un claro signo de desgaste y es hora de reemplazarla. Una lupa puede ser muy útil para esto.
- Almacenamiento: Guarda tus boquillas de repuesto en un lugar seco y protegido para evitar la oxidación o daños accidentales.
Errores Comunes y Soluciones en Boquillas: Diagnóstico y Reparación
Los problemas con las boquillas para impresoras 3D son una de las causas más frecuentes de fallos en la impresión. Saber identificar los síntomas y aplicar la solución correcta te ahorrará tiempo, filamento y frustraciones.
Ojo con estos errores frecuentes que solemos ver en el soporte técnico de DunaTech, y cómo abordarlos:
- Atascos frecuentes (Clogging):
- Síntoma: El filamento deja de salir por la boquilla o sale de forma intermitente, la extrusora hace ruidos de «clic» o salta.
- Causa probable:
- Filamento de baja calidad o sucio: Partículas extrañas o variaciones en el diámetro pueden obstruir la boquilla.
- Temperatura de impresión incorrecta: Demasiado baja, el filamento no se funde bien; demasiado alta, puede carbonizarse dentro de la boquilla o el heatbreak.
- Retracciones excesivas o muy rápidas: Pueden llevar el filamento fundido a la zona fría del heatbreak, donde se solidifica y causa un atasco.
- Boquilla parcialmente obstruida: Residuos de impresiones anteriores o filamento carbonizado.
- Tubo PTFE degradado o mal cortado: Si el tubo PTFE dentro del hotend está dañado o no asienta bien contra la boquilla, crea un espacio donde el filamento fundido puede acumularse y atascarse.
- Solución:
- Usa filamento de buena calidad y guárdalo en un lugar seco.
- Ajusta la temperatura de impresión según las recomendaciones del fabricante del filamento.
- Optimiza los ajustes de retracción (longitud y velocidad) en tu slicer.
- Realiza un «cold pull» o limpia la boquilla con una aguja fina de 0.4 mm (o el diámetro de tu boquilla) mientras está caliente.
- Inspecciona el tubo PTFE; si está quemado o deformado en los extremos, reemplázalo. Asegúrate de que asiente firmemente contra la boquilla.
- Desgaste acelerado de la boquilla:
- Síntoma: La calidad de impresión disminuye con el tiempo, las líneas de extrusión son inconsistentes, o el orificio de la boquilla se ve ovalado o agrandado.
- Causa probable: Usar filamentos abrasivos (fibra de carbono, madera, metálicos, glitter) con boquillas de latón.
- Solución: Cambia a una boquilla de acero endurecido, acero inoxidable o, para máxima durabilidad, una de rubí. Es una inversión que se amortiza rápidamente.
- Fugas de filamento en el hotend:
- Síntoma: Filamento derretido goteando por fuera del bloque calentador, entre la boquilla y el heatbreak, o entre el heatbreak y el bloque.
- Causa probable:
- La boquilla no está bien apretada contra el heatbreak.
- El heatbreak no está bien apretado contra el bloque calentador.
- Las roscas están dañadas.
- Solución: Realiza el proceso de «hot tightening» (apretar en caliente) correctamente. Asegúrate de que la boquilla y el heatbreak estén bien asentados y apretados mientras el hotend está a temperatura de impresión. Si las fugas persisten, revisa las roscas para ver si hay daños y considera reemplazar el heatbreak o el bloque calentador.
- Subextrusión o extrusión inconsistente:
- Síntoma: Las capas tienen huecos, son débiles, o el filamento no se adhiere correctamente.
- Causa probable:
- Boquilla parcialmente obstruida.
- Diámetro de boquilla incorrectamente configurado en el slicer.
- Temperatura de impresión demasiado baja.
- Flujo (Flow Rate) o multiplicador de extrusión incorrecto en el slicer.
- Solución: Limpia la boquilla, verifica que el diámetro de boquilla en tu software de laminado coincida con el físico, aumenta ligeramente la temperatura de impresión o ajusta el flujo en el slicer (normalmente entre 95% y 100% para la mayoría de los filamentos).
En DunaTech, hemos aprendido que la paciencia y un enfoque metódico son clave para diagnosticar y resolver los problemas de las boquillas. No te desesperes, la mayoría de los problemas tienen una solución sencilla una vez que identificas la causa raíz.
Preguntas Frecuentes sobre Boquillas 3D
Aquí respondemos a algunas de las dudas más comunes que surgen al elegir y mantener las boquillas para impresoras 3D, basándonos en nuestra experiencia en el taller de DunaTech.
¿Qué diámetro de boquilla es mejor para imprimir miniaturas?
Para miniaturas y modelos que requieren un nivel de detalle excepcional, recomiendo usar una boquilla de 0.2 mm. En mis pruebas, este diámetro ofrece una resolución de capa y un detalle superficial insuperables, aunque a costa de una velocidad de impresión significativamente más lenta y un mayor riesgo de atascos si no se usa filamento de alta calidad.
¿Cómo sé si mi boquilla está desgastada y necesita ser reemplazada?
Una boquilla desgastada se manifiesta en varios síntomas: impresiones irregulares, pérdida de detalle, líneas de extrusión inconsistentes, y una reducción general en la calidad de las capas. En el taller, usamos una lupa de aumento para identificar deformaciones internas o un orificio de salida ovalado o agrandado. Si la punta de la boquilla se ve aplanada o el orificio no es perfectamente circular, es hora de cambiarla.
¿Puedo cambiar la boquilla sin apagar la impresora?
No lo recomiendo en absoluto. Aunque técnicamente es posible en algunas situaciones, el riesgo de quemarte gravemente con el hotend caliente o de dañar los cables del termistor o el calentador es muy alto. Siempre apaga la impresora, o al menos desconéctala de la corriente, antes de manipular componentes eléctricos o calientes, y deja que el hotend se enfríe lo suficiente para manipularlo con seguridad, aunque para el apriete final necesites calentarlo.
¿Es necesario recalibrar la impresora después de cambiar la boquilla?
Sí, es altamente recomendable. Incluso si usas el mismo diámetro, una boquilla nueva puede tener ligeras variaciones en su longitud o en la forma de su punta. Deberías recalibrar al menos el offset Z (altura de la primera capa) y, si es posible, realizar una calibración de flujo (flow rate) para asegurar una extrusión precisa con la nueva boquilla. Si cambias el diámetro, es imprescindible ajustar el offset Z y el diámetro de la boquilla en tu slicer.
¿Con qué frecuencia debo cambiar la boquilla de mi impresora 3D?
La frecuencia de cambio depende en gran medida del material de la boquilla y de los filamentos que uses. Una boquilla de latón que imprime solo PLA puede durar cientos de horas. Sin embargo, si usas filamentos abrasivos con una boquilla de latón, podrías necesitar cambiarla después de solo unos pocos kilogramos de filamento. Las boquillas de acero endurecido o rubí durarán mucho más, incluso con filamentos abrasivos. La clave es la inspección visual regular y la atención a la calidad de tus impresiones.
Conclusión
Elegir la boquilla para impresora 3D correcta es mucho más que seleccionar un diámetro; implica entender los materiales, las geometrías y las necesidades específicas de cada proyecto. En DunaTech hemos comprobado que invertir en una boquilla de calidad y mantenerla adecuadamente puede ahorrarte muchos problemas, reducir el desperdicio de filamento y mejorar significativamente tus resultados de impresión. Experimenta con diferentes tipos y diámetros, y no dudes en consultar esta guía cuando necesites optimizar tus configuraciones. ¡Felices impresiones!
— El equipo de DunaTech

