
Introducción
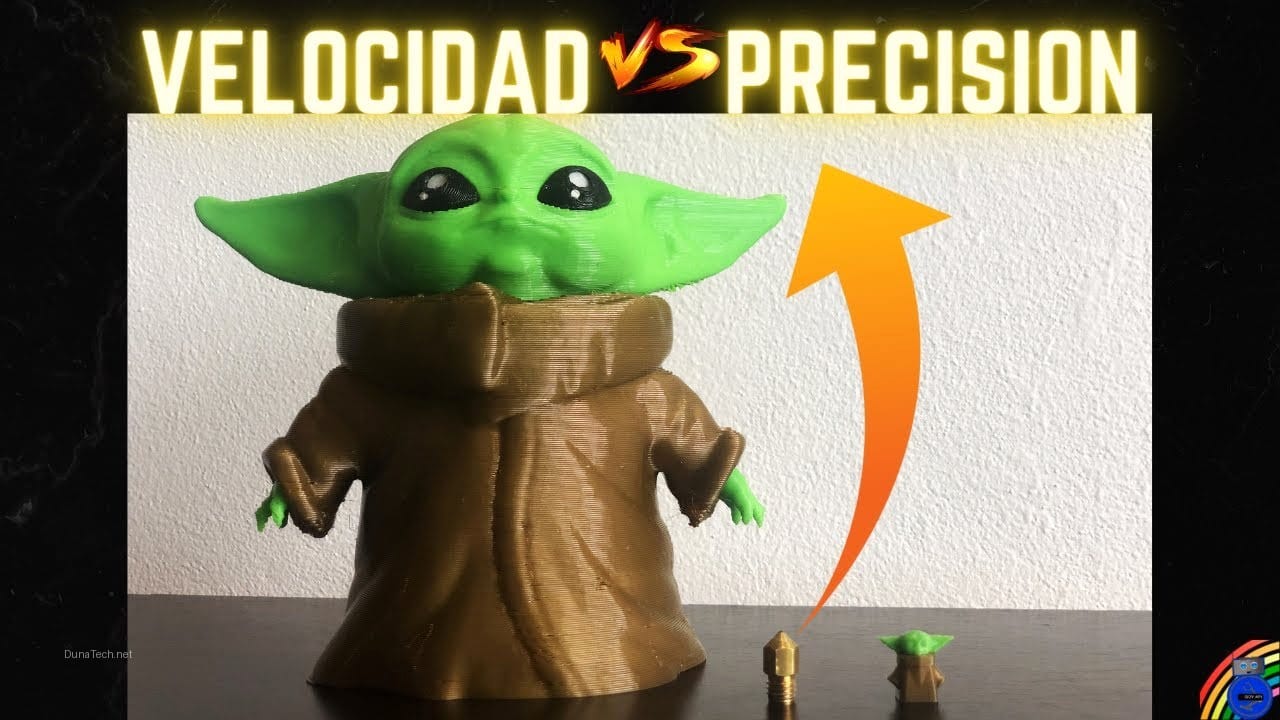
En el mundo de la impresión 3D, la boquilla es un componente crucial que a menudo pasamos por alto, pero que tiene un impacto directo en la calidad y el tiempo de nuestras impresiones. Después de probar boquillas de 0,4 mm, 0,3 mm y 0,2 mm en nuestro taller DunaTech, descubrimos que cambiar a una boquilla más pequeña puede ser un arma de doble filo. Por un lado, permite imprimir piezas con un nivel de detalle asombroso; por otro, puede generar más problemas de flujo, obstrucciones y tiempos de impresión que parecen eternos. Aquí te contaré lo que aprendimos, cómo puedes sacarle provecho a estas boquillas de precisión y qué debes tener en cuenta antes de aventurarte a usarlas.
Ventajas de usar una boquilla más pequeña para impresión 3D
Utilizar una boquilla más pequeña en tu impresora 3D, como las de 0,3 mm o incluso 0,2 mm, ofrece beneficios significativos en la calidad final de tus piezas, especialmente cuando el detalle es primordial. Durante nuestras pruebas en DunaTech, estas fueron las ventajas más destacadas:
- Mayor resolución y detalle fino: La ventaja más obvia y buscada. Una boquilla de menor diámetro deposita líneas de filamento más finas, lo que se traduce en la capacidad de reproducir detalles mucho más pequeños y nítidos. Esto es ideal para imprimir miniaturas, figuras de acción, prototipos con geometrías complejas o piezas de joyería, donde cada milímetro cuenta. En nuestras pruebas, los grabados y las texturas superficiales en miniaturas de 28mm se veían increíblemente definidos con una boquilla de 0,2 mm.
- Mejores acabados superficiales y menos líneas de capa: Al depositar capas más finas, las transiciones entre ellas son menos perceptibles. Esto resulta en superficies más suaves, especialmente en curvas y ángulos suaves, reduciendo el efecto «escalonado» tan común en impresiones 3D. Las piezas lucen más profesionales y requieren menos post-procesado, como lijado o pulido.
- Precisión dimensional mejorada: Aunque el impacto no es tan drástico como en el detalle, las boquillas más pequeñas pueden contribuir a una mayor precisión dimensional en piezas con tolerancias ajustadas. Esto es crucial para componentes mecánicos donde el encaje perfecto es esencial.
- Más opciones para filamentos técnicos y aplicaciones específicas: Si bien no es una regla general, en algunos casos, las boquillas más pequeñas pueden ser beneficiosas para ciertos filamentos técnicos que requieren una extrusión muy controlada. Además, son indispensables para aplicaciones muy específicas donde la estética y la fidelidad del modelo son la máxima prioridad, como en modelismo o arte digital.
En nuestro taller, una boquilla de 0,2 mm fue ideal para imprimir microdetalles en PLA, pero ojo: esto solo funciona si tu impresora está perfectamente calibrada y tienes paciencia. La mejora en el detalle es innegable, pero viene con sus propios desafíos.
Desventajas y problemas comunes al usar una boquilla de menor diámetro
Aunque las ventajas de una boquilla más pequeña son atractivas, es fundamental ser consciente de los inconvenientes y desafíos que implica su uso. En DunaTech, hemos lidiado con estos problemas en múltiples ocasiones, y la experiencia nos dice que no son triviales:
- Velocidad de impresión drásticamente reducida: Esta es, sin duda, la desventaja más significativa. Al reducir el diámetro de la boquilla, el volumen de material que puede extruirse por unidad de tiempo disminuye considerablemente. Esto alarga los tiempos de impresión de manera exponencial. En una prueba comparativa, imprimir una pieza pequeña con una boquilla de 0,2 mm tardó 4 horas, mientras que con una de 0,4 mm solo tomó 1 hora. Para piezas grandes, la diferencia puede ser de días. Prepárate para una espera considerable.
- Mayor riesgo de obstrucciones (clogs): Las boquillas pequeñas son intrínsecamente más propensas a bloquearse. El orificio de salida es tan diminuto que cualquier partícula de polvo, impureza en el filamento, o incluso un filamento ligeramente hinchado por la humedad, puede causar una obstrucción. Ya hemos hablado de cómo secar filamentos en artículos como cómo secar filamento PETG y te aseguro que con boquillas finas, es aún más crítico.
- Mayor demanda de calibración y ajustes finos: La impresora debe estar en un estado de calibración casi perfecto. Cualquier desajuste mínimo en la altura de la primera capa, el flujo de extrusión (flow rate), la retracción o la temperatura puede generar fallos visibles. En nuestras pruebas, incluso un leve desajuste del flujo o de la altura de capa generó defectos como subextrusión, sobreextrusión o capas que no se adherían correctamente.
- Mayor sensibilidad a la calidad del filamento: Con boquillas pequeñas, la calidad del filamento se vuelve aún más crítica. Filamentos con variaciones de diámetro, impurezas o que no están perfectamente secos causarán problemas. Invertir en filamentos de buena calidad es casi una obligación.
- Fragilidad de la boquilla: Las boquillas con orificios muy pequeños pueden ser más delicadas y propensas a dañarse si se manejan incorrectamente o si chocan con la cama de impresión.
Ojo con esto: si no tienes experiencia calibrando tu impresora o no estás dispuesto a dedicar tiempo a la optimización de perfiles, una boquilla más pequeña puede convertirse rápidamente en un dolor de cabeza y una fuente de frustración. No es un simple «plug and play».
Consideraciones antes de comprar y tipos de boquillas pequeñas
Antes de lanzarte a comprar una boquilla más pequeña, es importante que evalúes tus necesidades y conozcas las opciones disponibles. No todas las boquillas son iguales, y la elección correcta puede marcar la diferencia entre el éxito y la frustración.
¿Cuándo realmente necesitas una boquilla pequeña?
La respuesta es simple: si el nivel de detalle de tus impresiones actuales no es suficiente para tus proyectos. Si imprimes miniaturas, figuras de acción con texturas finas, prototipos de joyería, piezas dentales o cualquier objeto donde la precisión milimétrica y la suavidad superficial sean críticas, entonces una boquilla de 0.2mm o 0.3mm podría ser tu mejor aliada. Para la mayoría de las impresiones funcionales o de gran tamaño, la boquilla estándar de 0.4mm sigue siendo la opción más equilibrada en términos de velocidad y calidad.
Tipos de boquillas y materiales
Las boquillas no solo varían en diámetro, sino también en el material del que están hechas. La elección del material es crucial, especialmente cuando se trabaja con filamentos abrasivos o a altas temperaturas:
- Latón: Son las más comunes y económicas. Ideales para filamentos no abrasivos como PLA, PETG, ABS, ASA. Son fáciles de encontrar en tiendas online como AliExpress. Un pack de boquillas de latón de diferentes tamaños (0.2, 0.3, 0.4, 0.5, 0.6 mm) es una excelente inversión inicial.
Precios y disponibilidad pueden variar. Como afiliado, DunaTech puede obtener una comisión por compras elegibles.
- Acero endurecido: Mucho más resistentes al desgaste. Son imprescindibles si planeas imprimir con filamentos abrasivos como los que contienen fibra de carbono, fibra de vidrio, metal o madera. Son más caras que las de latón, pero su durabilidad compensa el coste si usas estos materiales.
- Acero inoxidable: Ofrecen una resistencia a la corrosión superior, lo que las hace adecuadas para filamentos de grado alimenticio o médico, aunque son menos resistentes a la abrasión que las de acero endurecido.
- Rubí: Las boquillas de rubí son la gama alta. Combinan un cuerpo de latón o acero endurecido con una punta de rubí incrustada. Ofrecen una resistencia extrema al desgaste y una excelente conductividad térmica. Son muy caras, pero si imprimes constantemente con filamentos abrasivos y necesitas la máxima precisión, pueden ser una inversión a largo plazo.
Para empezar con una boquilla más pequeña, te recomendamos un set de latón de 0.2mm o 0.3mm. Si tus proyectos evolucionan hacia materiales abrasivos, entonces considera la actualización a acero endurecido.
Solución de problemas y errores frecuentes con boquillas pequeñas
Al usar una boquilla más pequeña, es casi seguro que te encontrarás con algunos problemas. Aquí te presento las soluciones a los errores más comunes que hemos experimentado en DunaTech, con síntomas claros y pasos para corregirlos:
1. Obstrucción de la boquilla (Clogging)
Síntoma: El filamento deja de salir o sale de forma intermitente, la extrusora hace ruidos de «clic» o «salto». La impresión muestra huecos o falta de material.
Causa: Partículas en el filamento, filamento húmedo que se hincha, temperatura de impresión demasiado baja, retracción excesiva o velocidad de impresión demasiado alta para el diámetro de la boquilla.
Solución:
- Secar el filamento: Este es el paso más crítico. Un filamento húmedo es la causa número uno de obstrucciones en boquillas pequeñas. Utiliza un secador de filamento dedicado como el Sovol o el Sunlu, o construye uno casero. Puedes leer nuestra guía sobre cómo secar filamento de PLA.
- Aumentar la temperatura de impresión: Prueba a subir la temperatura de la boquilla en 5-10°C. Esto puede ayudar al filamento a fluir más fácilmente a través del orificio pequeño.
- Reducir la velocidad de impresión: Las boquillas pequeñas requieren velocidades más lentas. Reduce la velocidad general de impresión y, especialmente, la velocidad de la primera capa.
- Ajustar la retracción: Una retracción excesiva puede causar que el filamento se enfríe y se solidifique dentro del hot-end. Reduce la distancia y la velocidad de retracción gradualmente.
- Limpieza de la boquilla: Si la obstrucción es persistente, puedes intentar el método «cold pull» (extracción en frío) o usar una aguja de limpieza para boquillas. Si todo falla, reemplaza la boquilla.
2. Subextrusión o extrusión inconsistente
Síntoma: Las capas no se unen bien, hay huecos en las paredes de la impresión, las líneas de extrusión son demasiado finas o irregulares.
Causa: Flujo de material insuficiente, filamento húmedo, temperatura demasiado baja, boquilla parcialmente obstruida.
Solución:
- Calibrar el flujo (Flow Rate) en el slicer: Este es un ajuste crucial. Imprime un cubo de calibración sin top/bottom layers y mide el grosor de las paredes. Ajusta el porcentaje de flujo en tu slicer (Cura, PrusaSlicer) hasta que las paredes tengan el grosor deseado. En nuestras pruebas con Cura, ajustar el flujo al 95-98% solucionó muchos problemas de subextrusión con boquillas de 0.2mm.
- Aumentar la temperatura: Como en el caso de las obstrucciones, una temperatura ligeramente más alta puede mejorar el flujo.
- Verificar el diámetro del filamento: Asegúrate de que el diámetro de filamento configurado en tu slicer coincide con el real (1.75mm o 2.85mm).
- Revisar la tensión del extrusor: Asegúrate de que el extrusor esté agarrando el filamento firmemente y no esté patinando.
3. Fallos de adhesión de la primera capa
Síntoma: La primera capa no se adhiere a la cama, se despega durante la impresión o se arrastra con la boquilla.
Causa: Altura de la primera capa incorrecta, cama sucia, temperatura de la cama inadecuada, nivelación deficiente.
Solución:
- Nivelación de la cama ultra precisa: Con boquillas pequeñas, la distancia entre la boquilla y la cama debe ser casi perfecta. Un ligero desnivel puede arruinar la primera capa. Realiza una nivelación manual y/o automática exhaustiva.
- Ajustar la altura Z-offset: Es posible que necesites ajustar el Z-offset en incrementos muy pequeños (0.01mm) para conseguir la compresión ideal de la primera capa.
- Limpiar la cama de impresión: Asegúrate de que la superficie de la cama esté impecablemente limpia. Usa alcohol isopropílico o agua y jabón, dependiendo del tipo de superficie.
- Aumentar la temperatura de la cama: Unos pocos grados extra pueden ayudar a la adhesión.
- Usar adhesivos: Laca, pegamento en barra o soluciones específicas para la cama pueden ser de gran ayuda.
4. Tiempos de impresión excesivamente largos
Síntoma: Las impresiones tardan mucho más de lo esperado.
Causa: El menor diámetro de la boquilla implica un menor volumen de extrusión por segundo.
Solución:
- Optimizar la altura de capa: Para acelerar el proceso sin sacrificar demasiado detalle, puedes intentar usar una altura de capa ligeramente mayor, siempre que el diseño lo permita. En nuestra experiencia, una altura de 0,08 mm funciona bien con boquillas de 0,2 mm sin sacrificar demasiado detalle.
- Reducir el relleno (infill): Si la pieza no requiere una gran resistencia mecánica, reduce el porcentaje de relleno.
- Usar patrones de relleno más rápidos: Algunos patrones de relleno son más rápidos que otros (por ejemplo, el «Lightning» en Cura).
- Considerar el tamaño de la pieza: Para piezas grandes, una boquilla pequeña simplemente no es la herramienta adecuada. Evalúa si el nivel de detalle justifica el tiempo extra.
Preguntas frecuentes sobre boquillas pequeñas para impresora 3D
Aquí respondemos a algunas de las dudas más comunes que surgen al considerar o usar una boquilla más pequeña en tu impresora 3D.
¿Qué boquilla es mejor para imprimir miniaturas y figuras de acción con alto detalle?
Para miniaturas y figuras con un nivel de detalle excepcional, recomendamos encarecidamente boquillas de 0,2 mm. Son perfectas para reproducir texturas finas, pequeños grabados y geometrías complejas que una boquilla estándar de 0,4 mm simplemente no puede lograr. Sin embargo, prepárate para tiempos de impresión significativamente más largos y una calibración meticulosa.
¿Cómo puedo evitar que mi boquilla pequeña se obstruya constantemente?
La clave para evitar obstrucciones en boquillas pequeñas reside en tres pilares: filamento seco, filamento de calidad y temperaturas adecuadas. Seca bien el filamento antes de usarlo, incluso si es nuevo. Utiliza marcas de filamento reputadas con buena consistencia de diámetro. Además, asegúrate de que la temperatura de extrusión sea lo suficientemente alta para que el material fluya sin esfuerzo a través del pequeño orificio. Realiza mantenimientos regulares y considera purgar la boquilla con filamentos de limpieza si usas materiales abrasivos.
¿Vale la pena usar una boquilla de 0,2 mm en una impresora 3D común o de gama baja?
Sí, puede valer la pena, pero solo si tu impresora está bien mantenida y calibrada, y si el objetivo principal es la impresión de piezas con detalles finos. Las impresoras de gama baja pueden requerir más paciencia y ajustes manuales para lograr buenos resultados con una boquilla más pequeña, pero no es imposible. Para proyectos más grandes o donde la velocidad es prioritaria, el tiempo de impresión puede volverse excesivo y frustrante, por lo que una boquilla de 0,4 mm sería más adecuada.
¿Necesito cambiar algún ajuste en mi slicer al cambiar a una boquilla más pequeña?
¡Absolutamente! Es crucial actualizar el diámetro de la boquilla en la configuración de tu slicer (Cura, PrusaSlicer, Simplify3D). Además, deberás ajustar la altura de capa (generalmente a un 50-75% del diámetro de la boquilla), la velocidad de impresión (reducirla), la retracción y, muy importante, calibrar el flujo de extrusión (flow rate) para asegurar que se extruya la cantidad correcta de material. No olvides también revisar las temperaturas, ya que a veces se requiere un ligero aumento.
Conclusión
Usar una boquilla más pequeña en tu impresora 3D puede ser una excelente forma de alcanzar niveles de detalle excepcionales y acabados superficiales impresionantes, transformando tus impresiones en verdaderas obras de arte en miniatura. Sin embargo, como hemos visto en DunaTech, esta mejora en la calidad viene acompañada de retos técnicos significativos, como tiempos de impresión prolongados, mayor riesgo de obstrucciones y la necesidad de una calibración extremadamente precisa. Si decides dar el paso, asegúrate de calibrar bien tu impresora, utilizar filamentos de calidad y, sobre todo, armarte de paciencia. En DunaTech, tras meses de pruebas, creemos que la clave está en encontrar un balance entre el detalle deseado y la eficiencia de impresión, eligiendo la boquilla adecuada para cada proyecto. No todas las impresiones necesitan la máxima resolución, pero cuando la necesitan, una boquilla pequeña es insustituible.
— El equipo de DunaTech


